: +86 15874211461

Resposta rápida: CFRP e compósitos são abrasivos e delaminam facilmente. Use uma ferramenta de diamante — geralmente eletrodepositada em grão D252–D400 — para cortar com baixa força e arestas limpas, e use sempre extração de pó.
Leitura relacionada: Rebolo de diamante eletrodepositado · Rebolo de diamante para grafite e carbono · Guia de formas de rebolos de diamante (1A1, 11V9, 6A2, 12V9).
Por que os compósitos são usinados com diamante
Compósitos de fibra de carbono e fibra de vidro são altamente abrasivos para as ferramentas, mas macios e frágeis ao cisalhamento, por isso delaminam, desfiam e arrancam fibras se cortados com uma ferramenta romba ou muito carregada. Uma aresta de diamante afiada corta com baixa força, proporcionando bordas limpas e vida útil muito maior do que o carboneto.
Escolha de ferramenta e grão
| Operação | Ferramenta | Grão (FEPA D) |
|---|---|---|
| Rebarbação de bordas | Rebolo / fresadora eletrodepositada | D252–D400 |
| Ranhuramento / abertura de sulcos | Rebolo fino eletrodepositado | D252–D400 |
| Retificação plana | Metal / Eletrodepositado | D181–D301 |
| Furação | Broca / núcleo eletrodepositado | D252–D400 |
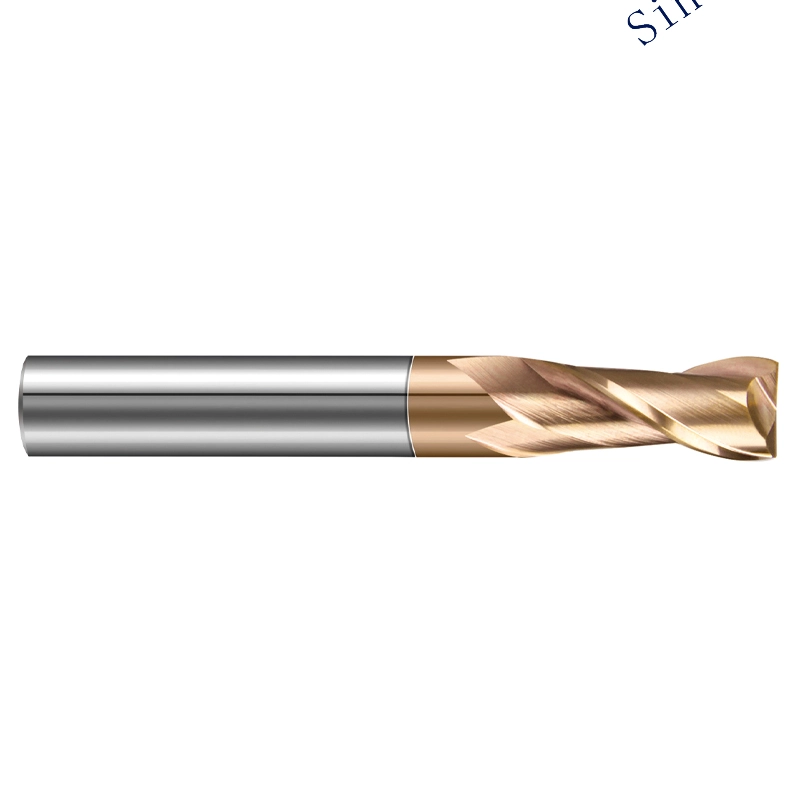
As ferramentas eletrodepositadas dominam porque combinam aresta afiada com retenção de forma e podem ser fabricadas em geometrias finas e complexas.
Controle da delaminação e do pó
- Ferramenta afiada, baixa força — alimente a ferramenta no corte, sem permanecer parado.
- Apoie o laminado para impedir que as lâminas externas se levantem.
- Extraia e filtre o pó — o pó de CFRP é um sério risco à saúde.
- Evite calor excessivo; a matriz de resina pode amolecer e borrar.
- Use fresamento concordante / direção correta para manter as bordas limpas.
Onde é utilizado?
- Estruturas compósitas aeronáuticas — rebarbação e furação.
- Peças automotivas de CFRP.
- Compósitos esportivos e industriais — tubos, placas, perfis.
- GFRP e laminados híbridos.
Que especificação devo escolher?
| Parâmetro | Valor típico |
|---|---|
| Ferramenta | Rebolo / fresadora eletrodepositada |
| Grão (FEPA D) | D181–D400 |
| Modo de corte | Afiado, baixa força, concordante |
| Refrigerante | A seco com extração (ou a úmido) |
| Prioridade | Sem delaminação, bordas limpas |
| Segurança | Extração de pó obrigatória |
A geometria e a afiação da ferramenta controlam a qualidade da aresta mais do que o grão isoladamente.
Cortando fibras sem arrancá-las
O CFRP é forte na direção das fibras e fraco entre as camadas. Uma aresta de corte que empurra antes de cisalhar levanta uma lâmina, e a delaminação resultante costuma ser invisível pelo lado usinado. O diamante é usado porque permanece afiado muito mais tempo do que o carboneto na matriz de carbono abrasiva, e uma aresta afiada é a principal defesa contra a delaminação.
O calor é a segunda restrição. A matriz de resina amolece e queima a temperaturas bem abaixo das fibras, então avanço e velocidade precisam ser equilibrados para manter o corte a frio e ainda cisalhar de forma limpa. A extração de pó é obrigatória tanto pela saúde quanto pelo acabamento.
Como preparo o trabalho?
- Apoie o lado de saída. Apoie o laminado com uma placa sacrificial ou um suporte ajustado para que as fibras sejam cortadas contra algo, e não empurradas para fora.
- Use uma aresta de diamante afiada. Fresadora revestida de diamante ou aresta de PCD com ângulo de saída positivo; ferramentas desgastadas delaminam mesmo com o avanço correto.
- Defina o avanço por dente. Avanço por dente alto o suficiente para cortar em vez de esfregar, com rotação que mantenha a aresta fria.
- Extraia no corte. Extração local na ferramenta, além de EPI; o pó de carbono é um risco à saúde.
- Inspecione o lado de saída. Procure arrancamento de fibras brancas e delaminação antes da rebarbação; eles não desaparecem no passe seguinte.
- Substitua pela condição da aresta. Troque a ferramenta pelo desgaste da aresta, não por uma contagem fixa de peças.
Como resolvo os problemas comuns?
| Sintoma | Causa mais provável | O que alterar |
|---|---|---|
| Delaminação na saída | Laminado sem apoio, ferramenta romba | Acrescente apoio, troque por uma aresta de diamante nova |
| Bordas desfiadas | Avanço muito baixo (esfregando) ou muito alto (empurrando) | Ajuste o avanço por dente; corte um corpo de prova |
| Marcas de queima e cheiro de resina | Calor por atrito ou aresta desgastada | Reduza a rotação, aumente o avanço por dente, melhore a extração |
| Conicidade do furo | Deflexão da ferramenta em uma broca longa | Fure com avanço intermitente, use uma ferramenta mais rígida, reduza o avanço |
| Pó na máquina | Extração não está na fonte | Instale extração local e enclausure a zona de trabalho |
Delaminação e calor são os dois modos de falha; ambos são problemas de processo antes de serem problemas de ferramenta.
O que deve incluir um RFQ?
- Laminado: tipo de fibra, empilhamento, espessura e estado de cura.
- Elemento: rebarbação, ranhura, furo ou aresta, com o limite de delaminação.
- Ferramenta: revestida de diamante ou PCD, geometria e diâmetro.
- Máquina: rotação do fuso, rigidez e extração.
- Qualidade: método de inspeção de delaminação e tolerância do furo.
- Volume: peças por semana e taxa atual de retrabalho.
Consulte a gama de Rebolos de diamante e CBN para esta aplicação.
Em compósitos, o custo de uma peça delaminada é muito maior do que o custo da ferramenta. Especifique o limite de delaminação e depois escolha uma aresta de diamante afiada e uma placa de apoio que o atendam.
Ainda não ferroso
O CFRP é não metálico, por isso o diamante é correto. No momento em que a peça é aço ou ferro fundido, o abrasivo deve mudar para CBN.
Sub-tabela 1 — por família de material
| Material | Operação típica | Ligante recomendado | Grão (FEPA D) | Concentração | Ra típico |
|---|---|---|---|---|---|
| Carboneto cimentado (WC-Co) | Retificação de fresas e ferramentas | Resina / Metal | D91–D181 | 100–150% | 0.1–0.4 µm |
| PCD / PCBN | Preparação de aresta, periférica | Metal / Vitrificado | D46–D91 | 125–150% | 0.05–0.2 µm |
| Cerâmicas avançadas (Al₂O₃, ZrO₂, Si₃N₄) | Superfície / perfil | Vitrificado / Resina | D64–D151 | 75–125% | 0.2–0.6 µm |
| Vidro óptico / plano, quartzo | Aresta, chanfro, CNC | Metal / Resina | D64–D126 | 75–125% | 0.05–0.3 µm |
| Semicondutores (Si, SiC, safira) | Retificação traseira, corte de wafer | Eletrodepositado / Resina | D126–D400+ | 100–200% | <0.02 µm (fino) |
| Ferrita / magnético mole | Superfície / perfil | Resina / Metal | D91–D181 | 100–150% | 0.2–0.8 µm |
| Grafite / carbono | Perfil / corte | Eletrodepositado / Metal | D181–D301 | 75–125% | — |
| CFRP / compósitos | Corte, ranhura | Eletrodepositado | D252–D400 | — | — |
| Revestimentos por aspersão térmica | Retificação, polimento | Resina / Metal | D126–D252 | 75–100% | 0.1–0.4 µm |
| Pedra / quartzo industrial | Aresta, calibração | Metal / Eletrodepositado | D181–D400 | — | — |
| Zircônia (dental / médica) | Acabamento, polimento | Resina / Vitrificado | D46–D126 | 75–100% | 0.1–0.3 µm |
| Aço / ferro fundido (ferroso) | — | Não é diamante — use CBN | — | — | — |
Valores representativos para planejamento; confirme o grão, a concentração e o ligante finais com um ensaio de retificação na sua máquina.
Limite de aplicação — quando não usar diamante
O diamante é o abrasivo mais duro e a escolha correta para materiais duros, frágeis e não ferrosos, como carboneto cimentado, cerâmica, vidro, silício, safira, ferrita, grafite e compósitos. Não deve ser utilizado em metais ferrosos — aço, ferro fundido e suas ligas — porque o carbono do diamante reage com o ferro nas temperaturas de retificação (aproximadamente acima de 700 °C / 1300 °F). Essa afinidade química provoca desgaste rápido e anormal do diamante (grafitização) e destrói o rebolo. Para aço, aço temperado, ferro fundido e outras peças ferrosas, use CBN (nitreto de boro cúbico) em vez disso.