
 : +86 15874211461


Compreender os tipos de ligantes utilizados nos discos de moagem
Artigo aprofundado sobre os tipos de ligantes e suas aplicações.
Leia maisEscolha a família de ligantes mais adequada para a sua aplicação de moagem de diamantes ou CBN. Compare os ligantes à base de resina, vitrificadas, metálicas e electrodepositadas de acordo com as exigências específicas do seu trabalho e do processo.
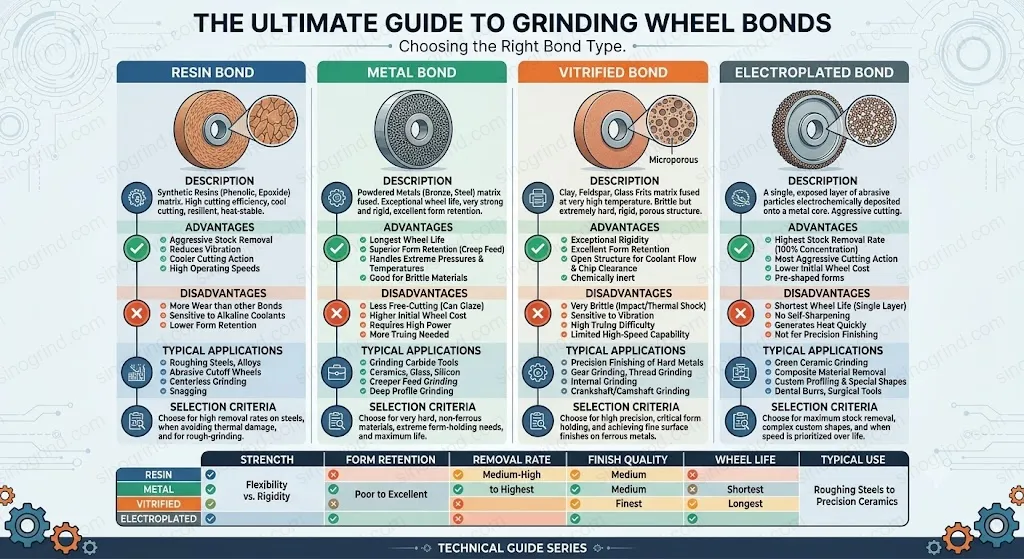
| Tipo de Ligante | Pontos fortes típicos | Limitações típicas | Aplicações Comuns |
|---|---|---|---|
| Resin Bond | Excelente acabamento da superfície; boa remoção de material; capacidade de autoafiar; relativamente tolerante a falhas; disponível em muitos graus de dureza. | Vida útil dos rebolos mais curta em comparação com rebolos de metal ou vitrificadas; limitada capacidade de manter a sua forma original; sensível às variações de temperatura; não ideal para cargas pesadas. | Lapidação de superfícies e de elementos cilíndricos feitos de carboneto de tungsténio, cerâmica e vidro; lapidação de ferramentas; afiação; trabalhos em geral com materiais superabrasivos. |
| Ligante Vitrificada | É necessário um bom controlo da forma da peça; estrutura aberta para o líquido de arrefecimento; excelente controlo da geometria; pode ser retocada com ferramentas de diamante; longa vida útil dos rebolos. | Menor tenacidade do que a resina; mais frágil; requer manuseio cuidadoso; custo inicial mais alto; menos tolerante a interrupções no processo de corte. | Retificação de superfícies e formas com alta precisão; retificação de eixos de manivela e eixos de comando; retificação de engrenagens; retificação de perfis; retificação com alimentação progressiva. |
| Metal Bond | Vida útil excepcional dos rebolos; alta resistência à tração; excelente retenção da forma; capacidade de suportar cargas pesadas; boa condutividade térmica. | Acabamento da superfície ruim sem tratamento adequado; difícil de tratar; corte lento; alto risco de quebradeira da peça de trabalho em caso de sobrecarga. | Materiais duros (cerâmica, PCD, ferrita); trabalho com pedras preciosas; remoção de material em condições extremas; retificação de vidro; retificação de lentes óticas |
| Eletrodeposto | Nitidez extrema em camada única; perfis complexos; diâmetro total pronto para uso imediato; não é necessário nenhum tratamento adicional; custo-benefício vantajoso para formas complexas. | Apenas camada única (sem possibilidade de reparo); após ser utilizada, o rebolo é descartada; controle limitado da exposição à areia; não adequado para a remoção de materiais pesados. | Retífica de perfis e formas; formas complexas; produção em pequenos lotes; remoção de rebarbas; retífica de contornos intrincados; usinagem de madeira e materiais compósitos. |
Os rebolos de retificação de diamante utilizam tipos de ligantes selecionados com base no trabalho a ser realizado e na operação em questão. Carboneto de tungstênio e cerâmica triturando… Resina de ligante Proporciona um bom equilíbrio entre a taxa de remoção de material e o acabamento da superfície. Ao realizar o retificação… PCD ou cerâmicas de alta durezaO ligante metálico proporciona a resistência necessária. Retificação de perfis de precisão e de formasO ligante vitrificado oferece um controlo superior da geometria do material e pode ser tratada para restaurar a sua capacidade de corte. Roldões de diamante revestidos eletricamente São ideais para perfis complexos e operações de corte em uma única passagem, onde é necessária uma superfície de corte fresca e afiada.
Os rebolos de retificação feitas de CBN são utilizadas principalmente em materiais ferrosos: aço temperado, aço para ferramentas, aço para rolamentos e aço de alta velocidade. Rebolos CBN com ligante por resina São predominantes no retificação de superfícies e em peças cilíndricas devido à sua natureza tolerante, ao bom acabamento e ao custo moderado. Ligante vitrificada CBN É a solução ideal para o retificação preciso de eixos de manivela, eixos de comando e engrenagens, onde é necessário manter uma geometria exata ao longo de longos ciclos de produção. O CBN raramente é utilizado, exceto em aplicações especializadas de alta resistência. O CBN eletrodepositado é útil para o retificação de formas e o afiação de elementos com perfis complexos.
Resina de ligante Utiliza resinas fenólicas ou polimídicas para fixar os grãos abrasivos. É relativamente macio, autoafiada sob carga e produz acabamentos de superfície excelentes. No entanto, tem uma capacidade limitada de manter a sua forma original e degrada em temperaturas elevadas. Ligante vitrificada Trata-se de uma cerâmica semelhante ao vidro, formada pelo sinteramento a altas temperaturas. É rígida, possui uma estrutura precisamente controlável (a porosidade pode ser ajustada), pode ser totalmente trabalhada com ferramentas de diamante e mantém sua forma de forma excepcionalmente boa ao longo de longos ciclos de produção. O custo-benefício é que os rebolos vitrificados são mais frágeis e exigem um manuseio mais cuidadoso.
O ligante metálico (geralmente feita de bronze, ferro sinterizado ou ligantes à base de cobre) oferece a maior resistência à tração entre todos os tipos de ligante utilizados em materiais superabrasivos. Isso a torna essencial para aplicações em que a peça a ser trabalhada é extremamente abrasiva ou dura — como cerâmicas de engenharia, compostos de carboneto de diamante (PCD), núcleos de ferrita e vidro ótico. Os rebolos com ligante metálico também possuem excelente condutividade térmica, o que ajuda no controle do calor durante o processo de retificação em condições secas ou quase secas. O lado negativo é que elas têm uma taxa de corte lenta, são difíceis de afiar e podem causar danos à peça a ser trabalhada se utilizadas de forma incorreta. Não há nada a acrescentar nesse ponto. A primeira escolha para a retificação de aços resistentes é a utilização de adesivos à base de resina ou de vidro, que geralmente se mostram mais adequados para este tipo de aplicação.
Os rebolos revestidos por electrodeposição são fabricadas através da deposição eletroquímica de uma camada de níquel que envolve os grãos abrasivos sobre um núcleo de metal sofisticadamente maquinado. Isso resulta em um rebolo com propriedades excepcionais. Máxima exposição aos grãos (Afiação extrema); a capacidade de formar... Perfis complexos Isso seria impossível com outros tipos de títulos (ou obrigações financeiras). Não é necessário nenhum dressagem ou cobertura adicional. O rebolo trabalha em sua capacidade máxima desde o início. Como existe apenas uma camada de grãos abrasivos, assim que esses grãos se desgastam ou são removidos, o rebolo é normalmente descartada em vez de ser recondicionada. Os usos comuns incluem retificação de perfis, retificação de contornos, trabalhos de precisão em pequenos lotes e o retificação de materiais nos quais um corte afiado e fresco é essencial.
Ligante vitrificada É o padrão de ouro para a retenção da forma durante o processo de moagem. Sua estrutura rígida, semelhante ao vidro, resiste à deformação sob carga e mantém o perfil ajustado do rebolo ao longo de operações de moagem prolongadas. É por isso que o ligante vitrificado é preferida para a moagem de engrenagens, roscas, eixos de manivela, bem como para qualquer aplicação em que a geometria ajustada do rebolo deve ser transferida com precisão para a peça de trabalho. Ligante metálica Também mantém boa forma estrutural, mas é menos frequentemente utilizado em aplicações que requerem alta precisão. Resina de ligante Você tem uma retenção moderada das formas (dos dados estruturais): o suficiente para trabalhos de uso geral, mas não ideal para a transferência de informações com alta precisão. Rebolos electroplatadas Mantêm bem o seu perfil de quando foram fabricados, mas não é possível corrigi-los para restaurar a sua forma após serem usados.
O material de ligante (ou “bond”) é o que mantém os grãos abrasivos unidos em um rebolo de retificação e os fixa ao núcleo do rebolo. É um dos fatores mais críticos que determinam o desempenho de um rebolo de retificação. Embora os grãos abrasivos (diamante, CBN, óxido de alumínio, etc.) sejam responsáveis pelo corte efetivo, o material de ligante controla a retenção dos grãos, a eliminação dos detritos gerados durante o processo de retificação, a taxa de desgaste do rebolo, o acabamento da superfície e o comportamento térmico da mesma. Escolher o tipo correto de material de ligante é essencial para obter os resultados desejados de forma segura e econômica.
As características do material de retificação influenciam praticamente todos os aspetos do processo de moagem.
A resina e o material vitrificado são os dois tipos de ligantes mais comuns utilizados em discos superabrasivos de diamante e CBN. Resina de ligante (O material fenólico ou polimida é mais macio e elástico; proporciona um excelente acabamento da superfície e uma remoção moderada do material bruto, sendo simultaneamente suave com o trabalho em curso. Autoafia sob carga, mas tem uma capacidade limitada de manter a sua forma original e degrada acima das temperaturas de ~200–300°C.) Ligante vitrificada (A cerâmica vidrificada) é rígida e porosa. Oferece uma excelente capacidade de manter a forma do objeto, pode ser polida com uma haste de diamante ou um dispositivo de polimento rotativo, e sua estrutura aberta permite altas taxas de fluxo de líquido de arrefecimento. O ligante por vitrificação é a escolha preferida para processos de retificação de precisão, onde o controle da geometria é de extrema importância.
Os ligantes metálicos (bronze, cobre, ferro sinterizado) proporcionam a maior retenção dos grãos e a maior durabilidade dos rebolos, entre todos os tipos de ligantes. São excelentes para o retificação de materiais extremamente duros e abrasivos, como cerâmicas de engenharia, PCD (Diamante Policristalino) e ferritas. No entanto, cortam lentamente, são difíceis de afiar e correm o risco de danos térmicos na peça trabalhada se os parâmetros de retificação não forem cuidadosamente controlados. Por outro lado, os ligantes à base de resina cortam com mais facilidade, resultam em acabamentos de melhor qualidade e são muito mais fáceis de afiar, tornando-as a escolha padrão para o retificação da maioria dos aços temperados e aços ferramenta. Em resumo: ligantes metálicos para materiais mais duros que requerem máxima durabilidade; ligantes à base de resina para aços e materiais mais macios que necessitam de um bom acabamento.
A construção por eletrodeposição é única, pois uma única camada de material abrasivo é revestida com níquel sobre um núcleo de metal de usinagem de precisão. Isso permite a criação de perfis de rebolos extremamente complexos, que seriam impráticos ou impossíveis de produzir com outros métodos de ligante (como a sinterização). Os rebolos com revestimento eletrodeposido também possuem a capacidade de corte mais afiada de qualquer tipo de ligante, pois quase toda a altura dos grãos do material fica exposta. Elas não requerem nenhum reajuste ou manutenção adicional — estão prontas para uso imediatamente, com plena capacidade de corte. São ideais para retificação de perfis, trabalhos de contorno, remoção de rebarbas e produção em pequenos lotes. A única limitação é a sua estrutura de camada única: assim que os grãos expostos se desgastarem, o rebolo preciso ser substituída.
O diamante e o CBN são os dois tipos de grãos superabrasivos, e cada um interage de forma diferente com os materiais de ligante utilizados. O diamante é o material mais duro conhecido e se destaca no desgaste de materiais não ferrosos resistentes (carboneto, cerâmica, vidro, PCD – Diamante Policristalino). O CBN possui dureza inferior ao diamante, mas é termicamente estável e quimicamente inerte em relação aos metais ferrosos em altas temperaturas, o que o torna a escolha ideal para aços temperados, aços de ferramentas e aços de rolamentos. O material de ligante utilizado deve ser adequado não apenas ao tipo de grão abrasivo, mas também à aplicação específica: o ligante à base de resina funciona bem tanto com diamante quanto com CBN para trabalhos gerais; o ligante vitrificado é preferida quando é necessário um controle preciso da forma do material a ser desgastado; o ligante metálico é mais comummente utilizada em conjunto com diamante para o desgaste de cerâmicas e PCD.
O tipo de ligante (bond) utilizado é universalmente superior. O ligante ideal depende da interseção de vários fatores: a dureza e a química do material do trabalho, o tipo e o tamanho das partículas abrasivas, o tipo de operação de moagem (superfície, cilíndrica, perfil, alimentação lenta), o acabamento superficial desejado e a tolerância geométrica, a taxa de remoção do material, a velocidade do rebolo de moagem, a disponibilidade e o tipo do líquido de arrefecimento, bem como o método de recondicionamento do rebolo. A alteração de qualquer uma dessas variáveis pode afetar a escolha do ligante ideal. É por isso que a seleção do ligante deve sempre ser considerada como parte do projeto completo do processo de moagem – e não como uma decisão isolada. A ferramenta apresentada nesta página fornece uma recomendação preliminar, mas a validação final deve levar em conta as condições específicas da sua máquina, do material a ser trabalhado e do processo de moagem. Para orientações mais específicas para cada aplicação, entre em contato. Suporte técnico da SINOGRIND.
Estes ferramentas fornecem orientações preliminares com base em princípios gerais de engenharia. Cada aplicação de retificação apresenta variáveis únicas: especificações do rebolo de retificação, condição da máquina, estratégia de refrigeração e objetivos do processo. Com mais de 20 anos de experiência na fabricação de rebolos de retificação superabrasivas de diamante e CBN, a equipe de engenharia da SinoGrind pode analisar a sua aplicação e recomendar um rebolo adaptado às suas necessidades exatas.
Consulta gratuita • Especificações personalizadas para rebolos • Envio em todo o mundo
Artigo aprofundado sobre os tipos de ligantes e suas aplicações.
Leia mais
Um guia técnico completo para a seleção do rebolo de retificação adequada.
Leia mais
Seleção do rebolo de retificação adequada de acordo com as exigências de acabamento da superfície.
Leia maisMais de 20 anos de experiência em retificação. Soluções abrasivas de diamante, CBN e convencionais para a fabricação de precisão em todo o mundo.




