+86 15874211461

Alcançar o acabamento de superfície ideal é fundamental na manufatura de precisão. Seja no caso do retificação de componentes aeroespaciais, peças automotivas ou dispositivos médicos, a qualidade da superfície afeta diretamente o desempenho dos componentes, a vida útil sob condições de fadiga e a satisfação do cliente.
Este guia abrangente explica como selecionar o rebolo de retificação correta e otimizar seus parâmetros de desbaste para obter acabamentos de superfície consistentemente superiores.
1. Compreender a Rugosidade da Superfície
A rugosidade da superfície é normalmente medida utilizEo o valor Ra (média aritmética), que representa a desvio médio do perfil da superfície em relação à linha média.
Espelho
Tudo bem.
Médio
Rústico; áspero; bruto.
Grossiro; áspero.
| Acabamento da Superfície | Valor Ra | Aplicações Típicas | Método de Retificação |
|---|---|---|---|
| Acabamento Espelho | 0,05 – 0,1 μm | Componentes ópticos, guias de rolamentos | Retificação e polimento de ultra-precisão |
| Acabamento Bom | 0,1 - 0,4 μm | Eixos de precisão, componentes hidráulicos | Retificação de precisão de superfície/cilíndrica |
| Acabamento Médio | 0,4 – 0,8 μm | Componentes gerais de máquinas | Retificação de superfície/padrão/cilíndrica |
| Acabamento Áspero | 0,8 – 1,6 μm | Superfícies de encaixe não críticas | Retificação de alta eficiência |
| Acabamento Bruto | 1,6 – 3,2+ μm | Remoção de material, retificação preparatória | Operações de retificação brutas |
2. Seleção do Disco de Retificação para o Acabamento da Superfície
O rebolo de retificação é o fator mais crítico na determinação do acabamento da superfície. Os principais parâmetros do rebolo de retificação incluem:
Tamanho dos Grãos Abrasivos
O tamanho dos grãos é o principal fator que determina a qualidade do acabamento da superfície. Grãos mais finos produzem acabamentos mais suaves, mas removem o material mais lentamente.
| Tamanho do Grão | Ra típico | Remoção de Material | Melhor para… |
|---|---|---|---|
| Malha de 80/100 | 0,8 – 1,6 μm | Alto | Retificação áspera, remoção rápida de material |
| Malha de 120/150 | 0,4 – 0,8 μm | Médio | Retificação para uso geral |
| Malha de 200/220. | 0,2 – 0,4 μm | Baixo | Retificação de acabamento bom |
| Malha de 320/400 | 0,1 - 0,2 μm | Muito Baixo | Retificação de acabamento de precisão |
| Malha 600+ | 0,05 – 0,1 μm | Mínimo | Retificação de acabamento espelho |

Tipo Abrasivo
- Diamond: Melhor para materiais duros (carbeto, cerâmica, vidro). Acabamento excelente em materiais não ferrosos.
- CBN: Superior para aços temperados e ligas aeroespaciais. Mantém o acabamento em altas temperaturas.
- Óxido de Alumínio: Bom para retificação de uso geral de materiais ferrosos.
- Silicon Carboneto: Adequado para ferro fundido, metais não ferrosos e materiais não metálicos.
Grau de dureza do rebolo
A classe (dureza) do rebolo afeta o acabamento da superfície:
- Graus mais macios (H-J): Libera os grãos mais facilmente, resultando em acabamentos melhores em materiais duros.
- Médio grades (K-M): Desempenho equilibrado para aplicações gerais.
- Graus mais duros (N-S): Mantêm os grãos presos com mais firmeza, ideais para materiais macios.
3. Parâmetros de retificação para um acabamento ideal
Parâmetros Críticos
Mesmo a melhor rebolo de retificação produzirá resultados ruins se os parâmetros de desbaste não forem otimizados. Os três parâmetros-chave são a velocidade do rebolo, a velocidade de trabalho e a taxa de avanço do material a ser desbastado.
| Parâmetro | Efeito no Acabamento | Estratégia de Otimização |
|---|---|---|
| Velocidade do Rebolo | Velocidade mais alta = acabamento mais fino | Aumente a velocidade dos passes de finalização (dentro dos limites permitidos pelo modelo do veículo). |
| Velocidade de Trabalho | Velocidade de trabalho mais baixa = acabamento mais fino | Reduza a velocidade de trabalho nas últimas passagens (passagens finais). |
| Velocidade de Alimentação | Alimentação mais baixa = acabamento mais fino | Use movimentos leves de “spark-out” com alimentação nula. |
| Profundidade do Corte | Corte mais raso = acabamento mais fino. | Use várias passagens de luz em vez de uma única cortesia (ou “corte” intensa) na edição do vídeo. |
| Fluxo de Refrigerante | Fluxo mais alto = melhor acabamento | Assegure-se da entrega adequada de líquido de arrefecimento para a zona de retificação. |
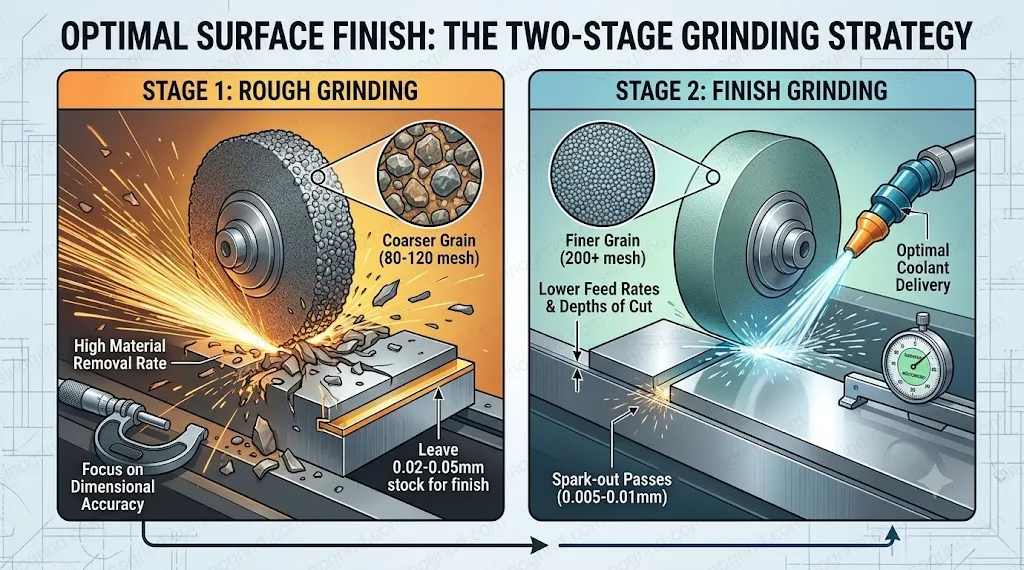
4. Estratégia de Retificação em Dois Estágios
Para obter resultados ótimos, utilize uma abordagem em duas etapas:
Estágio 1: Retificação Bruta
- Use uma granulação mais grossa (80-120 mesh).
- Taxa de remoção de material mais alta
- Concentre-se na precisão dimensional.
- Deixe um estoque de 0,02–0,05 mm para o retificação final.
Fase 2: Retificação de Acabamento
- Use uma malha com tamanho de grão mais fino (200+ mesh).
- Menores taxas de alimentação e profundidades de corte
- Inclua passes de eliminação de faíscas (0,005–0,01 mm).
- Otimize a distribuição do líquido de arrefecimento.
5. Problemas Comuns de Acabamento de Superfícies e Soluções
| Problema | Causas Prováveis | Soluções |
|---|---|---|
| Arranhões | Líquido de arrefecimento contaminado; material abrasivo solto. | Filtrar o líquido de arrefecimento, lubrificar o rebolo, verificar o equilíbrio do rebolo. |
| Marcas de queimadura | Líquido de arrefecimento insuficiente, rebolo desgastado, parâmetros elevados. | Aumente o volume do líquido de arrefecimento, troque o rebolo de apoio e reduza os parâmetros. |
| Marcas de vibração | Desequilíbrio dos rebolos, vibrações da máquina, escolha inadequada dos rebolos. | Rebolo de equilíbrio, verificar a máquina, utilizar material de grau mais macio. |
| Acabamento áspero | O rebolo gira com muita dificuldade; o grão é muito grosso; a quantidade de alimentação fornecida é excessiva. | Use uma categoria mais suave, com grão mais fino, e reduza a quantidade de alimentação. |
| Acabamento irregular. | Carregamento dos rebolos, desgaste irregular, problemas com o líquido de arrefecimento | Dressar o rebolo; verifique a distribuição do líquido de arrefecimento. |
6. Recomendações Específicas para Cada Tipo de Material
Aço temperado (HRC 50+)
- Rebolo: CBN 150-220 malha, ligante de Resina ou Vitrificada
- Velocidade: 30-40 m/s
- Acabamento esperado: Ra 0,2–0,4 μm
Carboneto
- Rebolo: Diamante 150-320 malha, ligante de Resina
- Velocidade: 20-30 m/s
- Acabamento esperado: Ra 0,1–0,3 μm
Aço Inoxidável
- Rebolo: CBN 120-180 malha, ligante de Resina
- Velocidade: 25-35 m/s
- Acabamento esperado: Ra de 0,3–0,6 μm
Materiais Cerâmicos
- Rebolo: Diamante 200-400 malha, ligante de Resina ou Metal
- Velocidade: 15–25 m/s
- Acabamento esperado: Ra 0,05–0,2 μm
7. Medição e Monitoramento do Acabamento da Superfície
Um acabamento de superfície consistente requer medições regulares e monitoramento do processo:
- Testadores de rugosidade da superfície: Use profilômetros para medições precisas do valor Ra.
- Comparação visual: Mantenha amostras de referência para comparação visual.
- Monitoramento do processo: Monitorar as forças de desgaste dos rebolos e o consumo de energia.
- Controlo estatístico: Implemente o SPC (Statistical Process Control) para detetar precocemente as variações no acabamento dos produtos.
Conclusão
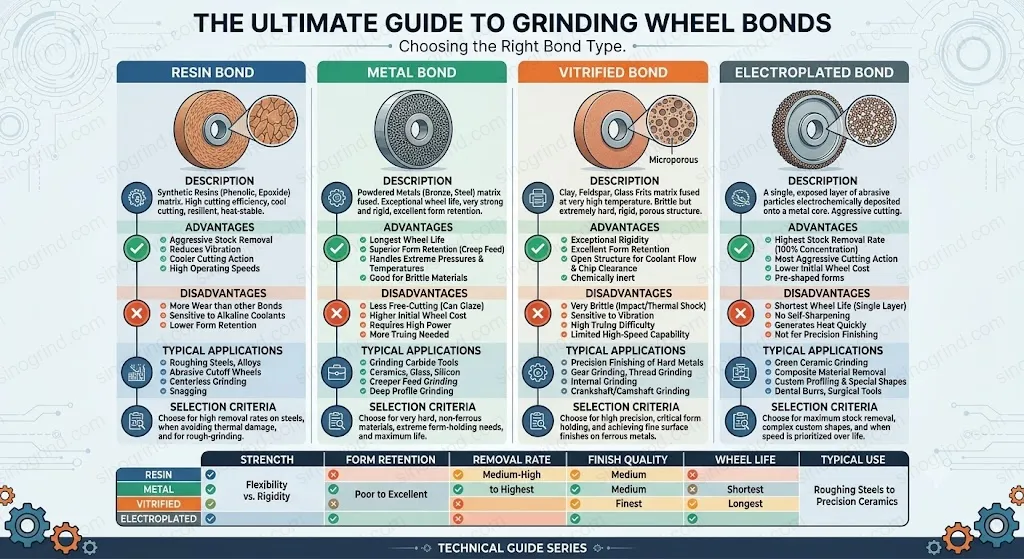
Alcançar um acabamento de superfície ideal requer a seleção cuidadosa de rebolos, parâmetros e estratégias de processo. Ao compreender a relação entre o tamanho dos grãos, o tipo de ligante do disco, os parâmetros de desbaste e o acabamento da superfície, é possível produzir de forma consistente peças que atendam às especificações mais exigentes.
Na SinoGrind, oferecemos uma gama abrangente de rebolos projetados para garantir um acabamento de superfície de alta qualidade em todos os materiais. A nossa equipa técnica pode ajudá-lo a selecionar a especificação ideal do disco e a desenvolver parâmetros de desbaste adequados para as suas aplicações específicas. Contacte-nos para discutir as suas necessidades em termos de acabamento de superfície.