+86 15874211461

Die Erreichung einer optimalen Oberflächenqualität ist in der Präzisionsfertigung von entscheidender Bedeutung. Egal ob Luft- und Raumfahrtkomponenten, Automobilteile oder medizinische Geräte geschliffen werden – die Oberflächenqualität beeinflusst direkt die Leistung der Teile, ihre Haltbarkeit sowie die Zufriedenheit der Kunden.
Diese umfassende Anleitung erklärt, wie man das richtige Schleifmittel auswählt und die Schleifparameter optimiert, um stets eine hochwertige Oberflächenqualität zu erzielen.
1. Verständnis der Oberflächenrauheit
Die Oberflächenrauheit wird in der Regel mit dem Wert "Ra" (arithmetischer Mittelwert) gemessen. Dieser Wert repräsentiert die durchschnittliche Abweichung des Oberflächenprofils von der Mittellinie.
Spiegel
Gut
Mittel
Rau
Sehr rau
| Oberflächenbeschaffenheit | Ra-Wert | Typische Anwendungen | Schleifverfahren |
|---|---|---|---|
| Spiegelblank | 0,05 – 0,1 µm | Optische Komponenten, Laufflächen für Lager | Ultrapräzises Schleifen und Polieren |
| Gut | 0,1 – 0,4 µm | Präzisionswellen, Hydraulikkomponenten | Präzisions-Flächen-/Zylinderschleifen |
| Mittel | 0,4 – 0,8 µm | Allgemeine Maschinenelemente | Standardisches Flächen- bzw. Zylinderschleifen |
| Rau | 0,8 – 1,6 µm | Nicht-kritische Paarungsoberflächen | Hochleistungsschleifen |
| Sehr rau | 1,6 – 3,2 µm | Entfernung von Materialüberschüssen, vorbereitendes Schleifen | Rohschleifoperationen |
2. Auswahl der Schleifscheibe für die Oberflächenqualität
Die Schleifscheibe ist der entscheidende Faktor bei der Bestimmung der Oberflächenqualität. Zu den wichtigen Parametern der Schleifscheibe gehören:
Schleifkorngröße
Die Korngröße ist der Hauptfaktor für die Oberflächenqualität. Feinere Körner erzeugen glattere Oberflächen, entfernen jedoch langsamer Material.
| Korngröße | Typischer Ra | Materialentfernung | Am besten geeignet für… |
|---|---|---|---|
| 80/100 Maschen | 0,8 – 1,6 µm | Hoch | Rohschleifen, schnelle Materialentfernung |
| 120/150 Maschen | 0,4 – 0,8 µm | Mittel | Allzweckschleifen |
| 200/220 Maschen | 0,2 – 0,4 µm | Niedrig | Feinschleifen |
| 320/400 Maschen | 0,1 – 0,2 µm | Sehr niedrig | Präzisionsschleifen |
| 600+ Maschen | 0,05 – 0,1 µm | Minimal | Spiegelschleifen |

Schleifmittelart
- Diamant: Am besten geeignet für harte Materialien (Karbid, Keramik, Glas). Hervorragendes Finish auf nicht-ferromagnetischen Materialien.
- CBN: Hervorragend geeignet für gehärtete Stähle sowie Luft- und Raumfahrtlegierungen. Bewahrt die Oberflächenqualität auch bei hohen Temperaturen bei.
- Aluminiumoxid: Gut für Allzweckschleifen von ferromagnetischen Materialien.
- Siliziumkarbid: Geeignet für Gusseisen, Nichteisenmetalle sowie nichtmetallische Materialien.
Radhärteklasse
Die Härte des Rads beeinflusst die Oberflächenqualität.
- Weichere Klassen (H–J): Die Körner werden leichter freigesetzt, was zu besseren Oberflächenveredelungen bei harten Materialien führt.
- Mittlere Klassen (K–M): Ausgewogene Leistung für allgemeine Anwendungen
- Härtere Klassen (N–S): Körner bleiben länger erhalten – das ist vorteilhaft für weiche Materialien, kann jedoch zu einer raueren Oberfläche führen.
3. Schleifparameter für eine optimale Oberflächenqualität
Kritische Parameter
Selbst die beste Schleifscheibe liefert schlechte Ergebnisse, wenn die Schleifparameter nicht optimiert sind. Die drei wichtigsten Parameter sind die Drehzahl der Schleifscheibe, die Arbeitsgeschwindigkeit und die Vorschubgeschwindigkeit.
| Parameter | Auswirkungen auf die Oberflächenqualität | Optimierungsstrategie |
|---|---|---|
| Raddrehzahl | Höhere Geschwindigkeit = feineres Finish | Steigern Sie die Geschwindigkeit bei Abschlusspässen – solange dies innerhalb der Grenzen der Radfestigkeit möglich ist. |
| Arbeitsgeschwindigkeit | Niedrigere Arbeitsgeschwindigkeit = feineres Finish | Verringern Sie die Arbeitsgeschwindigkeit bei den letzten Bearbeitungsschritten. |
| Vorschubgeschwindigkeit | Niedrigerer Vorschub = feineres Finish | Verwenden Sie leichte Schleifgänge bei einer Null-Durchflussrate. |
| Schneittiefe | Flachere Schneittiefe = feineres Finish | Verwenden Sie mehrere sanfte Schleifgänge anstelle eines einzigen, starken Schleifgangs. |
| Kühlmittelstrom | Höherer Strom = besseres Finish | Stellen Sie sicher, dass ausreichend Kühlmittel in die Schleifzone gelangt. |
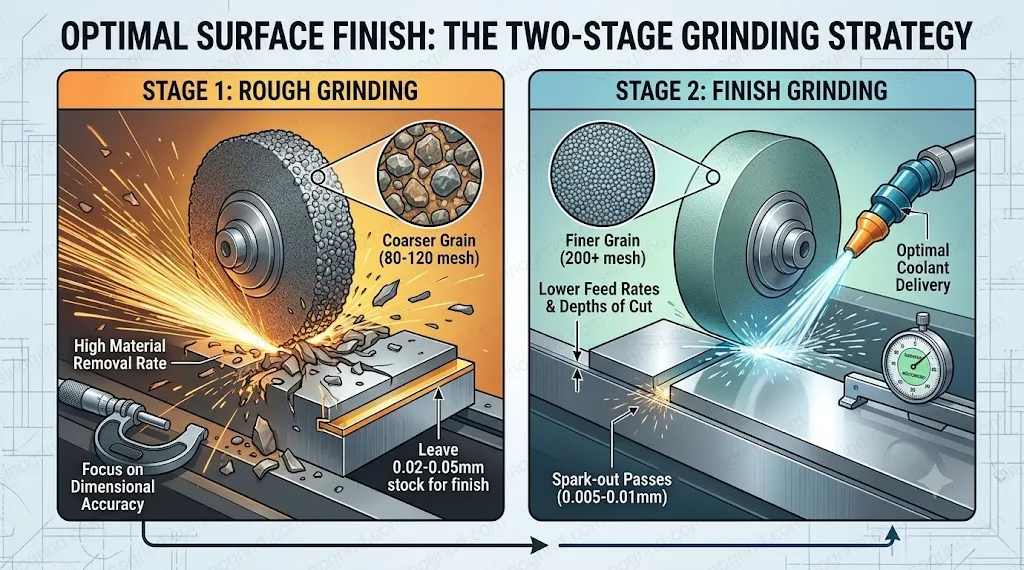
4. Zweistufige Schleifstrategie
Für optimale Ergebnisse verwenden Sie einen zweistufigen Ansatz:
Stufe 1: Rohschleifen
- Verwenden Sie eine gröbere Körnung (80–120 Maschen).
- Hohe Materialentfernungsrate
- Konzentrieren Sie sich auf die genaue Abmessung der Objekte.
- Lassen Sie einen Materialvorrat von 0,02–0,05 mm für die abschließende Schleifbearbeitung.
Stufe 2: Abschluss der Schleifbearbeitung
- Verwenden Sie eine feinere Körnung (200+ Maschen).
- Niedrigere Vorschubgeschwindigkeiten und Schneittiefen
- Verwenden Sie die passenden Materialvorräte (Dicke: 0,005–0,01 mm).
- Die Zufuhr des Kühlmittels optimieren.
5. Häufige Probleme bei der Oberflächenbehandlung und deren Lösungen
| Problem | Mögliche Ursachen | Lösungen |
|---|---|---|
| Kratzer | Verunreinigtes Kühlmittel, lose Schleifmittel | Kühlmittelfilter, Radnachschleifen, Überprüfung der Radauswuchtung |
| Verbrennungsspuren | Unzureichendes Kühlmittel, abgenutztes Rad, hohe Betriebsparameter | Die Menge des Kühlmittels erhöhen, das Rad austauschen sowie die Parameter anpassen. |
| Schwingungsspuren | Unausgeglichene Räder, Maschinen vibrationen, falsche Radauswahl | Auswuchtung, Maschinenprüfung – verwenden Sie eine weichere Materialklasse. |
| Raues Finish | Das Rad ist zu hart; das Korn ist zu grob – außerdem wird zu viel Vorschub gegeben. | Verwenden Sie einen weicheren Materialgrad mit feinerer Körnung und reduzieren Sie den Vorschub. |
| Unregelmäßige Oberfläche | Radbelastung, ungleichmäßiger Verschleiß, Probleme mit dem Kühlmittel | Rad nachschleifen – überprüfen Sie die Verteilung des Kühlmittels. |
6. Materialspezifische Empfehlungen
Gehärteter Stahl (HRC 50+)
- Schleifscheibe: CBN 150–220 Maschen, Harz- oder Verglasungsbinding
- Geschwindigkeit: 30–40 m/s
- Erwartetes Endergebnis: Ra 0,2–0,4 µm
Karbid
- Schleifscheibe: Diamant 150–320 Maschen, Harzbindung
- Geschwindigkeit: 20–30 m/s
- Erwartetes Endergebnis: Ra 0,1–0,3 µm
Edelstahl
- Schleifscheibe: CBN 120–180 Maschen, Harzbindung
- Geschwindigkeit: 25–35 m/s
- Erwartetes Endergebnis: Ra 0,3–0,6 µm
Keramische Materialien
- Schleifscheibe: Diamant 200–400 Maschen, Harz- oder Metallbindung
- Geschwindigkeit: 15–25 m/s
- Erwartetes Endergebnis: Ra-Wert zwischen 0,05 und 0,2 µm
7. Messung und Überwachung der Oberflächenqualität
Eine einheitliche Oberflächenbeschaffenheit erfordert regelmäßige Messungen sowie die Überwachung des Fertigungsprozesses.
- Prüfgeräte für die Oberflächenrauheit: Verwenden Sie Profilometer für genaue Ra-Messungen.
- Visuelle Vergleichsanalyse: Bewahren Sie Referenzproben auf, um schnelle Überprüfungen durchzuführen.
- Prozessüberwachung: Die Kraft beim Schleifen sowie der Stromverbrauch werden erfasst.
- Statistische Kontrolle: Implementieren Sie das SPC-Verfahren (Statistical Process Control), um Abweichungen in der Oberflächenbeschaffenheit der Produkte frühzeitig zu erkennen.
Fazit
Um eine optimale Oberflächenqualität zu erzielen, ist eine sorgfältige Auswahl der Schleifkörper, der Schleifparameter sowie der entsprechenden Verfahrensstrategien erforderlich. Durch das Verständnis der Zusammenhänge zwischen Körnengröße, Bindungsart, Schleifparametern und Oberflächenqualität können Sie stets Bauteile herstellen, die den anspruchsvollsten Spezifikationen entsprechen.
Bei SinoGrind bieten wir ein umfassendes Sortiment an Schleifscheiben an, die speziell für eine hervorragende Oberflächenqualität bei allen Materialien entwickelt wurden. Unser technisches Team kann Ihnen dabei helfen, die optimale Schleifscheibenauswahl zu treffen und Schleifparameter für Ihre spezifischen Anwendungen zu erarbeiten. Kontaktieren Sie uns, um Ihre Anforderungen an die Oberflächenqualität zu besprechen.