: +86 15874211461

Lograr un acabado superficial óptimo es fundamental en la fabricación de productos de alta precisión. Ya sea que se estén puliendo componentes aeroespaciales, piezas de automóviles o dispositivos médicos, la calidad de la superficie afecta directamente el rendimiento del producto, su vida útil y la satisfacción del cliente.
Esta guía completa explica cómo seleccionar la muela adecuada y optimizar sus parámetros de rectificado para lograr acabados superficiales consistentemente superiores.
1. Comprender la Rugosidad Superficial
La rugosidad superficial se mide típicamente utilizando el valor Ra (promedio aritmético), que representa la desviación promedio del perfil superficial con respecto a la línea media.
Espejo
Fine
Medio
Áspero
Grueso
| Acabado Superficial | Valor Ra | Aplicaciones Típicas | Método de Esmerilado |
|---|---|---|---|
| Acabado Espejo | 0.05 - 0.1 μm | Componentes ópticos, pistas de rodamientos | Esmerilado de ultra precisión, lapping |
| Acabado Fino | 0.1 - 0.4 μm | Ejes de precisión, componentes hidráulicos | Esmerilado de superficies/cilíndrico de precisión |
| Acabado Medio | 0.4 - 0.8 μm | Componentes generales de máquinas | Esmerilado estándar de superficies/cilíndrico |
| Acabado Áspero | 0.8 - 1.6 μm | Superficies de ligante no críticas | Esmerilado de alta eficiencia |
| Acabado Grueso | 1.6 - 3.2+ μm | Eliminación de material sobrante, rectificado preparatorio | Operaciones de rectificado áspero |
2. Selección de Muela de Esmerilado para Acabado Superficial
La muela es el factor más crítico para determinar el acabado superficial. Los parámetros clave de la muela incluyen:
Tamaño de grano abrasivo
El tamaño del grano es el determinante principal de la calidad del acabado superficial. Los granos más finos producen acabados más suaves pero eliminan material más lentamente.
| Tamaño de Grano | Ra Típico | Eliminación de Material | Ideal Para |
|---|---|---|---|
| Malla 80/100 | 0.8 - 1.6 μm | Alta | Esmerilado áspero, eliminación rápida de material |
| Malla 120/150 | 0.4 - 0.8 μm | Media | Esmerilado de uso general |
| Malla 200/220 | 0.2 - 0.4 μm | Baja | Esmerilado de acabado fino |
| Malla 320/400 | 0.1 - 0.2 μm | Muy baja | Esmerilado de acabado de precisión |
| Malla 600+ | 0.05 - 0.1 μm | Mínima | Esmerilado de acabado espejo |

Tipo de Abrasivo
- Diamante: Ideal para materiales duros (carburo, cerámica, vidrio). Excelente acabado en materiales no ferrosos.
- CBN: Superior para aceros endurecidos y aleaciones aeroespaciales. Mantiene el acabado a altas temperaturas.
- Óxido de aluminio: Bueno para rectificado de uso general de materiales ferrosos.
- Carburo de silicio: Adecuado para hierro fundido, metales no ferrosos y materiales no metálicos.
Grado de la Muela (Dureza)
El grado (dureza) de la muela afecta el acabado superficial:
- Grados más suaves (H-J): Libera los granos más fácilmente, logrando acabados de mejor calidad en materiales duros
- Grados medios (K-M): Rendimiento equilibrado para aplicaciones generales
- Grados más duros (N-S): Retienen los granos más tiempo, mejor para materiales blandos pero pueden producir acabados más ásperos
3. Parámetros de Esmerilado para Acabado Óptimo
Parámetros Críticos
Incluso la mejor muela de rectificación dará resultados de baja calidad si los parámetros de rectificación no están optimizados. Los tres parámetros clave son la velocidad de la muela, la velocidad de trabajo y la velocidad de avance.
| Parámetro | Efecto en el Acabado | Estrategia de Optimización |
|---|---|---|
| Velocidad de la Muela | Mayor velocidad = acabado más fino | Aumente la velocidad para pasadas de acabado (dentro de la clasificación de la muela) |
| Velocidad de Trabajo | Menor velocidad de trabajo = acabado más fino | Reduzca la velocidad de trabajo en los pasos finales |
| Velocidad de Avance | Menor avance = acabado más fino | Use pasadas ligeras de brillado a cero avance |
| Profundidad de Corte | Corte más superficial = acabado más fino | Use múltiples pasadas ligeras en lugar de un corte profundo |
| Flujo de Refrigerante | Mayor flujo = mejor acabado | Asegure una entrega adecuada de refrigerante a la zona de rectificado |
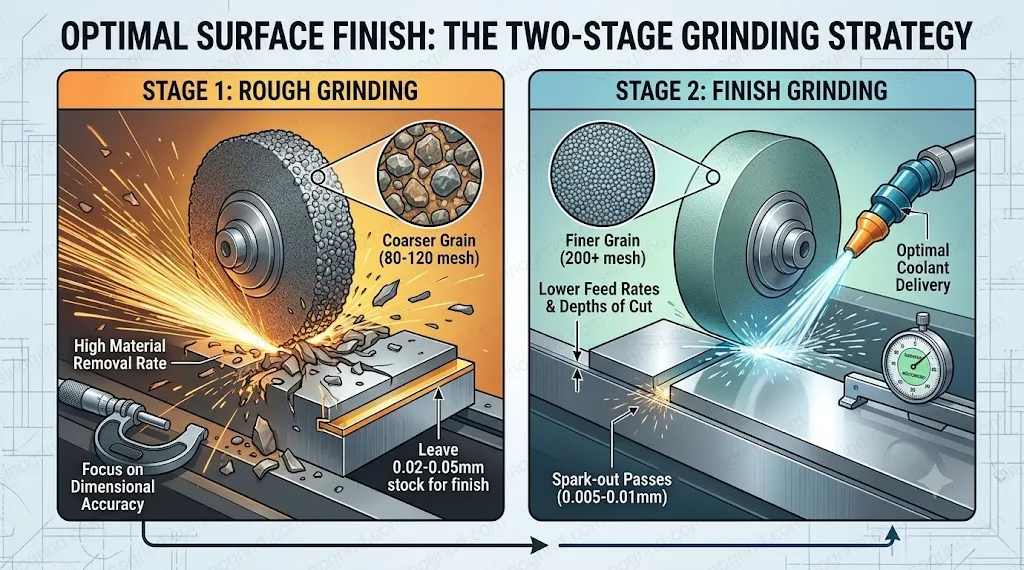
4. Estrategia de Esmerilado en Dos Etapas
Para resultados óptimos, use un enfoque de dos etapas:
Etapa 1: Esmerilado Aprosimado
- Use un tamaño de grano más grueso (malla 80-120)
- Mayor tasa de eliminación de material
- Concéntrese en la precisión dimensional
- Deje 0.02-0.05mm de material para el rectificado de acabado
Etapa 2: Esmerilado Final
- Use un tamaño de grano más fino (malla 200+)
- Menores velocidades de avance y profundidades de corte
- Incluya pasadas de brillado (0.005-0.01mm)
- Optimice la entrega de refrigerante
5. Problemas Comunes en el Acabado Superficial y Soluciones
| Problema | Causas Probables | Soluciones |
|---|---|---|
| Rasguños | Refrigerante contaminado, abrasivo suelto | Filtre el refrigerante, afile la muela, verifique el equilibrio |
| Marcas de quemadura | Falta de refrigerante, muela desafilada, parámetros altos | Aumente el refrigerante, afile la muela, reduzca parámetros |
| Marcas de vibración | Desequilibrio de muela, vibración de máquina, elección incorrecta de muela | Equilibre la muela, verifique la máquina, use un grado más suave |
| Acabado áspero | Muela demasiado dura, grano demasiado grueso, avance demasiado alto | Use un grado más suave, grano más fino, reduzca el avance |
| Acabado desigual | Taponamiento de muela, desgaste desigual, problemas con refrigerante | Afile la muela, verifique la distribución del refrigerante |
6. Recomendaciones Específicas para Cada Material
Acero Templado (HRC 50+)
- Muela: CBN malla 150-220, ligante de resina o vitrificado
- Velocidad: 30-40 m/s
- Acabado esperado: Ra 0.2-0.4 μm
Carburo
- Muela: Diamante malla 150-320, ligante de resina
- Velocidad: 20-30 m/s
- Acabado esperado: Ra 0.1-0.3 μm
Acero Inoxidable
- Muela: CBN malla 120-180, ligante de resina
- Velocidad: 25-35 m/s
- Acabado esperado: Ra 0.3-0.6 μm
Materiales Cerámicos
- Muela: Diamante malla 200-400, ligante de resina o metálico
- Velocidad: 15-25 m/s
- Acabado esperado: Ra 0.05-0.2 μm
7. Medición y Monitoreo del Acabado Superficial
Un acabado superficial consistente requiere medición regular y monitoreo del proceso:
- Medidores de rugosidad superficial: Use perfilómetros para mediciones Ra precisas
- Comparación visual: Mantenga muestras de referencia para verificaciones rápidas
- Monitoreo del proceso: Registre las fuerzas de rectificado y el consumo de energía
- Control estadístico: Implemente SPC para detectar variaciones de acabado tempranamente
Conclusión
Para obtener un acabado superficial óptimo, es necesario seleccionar con cuidado las muelas, los parámetros del proceso y las estrategias de fabricación. Al comprender la relación entre el tamaño de los granos, el tipo de ligante, los parámetros de rectificado y el resultado final del acabado, se pueden producir piezas de manera consistente que cumplan con las especificaciones más exigentes.
En SinoGrind ofrecemos una gama completa de muelas diseñadas para obtener un acabado superficial de la mejor calidad en todos los materiales. Nuestro equipo técnico puede ayudarle a seleccionar la especificación de muela más adecuada y a desarrollar los parámetros necesarios para su aplicación en particular. Póngase en contacto con nosotros para hablar sobre sus requisitos de acabado superficial.