: +86 15874211461


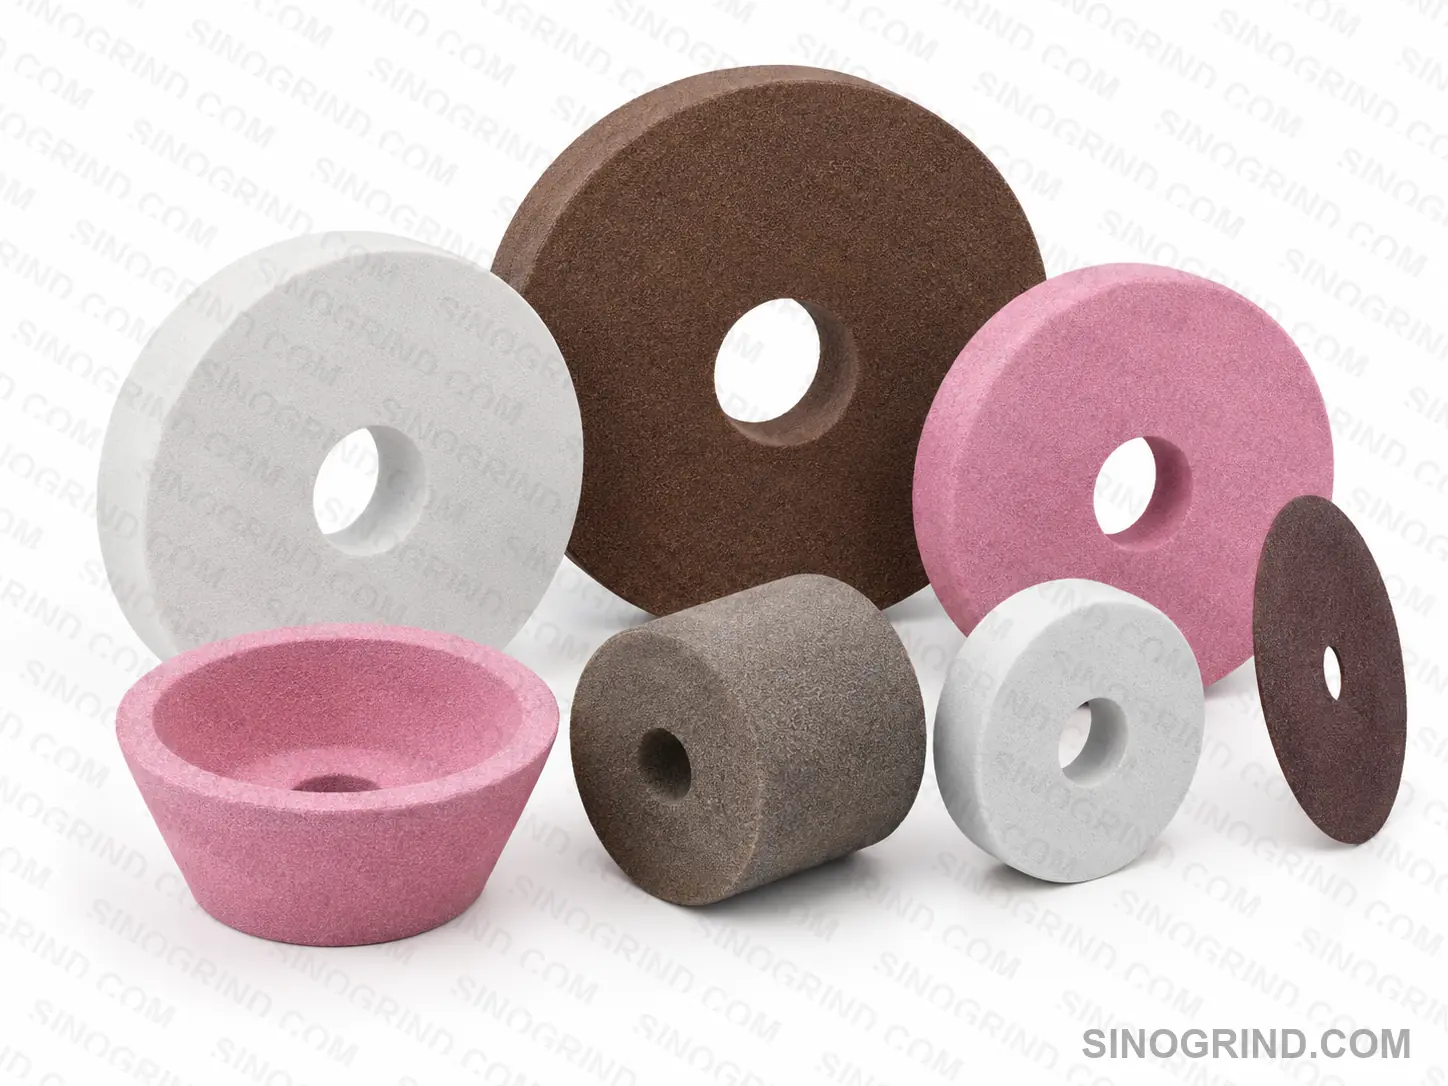
La selección de la muela óptima es una decisión técnica crítica que impacta directamente la calidad de las piezas, la productividad y el costo. Una elección incorrecta puede provocar un acabado superficial deficiente, daños térmicos, desgaste rápido de la muela y un aumento del tiempo de inactividad. Esta guía proporciona un enfoque estructurado y prioritario por material para seleccionar la muela adecuada, centrándose en los dos superabrasivos dominantes: el diamante y el nitruro de boro cúbico (CBN), y cómo sus propiedades se alinean con los desafíos modernos del mecanizado.
La primera regla: Que el material determine el abrasivo
El material de la pieza de trabajo es el factor más importante. La regla fundamental se basa en la afinidad química: el diamante (C) es a base de carbono y reacciona con los materiales ferrosos (a base de hierro) a altas temperaturas de rectificado. Esta reacción provoca un desgaste excesivo, haciendo que el diamante no sea adecuado para la mayoría de los aceros.
"Una regla simple pero poderosa: Use diamante para materiales no ferrosos, duros y frágiles. Use CBN para materiales ferrosos duros y resistentes."
A continuación se presenta la lógica de selección de abrasivos principales:
- Elija muelas de diamante para: Carburo (carburo de tungsteno, carburo de silicio), cerámicas, vidrio, grafito, compuestos avanzados (CFRP) y la mayoría de las piedras. La dureza extrema del diamante lo convierte en la única opción efectiva para estos materiales notoriamente difíciles de mecanizar.
- Elija muelas de CBN para: Aceros templados (HR > 0), aceros para herramientas, aceros para moldes, aceros de alta velocidad (HSS), superaleaciones a base de níquel y hierro fundido duro. La estabilidad térmica del CBN y su inertancia química con el hierro le permiten rectificar estos materiales duros de manera eficiente con daños térmicos mínimos.
- Abrasivos convencionales (óxido de aluminio, carburo de silicio): Sigue siendo la opción económica para aceros blandos (HR < 0), aluminio, latón y otros metales no ferrosos no mencionados anteriormente, donde los superabrasivos no ofrecen una ventaja significativa de vida o calidad por el costo.
Adaptar el ligante a la operación y la máquina
Una vez elegido el abrasivo, el tipo de ligante determina cómo se sostienen y liberan los granos. La ligante afecta la vida de la muela, la agresividad del corte y el reajuste necesario.
- Unión de resina: Ofrece un excelente amortiguamiento y una acción de corte suave y libre. Ideal para acabados finos, generación de bordes rectificados (rectificado de herramientas) y aplicaciones que requieren excelente integridad superficial. Se usa comúnmente para muelas de diamante y CBN en el rectificado de herramientas y cuchillas.
- Unión vitrificada: Una ligante vitrocerámica conocida por su rigidez, porosidad (buena para el acceso del refrigerante) y capacidad de mantener una forma precisa. Se reajusta fácilmente y es excelente para el rectificado de alta precisión de formas, como en máquinas de rectificado externo CNC para producir perfiles complejos en ejes o rodamientos templados.
- Unión metálica (sinterizada o electrochapada): Proporciona la mayor retención de granos, lo que lleva a una vida extremadamente larga para la eliminación agresiva de material y el mantenimiento de formas en materiales ultra duros como las cerámicas. Se usa comúnmente para muelas de diamante en el rectificado profundo de carburo o para cortar obleas de silicio. Requiere herramientas de rectificado de diamante especializadas (por ejemplo, controladas por freno o rectificado láser).
Ajuste fino con tamaño de grano, concentración y dinámica de la máquina
El paso final es ajustar la especificación de la muela para sus objetivos específicos de calidad y productividad.
- Tamaño de grano: Los granos gruesos (por ejemplo, 80/100) eliminan material más rápido pero dejan una superficie más áspera. Los granos finos (por ejemplo, 400/600) producen un acabado superior pero cortan más lento. Una estrategia común es usar una muela gruesa para desbaste y una muela fina para acabado.
- Concentración de grano: Se refiere a la cantidad de abrasivo en la capa de trabajo de la muela. Una concentración más alta (por ejemplo, 100-150) significa más puntos de corte, vida más larga y es adecuada para materiales más duros o carreras más largas. Una concentración más baja (por ejemplo, 50-75) es más frágil, corta más libre y se usa comúnmente para materiales blandos y ductiles que tienden a cargar la muela.
- Consideraciones de la máquina: La propia máquina de rectificado impone ciertas restricciones.
- Máquinas de rectificado interno: Se deben utilizar discos de diámetro reducido. Las altas velocidades de rotación de los discos son cruciales para alcanzar velocidades de corte efectivas; se prefieren los discos de carburo de boro (CBN) o de diamante, ya que pueden funcionar de manera segura a velocidades muy elevadas. El equilibrio del disco y la rigidez del eje son factores de suma importancia.
- Máquinas de rectificado externo (cilíndrico): Ofrecen versatilidad. La elección a menudo depende de los requisitos de precisión y acabado superficial. Las muelas de CBN vitrificado destacan aquí para la producción de alta precisión y alto volumen de piezas redondas.
- Sistemas de rectificado sin centro: Priorizan la estabilidad del proceso. La configuración: ángulos de la muela, muela reguladora y cuchilla de soporte, debe optimizarse para la muela elegida para evitar vibraciones y garantizar un control de tamaño consistente en lotes largos.
Poniéndolo todo junto: Un marco de decisión
La selección exitosa de muelas es un proceso sistemático. Comience analizando el material de su pieza de trabajo para elegir entre diamante y CBN. Luego, considere su objetivo principal: ¿Es una alta eliminación de material, un acabado fino o una larga vida útil de la herramienta? Esto lo lleva a un tipo de ligante y especificación de grano. Finalmente, tenga en cuenta las capacidades de su máquina: su rigidez, velocidad máxima y sistema de refrigerante. Siempre consulte con los ingenieros de aplicación de su proveedor de muelas; pueden proporcionar recomendaciones personalizadas y muelas de prueba para validar la selección para su operación específica, asegurándose de lograr el equilibrio óptimo de calidad, costo y rendimiento.