
 : +86 15874211461

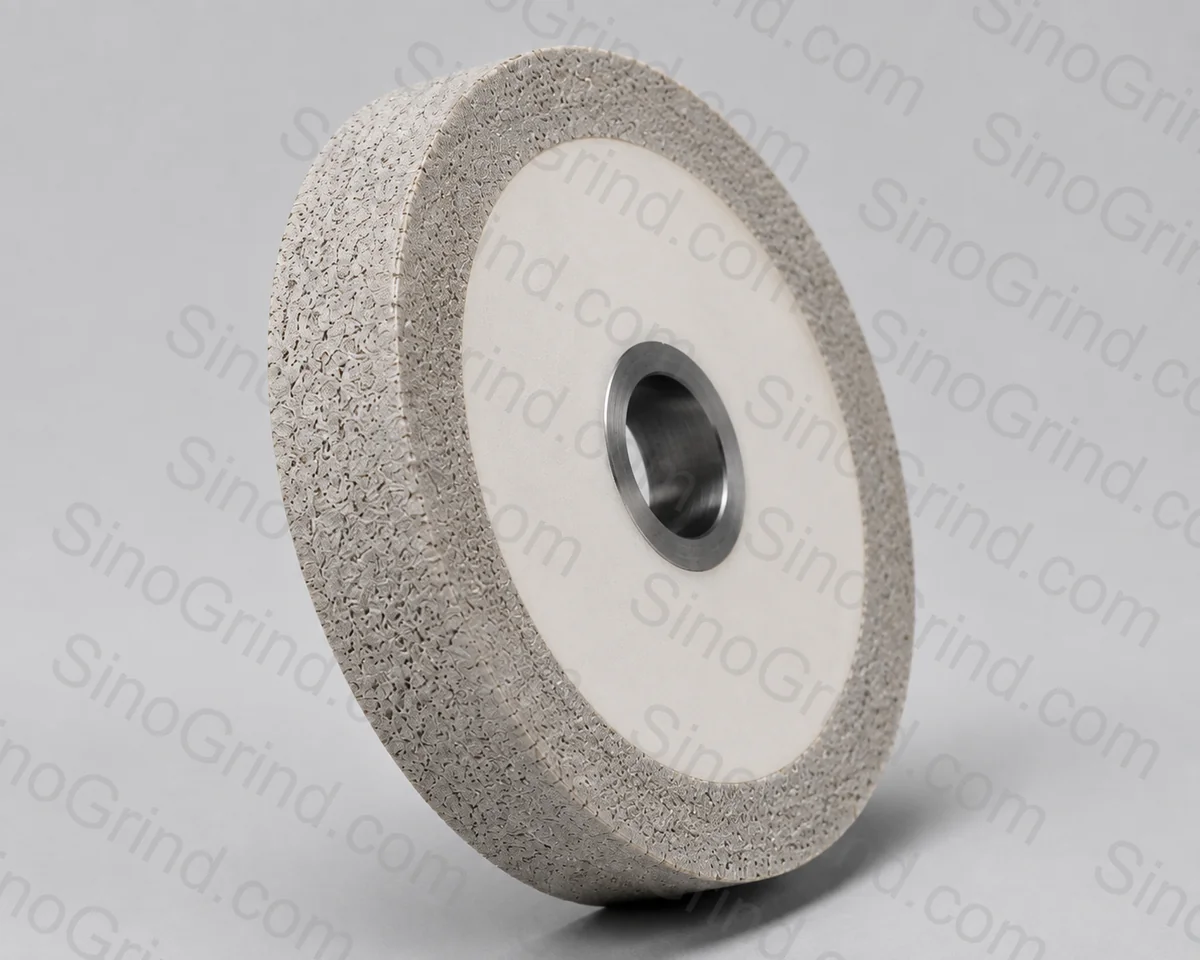
Respuesta rápida: Use CBN vitrificado para el rectificado de engranajes y rodamientos endurecidos. Las muelas de perfil para engranajes suelen partir de B76–B126 y concentración del 125–150 %; los tornillos de CBN roscados usan un rango similar con un avivador específico para el perfil. Las pistas de rodamiento suelen partir de B64–B91 al 125 % con avivado fino. Trabaje con aceite o refrigerante de alto rendimiento, controle la quemadura y verifique la velocidad y el avivado con el fabricante de la muela.
Lectura relacionada: Guía de muelas de CBN · Muelas de diamante y CBN con ligante vitrificado · Avivado y perfilado de CBN.
Por qué CBN para engranajes y rodamientos
Los engranajes y los anillos de rodamiento se fabrican con aceros ferrosos templados en volumen o cementados, normalmente en el rango de 58–65 HRC después del tratamiento térmico. Se acaban después del temple porque la distorsión durante el tratamiento térmico es mayor que la tolerancia final. Eso pone la operación de acabado sobre una superficie dura, resistente al desgaste y sensible al calor — exactamente la combinación para la que se diseñó el CBN.
El CBN mantiene la forma, corta en frío en comparación con los abrasivos convencionales y puede perfilarse con precisión. En el rectificado de engranajes, el perfil de la muela es el perfil de la pieza (o su contraparte generadora), así que la retención de forma controla directamente la precisión de dirección y de perfil. En el rectificado de rodamientos, la curvatura y el acabado de la pista controlan el ruido, la vida y el comportamiento de lubricación. Ambas aplicaciones penalizan una muela que quema o pierde forma.
Métodos de rectificado de engranajes
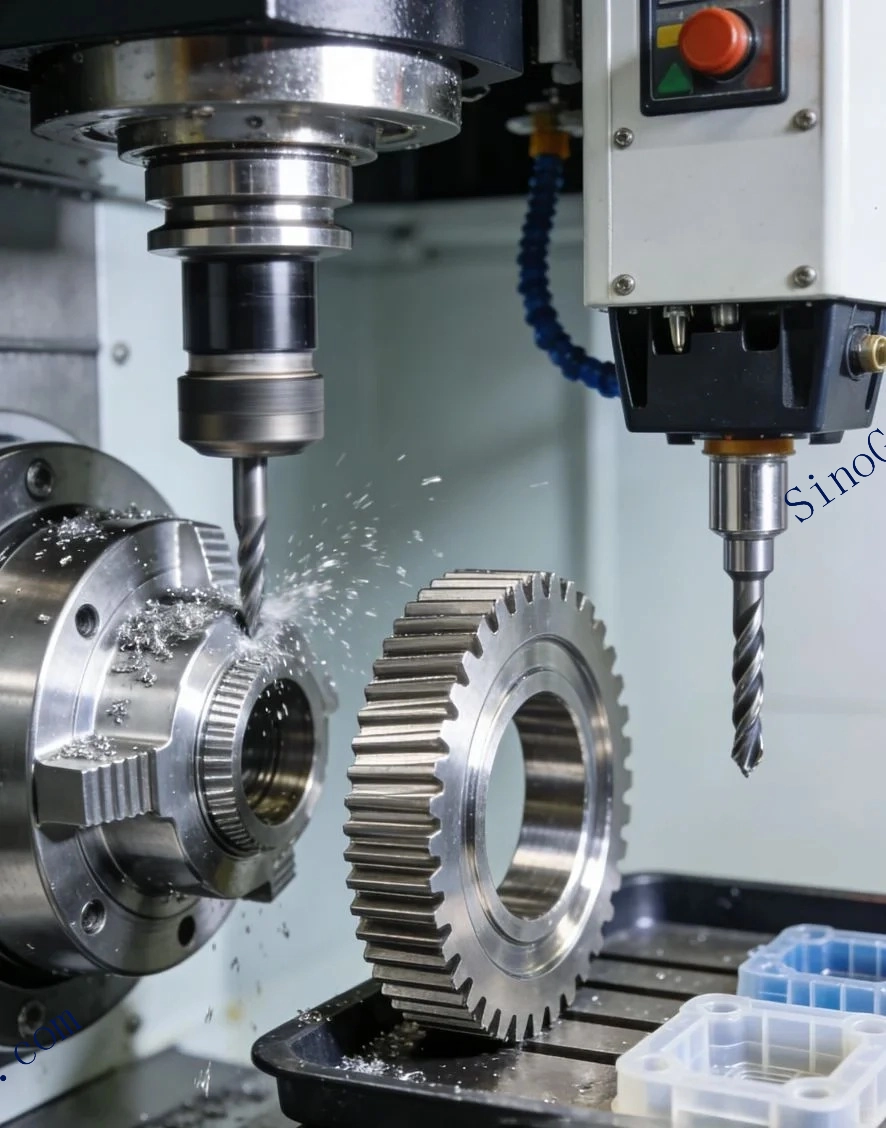
Dos métodos dominan el rectificado de engranajes de producción. El rectificado de forma usa una muela perfilada que coincide con el espacio entre dientes y se introduce o se desplaza transversalmente por la cara. Es flexible y encaja en módulos grandes, poco volumen y perfiles complejos. El rectificado por generación usa un tornillo de CBN roscado que engrana con el engranaje mientras este gira y la muela se desplaza. Es rápido y preciso para módulos pequeños y alto volumen, pero la muela roscada y su sistema de avivado son más complejos.
| Método | Forma de la muela | Mejor para | Requisito clave |
|---|---|---|---|
| Rectificado de perfil / forma | 1A1, 1V1, 14A1 o perfil a medida | Módulos grandes, poco volumen, perfiles complejos o modificados | Avivado preciso del perfil y muela rígida |
| Generación con muela roscada | Tornillo de CBN vitrificado | Módulos pequeños y medianos, alto volumen | Rueda o rodillo de avivado de diamante, control preciso de la relación |
| Rectificado de engranajes por bruñido / superacabado | Herramienta aglomerada o electrochapada especial | Corrección final de ruido y acabado | Específico del proceso; no es una elección estándar de muela de CBN |
Formas y especificaciones de muelas para engranajes
| Elemento | Elección típica | Notas |
|---|---|---|
| Forma de muela de perfil | 1A1, 1V1, 14A1, copa | Depende del espacio entre dientes, el módulo y la disposición de ejes de la máquina |
| Muela roscada | Tornillo de CBN vitrificado | Perfil generado por una rueda o rodillo de avivado de diamante |
| Ligante | Vitrificado | Rigidez, porosidad y avivabilidad; el ligante metálico se usa en algunas operaciones de desbaste |
| Grano | B76–B126 | Más grueso para desbaste y módulos grandes; más fino para acabado y módulos pequeños |
| Concentración | 125–150 % | Una concentración mayor favorece la retención de forma en perfiles estrechos |
| Velocidad | Normalmente 30–60 m/s | Las velocidades altas son habituales en producción; confirme las capacidades de la muela y de la máquina |
| Refrigerante | Aceite entero o emulsión de alto rendimiento | El aceite es habitual en el rectificado de engranajes con CBN vitrificado; la filtración es crítica |
Solo puntos de partida. La geometría del engranaje, el módulo, el material, la profundidad de capa, la máquina y el avivador afectan a la especificación final. Verifíquela con el fabricante de la muela.
Rectificado de pistas de rodamiento
Los anillos de rodamiento se rectifican en el agujero, el diámetro exterior y la pista. La pista es la superficie crítica: su curvatura, redondez, acabado e integridad superficial determinan el ruido de funcionamiento, la fricción y la vida a fatiga. Las muelas de copa o de perfil de CBN vitrificado son habituales porque mantienen la forma de la pista y pueden avivarse con una cara fina y abierta.
La operación suele ser de alto volumen y automatizada, así que la consistencia importa tanto como la tasa de arranque máxima. El refrigerante debe llegar de forma constante al contacto de la pista, y la muela debe avivarse a un intervalo controlado antes de que aparezca quemadura o deriva del acabado. Los aceros para rodamientos son sensibles al revenido y al reendurecimiento, así que las comprobaciones de integridad superficial forman parte de la cualificación del proceso, no son un extra opcional.
| Elemento del rodamiento | Muela típica | Grano / concentración | Nota de proceso |
|---|---|---|---|
| Pista del anillo interior | Copa / perfil de CBN vitrificado | B64–B91 / 125 % | Muela pequeña, alta velocidad, orientación precisa del refrigerante |
| Pista del anillo exterior | Copa / perfil de CBN vitrificado | B64–B91 / 125 % | Retención de forma y redondez |
| Agujero / diámetro interior | CBN vitrificado o de resina | B76–B107 / 100–125 % | Rigidez del mandril y acceso del refrigerante |
| Diámetro exterior | CBN vitrificado | B76–B107 / 100–125 % | Control de redondez y conicidad |
| Elementos rodantes | CBN vitrificado o convencional | Según la aplicación | Alto volumen; estabilidad de acabado y medida |
Consideraciones de material y dureza
Los engranajes cementados suelen usar aceros como 16MnCr5 o 20MnCr5 con una profundidad de capa adecuada a la carga del diente. Los engranajes templados en volumen pueden usar 42CrMo4 o similar. Los anillos de rodamiento usan habitualmente 100Cr6 (AISI 52100) o aceros de temple en volumen comparables. El grado exacto, la dureza, la austenita retenida y la profundidad de capa influyen en la rectificabilidad y en la sensibilidad a la quemadura.
Más duro no significa automáticamente más fácil. Una superficie muy dura puede ser frágil y sensible a las grietas; una capa con austenita retenida puede ser dimensionalmente inestable. Los parámetros de rectificado que funcionan en un lote de tratamiento térmico pueden quemar otro. Cualifique el proceso con piezas representativas y vigile la dureza y la integridad superficial cuando cambie el proveedor o el tratamiento térmico.
Velocidad, refrigerante y control térmico
El rectificado de engranajes suele trabajar a velocidades de muela más altas que el rectificado general de superficies porque la longitud de contacto y la tasa de producción lo exigen. Los sistemas de CBN vitrificado en producción pueden trabajar en el rango de 30–60 m/s, con velocidades mayores en máquinas específicamente preparadas. Trate estos valores como puntos de partida: el marcado de la muela, el husillo, la protección, el sistema de avivado y el suministro de refrigerante deben sostener la velocidad.
El aceite entero es habitual en el rectificado de engranajes con CBN vitrificado porque lubrica el contacto, elimina calor y mantiene limpio el perfil. También exige precauciones contra incendios, control de niebla y filtración compatible. Un refrigerante acuoso de alto rendimiento puede funcionar bien en el rectificado de rodamientos, pero hay que gestionar la concentración, la filtración y el control bacteriano. En ambos casos, la boquilla debe diseñarse para la geometría del contacto, no tomarse prestada de otro trabajo.
Avivado para engranajes y rodamientos
Las muelas de perfil se avivan con un rodillo de diamante, un avivador de forma o una unidad de avivado CNC que sigue el perfil requerido. Las muelas roscadas usan una rueda o rodillo de perfil de diamante que genera la forma del tornillo. Las muelas para rodamientos usan un avivador de diamante o un avivador rotativo para restaurar la curvatura de la pista y abrir la cara. En todos los casos, el avivador debe estar alineado con la muela y con los ejes de la máquina, y debe inspeccionarse la primera pieza después del avivado.
Avivar demasiado profundo elimina presupuesto de perfil; avivar demasiado ligero deja una cara cerrada que quema. Use la menor profundidad que restaure la geometría y el filo, y acondicione si el ligante lo requiere. La guía de avivado cubre parámetros y errores habituales.
Métricas de calidad del engranaje afectadas por la muela
La inspección de engranajes suele informar de la forma y la inclinación del perfil, la forma y la inclinación de la dirección, la desviación de paso y el error acumulado de paso, además de la rugosidad superficial y el aspecto del flanco. La muela influye en todas ellas, pero no por igual. Los errores de perfil suelen remontarse a la forma de la muela y al desgaste del avivador. Los errores de dirección suelen remontarse al avance transversal de la muela, a la alineación de la máquina o a la anchura de la muela. Los errores de paso pueden venir del utillaje o del movimiento de generación, no del abrasivo. Saber qué métrica se ha movido ayuda a evitar cambiar la muela por una avería de la máquina.
La muela también afecta al estado térmico del flanco. Un flanco sin quemadura y con una rugosidad constante vale más que un ciclo marginalmente más rápido que produce colores de revenido o una capa blanda. Cualifique el proceso con el informe de inspección del engranaje y un ataque químico del flanco, no solo con la medida.
Integridad superficial y ruido de los rodamientos
Las pistas de rodamiento se acaban con una rugosidad muy fina y una curvatura controlada. La muela debe producir una superficie uniforme y sin quemaduras, sin marcas de avance ni vibración. Incluso una pequeña cantidad de daño térmico puede cambiar las tensiones residuales y reducir la vida a fatiga, y un patrón periódico puede aparecer como ruido o vibración en el rodamiento montado.
Use una cara de muela fina y abierta y un suministro de refrigerante estable. Inspeccione el aspecto de la pista con luz oblicua y compruebe la redondez y la curvatura en una muestra. Si la queja es el ruido, compare la ondulación y el patrón superficial de la pista antes de cambiar la muela; la causa puede ser un intervalo de avivado demasiado largo o una vibración del husillo, no la especificación del abrasivo.
Requisitos de máquina y utillaje
El rectificado de engranajes y rodamientos es implacable con los montajes débiles. El husillo de la muela, el cabezal portapiezas, el contrapunto, la luneta y el eje de avivado contribuyen a la geometría final. Una muela de CBN que funciona bien en una máquina rígida puede vibrar en una más ligera, sobre todo a las velocidades altas que suelen usar estos procesos. Compruebe la excentricidad, la rigidez y la estabilidad térmica antes de optimizar la muela.
El suministro de refrigerante forma parte del diseño del utillaje en la práctica. La boquilla debe montarse de forma que siga la zona de contacto y no dependa de que el operador la recolque. En elementos interiores o confinados, use una forma de boquilla que llegue al arco sin aplastarse ni desviarse.
Desgaste de la muela y presupuesto de perfil
Una muela de forma tiene una cantidad fija de capa de trabajo, y cada avivado consume una parte. El presupuesto de perfil es el desgaste radial total disponible antes de que la muela deje de mantener la tolerancia. Regístrelo en milímetros de capa útil divididos por el desgaste medio y el avivado por ciclo. Una muela que se aviva demasiado profundo o con demasiada frecuencia agotará ese presupuesto antes de que se desgaste el abrasivo, lo que es un coste evitable.
Errores habituales en el rectificado de engranajes y rodamientos
| Error | Consecuencia | Mejor enfoque |
|---|---|---|
| Elegir el grano solo por el arranque | Error de perfil y mal acabado | Equilibre arranque y acabado; considere muelas de desbaste y de acabado |
| Ignorar el desgaste del avivador | Deriva gradual del perfil que supera una comprobación rápida | Lleve la cuenta de avivados por avivador e inspeccione el perfil |
| Usar refrigerante de uso general | Quemadura, embotamiento y mala limpieza del perfil | Use aceite o un refrigerante de alto rendimiento con filtración correcta |
| Hacer girar una muela de alta velocidad en una máquina no preparada | Riesgo de seguridad y vibración | Verifique las capacidades de muela, husillo y protección antes de subir la velocidad |
| Cambiar la especificación tras una sola pieza quemada | Repite la avería con una muela nueva | Revise refrigerante, avivado, utillaje y parámetros primero |
Secuencia de selección
- Defina el elemento: perfil de engranaje, tornillo roscado o pista de rodamiento, con tolerancia y acabado.
- Confirme el material y la dureza, incluida la profundidad de capa y el estado del tratamiento térmico.
- Elija la forma y el ligante de la muela: perfil vitrificado o muela roscada para la mayoría del trabajo de engranajes; copa/perfil vitrificado para pistas de rodamiento.
- Ajuste el grano y la concentración según el acabado, el detalle de forma y el arranque requerido.
- Adapte la velocidad y el refrigerante a la máquina, la capacidad de la muela y la sensibilidad térmica de la pieza.
- Defina el método y la frecuencia de avivado, y después cualifique la primera pieza y la integridad superficial.
Para una revisión de aplicación de engranajes o rodamientos, envíe el plano, el módulo o la geometría de la pista, el material y la dureza, la máquina, las dimensiones de la muela, el refrigerante y el objetivo de acabado mediante el formulario de contacto. La herramienta de selección de muelas puede ayudar a preparar la primera especificación.














