
 : +86 15874211461

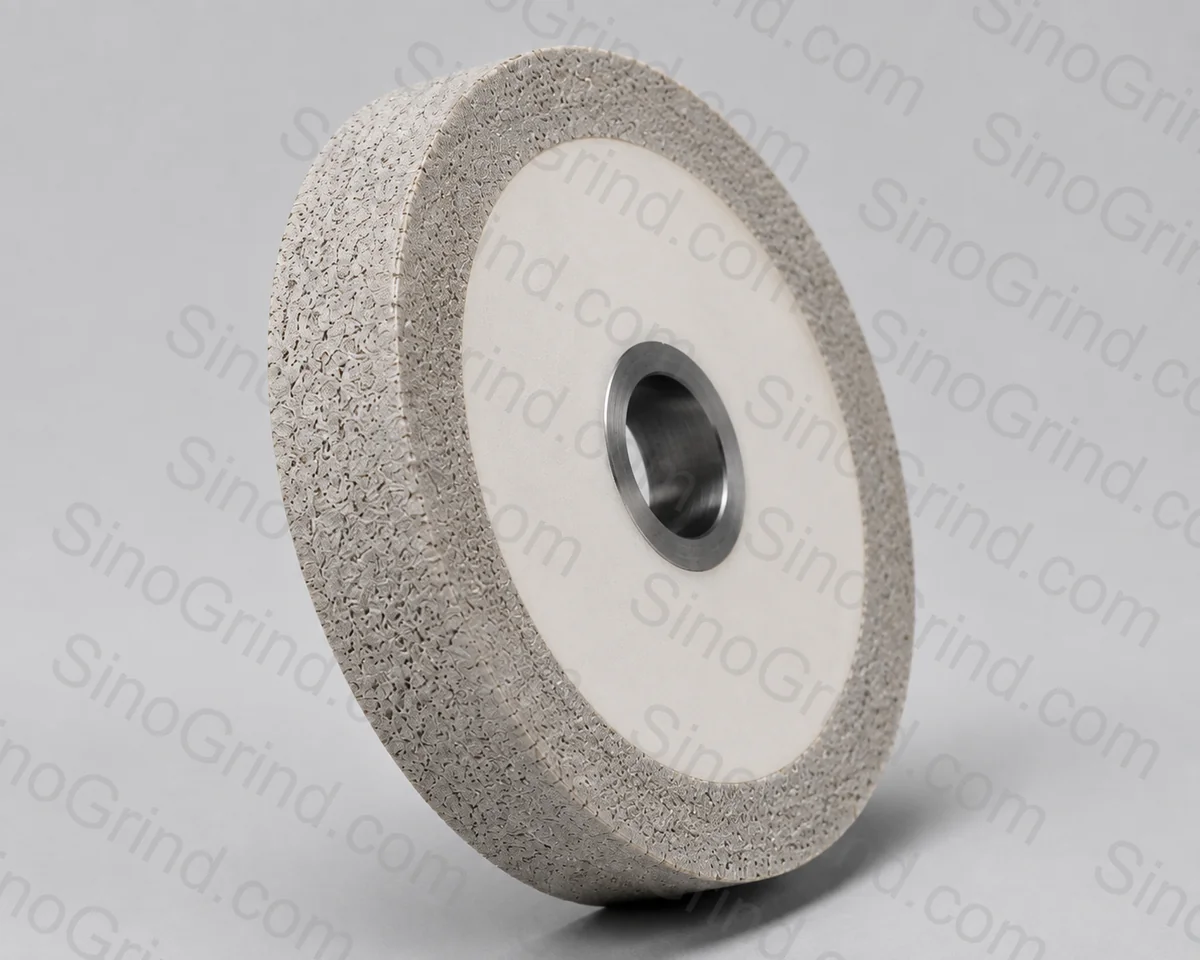
Kurzantwort: Verwenden Sie keramisch gebundenes CBN für gehärtetes Zahnrad- und Lagerschleifen. Zahnrad-Profilscheiben starten typisch bei B76–B126, 125–150 % Konzentration; CBN-Schleifschnecken nutzen einen ähnlichen Bereich mit einem profilspezifischen Abrichter. Lagerlaufbahnen starten typisch bei B64–B91, 125 % mit feinem Abrichten. Arbeiten Sie mit Öl oder Hochleistungskühlmittel, kontrollieren Sie Brandspuren und stimmen Sie Geschwindigkeit und Abrichten mit dem Scheibenhersteller ab.
Weiterführende Lektüre: CBN-Schleifscheiben-Leitfaden · Keramisch gebundene Diamant- und CBN-Scheiben · CBN abrichten und richten.
Warum CBN für Zahnräder und Lager
Zahnräder und Lagerringe werden aus durchgehärteten oder einsatzgehärteten Eisenwerkstoffen gefertigt, meist im Bereich von 58–65 HRC nach der Wärmebehandlung. Sie werden nach dem Härten fertiggeschliffen, weil der Verzug während der Wärmebehandlung größer ist als die Endtoleranz. Damit liegt die Fertigbearbeitung auf einer harten, verschleißfesten und wärmeempfindlichen Oberfläche — genau die Kombination, für die CBN ausgelegt ist.
CBN hält die Form, schneidet im Vergleich zu konventionellen Schleifmitteln kühl und lässt sich auf ein präzises Profil abrichten. Beim Zahnradschleifen ist das Scheibenprofil das Werkstückprofil (oder sein erzeugendes Gegenstück), sodass die Formhaltung direkt die Flanken- und Profilgenauigkeit steuert. Beim Lagerschleifen bestimmen Laufbahnkrümmung und Finish Geräusch, Lebensdauer und Schmierverhalten. Beide Anwendungen bestrafen eine Scheibe, die verbrennt oder die Form verliert.
Verfahren des Zahnradschleifens
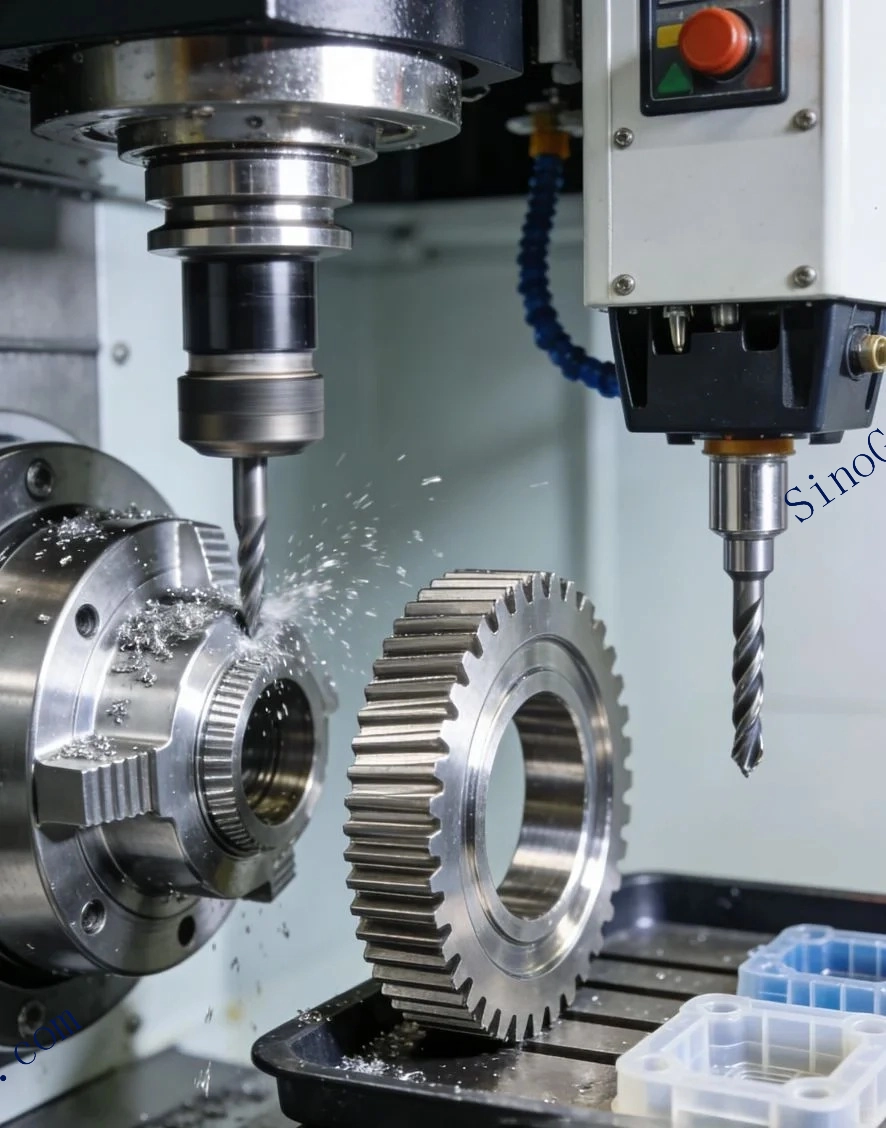
Zwei Verfahren dominieren das Serien-Zahnradschleifen. Profilschleifen nutzt eine profilierte Scheibe, die zur Zahnlücke passt und über die Fläche eingetaucht oder verfahren wird. Es ist flexibel und eignet sich für große Module, kleine Stückzahlen und komplexe Profile. Wälzschleifen nutzt eine CBN-Schleifschnecke, die mit dem Zahnrad kämmt, während das Zahnrad rotiert und die Scheibe verfährt. Es ist schnell und genau für kleinere Module und hohe Stückzahlen, aber die Schleifschnecke und ihr Abrichtsystem sind komplexer.
| Verfahren | Scheibenform | Am besten geeignet für | Zentrale Anforderung |
|---|---|---|---|
| Profil- / Formschleifen | 1A1, 1V1, 14A1 oder kundenspezifisches Profil | Große Module, kleine Stückzahlen, komplexe oder modifizierte Profile | Genauigkeitsabhängiges Profilabrichten und steife Scheibe |
| Wälzschleifen mit Schleifschnecke | Keramische CBN-Schnecke | Kleine bis mittlere Module, hohe Stückzahlen | Diamant-Abrichtrad oder -rolle, präzise Verhältnisregelung |
| Zahnradhonen / Superfinishen | Spezielles gebundenes oder galvanisches Werkzeug | Abschließende Geräusch- und Finishkorrektur | Prozessspezifisch; keine Standard-CBN-Scheibenwahl |
Formen und Spezifikationen für Zahnradscheiben
| Merkmal | Typische Wahl | Hinweise |
|---|---|---|
| Profil-Scheibenform | 1A1, 1V1, 14A1, Topfscheibe | Hängt von Zahnlücke, Modul und Achslayout der Maschine ab |
| Schleifschnecke | Keramische CBN-Schnecke | Profil wird durch ein Diamant-Abrichtrad oder eine Profilrolle erzeugt |
| Bindung | Keramisch | Steifigkeit, Porosität und Abrichtbarkeit; Metallbindung wird in manchen Schruppoperationen genutzt |
| Körnung | B76–B126 | Gröber für Schruppen und große Module, feiner für Finish und kleine Module |
| Konzentration | 125–150 % | Höhere Konzentration unterstützt die Formhaltung bei schmalen Profilen |
| Geschwindigkeit | Typisch 30–60 m/s | Höhere Geschwindigkeiten sind in der Serie üblich; Scheiben- und Maschinenauslegung prüfen |
| Kühlmittel | Reines Öl oder Hochleistungsemulsion | Öl ist beim keramischen CBN-Zahnradschleifen üblich; Filtration ist entscheidend |
Nur Ausgangswerte. Zahnradgeometrie, Modul, Werkstoff, Einsatzhärtungstiefe, Maschine und Abrichter beeinflussen die endgültige Spezifikation. Prüfen Sie sie mit dem Scheibenhersteller.
Lagerlaufbahnschleifen
Lagerringe werden an Bohrung, Außendurchmesser und Laufbahn geschliffen. Die Laufbahn ist die kritische Fläche: Krümmung, Rundheit, Finish und Oberflächenintegrität bestimmen Laufgeräusch, Reibung und Ermüdungslebensdauer. Keramische CBN-Topf- oder Profilscheiben sind üblich, weil sie die Laufbahnform halten und auf eine feine, offene Stirnfläche abgerichtet werden können.
Der Arbeitsgang ist meist stückzahlstark und automatisiert, deshalb zählt Konstanz ebenso wie Spitzenabtrag. Kühlmittel muss den Laufbahnkontakt gleichmäßig erreichen, und die Scheibe muss in einem kontrollierten Intervall abgerichtet werden, bevor Brandspuren oder Finishdrift auftreten. Lagerstähle reagieren empfindlich auf Anlassen und Wiederaufhärten, sodass Prüfungen der Oberflächenintegrität Teil der Prozessqualifizierung sind und keine optionale Zusatzaufgabe.
| Lagerkontur | Typische Scheibe | Körnung / Konzentration | Prozesshinweis |
|---|---|---|---|
| Innenringlaufbahn | Keramische CBN-Topf-/Profilscheibe | B64–B91 / 125 % | Kleine Scheibe, hohe Drehzahl, präzise Kühlmittelausrichtung |
| Außenringlaufbahn | Keramische CBN-Topf-/Profilscheibe | B64–B91 / 125 % | Formhaltung und Rundheit |
| Bohrung / Innendurchmesser | Keramisches oder Kunstharz-CBN | B76–B107 / 100–125 % | Aufnahmesteifigkeit und Kühlmittelzugang |
| Außendurchmesser | Keramisches CBN | B76–B107 / 100–125 % | Rundheit und Konuskontrolle |
| Wälzkörper | Keramisches CBN oder konventionell | Anwendungsabhängig | Hohe Stückzahl; Finish und Maßstabilität |
Werkstoff und Härte
Einsatzgehärtete Zahnräder verwenden typischerweise Stähle wie 16MnCr5 oder 20MnCr5 mit einer zur Zahnbelastung passenden Einsatzhärtungstiefe. Durchgehärtete Zahnräder können 42CrMo4 oder ähnliche Stähle nutzen. Lagerringe verwenden häufig 100Cr6 (AISI 52100) oder vergleichbare durchhärtende Stähle. Genaue Güte, Härte, Restaustenit und Einsatzhärtungstiefe beeinflussen Schleifbarkeit und Brandempfindlichkeit.
Härter ist nicht automatisch einfacher. Eine sehr harte Oberfläche kann spröde und rissempfindlich sein; eine Randschicht mit Restaustenit kann maßlich instabil sein. Schleifparameter, die bei einer Wärmebehandlungscharge funktionieren, können eine andere verbrennen. Qualifizieren Sie den Prozess an repräsentativen Teilen und überwachen Sie Härte und Oberflächenintegrität, wenn Lieferant oder Wärmebehandlung wechseln.
Geschwindigkeit, Kühlmittel und thermische Kontrolle
Zahnradschleifen läuft oft mit höheren Scheibengeschwindigkeiten als allgemeines Flachschleifen, weil Kontaktlänge und Produktionsrate es verlangen. Keramische CBN-Systeme in der Serie arbeiten möglicherweise im Bereich von 30–60 m/s, mit höheren Geschwindigkeiten in speziell ausgelegten Maschinen. Behandeln Sie diese Werte als Ausgangspunkte: Scheibenkennzeichnung, Spindel, Schutzhaube, Abrichtsystem und Kühlmittelzufuhr müssen die Geschwindigkeit tragen.
Reines Öl ist beim keramischen CBN-Zahnradschleifen üblich, weil es den Kontakt schmiert, Wärme abführt und das Profil sauber hält. Es erfordert außerdem Brandschutzmaßnahmen, Nebelkontrolle und kompatible Filtration. Wasserbasierte Hochleistungskühlmittel können beim Lagerschleifen gut funktionieren, aber Konzentration, Filtration und Bakterienkontrolle müssen beherrscht werden. In beiden Fällen muss die Düse für die Kontaktgeometrie ausgelegt sein und nicht von einer anderen Aufgabe übernommen werden.
Abrichten für Zahnrad- und Lagerarbeit
Profilscheiben werden mit einer Diamantrolle, einem Formabrichter oder einer CNC-Abrichteinheit abgerichtet, die das geforderte Profil abfährt. Schleifschnecken nutzen ein Diamant-Abrichtrad oder eine Profilrolle, die die Schneckenform erzeugt. Lagerscheiben nutzen einen Diamantabrichter oder rotierenden Abrichter, um die Laufbahnkrümmung wiederherzustellen und die Stirnfläche zu öffnen. In jedem Fall muss der Abrichter zur Scheibe und zu den Maschinenachsen ausgerichtet sein, und das erste Teil nach dem Abrichten muss geprüft werden.
Zu tiefes Abrichten verbraucht das Profilbudget; zu leichtes Abrichten hinterlässt eine geschlossene Stirnfläche, die verbrennt. Verwenden Sie die kleinste Tiefe, die Geometrie und Schärfe wiederherstellt, und konditionieren Sie anschließend, wenn die Bindung es erfordert. Der Abrichtleitfaden behandelt Parameter und häufige Fehler.
Zahnradqualitätsmerkmale, die die Scheibe beeinflusst
Die Zahnradprüfung berichtet üblicherweise Profilform und Profilsteigung, Flankenlinienform und -steigung, Teilungsabweichung und kumulativen Teilungsfehler sowie Oberflächenrauheit und Flankenaussehen. Die Scheibe beeinflusst alle, aber nicht gleich stark. Profilfehler gehen oft auf Scheibenform und Abrichterverschleiß zurück. Flankenlinienfehler gehen oft auf Scheibenvorschub, Maschinenausrichtung oder Scheibenbreite zurück. Teilungsfehler können von der Werkstückaufnahme oder der Wälzbewegung kommen statt vom Schleifmittel. Zu wissen, welches Merkmal sich verändert hat, hilft, die Scheibe nicht für einen Maschinenfehler zu wechseln.
Die Scheibe beeinflusst außerdem den thermischen Zustand der Flanke. Eine brandfreie Flanke mit gleichmäßiger Rauheit ist wertvoller als ein geringfügig schnellerer Zyklus, der Anlassfarben oder eine weiche Schicht erzeugt. Qualifizieren Sie den Prozess am Zahnradprüfbericht und mit einer Flankenätzung, nicht nur am Maß.
Oberflächenintegrität und Geräusch bei Lagern
Lagerlaufbahnen werden auf sehr feine Rauheit und kontrollierte Krümmung fertigbearbeitet. Die Scheibe muss eine gleichmäßige, brandfreie Oberfläche ohne Vorschubmarken oder Rattern erzeugen. Selbst ein geringer thermischer Schaden kann Eigenspannungen verändern und die Ermüdungslebensdauer senken, und ein periodisches Muster kann sich als Geräusch oder Schwingung im montierten Lager zeigen.
Verwenden Sie eine feine, offene Scheibenstirnfläche und stabile Kühlmittelzufuhr. Prüfen Sie das Laufbahnaussehen unter Streiflicht und kontrollieren Sie Rundheit und Krümmung an einem Muster. Wenn Geräusch das Problem ist, vergleichen Sie Welligkeit und Oberflächenmuster der Laufbahn, bevor Sie die Scheibe wechseln; die Ursache kann ein zu langes Abrichtintervall oder eine Spindelschwingung sein, nicht die Schleifmittelspezifikation.
Anforderungen an Maschine und Vorrichtung
Zahnrad- und Lagerschleifen verzeiht schwache Aufbauten nicht. Scheibenspindel, Werkstückspindel, Reitstock, Lünette und Abrichtachse tragen alle zur fertigen Geometrie bei. Eine CBN-Scheibe, die auf einer steifen Maschine gut arbeitet, kann auf einer leichteren rattern, besonders bei den höheren Geschwindigkeiten, die diese Prozesse oft nutzen. Prüfen Sie Rundlauf, Steifigkeit und thermische Stabilität, bevor Sie die Scheibe optimieren.
Die Kühlmittelzufuhr ist in der Praxis Teil der Vorrichtungskonstruktion. Die Düse sollte so montiert sein, dass sie der Kontaktzone folgt, und nicht davon abhängen, dass der Bediener sie neu positioniert. Bei innenliegenden oder engen Konturen verwenden Sie eine Düsenform, die den Bogen erreicht, ohne gequetscht oder abgelenkt zu werden.
Scheibenverschleiß und Profilbudget
Eine Formscheibe hat eine feste Menge Arbeitsschicht, und jedes Abrichten verbraucht etwas davon. Das Profilbudget ist der gesamte radiale Verschleiß, der verfügbar ist, bevor die Scheibe die Toleranz nicht mehr hält. Verfolgen Sie es in Millimetern nutzbarer Schicht geteilt durch den durchschnittlichen Verschleiß und das Abrichten pro Zyklus. Eine Scheibe, die zu tief oder zu oft abgerichtet wird, erschöpft dieses Budget, bevor ihr Schleifmittel verschlissen ist — ein vermeidbarer Kostenfaktor.
Häufige Fehler beim Zahnrad- und Lagerschleifen
| Fehler | Folge | Besseres Vorgehen |
|---|---|---|
| Körnung nur nach Abtrag wählen | Profilfehler und schlechtes Finish | Abtrag und Finish abwägen; Schrupp- und Finishscheibe erwägen |
| Abrichterverschleiß ignorieren | Allmähliche Profildrift, die eine Schnellprüfung besteht | Abrichtvorgänge pro Abrichter zählen und Profil prüfen |
| Universalkühlmittel verwenden | Brandspuren, Zusetzen und schlechte Profilsauberkeit | Öl oder Hochleistungskühlmittel mit richtiger Filtration einsetzen |
| Hochgeschwindigkeitsscheibe auf nicht ausgelegter Maschine fahren | Sicherheitsrisiko und Schwingung | Scheiben-, Spindel- und Schutzhaubenauslegung prüfen, bevor die Geschwindigkeit erhöht wird |
| Spezifikation nach einem verbrannten Teil ändern | Der Fehler wiederholt sich mit neuer Scheibe | Erst Kühlmittel, Abrichten, Vorrichtung und Parameter prüfen |
Auswahlreihenfolge
- Kontur definieren: Zahnradprofil, Schleifschnecke oder Lagerlaufbahn, mit Toleranz und Finish.
- Werkstoff und Härte bestätigen, einschließlich Einsatzhärtungstiefe und Wärmebehandlungszustand.
- Scheibenform und Bindung wählen: keramische Profil- oder Schleifschnecke für die meisten Zahnradarbeiten; keramische Topf-/Profilscheibe für Lagerlaufbahnen.
- Körnung und Konzentration festlegen aus Finish, Formdetail und Abtragsanforderung.
- Geschwindigkeit und Kühlmittel abstimmen auf Maschine, Scheibenauslegung und Wärmeempfindlichkeit des Teils.
- Abrichtverfahren und -häufigkeit definieren, dann das erste Teil und die Oberflächenintegrität qualifizieren.
Für eine Anwendungsprüfung bei Zahnrad oder Lager senden Sie Zeichnung, Modul oder Laufbahngeometrie, Werkstoff und Härte, Maschine, Scheibenabmessungen, Kühlmittel und Finishziel über das Kontaktformular. Das Scheibenauswahl-Werkzeug hilft, die erste Spezifikation zusammenzustellen.













