
 : +86 15874211461

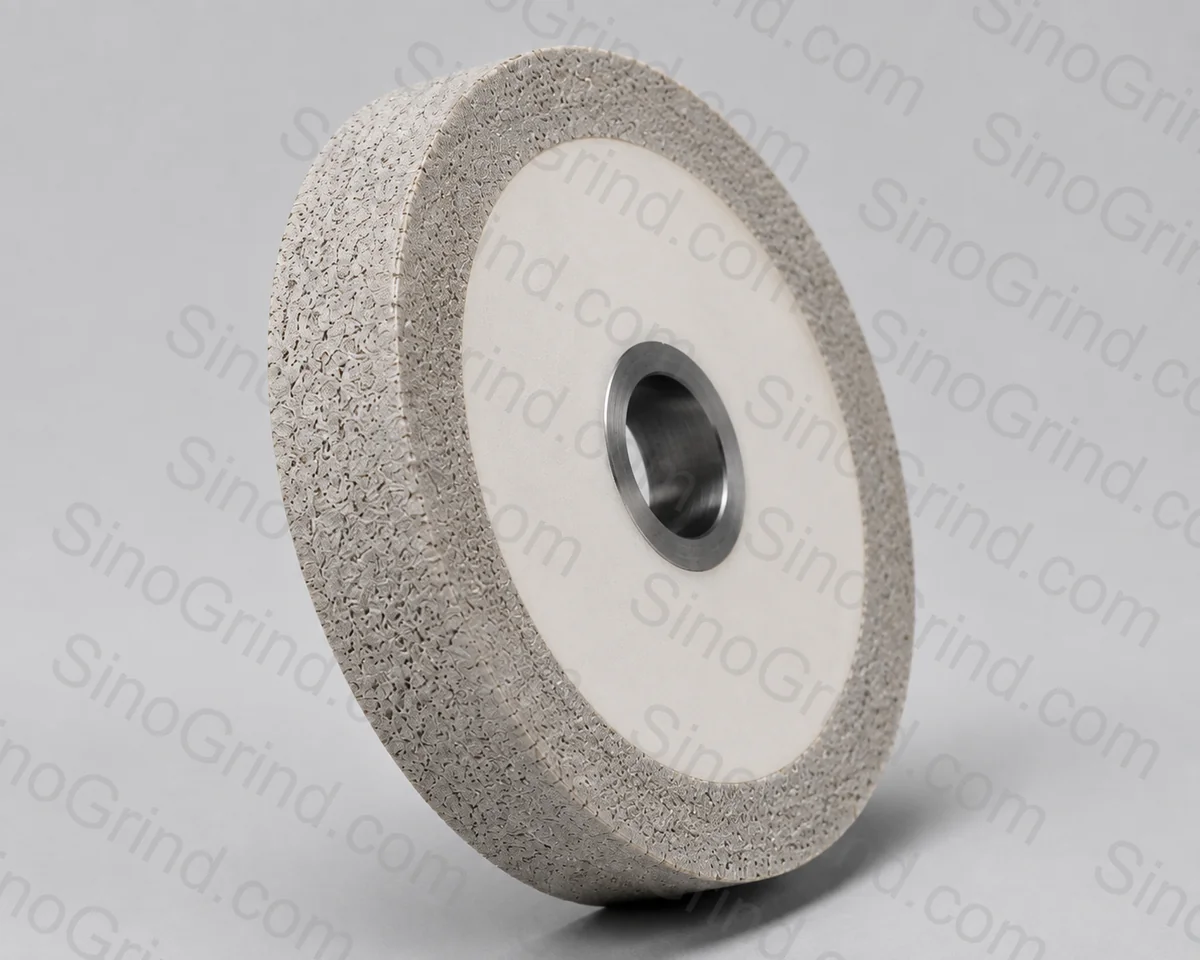
Kısa cevap: Sertleştirilmiş dişli ve rulman taşlaması için vitrifiye CBN kullanın. Dişli profil tekerlekleri tipik olarak B76–B126, %125–150 konsantrasyon ile başlar; vida tipi CBN tekerlekler profile özgü düzelticiyle benzer aralığı kullanır. Rulman yarışları tipik olarak B64–B91, %125 ile ince düzeltmeyle başlar. Yağ veya yüksek performanslı soğutma sıvısı ile çalışın, yanmayı kontrol edin ve hız ile düzeltmeyi tekerlek üreticisiyle doğrulayın.
İlgili okumalar: CBN taşlama tekerleği kılavuzu · Vitrifiye bağlı elmas ve CBN tekerlekler · CBN düzeltme ve doğrultma.
Dişli ve rulmanlarda neden CBN
Dişliler ve rulman halkaları, ısıl işlem sonrası genellikle 58–65 HRC aralığında olan tamamen sertleştirilmiş veya sementasyonla sertleştirilmiş demir esaslı çeliklerden yapılır. Isıl işlem sırasındaki distorsiyon son toleranstan büyük olduğu için sertleştirmeden sonra bitirilirler. Bu, bitirme işlemini sert, aşınmaya dayanıklı ve ısıya duyarlı bir yüzeye taşır — tam olarak CBN'in tasarlandığı kombinasyon.
CBN formu korur, geleneksel aşındırıcılara göre serin keser ve hassas bir profile düzeltilebilir. Dişli taşlamasında tekerlek profili parça profilidir (veya onu oluşturan karşılığıdır); bu nedenle form koruma doğrudan helis ve profil doğruluğunu kontrol eder. Rulman taşlamasında yarış eğriliği ve yüzey kalitesi gürültüyü, ömrü ve yağlama davranışını kontrol eder. Her iki uygulama da yanan veya formu kaybeden bir tekerleği cezalandırır.
Dişli taşlama yöntemleri
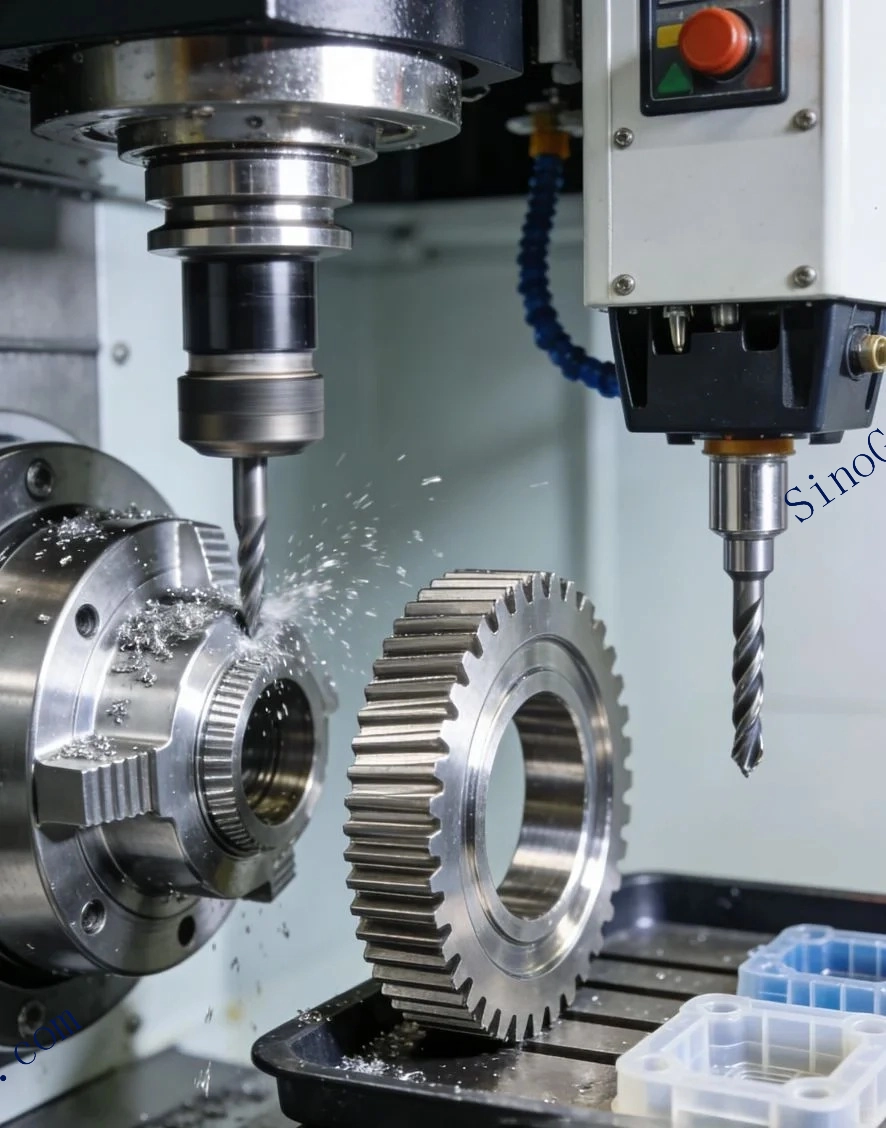
Üretim dişli taşlamasına iki yöntem egemendir. Form taşlama, diş boşluğuyla eşleşen profilli bir tekerlek kullanır ve yüzeye dalar veya ilerler. Esnektir; büyük modüller, düşük hacim ve karmaşık profiller için uygundur. Oluşturmalı taşlama, dişli dönerken ve tekerlek ilerlerken dişliyle eşleşen vida tipi bir CBN tekerlek kullanır. Küçük modüller ve yüksek hacim için hızlı ve doğrudur, ancak vida tipi tekerlek ve düzeltme sistemi daha karmaşıktır.
| Yöntem | Tekerlek formu | En uygun olduğu alan | Ana gereksinim |
|---|---|---|---|
| Profil / form taşlama | 1A1, 1V1, 14A1 veya özel profil | Büyük modüller, düşük hacim, karmaşık veya modifiye profiller | Doğru profil düzeltmesi ve rijit tekerlek |
| Vida tipi tekerlekle oluşturma | Vitrifiye CBN vida tipi tekerlek | Küçük-orta modüller, yüksek hacim | Elmas düzeltme dişlisi veya silindiri, hassas oran kontrolü |
| Dişli honlama / süper bitirme | Özel bağlı veya kaplama takım | Son gürültü ve yüzey düzeltmesi | Uygulamaya özgü; standart bir CBN tekerlek seçimi değildir |
Dişli tekerlek şekilleri ve spesifikasyonları
| Özellik | Tipik seçim | Notlar |
|---|---|---|
| Profil tekerlek şekli | 1A1, 1V1, 14A1, çanak | Diş boşluğuna, modüle ve makine eksen düzenine bağlıdır |
| Vida tipi tekerlek | Vitrifiye CBN vida tipi tekerlek | Profil elmas düzeltme dişlisi veya silindiriyle oluşturulur |
| Bağlayıcı | Vitrifiye | Rijitlik, gözeneklilik ve düzeltilebilirlik; bazı kaba işlemelerde metal bağlayıcı kullanılır |
| Tane boyutu | B76–B126 | Kaba işleme ve büyük modüller için daha kaba, bitirme ve küçük modüller için daha ince |
| Konsantrasyon | %125–150 | Daha yüksek konsantrasyon dar profillerde form korumayı destekler |
| Hız | Tipik 30–60 m/s | Üretimde daha yüksek hızlar yaygındır; tekerlek ve makine sınıflarını doğrulayın |
| Soğutma sıvısı | Saf yağ veya yüksek performanslı emülsiyon | Vitrifiye CBN dişli taşlamasında yağ yaygındır; filtrasyon kritiktir |
Yalnızca başlangıç noktaları. Dişli geometrisi, modül, malzeme, sementasyon derinliği, makine ve düzeltici nihai spesifikasyonu etkiler. Tekerlek üreticisiyle doğrulayın.
Rulman yarışı taşlama
Rulman halkaları delik, dış çap ve yarış üzerinde taşlanır. Yarış kritik yüzeydir: eğriliği, yuvarlaklığı, yüzey kalitesi ve yüzey bütünlüğü çalışma gürültüsünü, sürtünmeyi ve yorulma ömrünü belirler. Yarış formunu tuttukları ve ince, açık bir yüzeye düzeltilebildikleri için vitrifiye CBN çanak veya profil tekerlekler yaygındır.
İşlem genellikle yüksek hacimli ve otomatiktir; bu nedenle tutarlılık en az tepe talaş kaldırma oranı kadar önemlidir. Soğutma sıvısı yarış temasına tutarlı biçimde ulaşmalı ve tekerlek yanma veya yüzey kayması görünmeden önce kontrollü bir aralıkta düzeltilmelidir. Rulman çelikleri temperlemeye ve yeniden sertleşmeye duyarlıdır; bu nedenle yüzey bütünlüğü kontrolleri süreç yeterliliğinin isteğe bağlı bir eki değil parçasıdır.
| Rulman özelliği | Tipik tekerlek | Tane boyutu / konsantrasyon | Süreç notu |
|---|---|---|---|
| İç halka yarışı | Vitrifiye CBN çanak / profil | B64–B91 / %125 | Küçük tekerlek, yüksek hız, hassas soğutma sıvısı yönü |
| Dış halka yarışı | Vitrifiye CBN çanak / profil | B64–B91 / %125 | Form koruma ve yuvarlaklık |
| Delik / iç çap | Vitrifiye veya reçine CBN | B76–B107 / %100–125 | Mil rijitliği ve soğutma sıvısı erişimi |
| Dış çap | Vitrifiye CBN | B76–B107 / %100–125 | Yuvarlaklık ve koniklik kontrolü |
| Yuvarlanma elemanları | Vitrifiye CBN veya geleneksel | Uygulamaya özel | Yüksek hacim; yüzey kalitesi ve ölçü kararlılığı |
Malzeme ve sertlik değerlendirmeleri
Sementasyonla sertleştirilmiş dişliler tipik olarak diş yüküne uygun sementasyon derinliğine sahip 16MnCr5 veya 20MnCr5 gibi çelikler kullanır. Tamamen sertleştirilmiş dişliler 42CrMo4 veya benzerini kullanabilir. Rulman halkaları yaygın olarak 100Cr6 (AISI 52100) veya benzeri tam sertleşen çelikler kullanır. Kesin sınıf, sertlik, kalıntı östenit ve sementasyon derinliği taşlanabilirliği ve yanma duyarlılığını etkiler.
Daha sert olmak otomatik olarak daha kolay değildir. Çok sert bir yüzey kırılgan ve çatlağa duyarlı olabilir; kalıntı östenit içeren bir sementasyon tabakası boyutsal olarak kararsız olabilir. Bir ısıl işlem partisinde çalışan taşlama parametreleri bir diğerini yakabilir. Süreci temsilî parçalarda yeterli hale getirin ve tedarikçi veya ısıl işlem değiştiğinde sertliği ve yüzey bütünlüğünü izleyin.
Hız, soğutma sıvısı ve termal kontrol
Dişli taşlama, temas uzunluğu ve üretim hızı bunu gerektirdiği için genellikle genel yüzey taşlamasından daha yüksek tekerlek hızlarında çalışır. Üretimdeki vitrifiye CBN sistemleri 30–60 m/s aralığında, özel olarak sınıflandırılmış makinelerde daha yüksek hızlarda çalışabilir. Bunları başlangıç noktaları olarak alın: tekerlek işareti, mil, muhafaza, düzeltme sistemi ve soğutma sıvısı beslemesi hızı desteklemelidir.
Saf yağ, vitrifiye CBN dişli taşlamasında yaygındır; çünkü teması yağlar, ısıyı uzaklaştırır ve profili temiz tutar. Ayrıca yangın önlemleri, püskürtme kontrolü ve uyumlu filtrasyon gerektirir. Su bazlı yüksek performanslı soğutma sıvısı rulman taşlamasında iyi çalışabilir, ancak konsantrasyon, filtrasyon ve bakteri kontrolü yönetilmelidir. Her iki durumda da meme başka bir işten ödünç alınmış değil, temas geometrisi için tasarlanmış olmalıdır.
Dişli ve rulman işi için düzeltme
Profil tekerlekleri gerekli profili izleyen elmas silindir, form düzeltici veya CNC düzeltme ünitesiyle düzeltilir. Vida tipi tekerlekler vida formunu oluşturan elmas düzeltme dişlisi veya profil silindiri kullanır. Rulman tekerlekleri yarış eğriliğini yenilemek ve yüzeyi açmak için elmas düzeltici veya döner düzeltici kullanır. Her durumda düzeltici tekerleğe ve makine eksenlerine hizalanmalı ve düzeltmeden sonraki ilk parça incelenmelidir.
Çok derin düzeltmek profil bütçesini tüketir; çok hafif düzeltmek yanan kapalı bir yüzey bırakır. Geometriyi ve keskinliği yenileyen en küçük derinliği kullanın, ardından bağlayıcı gerektiriyorsa koşullandırın. Düzeltme kılavuzu parametreleri ve yaygın hataları kapsar.
Tekerleğin etkilediği dişli kalite metrikleri
Dişli muayenesi genellikle profil formu ve eğimi, helis formu ve eğimi, hatve sapması ve kümülatif hatve hatası ile yüzey pürüzlülüğü ve yanak görünümünü raporlar. Tekerlek bunların tümünü etkiler, ancak eşit değil. Profil hataları genellikle tekerlek formuna ve düzeltici aşınmasına dayanır. Helis hataları genellikle tekerlek ilerlemesine, makine hizasına veya tekerlek genişliğine dayanır. Hatve hataları aşındırıcıdan çok iş parçası bağlamadan veya oluşturma hareketinden gelebilir. Hangi metriğin kaydığını bilmek, makine arızası için tekerleği değiştirmekten kaçınmaya yardımcı olur.
Tekerlek yanağın termal durumunu da etkiler. Tutarlı pürüzlülüğe sahip yanmasız bir yanak, temper renkleri veya yumuşak bir katman üreten marjinal olarak daha hızlı bir çevrimden daha değerlidir. Süreci yalnızca ölçü üzerinden değil, dişli muayene raporu ve yanak dağlamasıyla yeterli hale getirin.
Rulman yüzey bütünlüğü ve gürültü
Rulman yarışları çok ince pürüzlülük ve kontrollü eğriliğe bitirilir. Tekerlek, ilerleme izleri veya titreşim olmadan tekdüze, yanmasız bir yüzey üretmelidir. Küçük bir termal hasar bile kalıntı gerilmeyi değiştirebilir ve yorulma ömrünü azaltabilir; periyodik bir desen monte edilmiş rulmanda gürültü veya titreşim olarak görünebilir.
İnce, açık bir tekerlek yüzeyi ve kararlı soğutma sıvısı beslemesi kullanın. Yarış görünümünü eğik ışık altında inceleyin ve bir numunede yuvarlaklık ile eğriliği kontrol edin. Şikâyet gürültüyse tekerleği değiştirmeden önce yarış dalgalanmasını ve yüzey desenini karşılaştırın; neden aşırı uzun bir düzeltme aralığı veya mil titreşimi olabilir, aşındırıcı spesifikasyonu değil.
Makine ve bağlama düzeneği gereksinimleri
Dişli ve rulman taşlama zayıf düzeneklere karşı hoşgörüsüzdür. Tekerlek mili, iş mili, punta, sabit destek ve düzeltme ekseni bitmiş geometriye katkıda bulunur. Rijit bir makinede iyi performans gösteren CBN tekerlek, bu işlemlerin sıklıkla kullandığı daha yüksek hızlarda özellikle daha hafif bir makinede titreşebilir. Tekerleği optimize etmeden önce salgıyı, rijitliği ve termal kararlılığı kontrol edin.
Soğutma sıvısı beslemesi pratikte bağlama düzeneği tasarımının bir parçasıdır. Meme, temas bölgesini izleyecek şekilde monte edilmeli ve operatörün yeniden konumlandırmasına bağlı olmamalıdır. İç veya dar özelliklerde, ezilmeden veya saptırılmadan yaya ulaşan bir meme şekli kullanın.
Tekerlek aşınması ve profil bütçesi
Form tekerleğinin sabit miktarda çalışma tabakası vardır ve her düzeltme bundan bir kısmını tüketir. Profil bütçesi, tekerlek toleransı artık tutamayana kadar mevcut toplam radyal aşınmadır. Kullanılabilir tabakanın milimetre cinsinden değerini çevrim başına ortalama aşınma ve düzeltmeye bölerek izleyin. Çok derin veya çok sık düzeltilen bir tekerlek, aşındırıcısı tükenmeden bu bütçeyi tüketir; bu önlenebilir bir maliyettir.
Dişli ve rulman taşlamasında yaygın hatalar
| Hata | Sonuç | Daha iyi yaklaşım |
|---|---|---|
| Tane boyutunu yalnızca talaş kaldırmaya göre seçmek | Profil hatası ve zayıf yüzey | Talaş kaldırma ile yüzeyi dengeleyin; kaba ve bitirme tekerleklerini düşünün |
| Düzeltici aşınmasını görmezden gelmek | Hızlı kontrolden geçen kademeli profil kayması | Düzeltici başına düzeltmeleri izleyin ve profili inceleyin |
| Genel amaçlı soğutma sıvısı kullanmak | Yanma, yüklenme ve zayıf profil temizliği | Doğru filtrasyonla yağ veya yüksek performanslı soğutma sıvısı kullanın |
| Yüksek hızlı tekerleği sınıflandırılmamış makinede çalıştırmak | Güvenlik riski ve titreşim | Hızı artırmadan önce tekerlek, mil ve muhafaza sınıflarını doğrulayın |
| Bir yanmış parçadan sonra tekerlek spesifikasyonunu değiştirmek | Arızayı yeni tekerlekle tekrarlar | Önce soğutma sıvısını, düzeltmeyi, bağlama düzeneğini ve parametreleri kontrol edin |
Seçim sırası
- Özelliği tanımlayın: dişli profili, vida tipi tekerlek veya rulman yarışı; tolerans ve yüzey kalitesiyle.
- Malzemeyi ve sertliği doğrulayın, sementasyon derinliği ve ısıl işlem durumu dahil.
- Tekerlek formunu ve bağlayıcıyı seçin: çoğu dişli işi için vitrifiye profil veya vida tipi tekerlek; rulman yarışları için vitrifiye çanak/profil.
- Tane boyutunu ve konsantrasyonu yüzey kalitesi, form detayı ve talaş kaldırma gereksinimine göre ayarlayın.
- Hızı ve soğutma sıvısını makineye, tekerlek sınıfına ve parçanın termal duyarlılığına eşleştirin.
- Düzeltme yöntemini ve sıklığını tanımlayın, ardından ilk parçayı ve yüzey bütünlüğünü doğrulayın.
Dişli veya rulman uygulama incelemesi için çizimi, modülü ya da yarış geometrisini, malzemeyi ve sertliği, makineyi, tekerlek boyutlarını, soğutma sıvısını ve yüzey hedefini iletişim formundan gönderin. Tekerlek seçim aracı ilk spesifikasyonu oluşturmaya yardımcı olabilir.














