: +86 15874211461

Réponse rapide : Utilisez le CBN vitrifié pour la rectification d'engrenages et de roulements trempés. Les meules de profil d'engrenages démarrent typiquement à B76–B126, concentration 125–150 % ; les meules à vis CBN utilisent une plage voisine avec un dresseur spécifique au profil. Les chemins de roulement démarrent typiquement à B64–B91, 125 % avec un dressage fin. Travaillez avec de l'huile ou un liquide haute performance, maîtrisez la brûlure et validez vitesse et dressage avec le fabricant de la meule.
À lire également: Guide de la meule CBN · Meules diamant et CBN à liant vitrifié · Dressage et mise en forme CBN.
Rappel de limite : le CBN est destiné aux matériaux ferreux (acier, acier trempé, fonte, acier rapide) ; le diamant doit rester réservé au carbure, aux céramiques, au verre et aux autres matériaux non ferreux. Le diamant ne doit jamais rectifier l'acier.
Pourquoi le CBN pour les engrenages et les roulements
Les engrenages et les bagues de roulements sont réalisés en aciers ferreux trempés à cœur ou cémentés, généralement dans la plage 58–65 HRC après traitement thermique. Ils sont finis après trempe, car la déformation du traitement thermique est plus importante que la tolérance finale. La finition s'effectue donc sur une surface dure, résistante à l'usure et sensible à la chaleur — exactement la combinaison pour laquelle le CBN est conçu.
Le CBN tient la forme, coupe plus froid que les abrasifs conventionnels et se dresse avec précision. En rectification d'engrenages, le profil de la meule est le profil de la pièce (ou son équivalent généré) : la tenue de forme contrôle donc directement la précision de profil et de ligne d'hélice. En rectification de roulements, la courbure et la finition du chemin contrôlent le bruit, la durée de vie et le comportement de lubrification. Les deux applications pénalisent une meule qui brûle ou perd sa forme.
Méthodes de rectification d'engrenages
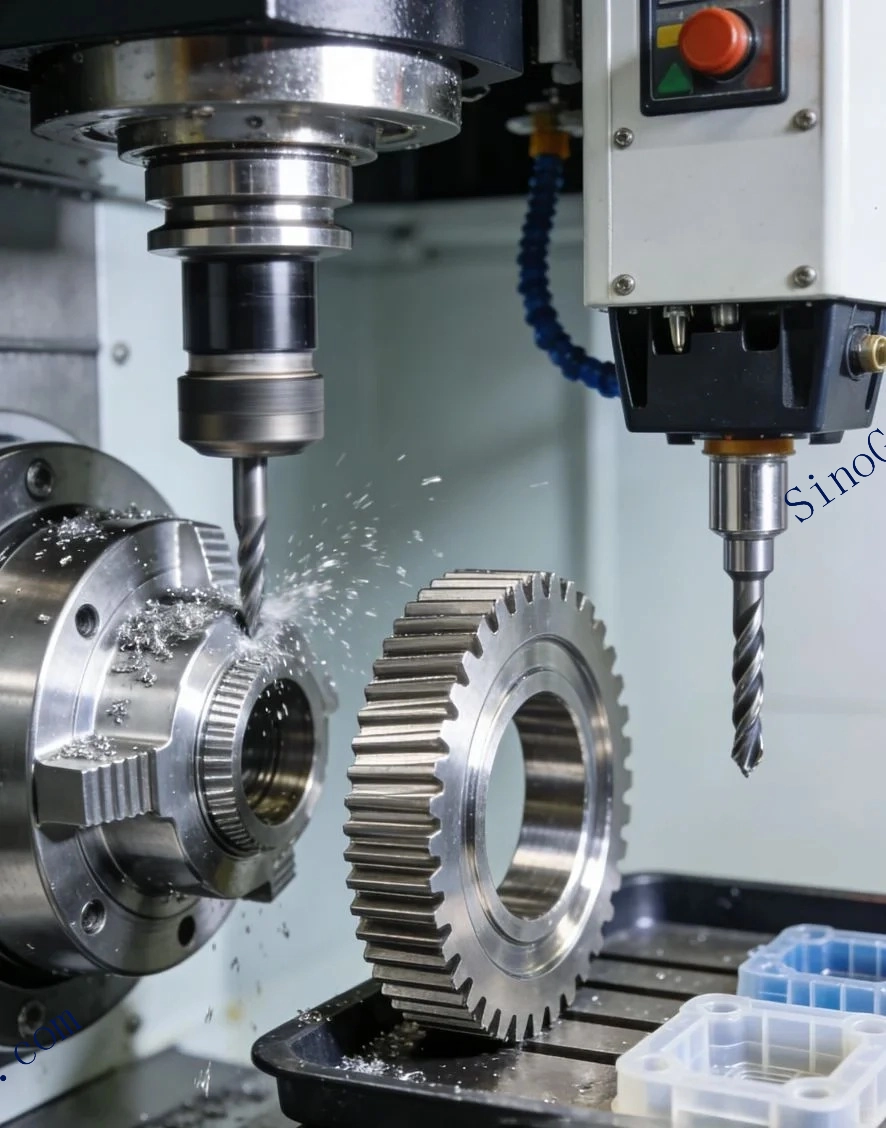
Deux méthodes dominent la rectification d'engrenages en production. La rectification de forme utilise une meule profilée qui correspond à l'entredent et plonge ou balaie sur la face. Elle est souple et convient aux grands modules, aux faibles volumes et aux profils complexes. La rectification par génération utilise une meule à vis CBN qui engrène avec la pièce pendant que celle-ci tourne et que la meule balaie. Elle est rapide et précise pour les petits modules et les grands volumes, mais la meule à vis et son système de dressage sont plus complexes.
| Méthode | Forme de meule | Idéal pour | Exigence clé |
|---|---|---|---|
| Rectification de profil / de forme | 1A1, 1V1, 14A1 ou profil spécifique | Grands modules, faible volume, profils complexes ou modifiés | Dressage de profil précis et meule rigide |
| Génération par meule à vis | Vis en CBN vitrifié | Modules petits à moyens, grand volume | Engrenage ou rouleau de dressage diamant, contrôle précis du rapport |
| Pierrage / superfinition d'engrenages | Outil lié ou déposé spécifique | Correction finale du bruit et de la finition | Spécifique au procédé ; pas un choix de meule CBN standard |
Formes et spécifications de meules d'engrenages
| Élément | Choix typique | Remarques |
|---|---|---|
| Forme de meule de profil | 1A1, 1V1, 14A1, assiette | Dépend de l'entredent, du module et de la disposition des axes machine |
| Meule à vis | Vis en CBN vitrifié | Profil généré par un engrenage ou un rouleau de dressage diamant |
| Liant | Vitrifié | Rigidité, porosité et dressabilité ; le liant métallique s'utilise dans certaines ébauches |
| Grain | B76–B126 | Plus grossier pour l'ébauche et les grands modules, plus fin pour la finition et les petits modules |
| Concentration | 125–150 % | Une concentration plus élevée soutient la tenue de forme sur les profils étroits |
| Vitesse | Typiquement 30–60 m/s | Les vitesses élevées sont courantes en production ; vérifier les homologations meule et machine |
| Liquide de refroidissement | Huile entière ou émulsion haute performance | L'huile est courante en rectification d'engrenages au CBN vitrifié ; la filtration est critique |
Points de départ uniquement. La géométrie de l'engrenage, le module, le matériau, la profondeur de cémentation, la machine et le dresseur influent sur la spécification finale. À valider avec le fabricant.
Rectification des chemins de roulement
Les bagues de roulements se rectifient sur l'alésage, le diamètre extérieur et le chemin de roulement. Le chemin est la surface critique : sa courbure, sa circularité, sa finition et son intégrité de surface déterminent le bruit de fonctionnement, le frottement et la durée de vie en fatigue. Les meules assiette ou de profil en CBN vitrifié sont courantes, car elles tiennent la forme du chemin et se dressent avec une face fine et ouverte.
L'opération est généralement automatisée et de grande série : la régularité compte autant que le taux d'enlèvement de pointe. Le liquide doit atteindre le contact du chemin de façon constante, et la meule doit être dressée à intervalle maîtrisé avant l'apparition d'une brûlure ou d'une dérive de finition. Les aciers à roulements sont sensibles au revenu et à la retrempe : les contrôles d'intégrité de surface font donc partie de la qualification du procédé, pas d'une option.
| Élément de roulement | Meule typique | Grain / concentration | Note de procédé |
|---|---|---|---|
| Chemin de bague intérieure | Assiette / profil en CBN vitrifié | B64–B91 / 125 % | Petite meule, vitesse élevée, orientation précise du liquide |
| Chemin de bague extérieure | Assiette / profil en CBN vitrifié | B64–B91 / 125 % | Tenue de forme et circularité |
| Alésage / diamètre intérieur | CBN vitrifié ou résineux | B76–B107 / 100–125 % | Rigidité du porte-meule et accès du liquide |
| Diamètre extérieur | CBN vitrifié | B76–B107 / 100–125 % | Maîtrise de la circularité et de la conicité |
| Éléments roulants | CBN vitrifié ou abrasif conventionnel | Selon l'application | Grand volume ; stabilité de finition et de cote |
Considérations sur le matériau et la dureté
Les engrenages cémentés utilisent typiquement des aciers tels que 16MnCr5 ou 20MnCr5, avec une profondeur de cémentation adaptée à la charge sur la dent. Les engrenages trempés à cœur peuvent utiliser du 42CrMo4 ou équivalent. Les bagues de roulements emploient couramment du 100Cr6 (AISI 52100) ou des aciers trempés à cœur comparables. La nuance exacte, la dureté, l'austénite résiduelle et la profondeur de cémentation influent toutes sur la rectifiabilité et la sensibilité à la brûlure.
Plus dur ne signifie pas automatiquement plus facile. Une surface très dure peut être cassante et sensible aux fissures ; une couche cémentée avec de l'austénite résiduelle peut être dimensionnellement instable. Des paramètres qui fonctionnent sur un lot de traitement thermique peuvent brûler le suivant. Qualifiez le procédé sur des pièces représentatives et surveillez dureté et intégrité de surface lorsque le fournisseur ou le traitement change.
Vitesse, liquide et maîtrise thermique
La rectification d'engrenages tourne souvent à des vitesses de meule plus élevées que la rectification plane générale, car la longueur de contact et le taux de production l'exigent. Les systèmes CBN vitrifié de production peuvent fonctionner dans la plage 30–60 m/s, avec des vitesses supérieures sur machines spécialement homologuées. Traitez ces valeurs comme des points de départ : le marquage de la meule, la broche, le carter, le système de dressage et l'amenée du liquide doivent tous soutenir la vitesse.
L'huile entière est courante en rectification d'engrenages au CBN vitrifié, car elle lubrifie le contact, évacue la chaleur et garde le profil propre. Elle impose aussi des précautions incendie, la maîtrise du brouillard et une filtration compatible. Un liquide aqueux haute performance peut convenir en rectification de roulements, mais concentration, filtration et maîtrise bactérienne doivent être gérées. Dans les deux cas, la buse doit être conçue pour la géométrie du contact, pas empruntée à un autre travail.
Dressage pour engrenages et roulements
Les meules de profil se dressent avec un rouleau diamant, un dresseur de forme ou une unité de dressage CNC qui suit le profil requis. Les meules à vis utilisent un engrenage ou un rouleau de dressage diamant qui génère la forme de la vis. Les meules de roulements utilisent un dresseur diamant ou rotatif pour rétablir la courbure du chemin et ouvrir la face. Dans tous les cas, le dresseur doit être aligné sur la meule et les axes de la machine, et la première pièce après dressage doit être inspectée.
Un dressage trop profond consomme le budget de profil ; un dressage trop léger laisse une face fermée qui brûle. Utilisez la plus petite profondeur qui rétablit géométrie et mordant, puis conditionnez si le liant l'exige. Le guide du dressage couvre les paramètres et les erreurs courantes.
Indicateurs de qualité d'engrenage influencés par la meule
Le contrôle d'engrenages relève généralement la forme et la pente de profil, la forme et la pente de ligne d'hélice, l'écart de pas et l'erreur cumulée de pas, ainsi que la rugosité et l'aspect du flanc. La meule influence tous ces indicateurs, mais pas de façon égale. Les erreurs de profil viennent souvent de la forme de meule et de l'usure du dresseur. Les erreurs de ligne d'hélice viennent souvent du balayage de meule, de l'alignement machine ou de la largeur de meule. Les erreurs de pas peuvent venir du maintien de la pièce ou du mouvement de génération plutôt que de l'abrasif. Savoir quel indicateur a bougé évite de changer la meule pour un défaut machine.
La meule influence aussi l'état thermique du flanc. Un flanc sans brûlure avec une rugosité régulière vaut mieux qu'un cycle marginalement plus rapide qui produit des couleurs de revenu ou une couche adoucie. Qualifiez le procédé sur le rapport de contrôle d'engrenage et une attaque du flanc, pas seulement sur la cote.
Intégrité de surface et bruit des roulements
Les chemins de roulement sont finis à une rugosité très fine et une courbure maîtrisée. La meule doit produire une surface uniforme et sans brûlure, sans traces d'avance ni broutage. Même une petite quantité de dommage thermique peut modifier les contraintes résiduelles et réduire la durée de vie en fatigue, et un motif périodique peut se traduire par du bruit ou des vibrations dans le roulement assemblé.
Utilisez une face de meule fine et ouverte, avec une amenée de liquide stable. Inspectez l'aspect du chemin sous lumière oblique et vérifiez circularité et courbure sur un échantillon. Si le bruit est le motif de réclamation, comparez l'ondulation et le motif de surface du chemin avant de changer de meule ; la cause peut être un intervalle de dressage trop long ou une vibration de broche plutôt que la spécification d'abrasif.
Exigences de machine et de montage
La rectification d'engrenages et de roulements ne pardonne pas les montages faibles. La broche de meule, la poupée porte-pièce, la contre-pointe, la lunette et l'axe de dressage contribuent tous à la géométrie finale. Une meule CBN qui performe sur une machine rigide peut brouter sur une machine plus légère, surtout aux vitesses élevées souvent utilisées dans ces procédés. Vérifiez faux rond, rigidité et stabilité thermique avant d'optimiser la meule.
L'amenée du liquide fait en pratique partie de la conception du montage. La buse doit être montée de façon à suivre la zone de contact et ne pas dépendre de l'opérateur pour être repositionnée. Sur les formes intérieures ou confinées, utilisez une forme de buse qui atteint l'arc sans être écrasée ni déviée.
Usure de meule et budget de profil
Une meule de forme dispose d'une quantité fixe de couche de travail, et chaque dressage en consomme une partie. Le budget de profil est l'usure radiale totale disponible avant que la meule ne tienne plus la tolérance. Suivez-le en millimètres de couche utilisable divisés par l'usure et le dressage moyens par cycle. Une meule dressée trop profond ou trop souvent épuisera ce budget avant que son abrasif ne soit usé, ce qui est un coût évitable.
Erreurs courantes en rectification d'engrenages et de roulements
| Erreur | Conséquence | Meilleure approche |
|---|---|---|
| Choisir le grain uniquement pour l'enlèvement | Erreur de profil et finition médiocre | Équilibrer enlèvement et finition ; envisager ébauche et finition séparées |
| Ignorer l'usure du dresseur | Dérive progressive du profil qui passe un contrôle rapide | Compter les dressages par dresseur et inspecter le profil |
| Utiliser un liquide de refroidissement généraliste | Brûlure, encrassement et profil sale | Huile ou liquide haute performance avec filtration correcte |
| Faire tourner une meule rapide sur une machine non homologuée | Risque de sécurité et vibrations | Vérifier les homologations meule, broche et carter avant d'augmenter la vitesse |
| Changer de spécification après une seule pièce brûlée | Le défaut se répète avec une meule neuve | Vérifier d'abord liquide, dressage, montage et paramètres |
Séquence de sélection
- Définissez la fonction : profil d'engrenage, vis ou chemin de roulement, avec tolérance et finition.
- Confirmez le matériau et la dureté, y compris la profondeur de cémentation et l'état du traitement thermique.
- Choisissez la forme et le liant : meule de profil ou à vis vitrifiée pour la plupart des engrenages ; assiette ou profil vitrifié pour les chemins.
- Fixez grain et concentration selon la finition, le détail de forme et l'enlèvement requis.
- Adaptez vitesse et liquide à la machine, à l'homologation de la meule et à la sensibilité thermique de la pièce.
- Définissez la méthode et la fréquence de dressage, puis qualifiez la première pièce et l'intégrité de surface.
Pour une revue d'application engrenages ou roulements, envoyez le plan, le module ou la géométrie du chemin, le matériau et la dureté, la machine, les dimensions de meule, le liquide et la finition visée via le formulaire de contact. L'outil de sélection de meules peut aider à assembler la première spécification.