: +86 15874211461


Guide sur les meules en corindon
Présentation des différents types de corindon (oxyde d'aluminium) : blanc, brun et chromé — choix, liants, granulométrie et degrés de dureté.
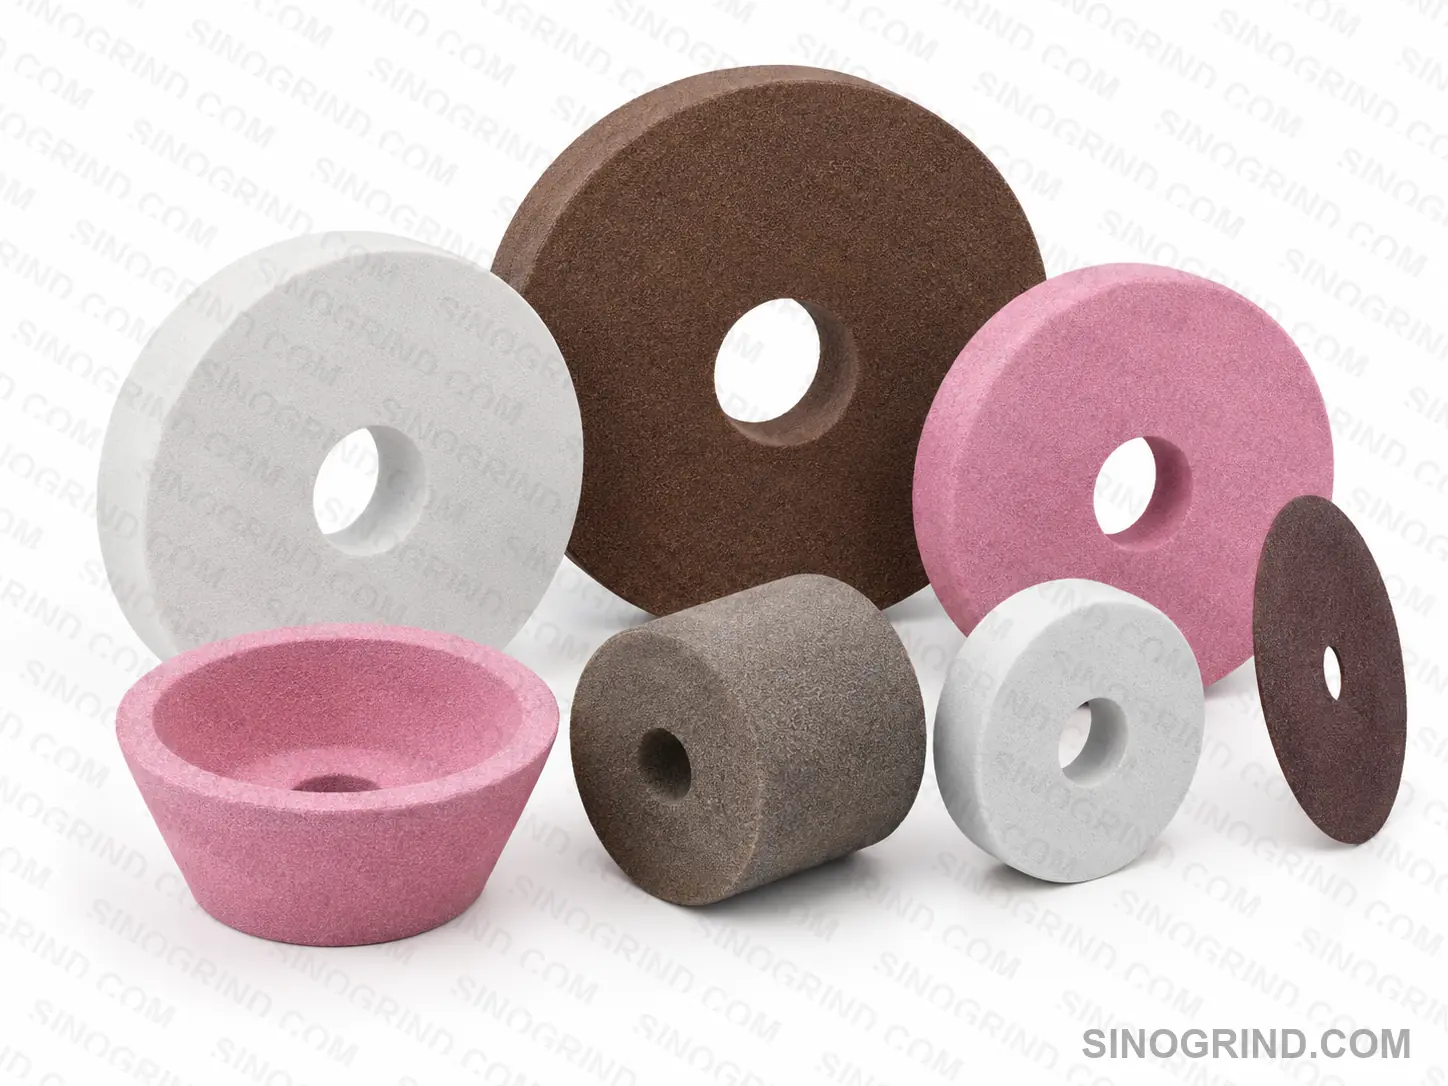
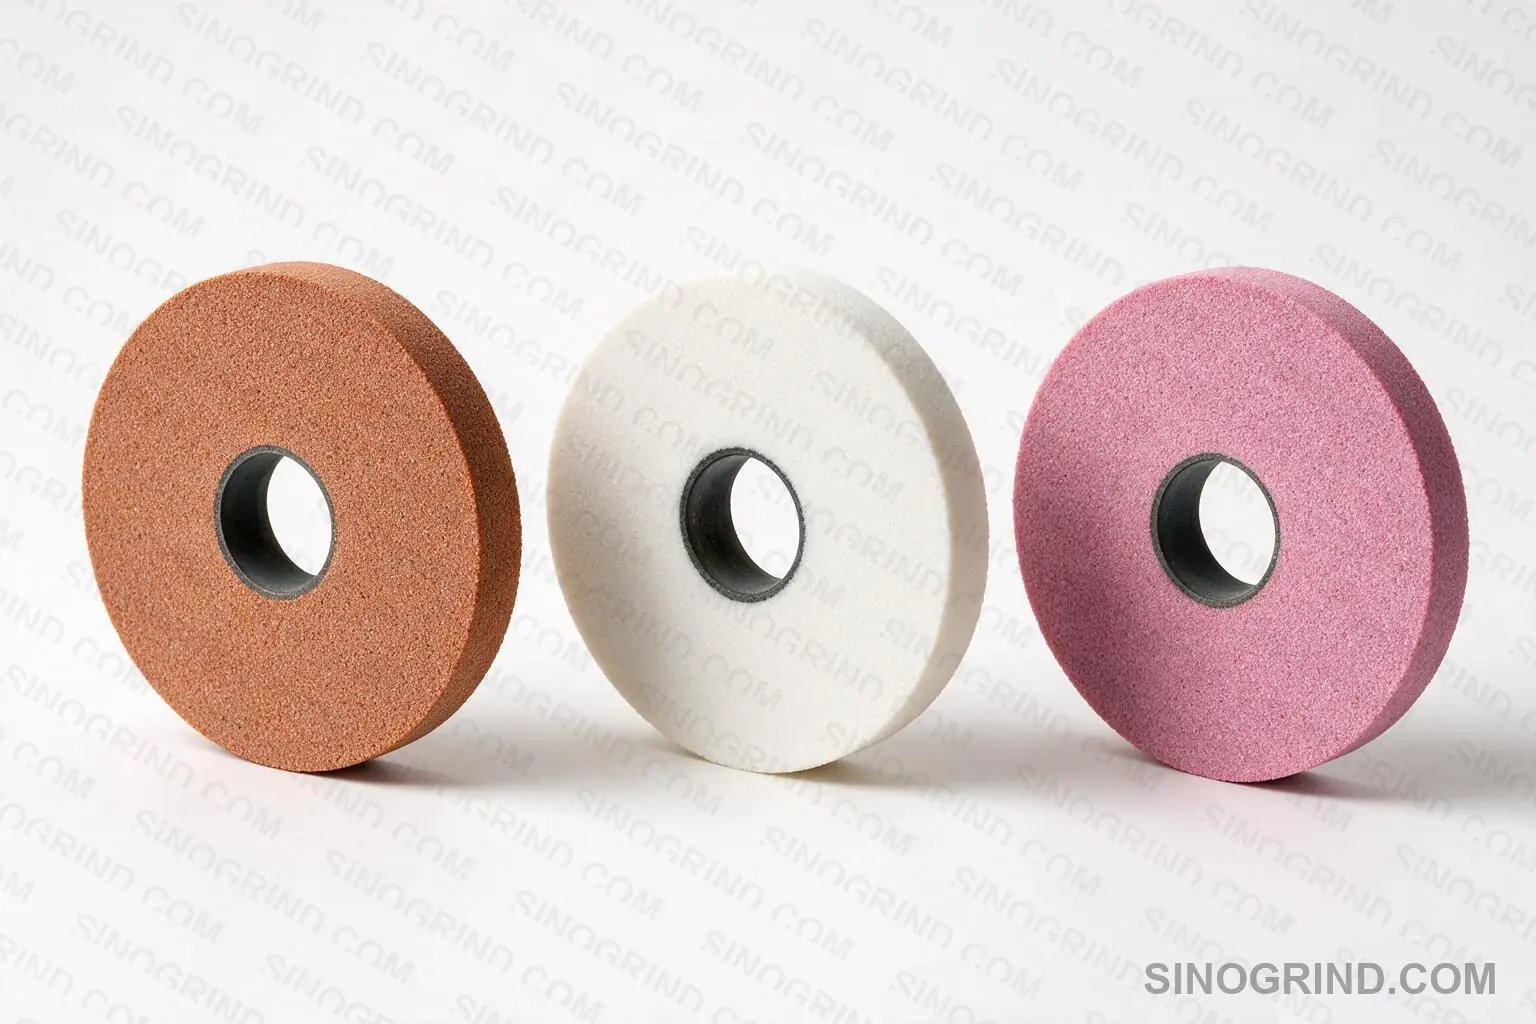
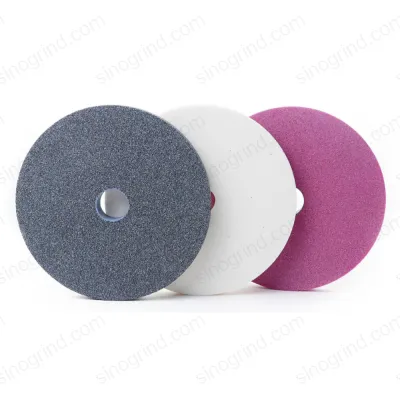
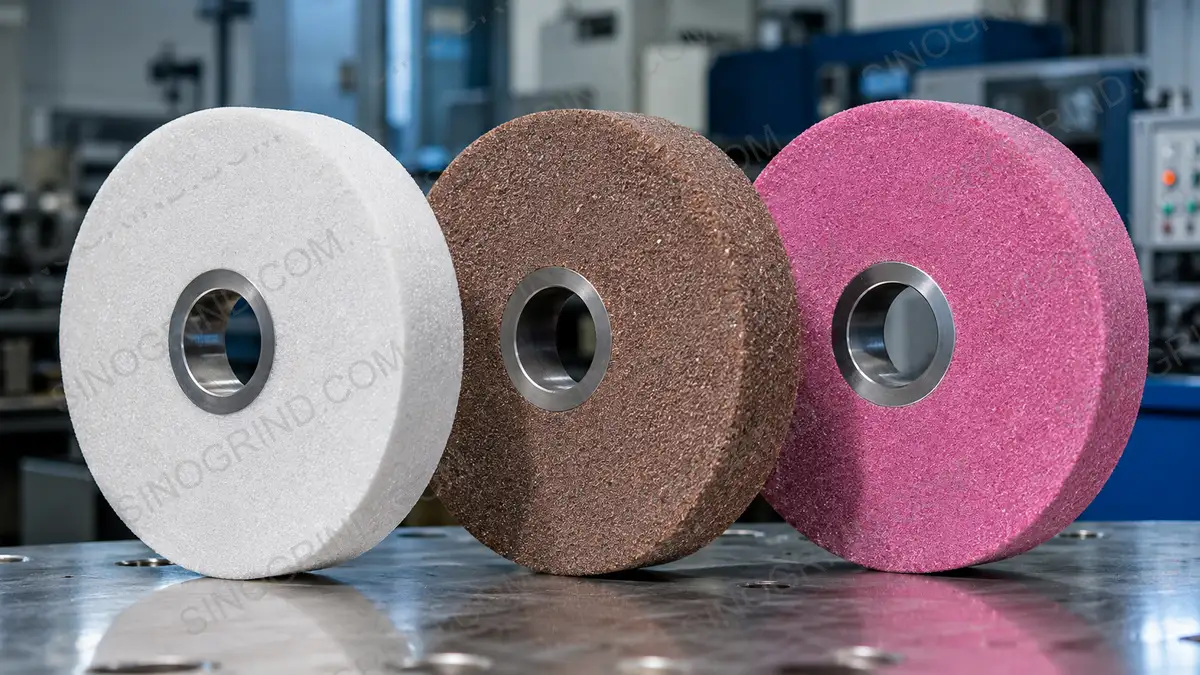
En savoir plusSinoGrind est un fabricant et fournisseur de meules en oxyde d'aluminium. Nous produisons des meules classiques en alumine (corindon) ainsi que des disques abrasifs en oxyde d'aluminium disponibles en nuances blanche, marron et rose, destinés au meulage de l'acier, de l'acier inoxydable, de l'acier à outils et de la fonte.
Disponibles en liant vitrifié et en liant résine. Granulométries de 16# à 1 000#, degrés de dureté G à P, diamètres de 100 mm à 750 mm. Spécifications sur mesure acceptées.
Un meule en oxyde d'aluminium (également appelé meule en oxyde d'aluminium, meule en alumine, ou meule en corindon) est la meule abrasive classique la plus couramment utilisée pour le meulage des métaux ferreux. L'oxyde d'aluminium (Al2O3) sont résistants, de forme cubique et chimiquement stables sur l'acier, ce qui fait de ces meules la référence dans le secteur pour la rectification cylindrique, la rectification plane, l'affûtage d'outils et de fraises, ainsi que pour les travaux généraux d'atelier d'usinage.
SinoGrind fournit des meules industrielles en oxyde d'aluminium et des disques abrasifs en oxyde d'aluminium en tant que fabricant direct. Que vous ayez besoin d'une meule à liant vitrifié Qu'il s'agisse d'une rectification cylindrique en série, d'un disque à tronçonner à liant résine ou d'une meule en oxyde d'aluminium de grain 120 pour l'affûtage d'outils, nous pouvons répondre aux exigences de votre machine et de vos pièces.
Fabricant et fournisseur de meules en oxyde d'aluminium, fort d'une expérience à l'exportation. Dimensions standard figurant au catalogue, mais aussi diamètres, alésages et épaisseurs sur mesure.
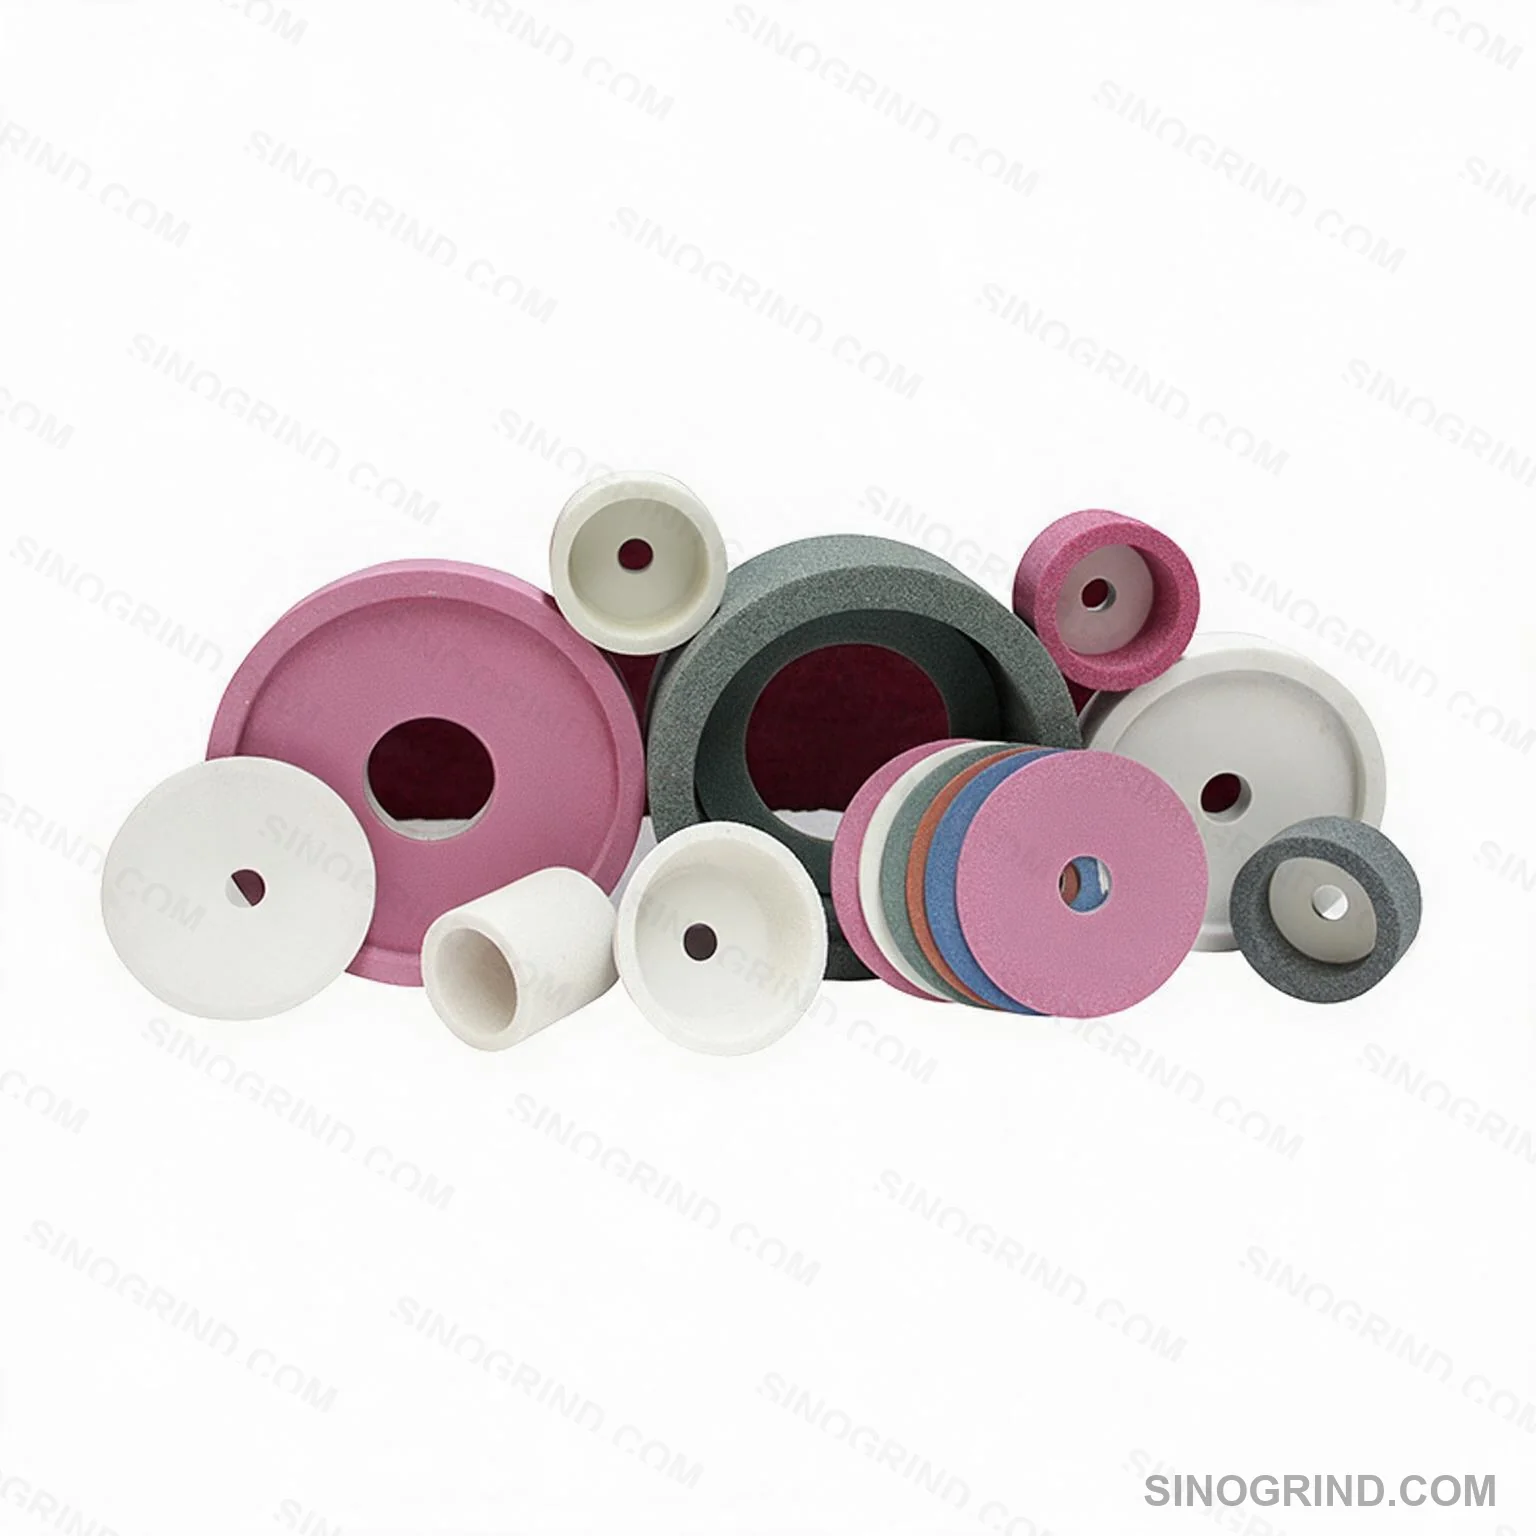
Oxyde d'aluminium blanc (WA), marron (A) et rose (PA). Liants vitrifiés et à base de résine. Granulométrie 16#–1000#, dureté G–P.
Guide de sélection pour l'acier, l'acier inoxydable, la fonte et l'acier à outils. Consultez notre Guide sur les meules en corindon et guide de choix des disques à meuler.
Choisissez la nuance d'oxyde d'aluminium adaptée au matériau de votre pièce, à sa dureté et aux exigences de finition. L'oxyde d'aluminium blanc, l'oxyde d'aluminium brun et l'oxyde d'aluminium rose présentent chacun des caractéristiques de meulage distinctes.
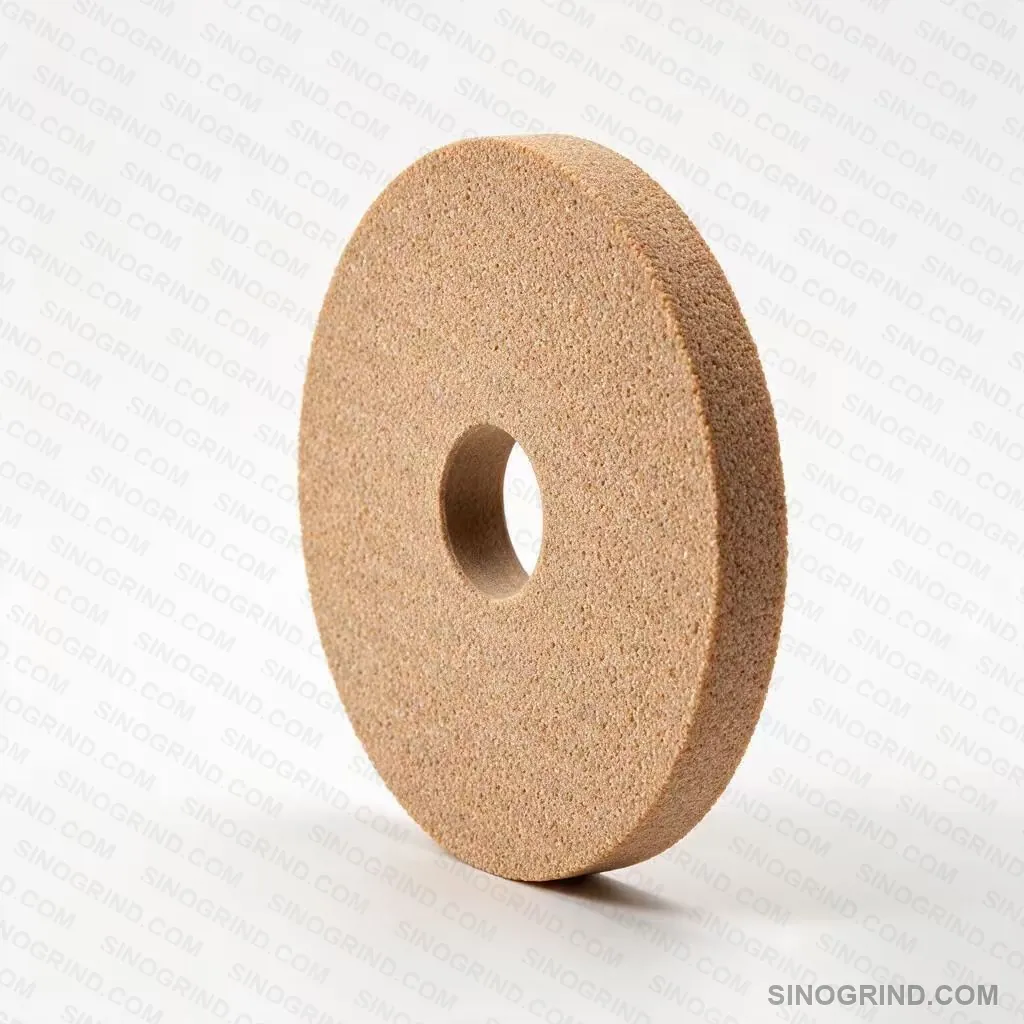
L'abrasif à l'oxyde d'aluminium incontournable. Des grains résistants et économiques pour le meulage général de l'acier au carbone, de l'acier allié, de la fonte et des pièces forgées. Idéal pour le dégrossissage et le meulage cylindrique ou de surface à effort moyen.
Alumine friable de haute pureté dotée d'arêtes de coupe tranchantes. Elle chauffe moins et résiste à l'encrassement, ce qui en fait la meule en oxyde d'aluminium blanc de prédilection pour l'acier trempé, l'acier inoxydable et la finition de précision.
Alumine dopée au chrome offrant un équilibre entre ténacité et tranchant. Les meules en oxyde d'aluminium rose sont particulièrement efficaces pour l'affûtage de l'acier rapide, de l'acier à outils allié, ainsi que pour l'affûtage de outils et de fraises en grande série.
A meule à liant vitrifié utilise une matrice en verre céramique. Rigide, poreuse et auto-affûtante, elle conserve sa forme avec précision et permet au liquide de refroidissement d'atteindre la zone de rectification. Les meules en oxyde d'aluminium vitrifié constituent la norme pour la rectification cylindrique, la rectification plane et la rectification sans centre de pièces en acier en série.
Idéal pour : rectification cylindrique, rectification plane, rectification sans centre, rectification d'acier de série
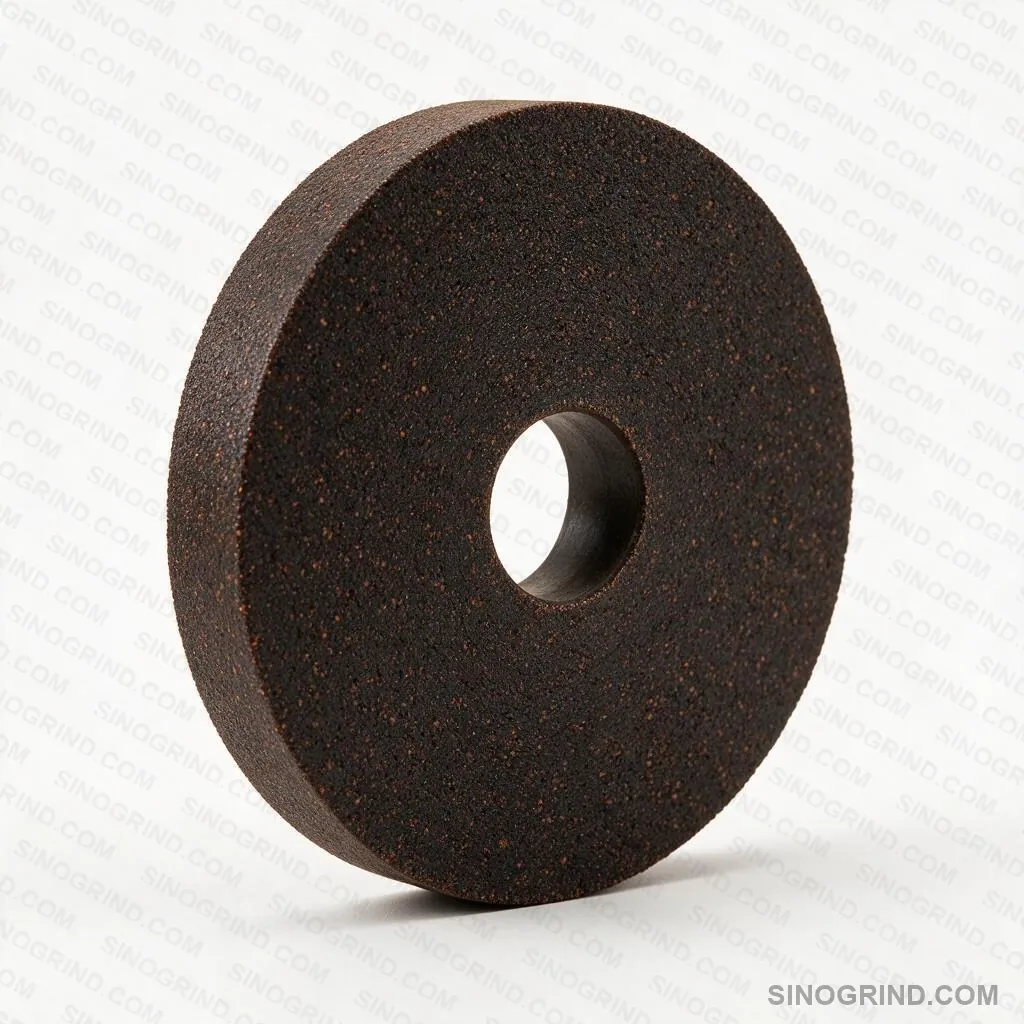
Les meules en oxyde d'aluminium à liant résine sont plus souples et permettent une coupe moins chaude tout en offrant un état de surface plus fin. Elles sont largement utilisées pour disques à tronçonner en oxyde d'aluminium, les meules à ébarber, les meules à affûter les outils et les applications où la réduction des vibrations est importante.
Idéal pour : découpe, ébarbage, affûtage d'outils, meules pour meuleuse d'établi
Le choix d'une meule en oxyde d'aluminium adaptée dépend du matériau de la pièce à usiner, du type de machine et de l'état de surface requis. Utilisez le guide ci-dessous comme point de départ, ou envoyez-nous votre plan pour obtenir une recommandation gratuite.
| Pièce / Opération | Type d'AO recommandé | Liant | Granulométrie | Dureté |
|---|---|---|---|---|
| Ébauche de l'acier au carbone | Marron (A) | Vitrifié | 24# – 46# | K – N |
| Rectification cylindrique de l'acier allié | Marron ou rose (A / PA) | Vitrifié | 46# – 80# | J – L |
| Finition en acier trempé | Blanc (WA) | Vitrifié | 60# – 120# | G – J |
| Acier inoxydable | Blanc (WA) | Vitrifié | 46# – 80# | G – I |
| Rectification plane de la fonte | Marron (A) | Vitrifié | 36# – 60# | L – P |
| Affûtage d'outils et de lames HSS | Rose (PA) | Vitrifié ou en résine | 46# – 100# | H – K |
| Affûtage d'outils au grain 120 | Blanc ou rose (WA / PA) | Vitrifié ou en résine | 120# | H – J |
| Scie à tronçonner / scie à coupe droite | Marron (A) | Résine | 24# – 36# | M – Q |
| Meuleuse d'établi à usage général | Marron ou blanc (A / WA) | Vitrifié | 36# – 60# | I – L |
| Rectification sans centre (barres d'acier) | Marron ou blanc | Vitrifié | 46# – 80# | J – L |
Pour l'acier au carbone, l'acier allié et l'acier à outils, une meule vitrifiée à l'oxyde d'aluminium de couleur marron ou rose permet un enlèvement de matière fiable à moindre coût. Associez les nuances les plus tendres aux pièces les plus dures afin que les grains émoussés se détachent et laissent apparaître de nouveaux bords de coupe.
Voir aussi : Quelle meule pour l'acier inoxydable ?
Les meules en oxyde d'aluminium de couleur marron, de granulométrie moyenne à dure, conviennent au meulage de la fonte, des soudures et aux travaux d'entretien généraux. Pour une utilisation sur une meuleuse d'établi, une meule en oxyde d'aluminium à grain moyen (36#–60#) permet d'effectuer la plupart des tâches d'affûtage et d'ébavurage.
À lire également : accessoires de meulage · meules pour rectification sans centre
Les meules industrielles en oxyde d'aluminium sont identifiées par un code standard. Exemple : WA46K5V = oxyde d'aluminium blanc, grain n° 46, dureté K, structure 5, liant vitrifié. L'oxyde d'aluminium brun est marqué A, le rose est PA.
| Détermination | Utilisation |
|---|---|
| 16# – 24# | Enlèvement important de matière, accrochages, meulage de soudures |
| 30# – 36# | Rectification cylindrique / de surface de dégrossissage |
| 46# – 60# | Rectification de série à usage général |
| 70# – 80# | Finition moyenne, affûtage d'outils |
| 100# – 120# | Finition de précision, disques AO de grain 120 pour outils |
| 150# – 180# | Finition de précision |
| 220# – 400# | Finition ultra-fine / travaux de rodage fin |
| 600# – 1 000# | Finition au microgrit, traitement de surface ultra-fin |
| Niveau | Douceur | Utilisation type |
|---|---|---|
| G – I | Doux | Acier trempé, acier inoxydable |
| J – K | Mi-tendre | Acier allié, acier à outils |
| L – M | Moyen | Acier au carbone ordinaire |
| N – P | Difficile | Acier doux, fonte |
Règle générale : Les pièces dures nécessitent des meules tendres ; les pièces tendres nécessitent des meules dures. Cela permet aux grains d'oxyde d'aluminium de continuer à tailler au lieu de se vitrifier.
Meules droites (1A1), meules en coupe, meules cylindriques et disques à tronçonner à liant résine. Diamètres courants : 100, 125, 150, 175, 200, 250, 300, 350, 400, 500, 600, 750 mm. Alésages et épaisseurs adaptés à la broche de votre machine.
Si vous avez besoin d'un disque abrasif en oxyde d'aluminium Pour une utilisation avec une meuleuse d'angle ou une scie à tronçonner, veuillez préciser le diamètre, l'épaisseur, l'alésage et la vitesse de rotation nominale — nous vous proposerons un devis pour le disque à tronçonner en oxyde d'aluminium à liant résine le mieux adapté.
Les meules en oxyde d'aluminium sont des meules abrasives classiques utilisées pour le meulage des métaux ferreux, notamment l'acier au carbone, l'acier allié, l'acier inoxydable, l'acier à outils et la fonte. Elles constituent le choix standard pour le meulage cylindrique, le meulage de surface, le meulage d'outils et de fraises, le meulage manuel sur établi et les opérations de tronçonnage. Pour le carbure de tungstène ou la céramique, utilisez plutôt des meules diamantées.
L'oxyde d'aluminium brun (A) est plus résistant et plus économique, ce qui en fait le choix polyvalent pour l'ébauche de l'acier et de la fonte. L'oxyde d'aluminium blanc (WA) est plus pur, friable et offre un tranchant plus affûté ; il génère donc moins de chaleur et est privilégié pour l'acier trempé, l'acier inoxydable et la finition de précision, où les dommages liés à la chaleur doivent être minimisés. L'oxyde d'aluminium rose (PA) se situe entre les deux et est privilégié pour les aciers alliés et l'affûtage d'outils à haut rendement.
Le grain grossier (16#–36#) est destiné à l'enlèvement important de matière et au dégrossissage. Le grain moyen (46#–60#) offre un bon compromis entre vitesse d'enlèvement et finition de surface pour le meulage général. Le grain fin (80#–120#), notamment les meules en oxyde d’aluminium de grain 120, est utilisé pour la finition et l’affûtage des outils. Le grain ultra-fin (180#–1000#) est destiné à la finition de précision et aux opérations de type rodage.
Les meules en oxyde d'aluminium à liant vitrifié sont rigides, poreuses et auto-affûtantes. Elles conservent bien leur forme, permettent la circulation du liquide de refroidissement et constituent la norme pour la rectification cylindrique et plane en série. Les meules en oxyde d'aluminium à liant résine sont plus souples et permettent une coupe plus froide ainsi qu'un état de surface plus fin, ce qui les rend adaptées aux meules à tronçonner, à l'affûtage d'outils et aux applications où il est nécessaire de réduire les vibrations.
Oui. Pour l'acier inoxydable, il est recommandé d'utiliser des meules en oxyde d'aluminium blanc de grain tendre (G–J) et à structure ouverte. Les grains tendres se détachent rapidement, ce qui évite l'encrassement de la meule et la brûlure de la pièce. Évitez d'utiliser des meules en oxyde d'aluminium brun à grain dur sur l'acier inoxydable, car elles ont tendance à se vitrifier et à générer une chaleur excessive.
L'oxyde d'aluminium est un abrasif classique : peu coûteux, largement utilisé sur l'acier et la fonte, et disponible sous de nombreuses formes. Le CBN (nitrure de bore cubique) est un superabrasif présentant une dureté et une stabilité thermique bien supérieures. Les meules en CBN ont une durée de vie plus longue sur les aciers trempés (HRC 45+) et les aciers rapides, mais elles sont plus onéreuses. Utilisez l'oxyde d'aluminium pour le meulage général de l'acier et le CBN pour le meulage de précision à grand volume de matériaux ferreux trempés. Consultez notre meules diamantées et CBN pour les options de superabrasifs.
Un marquage type tel que A46K5V signifie : A = abrasif à l'oxyde d'aluminium brun, 46 = granulométrie, K = indice de dureté, 5 = structure (espacement des grains), V = liant vitrifié. L'oxyde d'aluminium blanc est désigné par le code WA, tandis que le rose est désigné par le code PA. Comprendre ce code vous aide à choisir la meule en oxyde d'aluminium adaptée à votre machine et à votre pièce à usiner.
Blanc/brun/rose sur mesure.
WA, A, PA vitrifié/résine.
Ø, épaisseur, alésage spéciaux.
Matière, machine, volume annuel.
Présentation des différents types de corindon (oxyde d'aluminium) : blanc, brun et chromé — choix, liants, granulométrie et degrés de dureté.
En savoir plusPourquoi l'oxyde d'aluminium blanc à grain fin est privilégié pour la finition de l'acier inoxydable.
En savoir plusLa meule adaptée à chaque tâche : guide technique pour choisir les meules en fonction du matériau et de l'opération.
En savoir plusPlus de 20 ans d'expertise dans le domaine du meulage. Solutions abrasives au diamant, au CBN et conventionnelles pour la fabrication de précision dans le monde entier.