
 : +86 15874211461


Réponse rapide : La mise en forme rétablit la géométrie et le faux rond ; le dressage rétablit la face de coupe. Utilisez un dresseur étoile pour l'établi et les travaux grossiers, et un diamant monocristal bien affûté pour la précision. Commencez à 0,01–0,03 mm de profondeur par passe en finition, 0,05–0,1 mm en dressage grossier, avec une avance régulière et un arrosage abondant. Dressez lorsque la face se glace, s'encrasse, perd sa forme ou que la finition dérive — pas selon un calendrier fixe.
À lire également : Dépannage des meules en alumine · Choix du grain et de la dureté · Outils de dressage diamant · Guide des outils de dressage diamant.
Dressage, mise en forme et conditionnement
Les trois termes sont souvent employés indifféremment, mais ils décrivent des résultats différents. Une meule peut être ronde et pourtant glacée, ou tranchante et hors rond. Savoir quel problème vous avez détermine l'outil et la passe nécessaires.
| Opération | Ce qu'elle corrige | Outil typique | Résultat |
|---|---|---|---|
| Mise en forme (truing) | Défaut de rond, conicité, faux rond, perte de profil | Diamant monocristal ou multipoint, dresseur rotatif | Géométrie concentrique et profil correct |
| Dressage | Glaçage, encrassement, grain émoussé, pores bouchés | Dresseur étoile, diamant, pierre de dressage | Face de coupe tranchante et ouverte |
| Conditionnement | Caractère final de la surface après mise en forme ou dressage | Passe diamant légère, pierre fine | Ouverture et finition maîtrisées |
Sur de nombreux travaux, une seule passe diamant réalise la mise en forme et le dressage. Sur les meules de forme et de production, les étapes peuvent être séparées.
Pourquoi une meule en alumine doit être dressée
L'alumine est dite auto-affûtante, mais cela ne signifie pas qu'elle n'a jamais besoin d'attention. Le grain se fracture sous la charge et le liant libère le fragment usé, exposant une arête neuve. Cela fonctionne bien lorsque la pression, la vitesse et la dureté sont correctes. Sinon, le grain s'émousse plus vite que le liant ne le libère et la face se glace. Ou les pores se remplissent de matière et la meule s'encrasse. Dans les deux cas, la meule cesse de couper et se met à frotter.
Le dressage réinitialise ce cycle. Il enlève la couche émoussée ou encrassée et ouvre la face pour que le liquide atteigne la zone de rectification et que les copeaux puissent s'échapper. Il corrige aussi la géométrie si la meule s'est usée irrégulièrement. Une meule en alumine bien dressée coupe plus froid, tient la finition et consomme moins de puissance de broche qu'une meule glacée, même si elle est légèrement plus petite.
Choisir le bon dresseur
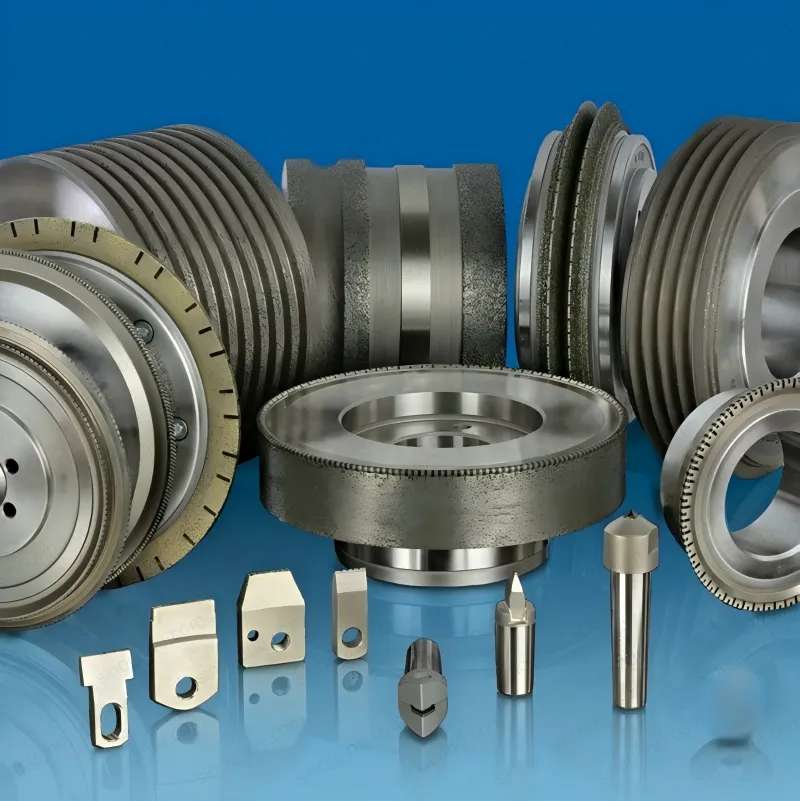
| Dresseur | Idéal pour | Atouts | Limites |
|---|---|---|---|
| Dresseur étoile | Meuleuses d'établi et sur pied, ouverture grossière, meules d'ébarbage | Économique, rapide, tolérant ; casse vite le glaçage et l'encrassement | Laisse une face grossière ; pas pour la forme ou la finition de précision |
| Diamant monocristal | Rectification plane, cylindrique, sans centre et affûtage | Précis, contrôlable, laisse une face propre ; peut mettre en forme | Le diamant peut s'émousser ou s'ébrécher ; exige un montage rigide et du liquide |
| Diamant multipoint / grappe | Meules vitrifiées de production, dressage plus rapide | Avance plus rapide, face plus ouverte, durée de vie d'outil plus longue | Forme moins précise ; exige plus de rigidité |
| Diamant lame / profil | Rayons, angles et rectification de forme | Transfère un profil spécifique | Spécifique à l'application ; arêtes fragiles |
| Molette diamant rotative | Rectification de forme et CNC à grand volume | Rapide, répétable, durable ; dresse pendant la rectification sur certaines machines | Coût élevé ; exige une broche de dressage et un réglage dédiés |
| Pierre de dressage | Petites meules, meules sur tige, ouverture légère | Pratique et peu coûteuse | Pas pour la géométrie de précision ; dépend de l'opérateur |
Faites correspondre le dresseur au liant et à la tolérance, pas seulement au diamètre de la meule.
Pour la plupart des travaux sur alumine, le diamant monocristal est l'outil de précision par défaut. Il est simple, contrôlable et largement disponible. Le dresseur étoile est le bon choix lorsque la priorité est d'ouvrir rapidement une face encrassée sur une meule d'établi ou une opération d'ébarbage grossier. Les molettes diamant rotatives sont un investissement de production : elles se justifient lorsque le même profil est dressé des milliers de fois et que la constance vaut le coût d'équipement.
Étape par étape : dresser une meule en alumine
- Arrêtez et isolez. Arrêtez la machine, coupez l'alimentation et montez le carter. Inspectez la meule pour fissures, ébréchures ou dommages avant le dressage. Une meule endommagée se retire, elle ne se dresse pas.
- Montez le dresseur rigidement. Serrez le porte-outil au plus près de la meule pour réduire le porte-à-faux. Vérifiez que le diamant ou l'étoile est tranchant et que l'outil est réglé au bon angle.
- Lancez la meule et le liquide. Amenez la meule à sa vitesse et confirmez le débit de liquide avant le contact. Ne réglez jamais le dresseur à la main pendant que la meule tourne.
- Approchez doucement. Amenez le dresseur au contact lentement. Écoutez un bruit de coupe net ; un grincement ou un polissage signifie généralement que la profondeur est trop faible ou que l'outil est émoussé.
- Avancez régulièrement. Utilisez une avance constante sur toute la face. Ne stationnez pas aux bords et ne changez pas de sens dans la coupe.
- Enchaînez les passes légères. Continuez jusqu'à ce que la face soit propre, ouverte et concentrique. Un motif d'étincelles uniforme sur la face est bon signe.
- Terminez par une passe d'étincelage. Une passe légère à la même avance égalise la face et élimine le reste de la couche encrassée.
- Contrôlez et testez. Arrêtez, vérifiez le faux rond et l'équilibrage, puis rectifiez une pièce d'essai et inspectez la finition avant de reprendre la production.
Profondeur, avance et vitesse : points de départ
| Paramètre | Dressage grossier | Finition / précision | Remarques |
|---|---|---|---|
| Profondeur par passe | 0,05 – 0,1 mm | 0,01 – 0,03 mm | Assez pour enlever la couche encrassée ; plus profond gaspille de la meule |
| Avance (type tour) | 0,2 – 0,4 mm/tr | 0,1 – 0,2 mm/tr | La régularité de l'avance compte plus que le chiffre exact |
| Avance (type table) | 200 – 400 mm/min | 100 – 250 mm/min | Plus lent sur les travaux de forme et de finition fine |
| Angle du diamant | 5–15° de traînée | 5–15° de traînée | Pointe légèrement en arrière pour éviter de mordre |
| Liquide de refroidissement | Arrosage abondant | Arrosage abondant | Fluide propre ; dirigé vers le contact |
| Profondeur totale de dressage | 0,1 – 0,3 mm | 0,05 – 0,15 mm | Enlever la couche endommagée, pas plus |
Points de départ typiques pour les meules conventionnelles en alumine. Confirmez avec le fabricant de la meule et du dresseur pour votre liant, votre taille de meule et votre machine.
Les chiffres comptent moins que le principe : un outil tranchant, une profondeur légère et une avance régulière produisent une face propre. Un outil émoussé, quelle que soit la profondeur, polit la meule et bouche les pores, ce qui est pire que de ne pas dresser du tout. Si la meule paraît encore brillante après une passe, arrêtez et inspectez le diamant avant d'augmenter la profondeur.
Meuleuses d'établi et sur pied
Le meulage d'établi est l'endroit où le dressage est le plus souvent négligé et le plus facile à corriger. Un dresseur étoile suffit généralement. Tenez-le fermement sur le support d'outil, amenez-le légèrement contre la meule et déplacez-le sur la face. Ne l'enfoncez pas et n'utilisez pas le côté de la meule comme surface de meulage. Pour une meuleuse sur pied, quelques secondes de pression légère toutes les quelques heures d'utilisation gardent la meule ouverte et la finition régulière.
Si la meule présente des rainures ou est fortement hors rond, un dresseur diamant sur un porte-outil adapté est préférable. Un dresseur étoile suit la forme existante et ne corrigera pas une rainure profonde. Vérifiez le dégagement du support d'outil et le carter avant de lancer.
Rectification plane, cylindrique et affûtage de précision
Sur les machines de précision, le dressage fait partie du procédé, ce n'est pas un entretien accessoire. Le dresseur est monté sur la table ou un chariot dédié, la meule est dressée à profondeur et avance contrôlées, et la même passe est répétée au début de chaque série ou à un nombre de pièces défini. Cette répétabilité maintient la première et la dernière pièce à la même dimension.
Pour la rectification cylindrique, dressez avec la meule en rotation et le liquide ouvert, puis contrôlez la conicité et le faux rond. Pour la rectification plane, un dressage avec avance transversale laisse une face régulière sur toute la largeur. Pour l'affûtage, une dernière passe légère suffit souvent à rétablir l'arête sans modifier la forme. Dans les trois cas, le dresseur doit être monté rigidement et le diamant tranchant.
Conditionner la face
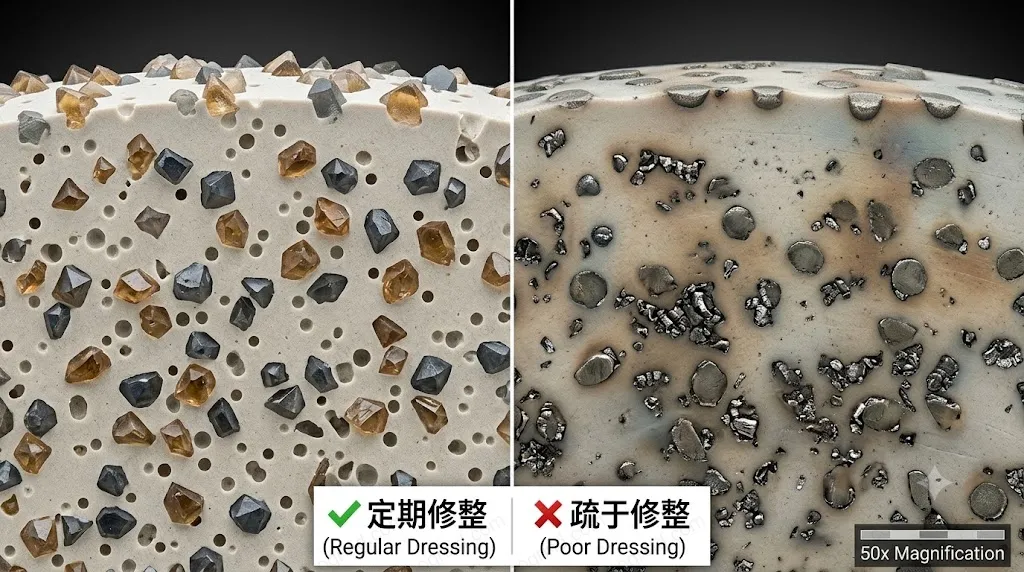
Le conditionnement est le contrôle final de l'ouverture de la face. Après la mise en forme, une passe légère à avance lente laisse une face plus fine ; une avance plus rapide ou un dresseur plus grossier laisse une face plus ouverte, qui coupe plus froid et s'encrasse moins. Sur les meules en alumine, le conditionnement est généralement la dernière passe diamant, pas un traitement chimique ni une pierre séparée. Les pierres abrasives servent surtout aux meules superabrasives, où le liant doit être ouvert sans émousser le diamant ou le CBN.
Si la meule brûle en passe de finition, essayez un état légèrement plus ouvert plutôt qu'une dureté plus tendre. Si la finition est trop grossière, une dernière passe plus légère peut suffire. Changez une chose à la fois et inspectez la pièce, pas seulement la meule.
Fréquence de dressage
Il n'existe pas d'intervalle universel. En production, le dressage est souvent déclenché par un compteur de pièces, un seuil de charge de broche, un contrôle de finition ou une dérive dimensionnelle. En atelier de sous-traitance, il est déclenché par l'aspect et le bruit de la meule. Les signaux ci-dessous sont fiables :
- Aspect de la face : glaçage brillant, encrassement métallique, bandes polies ou arête usée.
- Motif d'étincelles : les étincelles deviennent petites, brillantes et concentrées au lieu d'un rideau complet et régulier.
- Bruit : la coupe devient plus silencieuse et plus aiguë, ou commence à grincer.
- Finition : le Ra dérive, des marques de broutement apparaissent ou la surface se décolore.
- Dimensions : la pièce commence à dériver ou à se coniciser entre les contrôles.
- Charge de broche : la puissance augmente à débit d'enlèvement égal, signe que la meule frotte.
- Chaleur : la pièce est plus chaude après la passe, ou le liquide fume au contact.
Un dressage léger et fréquent vaut mieux qu'une passe de sauvetage lourde. Il maintient la meule dans sa plage de coupe stable et évite le pic de température lié à une face entièrement glacée. Le compromis est la consommation de meule : le bon intervalle est celui qui équilibre durée de vie de la meule, finition, temps de cycle et rebut.
Liquide de refroidissement et sécurité
Dressez sous arrosage chaque fois que le procédé fonctionne en humide. Le liquide contrôle la chaleur au diamant, évacue le grain libre et empêche le dresseur de s'encrasser. Gardez le fluide propre ; un liquide sale transporte des fines qui rayent la face neuve. Dirigez le jet vers le point de contact plutôt que vers le carter, et vérifiez le débit avant l'approche.
La sécurité n'est pas optionnelle. Montez le carter, portez une protection oculaire et faciale et gardez les mains à distance de la meule en rotation. Isolez la machine avant de régler le dresseur ou la meule. Vérifiez la meule avant montage et ne dépassez jamais la vitesse marquée. Les grandes meules doivent être équilibrées après la mise en forme, et la machine doit tourner brièvement avec le carter en place avant de rectifier.
Erreurs courantes
- Utiliser un diamant émoussé. Il polit la meule au lieu de la couper, bouche les pores et provoque la brûlure.
- Dresser trop profond. Cela gaspille de la meule, modifie la géométrie et peut surcharger une petite machine.
- Dresser trop légèrement. Cela n'enlève pas la couche encrassée : la meule paraît dressée mais se glace encore.
- Avancer trop vite. Cela laisse une face striée ou en spirale et un contact irrégulier.
- Dresser sans liquide. Cela risque d'endommager thermiquement la meule et laisse des débris dans la face.
- Ne dresser que lorsque la meule est déjà glacée. Cela impose une passe lourde et un pic de température ; un dressage léger et fréquent est préférable.
- Utiliser un dresseur étoile sur une forme de précision. Il ne peut pas tenir le profil et peut arrondir l'arête.
- Ne pas contrôler le faux rond ni l'équilibrage ensuite. Une meule fraîchement dressée peut encore vibrer si elle est déséquilibrée.
- Dresser une meule endommagée. Une fissure ou une ébréchure impose un remplacement, pas un dressage.
Si le dressage ne corrige pas le problème, la cause vient probablement de la dureté, du liquide ou de la vitesse. Parcourez le guide de dépannage avant de changer de meule, et utilisez l'outil de sélection du liant si vous ne savez pas si le liant est la limite.














