
 : +86 15874211461


Szybka odpowiedź: wyrównywanie przywraca geometrię i bicie; obciąganie przywraca powierzchnię tnącą. Używaj obciągacza gwiazdkowego do szlifierek stołowych i prac zgrubnych oraz ostrego diamentu jednopunktowego do precyzji. Zacznij od głębokości 0,01–0,03 mm na przejście przy wykańczaniu, 0,05–0,1 mm przy obciąganiu zgrubnym, z równym posuwem i obfitym chłodziwem. Obciągaj, gdy powierzchnia się zaskliwia, zalepia, traci kształt lub wykończenie dryfuje — a nie według sztywnego kalendarza.
Powiązane lektury: Problemy ze ściernicą z tlenku glinu · Dobór ziarna i twardości · Diamentowe narzędzia do obciągania · Przewodnik po diamentowych narzędziach do obciągania.
Obciąganie, wyrównywanie i kondycjonowanie
Te trzy terminy bywają używane zamiennie, ale opisują różne efekty. Ściernica może być okrągła i jednocześnie zaskliwiona albo ostra i nieokrągła. Wiedza, z którym problemem masz do czynienia, decyduje o narzędziu i przejściu.
| Operacja | Co naprawia | Typowe narzędzie | Efekt |
|---|---|---|---|
| Wyrównywanie | Nieokrągłość, stożek, bicie, utratę kształtu | Diament jednopunktowy lub wielopunktowy, obciągacz obrotowy | Współśrodkowa geometria i prawidłowy profil |
| Obciąganie | Zaskliwienie, zalepianie, stępione ziarno, zamknięte pory | Obciągacz gwiazdkowy, diament, osełka do obciągania | Ostra, otwarta powierzchnia tnąca |
| Kondycjonowanie | Końcowy charakter powierzchni po wyrównaniu lub obciąganiu | Lekkie przejście diamentem, drobna osełka | Kontrolowana otwartość i wykończenie |
W wielu zadaniach jedno przejście diamentem wykonuje wyrównywanie i obciąganie razem. Na ściernicach kształtowych i produkcyjnych kroki mogą być rozdzielone.
Dlaczego ściernica z tlenku glinu wymaga obciągania
Tlenek glinu opisuje się jako samoostrzący, ale to nie znaczy, że nigdy nie wymaga uwagi. Ziarno pęka pod obciążeniem, a spoiwo uwalnia zużyty fragment, odsłaniając świeżą krawędź. Działa to dobrze, gdy nacisk, prędkość i twardość są właściwe. Gdy nie są, ziarno tępi się szybciej, niż spoiwo je uwalnia, i powierzchnia się zaskliwia. Albo pory zapełniają się materiałem detalu i ściernica się zalepia. W obu przypadkach ściernica przestaje ciąć i zaczyna trzeć.
Obciąganie resetuje ten cykl. Usuwa stępioną lub zalepioną warstwę i otwiera powierzchnię, aby chłodziwo docierało do strefy szlifowania, a wióry mogły uciekać. Koryguje też geometrię, jeśli ściernica zużyła się nierówno. Dobrze obciągnięta ściernica z tlenku glinu tnie chłodniej, utrzymuje wykończenie i zużywa mniej mocy wrzeciona niż zaskliwiona, mimo że jest nieco mniejsza.
Wybór właściwego obciągacza
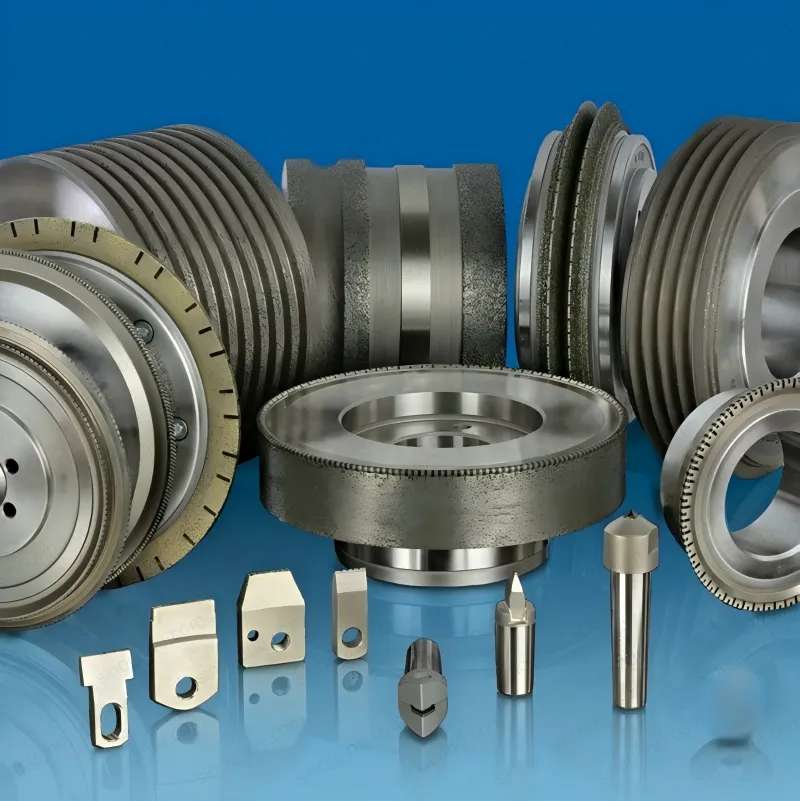
| Obciągacz | Najlepszy do | Zalety | Ograniczenia |
|---|---|---|---|
| Gwiazdkowy | Szlifierki stołowe i na podstawie, zgrubne otwieranie, ściernice do zgrubnego szlifowania | Tani, szybki, wybaczający; szybko usuwa zaskliwienie i zalepianie | Zostawia grubą powierzchnię; nie do precyzyjnego kształtu i wykończenia |
| Diament jednopunktowy | Szlifowanie płaskie, cylindryczne, bezcentrowe i narzędzi | Precyzyjny, kontrolowalny, zostawia czystą powierzchnię; może wyrównywać | Diament może się stępić lub wykruszyć; wymaga sztywnego mocowania i chłodziwa |
| Diament wielopunktowy / skupiony | Produkcyjne ściernice ceramiczne, szybsze obciąganie | Szybszy posuw, bardziej otwarta powierzchnia, dłuższa trwałość narzędzia | Mniej precyzyjny kształt; wymaga większej sztywności |
| Diament płytkowy / kształtowy | Promienie, kąty i szlifowanie kształtowe | Przenosi określony profil | Specyficzny dla zastosowania; delikatne krawędzie |
| Rolka diamentowa obrotowa | Wielkoseryjne szlifowanie kształtowe i CNC | Szybka, powtarzalna, trwała; na niektórych maszynach obciąga podczas szlifowania | Wysoki koszt; wymaga dedykowanego wrzeciona obciągającego i przygotowania |
| Osełka do obciągania | Małe ściernice, pręty trzpieniowe, lekkie otwieranie | Poręczna i tania | Nie do precyzyjnej geometrii; zależy od operatora |
Dopasuj obciągacz do spoiwa i tolerancji, nie tylko do średnicy ściernicy.
W większości prac z tlenkiem glinu diament jednopunktowy jest domyślnym narzędziem precyzyjnym. Jest prosty, kontrolowalny i szeroko dostępny. Obciągacz gwiazdkowy jest właściwym wyborem, gdy priorytetem jest szybkie otwarcie zalepionej powierzchni na szlifierce stołowej lub w zgrubnym szlifowaniu. Rolki diamentowe to inwestycja produkcyjna: mają sens, gdy ten sam kształt jest obciągany tysiące razy, a powtarzalność jest warta nakładów.
Krok po kroku: obciąganie ściernicy z tlenku glinu
- Zatrzymaj i odizoluj. Zatrzymaj maszynę, odłącz zasilanie i załóż osłonę. Przed obciąganiem obejrzyj ściernicę pod kątem pęknięć, wykruszeń i uszkodzeń. Uszkodzoną ściernicę się wymienia, a nie obciąga.
- Zamocuj obciągacz sztywno. Zaciśnij uchwyt blisko ściernicy, aby zminimalizować wysięg. Sprawdź, czy diament lub gwiazdka jest ostra i czy narzędzie jest ustawione pod właściwym kątem.
- Uruchom ściernicę i chłodziwo. Rozpędź ściernicę i potwierdź przepływ chłodziwa przed kontaktem. Nigdy nie reguluj obciągacza ręką, gdy ściernica się obraca.
- Dotknij delikatnie. Doprowadź obciągacz do kontaktu powoli. Nasłuchuj czystego dźwięku cięcia; pisk lub polerowanie zwykle oznacza zbyt małą głębokość lub tępe narzędzie.
- Prowadź równy posuw. Utrzymuj stały posuw wzdłuż powierzchni. Nie zatrzymuj się na krawędziach i nie zmieniaj kierunku w cięciu.
- Wykonuj kolejne lekkie przejścia. Kontynuuj, aż powierzchnia będzie czysta, otwarta i współśrodkowa. Równomierny wzór iskier na całej powierzchni to dobry znak.
- Zakończ przejściem wyiskrzającym. Jedno lekkie przejście przy tym samym posuwie wyrównuje powierzchnię i usuwa resztki zalepionej warstwy.
- Sprawdź i przetestuj. Zatrzymaj maszynę, sprawdź bicie i wyważenie, potem zeszlifuj część próbną i obejrzyj wykończenie przed powrotem do produkcji.
Głębokość, posuw i prędkość: punkty wyjścia
| Parametr | Obciąganie zgrubne | Wykańczanie / precyzja | Uwagi |
|---|---|---|---|
| Głębokość na przejście | 0,05 – 0,1 mm | 0,01 – 0,03 mm | Wystarczająca, by usunąć zalepioną warstwę; głębiej to strata ściernicy |
| Posuw (typ tokowy) | 0,2 – 0,4 mm/obr. | 0,1 – 0,2 mm/obr. | Równy posuw ma większe znaczenie niż dokładna liczba |
| Posuw (typ stołowy) | 200 – 400 mm/min | 100 – 250 mm/min | Wolniej przy kształtach i drobnym wykończeniu |
| Kąt diamentu | 5–15° wleczenia | 5–15° wleczenia | Punkt lekko opóźniony, aby nie wbijał się |
| Chłodziwo | Obfite | Obfite | Czysty płyn; skierowany na strefę styku |
| Całkowita głębokość obciągania | 0,1 – 0,3 mm | 0,05 – 0,15 mm | Usuń uszkodzoną warstwę, nie więcej |
Typowe punkty wyjścia dla konwencjonalnych ściernic z tlenku glinu. Potwierdź u producenta ściernicy i obciągacza dla swojego spoiwa, rozmiaru i maszyny.
Liczby mają mniejsze znaczenie niż zasada: ostry obciągacz, lekka głębokość i równy posuw dają czystą powierzchnię. Tępe narzędzie przy dowolnej głębokości poleruje ściernicę i zamyka pory, co jest gorsze niż brak obciągania. Jeśli po przejściu ściernica nadal wygląda błyszcząco, zatrzymaj się i obejrzyj diament, zanim zwiększysz głębokość.
Ściernice stołowe i na podstawie
Szlifowanie na szlifierce stołowej to miejsce, gdzie obciąganie jest najczęściej zaniedbywane i najłatwiejsze do naprawy. Zwykle wystarcza obciągacz gwiazdkowy. Trzymaj go mocno na podpórce, delikatnie doprowadź do ściernicy i przesuwaj po powierzchni. Nie wbijaj go i nie używaj boku ściernicy jako powierzchni szlifującej. Na szlifierce na podstawie kilka sekund lekkiego nacisku co kilka godzin pracy utrzymuje ściernicę otwartą i wykończenie powtarzalne.
Jeśli ściernica ma rowki lub jest mocno nieokrągła, lepszy będzie obciągacz diamentowy we właściwym uchwycie. Obciągacz gwiazdkowy podąża za istniejącym kształtem i nie skoryguje głębokiego rowka. Przed uruchomieniem sprawdź prześwit podpórki i osłonę.
Precyzyjne szlifowanie płaskie, cylindryczne i narzędzi
Na maszynach precyzyjnych obciąganie jest częścią procesu, a nie konserwacją po fakcie. Obciągacz jest zamocowany na stole lub dedykowanym suwaku, ściernica jest obciągana przy kontrolowanej głębokości i posuwie, a to samo przejście powtarza się na początku każdej partii lub przy określonej liczbie części. Ta powtarzalność utrzymuje pierwszą i ostatnią część w tym samym wymiarze.
Przy szlifowaniu cylindrycznym obciągaj przy pracującej ściernicy i włączonym chłodziwie, potem sprawdź stożek i bicie. Przy szlifowaniu płaskim obciąganie z przesuwem poprzecznym zostawia równą powierzchnię na całej szerokości. Przy szlifowaniu narzędzi lekkie końcowe przejście często wystarcza, by przywrócić krawędź bez zmiany kształtu. W każdym z tych przypadków obciągacz powinien być sztywno zamocowany, a diament ostry.
Kondycjonowanie powierzchni
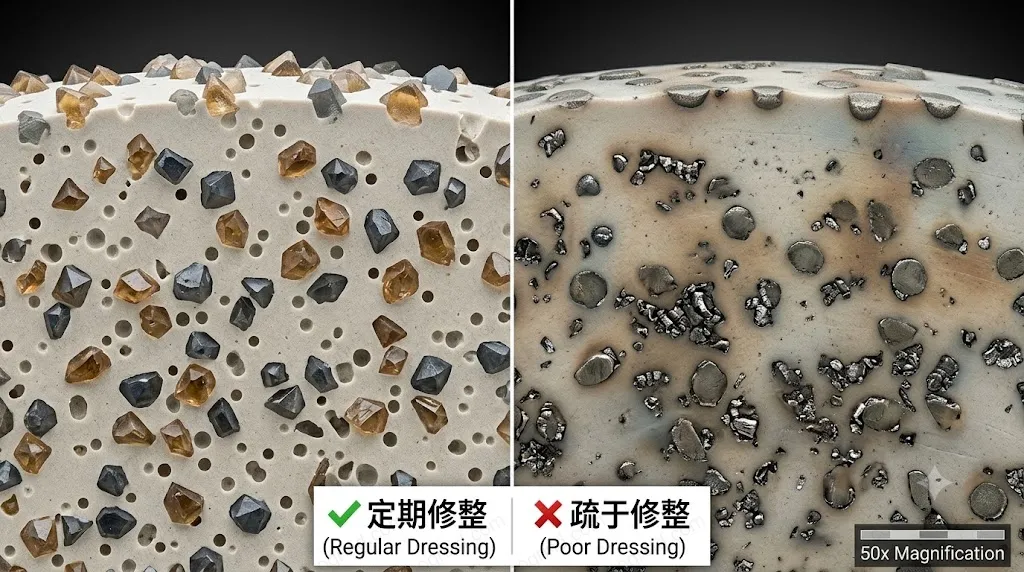
Kondycjonowanie to końcowa kontrola otwartości powierzchni ściernicy. Po wyrównaniu lekkie przejście przy wolnym posuwie zostawia drobniejszą powierzchnię; szybszy posuw lub grubszy obciągacz zostawia powierzchnię bardziej otwartą, która tnie chłodniej i mniej się zalepia. Na ściernicach z tlenku glinu kondycjonowanie to zwykle tylko ostatnie przejście diamentem, a nie osobna obróbka chemiczna czy osełką. Osełki ścierne stosuje się głównie do ściernic superściernych, gdzie spoiwo trzeba otworzyć bez tępienia diamentu lub CBN.
Jeśli ściernica przypala przy przejściu wykańczającym, spróbuj nieco bardziej otwartego stanu powierzchni zamiast miększej klasy. Jeśli wykończenie jest zbyt szorstkie, może wystarczyć lżejsze końcowe przejście. Zmieniaj jedną rzecz naraz i oglądaj detal, nie tylko ściernicę.
Jak często obciągać
Nie ma uniwersalnego interwału. W produkcji obciąganie często uruchamia liczba części, próg obciążenia wrzeciona, kontrola wykończenia lub dryf wymiaru. W zakładzie usługowym uruchamia je to, jak ściernica wygląda i brzmi. Poniższe sygnały są wiarygodne:
- Wygląd powierzchni: błyszczące zaskliwienie, zalepienie metalem, wypolerowane pasma lub zużyta krawędź.
- Wzór iskier: iskry stają się małe, jasne i skupione zamiast pełnej, równej kurtyny.
- Dźwięk: cięcie staje się cichsze i wyższe lub zaczyna piszczeć.
- Wykończenie: Ra dryfuje, pojawiają się ślady drgań lub powierzchnia zaczyna się odbarwiać.
- Wymiary: część zaczyna dryfować lub łapać stożek między kontrolami.
- Obciążenie wrzeciona: moc rośnie przy tym samym usuwaniu materiału, co oznacza, że ściernica trze.
- Ciepło: detal jest cieplejszy po przejściu lub chłodziwo paruje przy styku.
Częste lekkie obciąganie jest zwykle lepsze niż ciężkie przejście ratunkowe. Utrzymuje ściernicę w stabilnym zakresie cięcia i unika skoku temperatury związanego z całkowicie zaskliwioną powierzchnią. Kompromisem jest zużycie ściernicy, więc właściwy interwał to taki, który równoważy trwałość z wykończeniem, czasem cyklu i brakami.
Chłodziwo i bezpieczeństwo
Obciągaj na mokro zawsze, gdy proces pracuje na mokro. Chłodziwo kontroluje ciepło przy diamencie, wypłukuje luźne ziarno i zapobiega zalepianiu obciągacza. Utrzymuj płyn w czystości; brudne chłodziwo niesie drobiny, które mogą rysować nową powierzchnię. Kieruj strumień na punkt styku, a nie na osłonę, i sprawdź przepływ przed dotknięciem.
Bezpieczeństwo nie jest opcjonalne. Załóż osłonę, używaj ochrony oczu i twarzy oraz trzymaj ręce z dala od obracającej się ściernicy. Odłącz maszynę przed regulacją obciągacza lub ściernicy. Sprawdź ściernicę pod kątem pęknięć przed montażem i nigdy nie przekraczaj oznaczonej prędkości. Duże ściernice należy wyważyć po wyrównaniu, a maszynę krótko uruchomić z założoną osłoną przed szlifowaniem.
Typowe błędy
- Używanie tępego diamentu. Poleruje ściernicę zamiast ją ciąć, zamyka pory i powoduje przypalenie.
- Zbyt głębokie obciąganie. Marnuje ściernicę, zmienia geometrię i może przeciążyć małą maszynę.
- Zbyt lekkie obciąganie. Nie usuwa zalepionej warstwy, więc ściernica wygląda na obciągniętą, ale nadal się zaskliwia.
- Zbyt szybki posuw. Zostawia powierzchnię spiralną lub prążkowaną i nierówny kontakt.
- Brak chłodziwa. Grozi uszkodzeniem termicznym ściernicy i zostawia zanieczyszczenia w powierzchni.
- Obciąganie dopiero po całkowitym zaskliwieniu. Wymusza ciężkie przejście i skok temperatury; lepsze jest lekkie, częste obciąganie.
- Obciągacz gwiazdkowy do precyzyjnego kształtu. Nie utrzyma profilu i może zaokrąglić krawędź.
- Brak kontroli bicia i wyważenia po obciąganiu. Świeżo obciągnięta ściernica nadal może drgać, jeśli jest niewyważona.
- Obciąganie uszkodzonej ściernicy. Pęknięcia i wykruszenia to decyzja o wymianie, a nie o obciąganiu.
Jeśli obciąganie nie rozwiązuje problemu, przyczyną jest prawdopodobnie twardość, chłodziwo lub prędkość. Przejdź przez przewodnik rozwiązywania problemów, zanim zmienisz ściernicę, i skorzystaj z narzędzia doboru spoiwa, jeśli nie wiesz, czy ograniczeniem jest spoiwo.













