: +86 15874211461


Kısa cevap: Doğrultma geometriyi ve salgıyı, düzeltme ise kesme yüzünü yeniler. Tezgah ve kaba işler için yıldız düzeltici, hassas işler için keskin tek noktalı elmas kullanın. Bitirmede paso başına 0,01–0,03 mm, kaba düzeltmede 0,05–0,1 mm derinlikle, düzgün ilerleme ve bol soğutma sıvısıyla başlayın. Yüz camlaştığında, yüklendiğinde, formunu kaybettiğinde veya yüzey bozulduğunda düzeltin — sabit takvime göre değil.
İlgili okumalar: Alümina tekerlek sorun giderme · Tane ve sertlik seçimi · Elmas düzeltme aletleri · Elmas düzeltme aletleri kılavuzu.
Düzeltme, doğrultma ve koşullama
Üç terim sıklıkla birbirinin yerine kullanılır, ancak farklı sonuçları anlatır. Bir tekerlek doğru olup yine de camlaşmış veya keskin olup oval olabilir. Hangi sorununuz olduğunu bilmek hangi aleti ve hangi pasoyu kullanacağınızı belirler.
| İşlem | Neyi düzeltir | Tipik alet | Sonuç |
|---|---|---|---|
| Doğrultma | Ovalik, koniklik, salgı, kaybolmuş form | Tek veya çok noktalı elmas, döner düzeltici | Eş merkezli geometri ve doğru profil |
| Düzeltme | Camlaşma, yüklenme, kör tane, kapanmış gözenekler | Yıldız düzeltici, elmas, düzeltme çubuğu | Keskin, açık kesme yüzü |
| Koşullama | Doğrultma veya düzeltmeden sonra son yüz karakteri | Hafif elmas pasosu, ince çubuk | Kontrollü açıklık ve yüzey |
Birçok işte tek elmas pasosu doğrultma ve düzeltmeyi birlikte yapar. Form ve üretim tekerleklerinde adımlar ayrılabilir.
Alümina tekerlek neden düzeltme ister
Alümina kendini bilen bir aşındırıcı olarak tanımlanır; ancak bu hiç ilgi istemediği anlamına gelmez. Tane yük altında kırılır ve bağlayıcı aşınmış parçayı salarak taze bir kenar açar. Bu, basınç, hız ve sertlik doğru olduğunda iyi çalışır. Doğru değilse tane, bağlayıcının salmasından daha hızlı körleşir ve yüz camlaşır. Ya da gözenekler iş parçası malzemesiyle dolar ve tekerlek yüklenir. Her iki durumda tekerlek kesmeyi bırakıp sürtünmeye başlar.
Düzeltme bu döngüyü sıfırlar. Kör veya yüklenmiş katmanı kaldırır ve yüzü açar; böylece soğutma sıvısı taşlama bölgesine ulaşabilir ve talaş kaçabilir. Tekerlek düzensiz aşındıysa geometriyi de düzeltir. İyi düzeltilmiş alümina tekerlek, biraz daha küçük olmasına rağmen camlaşmış olandan daha serin keser, yüzeyi korur ve daha az iş mili gücü kullanır.
Doğru düzelticiyi seçmek
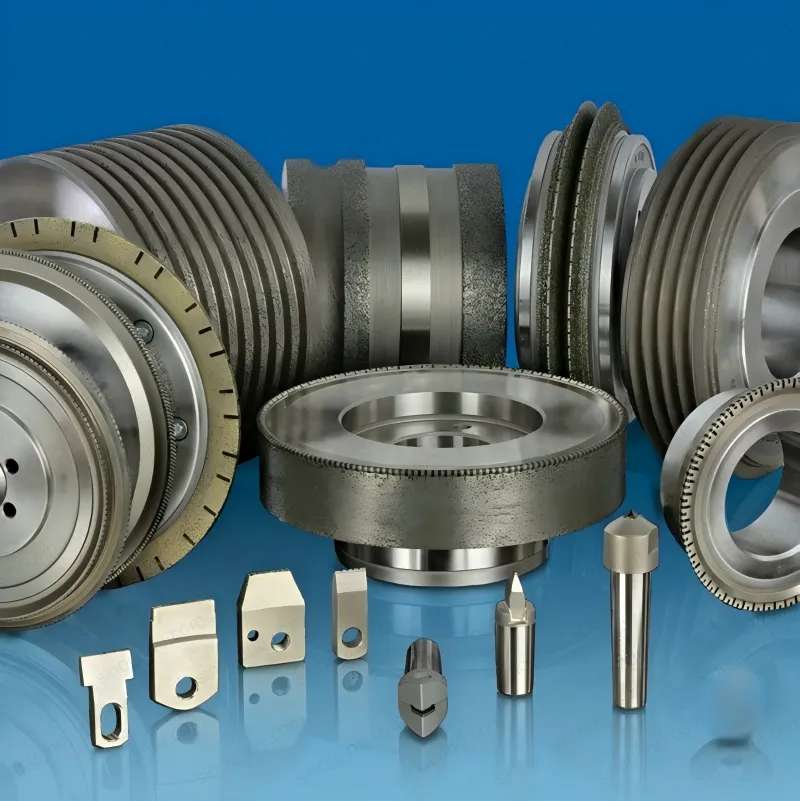
| Düzeltici | En uygun | Güçlü yönleri | Sınırları |
|---|---|---|---|
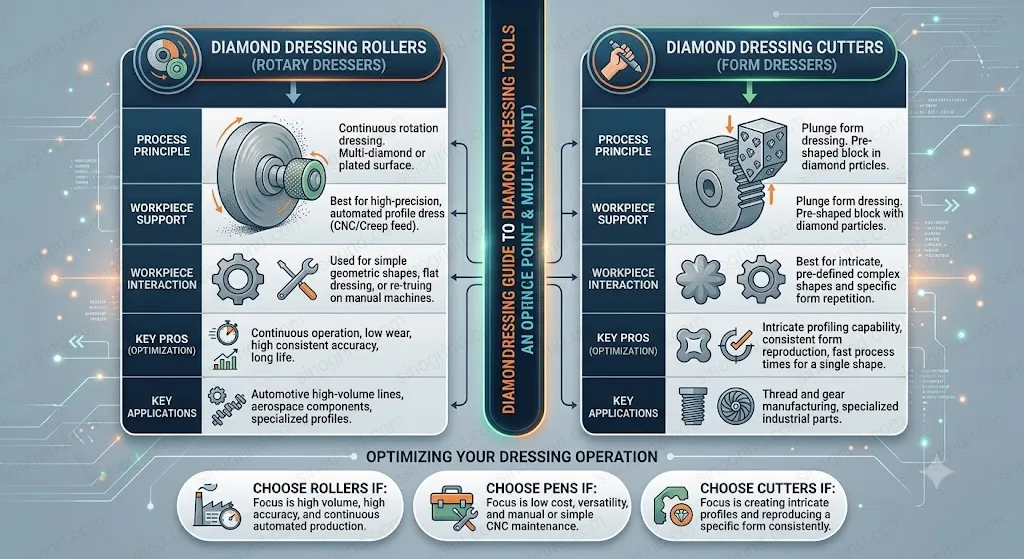
| Yıldız düzeltici | Tezgah ve ayaklı taşlama makineleri, kaba açma, kazıma tekerlekleri | Ucuz, hızlı, affedici; camlaşmayı ve yüklenmeyi hızla kırar | Kaba yüz bırakır; hassas form veya yüzey için değildir |
| Tek noktalı elmas | Yüzey, silindirik, merkezsiz ve takım taşlama | Hassas, kontrol edilebilir, temiz yüz bırakır; doğrultma yapabilir | Elmas körleşebilir veya kırılabilir; rijit bağlama ve soğutma ister |
| Çok noktalı / küme elmas | Üretim vitrifiye tekerlekleri, daha hızlı düzeltme | Daha hızlı ilerleme, daha açık yüz, daha uzun alet ömrü | Daha az hassas form; daha yüksek rijitlik ister |
| Bıçak / form elması | Radyuslar, açılar ve form taşlama | Belirli bir profili aktarır | Uygulamaya özgü; kenarları kırılgandır |
| Döner elmas rulo | Yüksek hacimli form ve CNC taşlama | Hızlı, tekrarlanabilir, uzun ömürlü; bazı makinelerde taşlama sırasında düzeltir | Yüksek maliyet; özel düzeltme iş mili ve hazırlık ister |
| Düzeltme çubuğu | Küçük tekerlekler, monte uçlar, hafif açma | Pratik ve ucuz | Hassas geometri için değildir; operatöre bağlıdır |
Düzelticiyi yalnızca tekerlek çapına değil, bağlayıcıya ve toleransa göre eşleştirin.
Çoğu alümina işi için tek noktalı elmas varsayılan hassas alettir. Basit, kontrol edilebilir ve yaygındır. Tezgah tekerleğinde veya kaba kazımada yüklenmiş yüzü hızla açmak öncelikse yıldız düzeltici doğru seçimdir. Döner elmas rulolar bir üretim yatırımıdır: aynı form binlerce kez düzeltiliyorsa ve tutarlılık sermaye maliyetine değiyorsa anlamlıdır.
Adım adım: alümina tekerlek düzeltme
- Durdurun ve izole edin. Makineyi durdurun, enerjiyi kesin ve siperi takın. Düzeltmeden önce tekerleği çatlak, kırık veya hasar için inceleyin. Hasarlı tekerlek düzeltilmez, çıkarılır.
- Düzelticiyi rijit bağlayın. Tutucuyu sarkmayı en aza indirmek için tekerleğe yakın sıkıştırın. Elmasın veya yıldızın keskin olduğunu ve aletin doğru açıda ayarlandığını kontrol edin.
- Tekerleği ve soğutmayı başlatın. Tekerleği hıza getirin ve temastan önce soğutma akışını doğrulayın. Tekerlek dönerken düzelticiyi asla elle ayarlamayın.
- Hafifçe temas ettirin. Düzelticiyi yavaşça temasa getirin. Temiz bir kesim sesi dinleyin; cıyaklama veya parlatma genellikle derinliğin çok az ya da aletin kör olduğunu gösterir.
- Düzgün ilerleyin. Yüz boyunca tutarlı ilerleme kullanın. Kenarlarda beklemeyin veya kesim içinde yön değiştirmeyin.
- Ardışık hafif pasolar alın. Yüz temiz, açık ve eş merkezli olana kadar devam edin. Yüz boyunca tek tip kıvılcım deseni iyi bir işarettir.
- Kıvılcım söndürme pasosuyla bitirin. Aynı ilerlemede bir hafif paso yüzü düzler ve yüklenmiş katmanın sonunu kaldırır.
- Kontrol edin ve deneyin. Durun, salgıyı ve dengeyi kontrol edin, ardından bir test parçası taşlayıp üretime dönmeden önce yüzeyi inceleyin.
Derinlik, ilerleme ve hız başlangıç değerleri
| Parametre | Kaba düzeltme | Bitirme / hassas | Notlar |
|---|---|---|---|
| Paso başına derinlik | 0,05 – 0,1 mm | 0,01 – 0,03 mm | Yüklenmiş katmanı kaldıracak kadar; daha derini tekerlek israfıdır |
| İlerleme (torna tipi) | 0,2 – 0,4 mm/dev | 0,1 – 0,2 mm/dev | Düzgün ilerleme kesin sayıdan daha önemlidir |
| İlerleme (tabla tipi) | 200 – 400 mm/dk | 100 – 250 mm/dk | Form ve ince yüzey işlerinde daha yavaş |
| Elmas açısı | 5–15° sürükleme | 5–15° sürükleme | Uç hafifçe geride kalarak kazmayı önler |
| Soğutma sıvısı | Bol akış | Bol akış | Temiz sıvı; temasa yönlendirin |
| Toplam düzeltme derinliği | 0,1 – 0,3 mm | 0,05 – 0,15 mm | Hasarlı katmanı kaldırın, fazlasını değil |
Geleneksel alümina tekerlekler için tipik başlangıç değerleri. Bağlayıcınız, tekerlek boyutunuz ve makineniz için tekerlek ve düzeltici üreticisiyle doğrulayın.
Sayılar ilkeden daha az önemlidir: keskin alet, hafif derinlik ve düzgün ilerleme temiz bir yüz üretir. Herhangi bir derinlikte kör alet tekerleği parlatır ve gözenekleri kapatır; bu hiç düzeltmemekten daha kötüdür. Paso sonrası tekerlek hâlâ parlak görünüyorsa derinliği artırmadan önce durup elması inceleyin.
Tezgah ve ayaklı tekerlekler
Tezgah taşlama, düzeltmenin en sık ihmal edildiği ve en kolay düzeltildiği yerdir. Genellikle yıldız düzeltici yeterlidir. Alet dayanağına sıkıca tutun, tekerleğe hafifçe yaklaştırın ve yüz boyunca hareket ettirin. Zorlamayın veya tekerleğin yan yüzünü taşlama yüzeyi olarak kullanmayın. Ayaklı taşlama makinesinde her birkaç saatlik kullanımda birkaç saniyelik hafif basınç, tekerleği açık ve yüzeyi tutarlı tutar.
Tekerlekte oluklar varsa veya ciddi ovalik varsa uygun tutucuda elmas düzeltici daha iyi seçimdir. Yıldız düzeltici mevcut şekli izler ve derin bir oluğu düzeltmez. Çalıştırmadan önce alet dayanağı boşluğunu ve siperi kontrol edin.
Hassas yüzey, silindirik ve takım taşlama
Hassas makinelerde düzeltme bir bakım sonrası düşüncesi değil, sürecin parçasıdır. Düzeltici tablaya veya özel bir kaydırıcıya bağlanır, tekerlek kontrollü derinlik ve ilerlemeyle düzeltilir ve aynı paso her partinin başında veya tanımlı parça sayısında tekrarlanır. İlk ve son parçayı aynı ölçüde tutan bu tekrarlanabilirliktir.
Silindirik taşlamada tekerlek dönerken ve soğutma açıkken düzeltin, ardından tekerleği koniklik ve salgı için kontrol edin. Yüzey taşlamada çapraz beslemeli düzeltme, tekerlek genişliği boyunca tutarlı yüz bırakır. Takım taşlamada hafif bir son paso genellikle formu değiştirmeden kenarı yenilemeye yeter. Her üç durumda da düzeltici rijit bağlanmalı ve elmas keskin olmalıdır.
Yüzü koşullama
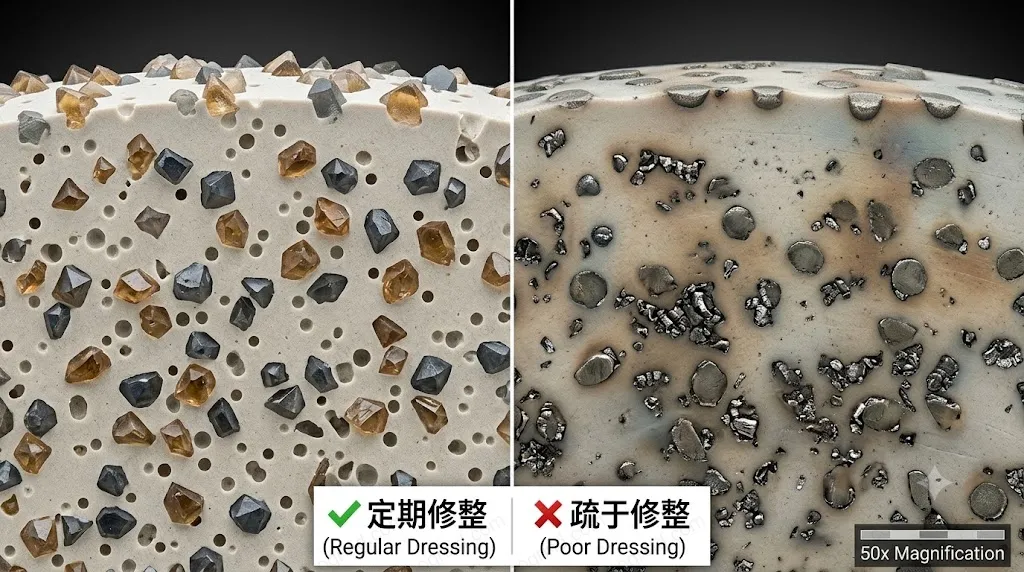
Koşullama, tekerlek yüzünün ne kadar açık veya kapalı olacağının son kontrolüdür. Doğrultmadan sonra yavaş ilerlemede hafif bir paso daha ince yüz bırakır; daha hızlı ilerleme veya daha kaba düzeltici, daha serin kesen ve daha az yüklenen açık bir yüz bırakır. Alümina tekerleklerde koşullama genellikle yalnızca son elmas pasosudur; ayrı bir kimyasal veya çubuk işlemi değildir. Aşındırıcı çubuklar daha çok, bağlayıcının elmas veya CBN'i körleştirmeden açılması gereken süper aşındırıcı tekerleklerde kullanılır.
Bitirme pasosunda tekerlek yanıyorsa daha yumuşak sınıf yerine biraz daha açık koşul deneyin. Yüzey çok pürüzlüyse daha hafif bir son paso yeterli olabilir. Her seferinde tek şeyi değiştirin ve yalnızca tekerleği değil parçayı da inceleyin.
Ne sıklıkla düzeltilmeli
Evrensel bir aralık yoktur. Üretimde düzeltme genellikle parça sayısı, iş mili yük eşiği, yüzey kontrolü veya ölçü kaymasıyla tetiklenir. Atölyede tekerleğin görünüşü ve sesi tetikler. Aşağıdaki işaretler güvenilirdir:
- Yüz görünümü: parlak camlaşma, metal yüklenmesi, parlak bantlar veya aşınmış kenar.
- Kıvılcım deseni: kıvılcımlar tam ve eşit bir perde yerine küçük, parlak ve yoğun hale gelir.
- Ses: kesim daha sessiz ve tiz olur ya da cıyaklamaya başlar.
- Yüzey: Ra kayar, titreşim izleri görünür veya yüzey renk değiştirmeye başlar.
- Ölçüler: parça kontroller arasında kaymaya veya konikleşmeye başlar.
- İş mili yükü: aynı kaldırma hızında güç yükselir; tekerleğin sürtündüğünün işaretidir.
- Isı: parça pasodan sonra daha sıcaktır veya temas noktasında soğutma sıvısı buharlaşır.
Sık ve hafif düzeltme, ağır bir kurtarma pasosundan genellikle daha iyidir. Tekerleği kararlı kesme aralığında tutar ve tamamen camlaşmış yüzün getirdiği sıcaklık sıçramasını önler. Ödünleşim tekerlek tüketimidir; doğru aralık, tekerlek ömrünü yüzey, çevrim süresi ve hurdayla dengeleyen aralıktır.
Soğutma sıvısı ve güvenlik
Süreç ıslak çalışıyorsa düzeltmeyi ıslak yapın. Soğutma sıvısı elmastaki ısıyı kontrol eder, gevşek taneyi temizler ve düzelticinin yüklenmesini önler. Sıvıyı temiz tutun; kirli soğutma sıvısı yeni yüzü çizebilecek ince talaş taşır. Akışı sipere değil temas noktasına yönlendirin ve temastan önce debiyi kontrol edin.
Güvenlik isteğe bağlı değildir. Siperi takın, göz ve yüz koruması kullanın, elleri dönen tekerlekten uzak tutun. Düzelticiyi veya tekerleği ayarlamadan önce makineyi izole edin. Takmadan önce tekerleği çatlak için kontrol edin ve işaretli hızı asla aşmayın. Büyük tekerlekler doğrultmadan sonra dengelenmeli ve taşlamadan önce makine siper takılı olarak kısa süre çalıştırılmalıdır.
Yaygın hatalar
- Kör elmas kullanmak. Tekerleği kesmek yerine parlatır, gözenekleri kapatır ve yanmaya neden olur.
- Çok derin düzeltmek. Tekerleği israf eder, geometriyi değiştirir ve küçük makineyi aşırı yükleyebilir.
- Çok hafif düzeltmek. Yüklenmiş katmanı kaldırmaz; tekerlek düzeltilmiş görünür ama yine camlaşır.
- Çok hızlı ilerlemek. Spiral veya oluklu yüz ve düzensiz temas bırakır.
- Soğutma sıvısı olmadan çalışmak. Tekerlekte termal hasar riski yaratır ve yüzde moloz bırakır.
- Yalnızca tekerlek camlaştığında düzeltmek. Ağır paso ve sıcaklık sıçramasını zorlar; hafif ve sık düzeltme daha iyidir.
- Hassas formda yıldız düzeltici kullanmak. Profili tutamaz ve kenarı yuvarlayabilir.
- Sonrasında salgı veya dengeyi kontrol etmemek. Yeni düzeltilmiş tekerlek dengesizse yine titreşebilir.
- Hasarlı tekerleği düzeltmek. Çatlak ve kırıklar düzeltme değil değiştirme kararıdır.
Düzeltme sorunu çözmüyorsa sorun büyük olasılıkla sertlik, soğutma veya hızdır. Tekerleği değiştirmeden önce sorun giderme kılavuzunu işleyin; bağlayıcının sınırlama olup olmadığından emin değilseniz bağ seçim aracını kullanın.