
 : +86 15874211461


Kısa cevap: Tane boyutu yüzeyi ve kaldırma hızını, sertlik ise kör tanelerin ne hızda serbest kaldığını belirler. Çoğu çelik ve dökme demir işi için 46#–60# tane, J–L orta sertlik ve vitrifiye bağ ile başlayın. Karbon çeliği ve dökme demir için kahverengi A, paslanmaz ve sertleştirilmiş çelik için beyaz WA, alaşımlı çelik ve üretim takım taşlaması için pembe PA veya krom korund kullanın. Sertlik harfleri evrensel bir ölçek değil, bir başlangıç noktasıdır.
İlgili okumalar: Alümina taşlama tekerlekleri · Korund taşlama tekerleği kılavuzu · Alüminyum oksit vs CBN · Tekerlek sorun giderme.
Tane boyutu ve sertlik gerçekte ne anlama gelir
Tekerlek işaretindeki iki sayı işin çoğunu yapar ve sıklıkla birbirine karıştırılır. Tane boyutu aşındırıcı tanelerin büyüklüğünü anlatır: 46# tekerlek nispeten büyük, 120# tekerlek çok daha küçük tanelerden oluşur. Sertlik (bağ sertliği olarak da bilinir) bağlayıcının bu taneleri ne kadar sıkı tuttuğunu anlatır. Alümina tanesinin kendi sertliğiyle ilgisi yoktur — beyaz, kahverengi ve pembe korundun hepsi alüminyum oksittir ve Mohs ölçeğinde yaklaşık 9'dur.
Bu ayrım önemlidir çünkü iki değişken farklı sorunları çözer. Tane boyutu bıraktığınız yüzeyi ve malzeme kaldırma hızını kontrol eder. Sertlik ise kendini bileme davranışını: kör bir tanenin yeni bir kenarın kesmesi için salınıp salınmadığını ya da düzleşene kadar tutulup tutulmadığını belirler. İş için fazla sert tekerlek camlaşır ve yanar; fazla yumuşak tekerlek faydalı iş yapmadan aşınır.
Bağlı alümina tekerleklerde tane numarası genellikle FEPA F ölçeğini veya daha eski ANSI/CAMI tane ölçeğini izler. İkisi birbirine yakındır ama aynı değildir; bu yüzden sipariş verirken çıplak bir sayı yerine tam işareti ve standardı belirtin. Çoğu atölye işinde fark küçüktür; hassas bitirmede doğrulamakta yarar vardır.
Beyaz, kahverengi, pembe ve krom korund
Dördü de eritilmiş alüminyum oksittir; ancak saflık ve katkı, tane şeklini ve kırılma biçimini değiştirir. Keskin alt kenarlara kırılan taneye gevrek, kırılmaya direnen taneye tok denir. Gevrek tane daha serin keser ve daha iyi yüzey verir; tok tane yüksek basınca dayanır ve tekerlek başına daha fazla malzeme kaldırır.
| Tür | İşaret | Karakter | Tipik iş | Dikkat |
|---|---|---|---|---|
| Kahverengi alüminyum oksit | A | Tok, bloklu, ekonomik; az miktarda titanya içerir | Karbon çeliği, alaşımlı çelik, dökme demir, dövmeler, kazıma, tezgah taşlama | Çok sert çalıştırılırsa paslanmaz ve sert takım çeliğinde camlaşır |
| Beyaz alüminyum oksit | WA | Yüksek saflık, gevrek, keskin; serin keser | Paslanmaz, sertleştirilmiş çelik, HSS, takım ve kesici taşlama, bitirme | Ağır basınç altında daha hızlı aşınır; A'dan daha pahalıdır |
| Pembe alüminyum oksit | PA | Hafif krom katkılı; tokluk ve keskinlik dengesi | Alaşımlı çelik, takım çeliği, üretim takım taşlama, silindirik işler | Evrensel bir yükseltme değildir; kendi işinizde WA ile karşılaştırın |
| Krom / yakut korund | PA / krom | Daha yüksek krom içeriği; yoğun, güçlü tane, iyi form tutma | Hassas silindirik, form taşlama, yüksek üretimli alaşımlı çelik | Adlandırma üreticiye göre değişir; yalnızca renk değil sertlik verisi isteyin |
Pembe ve yakut/krom ticari olarak örtüşür. Rengi bir aile adı olarak kabul edin; saflık, tane tokluğu ve bağlayıcıyı tedarikçiyle doğrulayın.
Pratik düşünme biçimi: malzeme affediciyse ve öncelik kaldırılan kilogram başına maliyetse kahverengi varsayılandır. Isı, yüklenme veya yüzey kısıtlayıcıysa beyaz sorun çözücüdür. Serin kesmeyi bırakmadan beyazdan biraz daha fazla form tutma gerekiyorsa pembe ve krom üretim sınıflarıdır.
Tane aralıkları ve işlevleri
Tane seçimi kaldırma hızı ile yüzey arasında bir dengedir. Kaba tane daha büyük ısırıklar alır ve daha pürüzlü yüzey bırakır; ince tane aynı dalma derinliğinde daha küçük ısırıklar alır, daha serin keser ve daha pürüzsüz yüzey verir; ancak malzemeyi daha yavaş kaldırır ve tekerlek fazla sertse yüklenmeye daha yatkındır.
| Tane aralığı | Tipik rol | Beklenen yüzey | Notlar |
|---|---|---|---|
| 16# – 24# | Kazıma, kaynak temizleme, ağır talaş kaldırma | Kaba | Yüksek basınç; tok A tanesi ve sert sınıf kullanın |
| 30# – 36# | Kaba silindirik ve yüzey taşlama | Kabadan orta | Kaldırma ile kontrol arasında iyi köprü |
| 46# – 60# | Genel amaçlı üretim taşlama | Orta | Çelik ve dökme demir için en yaygın başlangıç aralığı |
| 70# – 80# | Orta bitirme, takım taşlama | Orta-ince | HSS ve alaşımlı takım çeliğinde sık kullanılır |
| 100# – 120# | İnce bitirme, bileme, kenar işleri | İnce | Tekerleği açık tutun; sert sınıflardan kaçının |
| 150# – 180# | Hassas bitirme | Çok ince | Hafif dalma, iyi düzeltme ve filtrasyon önemlidir |
| 220# – 400# | İnce lepleme tipi işler | Çok ince | Yüklenme riski artar; soğutma sıvısı temizliği kritiktir |
| 600# – 1000# | Mikro bitirme ve özel uygulamalar | Ayna benzeri | Dar uygulama penceresi; önce deneyin |
Aralıklar tipik başlangıç noktalarıdır. Ulaşılabilir yüzey ayrıca makine rijitliğine, düzeltmeye, soğutma sıvısına ve tekerlek hızına bağlıdır.
Yaygın bir hata birden iki tane kademesi atlamaktır. 46# tekerlek çok pürüzlü yüzey bırakıyorsa 80# veya 100#'a geçmeden önce 60#'ı deneyin. Her kademe kaldırma hızı, ısı ve düzeltme sıklığı dengesini değiştirir; tek seferde bir adım ilerlemek hangi değişkenin yardımcı olduğunu görmeyi kolaylaştırır.
Sertlik: kendini bileyi kontrol eden harf
Sertlik harfleri yumuşaktan serte doğru gider; alümina tekerleklerde genellikle G ile P arasıdır. Yumuşak sınıflarda taneler arasındaki bağ daha azdır, bu yüzden aşınmış taneler daha çabuk salınır. Sert sınıflar onları daha uzun tutar. Doğru sertlik, tekerleğin ne camlaşmasına ne de yok olmasına izin vermeden kesmesini sağlar.
| Sertlik bandı | Davranış | Tipik kullanım | Yanlış uygulamada risk |
|---|---|---|---|
| G – I | Yumuşak; taneler kolayca salınır | Sertleştirilmiş çelik, paslanmaz, geniş temas alanı, ince iş | İş parçası yumuşaksa hızlı aşınma ve form kaybı |
| J – K | Orta-yumuşak; serbest kesim | Alaşımlı çelik, takım çeliği, genel hassas işler | Keskin formlarda kenar bozulması |
| L – M | Orta; dengeli | Karbon çeliği, genel yüzey ve silindirik taşlama | Soğutma veya düzeltme zayıfsa camlaşma |
| N – P | Sert; güçlü tane tutma | Dökme demir, yumuşak çelik, küçük temas alanı, yüksek basınç | Sert veya yapışkan malzemede yanma ve yüklenme |
Sertlik harfleri bağlayıcılar veya üreticiler arasında birbirinin yerine geçmez. Bunları tek bir ürün ailesi içinde kullanın ve denemeyle doğrulayın.
Klasik kural sert iş parçaları yumuşak, yumuşak iş parçaları sert tekerlek ister biçimindedir. Nedeni temas basıncıdır. Sert iş parçası penetrasyona direnir, bu yüzden tane ısırmak yerine körleşir; yumuşak sınıf o kör taneyi salıverir. Yumuşak iş parçası tanenin içeri girmesine izin verir; bu durumda tekerleğin tane işini yapmadan dökülmesini önlemek için sert sınıf gerekir. Aynı mantık temas alanı için de geçerlidir: geniş alan (iç taşlama, geniş yüzey pasoları) aynı basınçta küçük alandan daha yumuşak sınıf ister.
Bağlayıcı ve yapı sertliği nasıl değiştirir
Sertlik harfi bağlayıcının kavrayışını anlatır; ancak bağlayıcı türü ve tekerlek yapısı bu kavrayışın kesimde nasıl davranacağını belirler. Bu yüzden reçine bağlı K ile vitrifiye bağlı K aynı tekerlek değildir.
| Bağlayıcı | Karakter | En uygun | Sertlik seçimine etkisi |
|---|---|---|---|
| Vitrifiye (V) | Rijit, gözenekli, cam benzeri; düzeltmesi ve doğrultması kolay | Yüzey, silindirik, merkezsiz, takım taşlama | Geniş sertlik aralığı; açık yapı soğutma akışını iyileştirir |
| Reçine (B) | Esnek, darbeye dayanıklı, daha serin kesim | Kesme, kazıma, taşınabilir taşlama, yüksek hız | Kesimde daha yumuşak hissedilir; sertlik harfleri reçineye özgüdür |
| Kauçuk (R) | Yoğun, pürüzsüz, çok ince kesitler mümkün | İnce kesme, ayar tekerlekleri, hassas kanallar | Sınırlı sertlik aralığı; uygulamaya göre seçin |
| Manyezit (M) | Yumuşak, serin kesim, düşük dayanım | Bazı yüzey ve segment işleri, kritik olmayan taşlama | Yüksek hız veya ağır darbe için değildir |
Yapı üçüncü değişkendir. Tanelerin ne kadar sık paketlendiğini anlatır; genellikle yüksek numara daha açık yapı demektir. Açık yapı talaşa ve soğutma sıvısına gidecek yer verir; bu da yapışkan paslanmazda veya derin kesimlerde yüklenmeyi ve yanmayı azaltır. Yoğun yapı formu tutar ve daha ince yüzey üretir; ancak daha temiz soğutma sıvısı ve iyi düzeltilmiş yüz ister. Tekerlek yanıyorsa ve sertlik zaten yumuşaksa, daha da yumuşak gitmek yerine yapıyı açmak genellikle daha etkilidir.
Uygulama seçim tablosu
Bu tabloyu ilk spesifikasyonu kurmak için kullanın, ardından her seferinde tek değişkeni ayarlayın. Tablo, makul durumdaki bir makinede ve demir esaslı iş parçasında geleneksel alümina tekerlek varsayar.
| İş parçası / işlem | Tür | Tane | Sertlik | Bağ / yapı |
|---|---|---|---|---|
| Karbon çeliği kaba işleme | Kahverengi A | 24# – 46# | K – N | Vitrifiye, orta-açık |
| Karbon çeliği genel yüzey taşlama | Kahverengi A | 46# – 60# | J – L | Vitrifiye, orta |
| Alaşımlı çelik silindirik taşlama | Pembe PA veya kahverengi A | 46# – 80# | J – L | Vitrifiye, orta |
| Sertleştirilmiş çelik bitirme | Beyaz WA | 60# – 120# | G – J | Vitrifiye, açık |
| Paslanmaz çelik | Beyaz WA | 46# – 80# | G – I | Vitrifiye, açık |
| Dökme demir yüzey taşlama | Kahverengi A | 36# – 60# | L – P | Vitrifiye, orta |
| HSS takım ve kesici taşlama | Beyaz WA veya pembe PA | 46# – 100# | H – K | Vitrifiye, orta |
| Hassas form taşlama | Krom / yakut | 60# – 120# | H – K | Vitrifiye, yoğun |
| Tezgah taşlama genel kullanım | Kahverengi A veya beyaz WA | 36# – 60# | I – L | Vitrifiye, orta |
| Kesme ve kesme testeresi | Kahverengi A | 24# – 36# | M – P | Reçine, yoğun |
| Kaynak temizleme ve kazıma | Kahverengi A veya zirkonya alümina | 16# – 24# | Sert | Reçine, yoğun |
| İnce kanal ve hassas kesme | Beyaz WA | 80# – 120# | J – L | Kauçuk veya reçine |
Yalnızca başlangıç noktaları. Kullanmadan önce tekerlek anma hızını, maksimum devri ve makinenizin güvenlik gereksinimlerini doğrulayın.
İşaret okuma: WA46K5V
Geleneksel bir tekerlek işareti tüm spesifikasyonu kısa bir koda sığdırır. WA46K5V şöyle okunur: WA = beyaz alüminyum oksit, 46 = tane, K = sertlik, 5 = yapı, V = vitrifiye bağ. Kahverengi A, pembe PA'dır; krom/yakut sınıf PA olarak veya üreticinin kendi önekiyle görünebilir. Bazı üreticiler bağ harfinden sonra üretici kodu ve maksimum hız ekler.
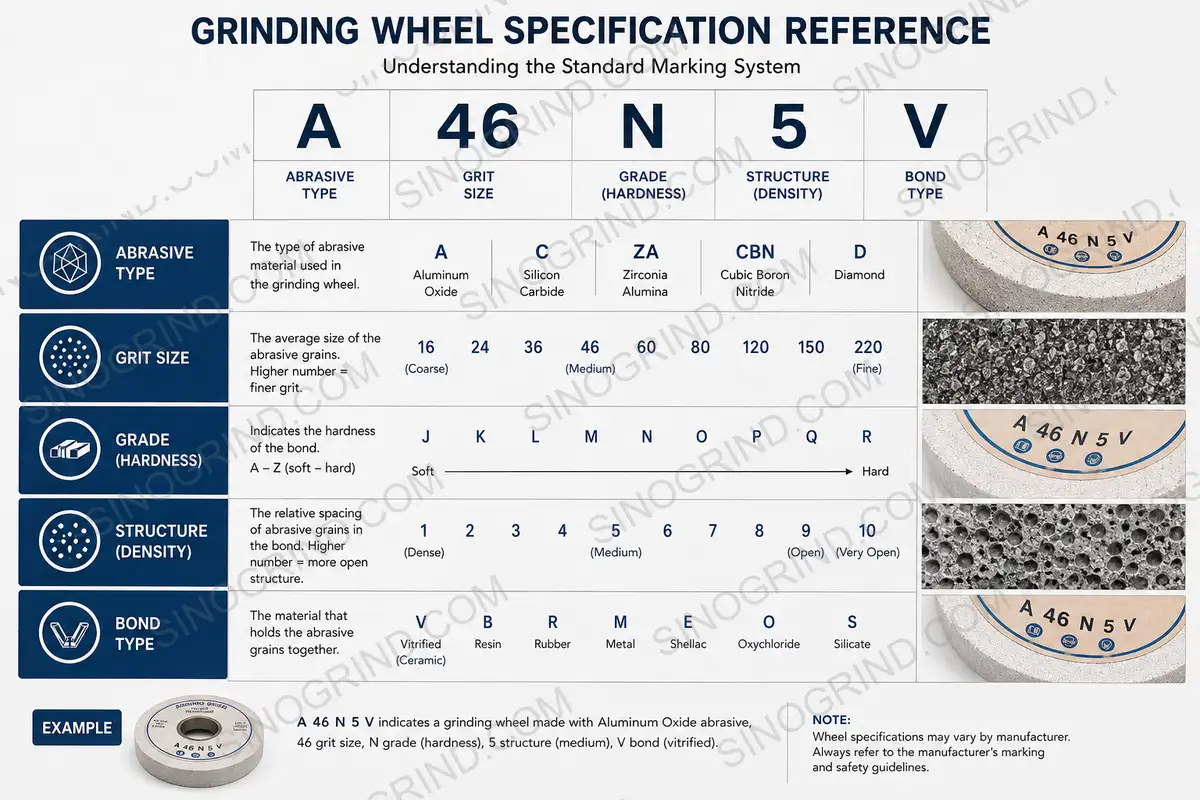
Teklif isterken tam işareti ayrıca tekerlek ölçülerini, deliği, maksimum çalışma hızını ve yapılan işi verin. Mevcut tekerlek işaretsizse malzemeyi, işlemi, yüzey hedefini ve makineyi tanımlayın. Spesifikasyon oluşturucu ayrıntıları toplamaya yardımcı olur; bağlayıcı açık soruysa bağ seçim aracı işinize yarar.
Yaygın hatalar
- Alışkanlıkla sertlik satın almak. “Biz hep K kullanırız” bir spesifikasyon değildir. Sertlik son işe değil, iş parçasına ve temas alanına uymalıdır.
- Çok erken çok inceye gitmek. 120# tekerlek 46# tekerleğin işini yapamaz. Malzemeyi kaba kaldırın, sonra ince bitirin.
- Paslanmazda sert kahverengi tekerlek kullanmak. Camlaşır, yüklenir ve yanar. Genellikle çözüm, daha yumuşak sınıfta beyaz WA'dır.
- Sertlik harflerini bağlayıcılar arasında karşılaştırmak. Reçine K ile vitrifiye K farklı tekerleklerdir. Tek ürün ailesi içinde karşılaştırın.
- Yapıyı yok saymak. Tekerlek yanıyorsa yapıyı açmak sertliği yumuşatmaktan daha çok yardımcı olabilir.
- Kör elmasla düzeltmek. Kör düzeltici tekerlek yüzünü parlatır ve gözenekleri kapatır; bu “kötü tekerlek” gibi görünür ama aslında düzeltme sorunudur. Düzeltme ve doğrultma kılavuzuna bakın.
- Anma hızının üzerinde çalıştırmak. Tekerlek hızı bir güvenlik sınırıdır, ayar parametresi değildir. Etiketi ve makine devrini kontrol edin.
- Sert metal veya seramikte alümina kullanmak. Aşındırıcı iş için fazla yumuşaktır; elmas kullanın.
İlk deneme nasıl yapılır
- Başlangıç değerlerini kaydedin. Mevcut işareti, tekerlek hızını, dalmayı, ilerlemeyi, soğutma sıvısını ve elde ettiğiniz yüzeyi veya çevrim süresini not edin.
- Tek değişkeni değiştirin. Yüzey yanlışsa tane boyutundan, tekerlek yanıyor veya çok hızlı aşınıyorsa sertlikten, sorun yüklenmeyse yapıdan başlayın.
- Tutarlı düzeltin. Her denemede aynı düzelticiyi, derinliği ve ilerlemeyi kullanın; aksi halde tekerleği değil düzeltmeyi ölçersiniz.
- Kısa parti çalışın. İlk parçayı, ardından tekerlek ısındıktan sonraki bir parçayı kontrol edin. Alümina tekerlekler genellikle birkaç dakika sonra oturur.
- Önemli olanı ölçün. Yüzey, çevrim süresi, düzeltme sıklığı, tekerlek aşınması ve hurda oranı. Karşılaştırılması gereken tek şey iyi parça başı maliyettir.
- Dikkatli ölçeklendirin. Bir makinede işleyen spesifikasyon daha küçük veya daha az rijit bir makineye aktarılmayabilir.
Makul bir spesifikasyon değişikliğinden sonra tekerlek hâlâ yanıyor, yükleniyor veya camlaşıyorsa tekerleği yeniden değiştirmeden önce sorun giderme kılavuzunu takip edin. “Yanlış tekerlek” sorunlarının çoğu aslında düzeltme, soğutma sıvısı veya hız sorunudur.













