
 : +86 15874211461


Respuesta rápida: el grano fija el acabado y la velocidad de arranque; la dureza fija con qué rapidez se desprenden los granos gastados. Para la mayoría de trabajos en acero y fundición, empiece con grano 46#–60# y dureza media (J–L), ligante vitrificado. Use corindón marrón A para acero al carbono y fundición, corindón blanco WA para inoxidable y acero templado, y corindón rosa PA o cromo para acero aleado y rectificado de herramientas en serie. Las letras de dureza son un punto de partida, no una escala universal.
Lectura relacionada: Muelas de óxido de aluminio · Guía de muelas de corindón · Óxido de aluminio vs CBN · Solución de problemas de la muela.
Qué significan realmente el grano y la dureza
Dos números del marcado de una muela hacen casi todo el trabajo, y a menudo se confunden. El grano describe el tamaño de los granos abrasivos: una muela 46# está formada por granos relativamente grandes y una 120# por granos mucho más pequeños. La dureza (también llamada grado o dureza del ligante) describe con qué firmeza el ligante retiene esos granos. No tiene nada que ver con la dureza de la alúmina en sí: el corindón blanco, marrón y rosa son óxido de aluminio, con una dureza de aproximadamente 9 en la escala de Mohs.
La distinción importa porque las dos variables resuelven problemas distintos. El grano controla la superficie que deja y la velocidad a la que arranca material. La dureza controla el comportamiento de autoafilado: si un grano desafilado se desprende para que corte un filo nuevo o si se retiene hasta quedar plano. Una muela demasiado dura para el trabajo se vitrifica y quema; una demasiado blanda se desgasta antes de haber hecho un trabajo útil.
En las muelas de alúmina aglomeradas, el número de grano suele seguir la escala FEPA F o la antigua escala ANSI/CAMI. Las dos son parecidas pero no idénticas, así que indique el marcado completo y la norma al pedir, en lugar de un número suelto. Para el trabajo habitual de taller la diferencia es pequeña; para el acabado de precisión conviene confirmarla.
Corindón blanco, marrón, rosa y cromo
Los cuatro son óxido de aluminio fundido, pero la pureza y el dopaje cambian la forma del grano y cómo se fractura. El grano que se rompe en subfilos agudos se llama friable; el que resiste la fractura se llama tenaz. El grano friable corta más frío y deja mejor acabado; el tenaz soporta presión alta y arranca más material por muela.
| Tipo | Marcado | Carácter | Trabajo típico | Atención |
|---|---|---|---|---|
| Óxido de aluminio marrón | A | Tenaz, en bloque, económico; contiene algo de titanio | Acero al carbono, acero aleado, fundición, forjas, desbaste, esmerilado de banco | Se vitrifica en inoxidable y acero para herramientas duro si se fuerza |
| Óxido de aluminio blanco | WA | Alta pureza, friable, afilado; corta frío | Inoxidable, acero templado, HSS, rectificado de herramientas y fresas, acabado | Se desgasta más rápido con presión alta; cuesta más que el A |
| Óxido de aluminio rosa | PA | Ligeramente dopado con cromo; equilibrio entre tenacidad y filo | Acero aleado, acero para herramientas, rectificado de herramientas en serie, cilíndrico | No es una mejora universal; compárelo con WA en su trabajo |
| Corindón cromo / rubí | PA / cromo | Mayor contenido de cromo; grano denso y fuerte, buena retención de forma | Cilíndrico de precisión, rectificado de formas, acero aleado de alta producción | La denominación varía según el fabricante; pida los datos del grado, no solo el color |
El rosa y el rubí/cromo se solapan comercialmente. Trate el color como un nombre de familia y confirme con el proveedor la pureza, la tenacidad del grano y el ligante.
Una forma práctica de pensarlo: el marrón es el valor por defecto cuando el material es tolerante y la prioridad es el coste por kilo arrancado. El blanco es el que resuelve problemas cuando el calor, la carga o el acabado son la limitación. El rosa y el cromo son los grados de producción cuando necesita algo más de retención de forma que el blanco sin renunciar al corte frío.
Rangos de grano y qué hacen
La elección del grano es un compromiso entre velocidad de arranque y acabado. El grano grueso muerde más y deja una superficie más rugosa; el fino muerde menos, corta más frío con la misma penetración y deja una superficie más suave, pero arranca material más despacio y se carga con más facilidad si la muela es demasiado dura.
| Rango de grano | Función típica | Acabado esperado | Notas |
|---|---|---|---|
| 16# – 24# | Desbaste, limpieza de soldaduras, arranque fuerte | Basto | Presión alta; use grano A tenaz y dureza alta |
| 30# – 36# | Desbaste cilíndrico y plano | Basto a medio | Buen puente entre arranque y control |
| 46# – 60# | Rectificado de producción de uso general | Medio | El rango de partida más común para acero y fundición |
| 70# – 80# | Acabado medio, rectificado de herramientas | Medio-fino | Habitual en HSS y acero para herramientas aleado |
| 100# – 120# | Acabado fino, afilado, trabajo de filo | Fino | Mantenga la muela abierta; evite durezas altas |
| 150# – 180# | Acabado de precisión | Muy fino | Penetración ligera; importan el avivado y la filtración |
| 220# – 400# | Trabajo fino tipo lapeado | Muy fino | Sube el riesgo de carga; limpieza del refrigerante crítica |
| 600# – 1000# | Microacabado y aplicaciones especiales | Tipo espejo | Ventana de aplicación estrecha; pruebe primero |
Los rangos son puntos de partida típicos. El acabado alcanzable también depende de la rigidez de la máquina, el avivado, el refrigerante y la velocidad de la muela.
Un error habitual es saltar dos pasos de grano a la vez. Si una muela 46# deja un acabado demasiado basto, pruebe 60# antes de pasar a 80# o 100#. Cada paso cambia el equilibrio entre arranque, calor y frecuencia de avivado, y es más fácil ver qué variable ayudó si mueve un solo escalón.
Dureza: la letra que controla el autoafilado
Las letras de dureza van de blando a duro, normalmente de G a P en las muelas de alúmina. Las durezas blandas tienen menos ligante entre los granos, así que los granos gastados se desprenden antes. Las duras los retienen más tiempo. La dureza correcta mantiene la muela cortando sin vitrificarse ni desaparecer.
| Banda de dureza | Comportamiento | Uso típico | Riesgo si se aplica mal |
|---|---|---|---|
| G – I | Blanda; los granos se desprenden con facilidad | Acero templado, inoxidable, área de contacto grande, pieza delgada | Desgaste rápido y pérdida de forma si la pieza es blanda |
| J – K | Media-blanda; corte libre | Acero aleado, acero para herramientas, trabajo de precisión general | Rotura del filo en formas agudas |
| L – M | Media; equilibrada | Acero al carbono, rectificado plano y cilíndrico general | Vitrificación si el refrigerante o el avivado son deficientes |
| N – P | Dura; fuerte retención del grano | Fundición, acero dulce, área de contacto pequeña, presión alta | Quemado y carga en materiales duros o pastosos |
Las letras de dureza no son intercambiables entre ligantes ni fabricantes. Úselas dentro de una misma familia de producto y confirme con una prueba.
La regla clásica es piezas duras, muelas blandas; piezas blandas, muelas duras. La razón es la presión de contacto. Una pieza dura resiste la penetración, así que el grano se embota en lugar de morder; una dureza blanda deja que ese grano gastado se desprenda. Una pieza blanda deja hundirse el grano, así que hace falta una dureza alta para que la muela no pierda granos antes de que hayan trabajado. La misma lógica se aplica al área de contacto: un área grande (rectificado interior, pasadas planas anchas) necesita una dureza más blanda que un área pequeña con la misma presión.
Cómo el ligante y la estructura cambian la dureza
La letra de dureza describe el agarre del ligante, pero el tipo de ligante y la estructura de la muela deciden cómo se comporta ese agarre en el corte. Por eso una K de resina y una K vitrificada no son la misma muela.
| Ligante | Carácter | Mejor para | Efecto en la elección de dureza |
|---|---|---|---|
| Vitrificado (V) | Rígido, poroso, tipo vidrio; fácil de avivar y perfilar | Rectificado plano, cilíndrico, sin centros, de herramientas | Amplia gama de durezas; la estructura abierta mejora el flujo de refrigerante |
| Resina (B) | Flexible, resistente al choque, corta más frío | Tronzado, desbaste, rectificado portátil, alta velocidad | Se siente más blando en el corte; las letras son específicas de resina |
| Caucho (R) | Denso, liso, permite secciones muy delgadas | Tronzado delgado, muelas reguladoras, ranuras de precisión | Gama de durezas limitada; elija por aplicación |
| Magnesita (M) | Blando, corta frío, poca resistencia | Algunos trabajos planos y con segmentos, rectificado no crítico | No apto para alta velocidad ni choque fuerte |
La estructura es la tercera variable. Describe cómo de juntos están los granos, normalmente en una escala numerada en la que un número mayor es más abierta. La estructura abierta da salida a las virutas y al refrigerante, lo que reduce la carga y el quemado en inoxidable pastoso o cortes profundos. La estructura densa retiene la forma y produce un acabado más fino, pero necesita refrigerante más limpio y una cara bien avivada. Si una muela quema y la dureza ya es blanda, abrir la estructura suele ser más eficaz que seguir bajando de dureza.
Tabla de selección por aplicación
Use esta tabla para construir una primera especificación y después ajuste una variable cada vez. Supone una muela de alúmina convencional sobre una pieza férrica y una máquina en condiciones razonables.
| Pieza / operación | Tipo | Grano | Dureza | Ligante / estructura |
|---|---|---|---|---|
| Desbaste de acero al carbono | Marrón A | 24# – 46# | K – N | Vitrificado, media-abierta |
| Rectificado plano general de acero al carbono | Marrón A | 46# – 60# | J – L | Vitrificado, media |
| Rectificado cilíndrico de acero aleado | Rosa PA o marrón A | 46# – 80# | J – L | Vitrificado, media |
| Acabado de acero templado | Blanco WA | 60# – 120# | G – J | Vitrificado, abierta |
| Acero inoxidable | Blanco WA | 46# – 80# | G – I | Vitrificado, abierta |
| Rectificado plano de fundición | Marrón A | 36# – 60# | L – P | Vitrificado, media |
| Rectificado de herramientas y fresas HSS | Blanco WA o rosa PA | 46# – 100# | H – K | Vitrificado, media |
| Rectificado de formas de precisión | Cromo / rubí | 60# – 120# | H – K | Vitrificado, densa |
| Esmeriladora de banco, uso general | Marrón A o blanco WA | 36# – 60# | I – L | Vitrificado, media |
| Tronzado y sierra de corte | Marrón A | 24# – 36# | M – P | Resina, densa |
| Limpieza de soldaduras y desbaste | Marrón A o alúmina de zirconia | 16# – 24# | Dura | Resina, densa |
| Ranura fina y tronzado (precisión) | Blanco WA | 80# – 120# | J – L | Caucho o resina |
Solo puntos de partida. Confirme la velocidad nominal de la muela, las RPM máximas y los requisitos de seguridad de su máquina antes de usar.
Leer un marcado: WA46K5V
El marcado de una muela convencional resume toda la especificación en un código corto. WA46K5V se lee así: WA = óxido de aluminio blanco, 46 = grano, K = dureza, 5 = estructura, V = ligante vitrificado. El marrón es A, el rosa es PA y un grado cromo/rubí puede aparecer como PA o con el prefijo propio del fabricante. Algunos fabricantes añaden un código de fabricante y la velocidad máxima después de la letra del ligante.
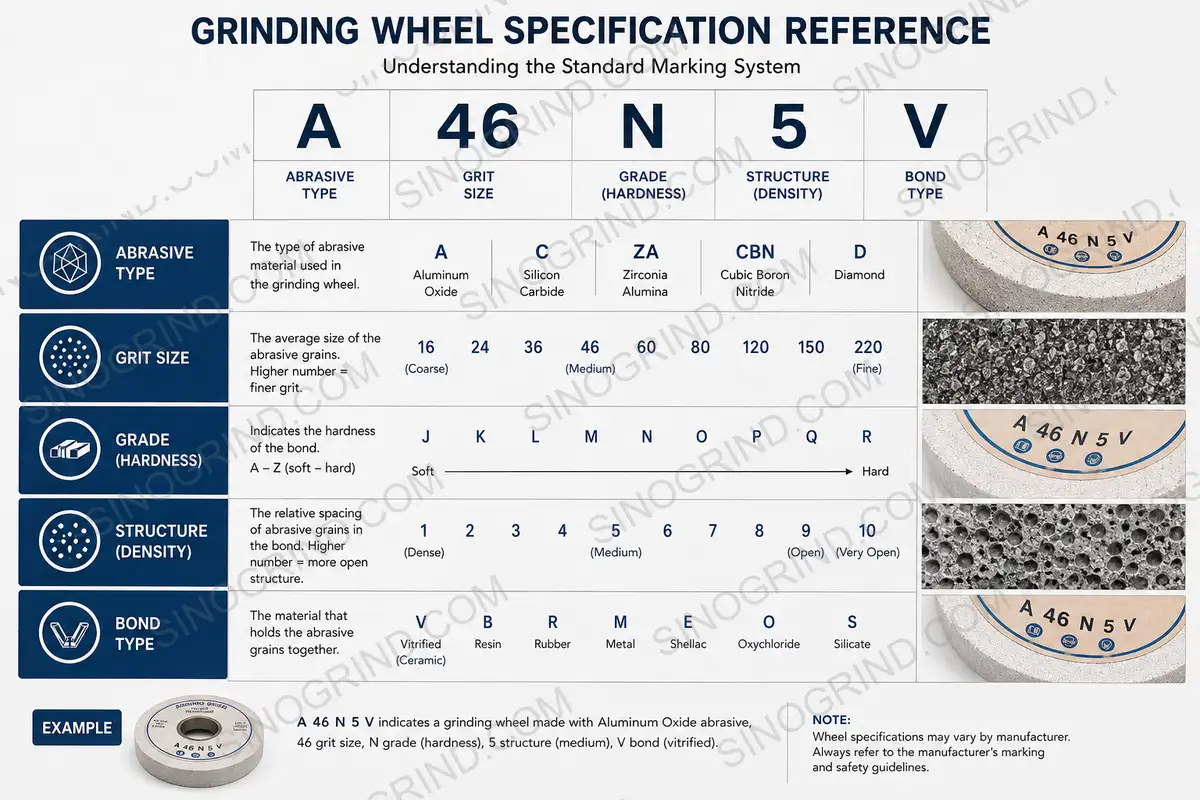
Cuando solicite una cotización, facilite el marcado completo, las dimensiones de la muela, el agujero, la velocidad máxima de trabajo y el trabajo que realiza. Si la muela actual no está marcada, describa el material, la operación, el acabado objetivo y la máquina. Nuestro generador de especificaciones ayuda a reunir los datos, y la herramienta de selección de ligante es útil cuando la duda es el ligante.
Errores comunes
- Comprar la dureza por costumbre. «Siempre usamos K» no es una especificación. La dureza debe coincidir con la pieza y el área de contacto, no con el trabajo anterior.
- Ir demasiado fino demasiado pronto. Una muela 120# no puede hacer el trabajo de una 46#. Arranque basto y después acabe fino.
- Usar una muela marrón dura en inoxidable. Se vitrifica, se carga y quema. El corindón blanco WA en una dureza más blanda suele ser la solución.
- Comparar letras de dureza entre ligantes. Una K de resina y una K vitrificada son muelas distintas. Compare dentro de una misma familia.
- Ignorar la estructura. Si la muela quema, abrir la estructura puede ayudar más que ablandar la dureza.
- Avivar con un diamante desafilado. Un avivador romo pule la cara y sella los poros, lo que parece una «muela mala» pero es un problema de avivado. Véase la guía de avivado y perfilado.
- Trabajar por encima de la velocidad nominal. La velocidad de la muela es un límite de seguridad, no un parámetro de ajuste. Compruebe la etiqueta y las RPM de la máquina.
- Usar alúmina en carburo o cerámica. El abrasivo es demasiado blando para el trabajo; use diamante.
Cómo hacer una primera prueba
- Registre la línea base. Anote el marcado actual, la velocidad de muela, la penetración, el avance transversal, el refrigerante y el acabado o tiempo de ciclo que obtiene.
- Cambie una sola variable. Empiece por el grano si el acabado no es el correcto, por la dureza si la muela quema o se desgasta demasiado rápido, y por la estructura si el problema es la carga.
- Avive con constancia. Use el mismo avivador, profundidad y avance en cada prueba; de lo contrario está midiendo el avivado, no la muela.
- Ejecute un lote corto. Revise la primera pieza y otra después de que la muela haya cogido temperatura. Las muelas de alúmina suelen estabilizarse tras unos minutos.
- Mida lo que importa. Acabado, tiempo de ciclo, frecuencia de avivado, desgaste de la muela y tasa de rechazo. El coste por pieza buena es la única comparación que cuenta.
- Escale con cuidado. Una especificación que funciona en una máquina puede no transferirse a una más pequeña o menos rígida.
Si la muela quema, se carga o se vitrifica tras un cambio razonable de especificación, siga la guía de solución de problemas antes de volver a cambiar la muela. La mayoría de los problemas de «muela equivocada» son en realidad problemas de avivado, refrigerante o velocidad.













