
 : +86 15874211461


Resposta rápida: o grão define o acabamento e a taxa de remoção; a dureza define a rapidez com que os grãos gastos são libertados. Para a maior parte do trabalho em aço e ferro fundido, comece com 46#–60# numa dureza média (J–L), ligante vitrificado. Use castanho A para aço ao carbono e ferro fundido, branco WA para aço inoxidável e temperado, e rosa PA ou corindo de crómio para aço-liga e retificação de ferramentas em produção. As letras de dureza são um ponto de partida, não uma escala universal.
Leitura relacionada: Rebolos de óxido de alumínio · Guia de rebolos de corindo · Óxido de alumínio vs CBN · Resolução de problemas.
O que significam realmente grão e dureza
Dois números da marcação de um rebolo fazem a maior parte do trabalho, e são frequentemente confundidos. O grão descreve o tamanho dos grãos abrasivos: um rebolo 46# é feito de grãos relativamente grandes, um 120# de grãos muito menores. A dureza (também chamada grau ou dureza do ligante) descreve a firmeza com que o ligante retém esses grãos. Nada tem a ver com a dureza da própria alumina — o corindo branco, castanho e rosa é todo óxido de alumínio, com cerca de 9 na escala de Mohs.
Esta distinção importa porque as duas variáveis resolvem problemas diferentes. O grão controla a superfície que deixa e a velocidade com que remove material. A dureza controla o comportamento de autoafiação: se um grão gasto é libertado para que uma aresta nova corte, ou se é retido até ficar plano. Um rebolo demasiado duro para o trabalho espelha e queima; um rebolo demasiado macio desgasta-se antes de ter feito trabalho útil.
Nos rebolos ligados de alumina, o número de grão segue normalmente a escala FEPA F ou a antiga escala ANSI/CAMI. As duas são próximas mas não idênticas, por isso indique a marcação completa e a norma ao encomendar, em vez de um número isolado. Para trabalho corrente de oficina a diferença é pequena; para acabamento de precisão vale a pena confirmar.
Corindo branco, castanho, rosa e crómio
Todos os quatro são óxido de alumínio fundido, mas a pureza e a dopagem alteram a forma do grão e a maneira como fratura. O grão que fratura em subarestas afiadas diz-se friável; o grão que resiste à fratura diz-se tenaz. O grão friável corta mais frio e acaba melhor; o grão tenaz suporta pressão elevada e remove mais material por rebolo.
| Tipo | Marcação | Carácter | Trabalho típico | Atenção a |
|---|---|---|---|---|
| Óxido de alumínio castanho | A | Tenaz, em bloco, económico; contém um pouco de titânia | Aço ao carbono, aço-liga, ferro fundido, peças forjadas, desbaste, esmeril de bancada | Espelha em inox e aço para ferramentas duro se trabalhar demasiado forçado |
| Óxido de alumínio branco | WA | Alta pureza, friável, afiado; corta frio | Inox, aço temperado, HSS, afiação de ferramentas, acabamento | Desgasta-se mais depressa sob pressão elevada; custa mais do que o A |
| Óxido de alumínio rosa | PA | Ligeiramente dopado com crómio; equilíbrio entre tenacidade e afiação | Aço-liga, aço para ferramentas, retificação de ferramentas em produção, trabalho cilíndrico | Não é uma melhoria universal; confirme contra o WA na sua aplicação |
| Corindo de crómio / rubi | PA / crómio | Maior teor de crómio; grão denso e forte, boa retenção de forma | Cilíndrica de precisão, retificação de perfil, aço-liga de alta produção | A designação varia entre fabricantes; peça os dados de dureza, não só a cor |
O rosa e o rubi/crómio sobrepõem-se comercialmente. Trate a cor como nome de família e confirme a pureza, a tenacidade do grão e o ligante com o fornecedor.
Uma forma prática de pensar nisto: o castanho é o padrão quando o material é tolerante e a prioridade é o custo por quilograma removido. O branco resolve problemas quando o calor, o empastamento ou o acabamento são a limitação. O rosa e o crómio são as qualidades de produção quando precisa de mais retenção de forma do que o branco sem perder o corte frio.
Faixas de grão e o que fazem
A escolha do grão é um compromisso entre taxa de remoção e acabamento. O grão grosso dá dentadas maiores e deixa uma superfície mais rugosa; o grão fino dá dentadas menores, corta mais frio com a mesma penetração e deixa uma superfície mais lisa, mas remove material mais devagar e empasta mais facilmente se o rebolo for demasiado duro.
| Faixa de grão | Função típica | Acabamento esperado | Notas |
|---|---|---|---|
| 16# – 24# | Desbaste, remoção de soldaduras, remoção pesada | Grosseiro | Pressão elevada; use grão A tenaz e dureza dura |
| 30# – 36# | Retificação cilíndrica e plana em bruto | Grosseiro a médio | Bom compromisso entre remoção e controlo |
| 46# – 60# | Retificação de produção de uso geral | Médio | A faixa de partida mais comum para aço e ferro |
| 70# – 80# | Acabamento médio, afiação de ferramentas | Médio-fino | Muitas vezes usada em HSS e aço-ferramenta ligado |
| 100# – 120# | Acabamento fino, afiação, trabalho de aresta | Fino | Mantenha o rebolo aberto; evite durezas duras |
| 150# – 180# | Acabamento de precisão | Muito fino | Penetração leve; a dressagem e a filtração contam |
| 220# – 400# | Trabalho fino tipo lapidação | Muito fino | O risco de empastamento sobe; a limpeza do refrigerante é crítica |
| 600# – 1000# | Microacabamento e aplicações especiais | Tipo espelho | Janela de aplicação estreita; ensaie primeiro |
As faixas são pontos de partida típicos. O acabamento alcançável depende também da rigidez da máquina, da dressagem, do refrigerante e da velocidade do rebolo.
Um erro comum é saltar dois passos de grão de uma vez. Se um rebolo 46# deixa um acabamento demasiado rugoso, experimente 60# antes de passar a 80# ou 100#. Cada passo altera o equilíbrio entre taxa de remoção, calor e frequência de dressagem, e é mais fácil ver qual a variável que ajudou se avançar um passo de cada vez.
Dureza: a letra que controla a autoafiação
As letras de dureza vão de macio a duro, normalmente G a P nos rebolos de alumina. As durezas macias têm menos ligante entre os grãos, pelo que os grãos gastos são libertados mais cedo. As duras retêm-nos mais tempo. A dureza certa mantém o rebolo a cortar sem espelhar nem se desagregar demasiado depressa.
| Banda de dureza | Comportamento | Uso típico | Risco se mal aplicada |
|---|---|---|---|
| G – I | Macia; os grãos libertam-se com facilidade | Aço temperado, inox, grande área de contacto, peças finas | Desgaste rápido e perda de forma se a peça for macia |
| J – K | Média-macia; corte livre | Aço-liga, aço para ferramentas, trabalho de precisão geral | Quebra de aresta em formas aguçadas |
| L – M | Média; equilibrada | Aço ao carbono, retificação plana e cilíndrica geral | Espelhamento se o refrigerante ou a dressagem forem fracos |
| N – P | Dura; forte retenção do grão | Ferro fundido, aço macio, pequena área de contacto, pressão elevada | Queimadura e empastamento em materiais duros ou pegajosos |
As letras de dureza não são intercambiáveis entre ligantes ou fabricantes. Use-as dentro da mesma família de produto e confirme com ensaio.
A regra clássica é peças duras pedem rebolos macios, peças macias pedem rebolos duros. A razão é a pressão de contacto. Uma peça dura resiste à penetração, pelo que o grão embota em vez de morder; uma dureza macia deixa esse grão embotado sair. Uma peça macia deixa o grão afundar-se, pelo que é precisa uma dureza dura para impedir que o rebolo se desfaça antes de o grão ter feito o seu trabalho. A mesma lógica aplica-se à área de contacto: uma área grande (retificação interna, passes largos de superfície) precisa de uma dureza mais macia do que uma área pequena com a mesma pressão.
Como o ligante e a estrutura alteram a dureza
A letra de dureza descreve a aderência do ligante, mas o tipo de ligante e a estrutura do rebolo decidem como essa aderência se comporta no corte. É por isso que um K de resina e um K vitrificado não são o mesmo rebolo.
| Ligante | Carácter | Melhor para | Efeito na escolha da dureza |
|---|---|---|---|
| Vitrificado (V) | Rígido, poroso, vítreo; fácil de dressar e aparelhar | Retificação plana, cilíndrica, sem centros, de ferramentas | Ampla gama de durezas; a estrutura aberta melhora o fluxo de refrigerante |
| Resina (B) | Flexível, resistente ao choque, corta mais frio | Corte, desbaste, retificação portátil, alta velocidade | Parece mais macio no corte; as letras são específicas da resina |
| Borracha (R) | Denso, liso, permite secções muito finas | Corte fino, rebolos de regulação, ranhuras de precisão | Gama de durezas limitada; escolha por aplicação |
| Magnesita (M) | Macia, corta frio, baixa resistência | Alguns trabalhos de superfície e segmentos, retificação não crítica | Não serve para alta velocidade nem choque elevado |
A estrutura é a terceira variável. Descreve a proximidade dos grãos, normalmente numa escala numerada em que um número maior é mais aberto. A estrutura aberta dá espaço aos cavacos e ao refrigerante, o que reduz o empastamento e a queimadura em inox pegajoso ou cortes profundos. A estrutura densa retém a forma e produz um acabamento mais fino, mas precisa de refrigerante mais limpo e de uma face bem dressada. Se um rebolo está a queimar e a dureza já é macia, abrir a estrutura costuma ser mais eficaz do que amaciar ainda mais.
Tabela de seleção por aplicação
Use esta tabela para construir uma primeira especificação e depois ajuste uma variável de cada vez. Pressupõe um rebolo convencional de alumina numa peça ferrosa e uma máquina em condições razoáveis.
| Peça / operação | Tipo | Grão | Dureza | Ligante / estrutura |
|---|---|---|---|---|
| Desbaste de aço ao carbono | Castanho A | 24# – 46# | K – N | Vitrificado, médio-aberto |
| Retificação plana geral de aço ao carbono | Castanho A | 46# – 60# | J – L | Vitrificado, médio |
| Retificação cilíndrica de aço-liga | Rosa PA ou castanho A | 46# – 80# | J – L | Vitrificado, médio |
| Acabamento de aço temperado | Branco WA | 60# – 120# | G – J | Vitrificado, aberto |
| Aço inoxidável | Branco WA | 46# – 80# | G – I | Vitrificado, aberto |
| Retificação plana de ferro fundido | Castanho A | 36# – 60# | L – P | Vitrificado, médio |
| Afiação de ferramentas HSS | Branco WA ou rosa PA | 46# – 100# | H – K | Vitrificado, médio |
| Retificação de perfil de precisão | Crómio / rubi | 60# – 120# | H – K | Vitrificado, denso |
| Esmeril de bancada, uso geral | Castanho A ou branco WA | 36# – 60# | I – L | Vitrificado, médio |
| Corte e serra de corte | Castanho A | 24# – 36# | M – P | Resina, denso |
| Remoção de soldaduras e desbaste | Castanho A ou alumina de zircónia | 16# – 24# | Dura | Resina, denso |
| Ranhura fina e corte (precisão) | Branco WA | 80# – 120# | J – L | Borracha ou resina |
Apenas pontos de partida. Confirme a velocidade nominal do rebolo, a rotação máxima e os requisitos de segurança da sua máquina antes de utilizar.
Ler uma marcação: WA46K5V
A marcação de um rebolo convencional condensa toda a especificação num código curto. WA46K5V lê-se: WA = óxido de alumínio branco, 46 = grão, K = dureza, 5 = estrutura, V = ligante vitrificado. O castanho é A, o rosa é PA, e uma qualidade de crómio/rubi pode aparecer como PA ou com o prefixo próprio do fabricante. Alguns fabricantes acrescentam um código de fabrico e a velocidade máxima depois da letra do ligante.
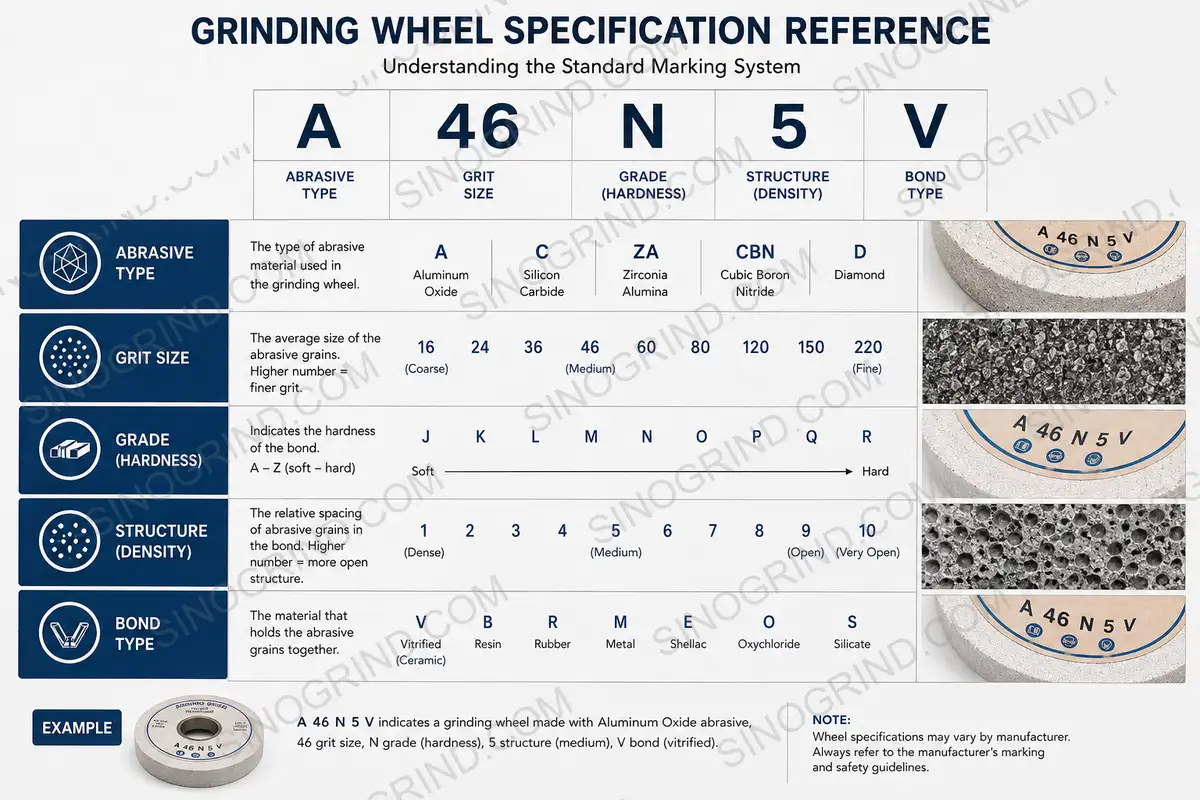
Quando pedir cotação, indique a marcação completa, as dimensões do rebolo, o furo, a velocidade máxima de operação e o trabalho que executa. Se o rebolo atual não estiver marcado, descreva o material, a operação, o acabamento pretendido e a máquina. O nosso gerador de especificações ajuda a reunir os dados, e a ferramenta de seleção de ligante é útil quando a dúvida é o ligante.
Erros comuns
- Comprar dureza por hábito. «Usamos sempre K» não é uma especificação. A dureza tem de corresponder à peça e à área de contacto, não ao trabalho anterior.
- Passar demasiado depressa para o grão fino. Um rebolo 120# não faz o trabalho de um 46#. Remova material com grão grosso e só depois acabe fino.
- Usar um rebolo castanho duro em inox. Espelha, empasta e queima. O branco WA numa dureza mais macia é a solução habitual.
- Comparar letras de dureza entre ligantes. K de resina e K vitrificado são rebolos diferentes. Compare dentro da mesma família de produto.
- Ignorar a estrutura. Se o rebolo queima, abrir a estrutura pode ajudar mais do que amaciar a dureza.
- Dressar com um diamante gasto. Um dressador rombo poli a face e fecha os poros, o que parece um «rebolo mau» mas é um problema de dressagem. Ver o guia de dressagem e aparelhamento.
- Trabalhar acima da velocidade nominal. A velocidade do rebolo é um limite de segurança, não um parâmetro de afinação. Verifique a etiqueta e a rotação da máquina.
- Usar alumina em carboneto ou cerâmica. O abrasivo é demasiado macio para o trabalho; use diamante.
Como fazer um primeiro ensaio
- Registe a base. Anote a marcação atual, a velocidade do rebolo, a penetração, o avanço, o refrigerante e o acabamento ou tempo de ciclo obtidos.
- Altere uma variável. Comece pelo grão se o acabamento está errado, pela dureza se o rebolo queima ou desgasta demasiado, e pela estrutura se o problema é empastamento.
- Dresse de forma consistente. Use o mesmo dressador, profundidade e avanço em todos os ensaios; caso contrário está a medir a dressagem e não o rebolo.
- Faça um lote curto. Verifique a primeira peça e depois uma peça com o rebolo já quente. Os rebolos de alumina costumam estabilizar ao fim de alguns minutos.
- Meça o que importa. Acabamento, tempo de ciclo, frequência de dressagem, desgaste do rebolo e taxa de rejeição. O custo por peça boa é a única comparação que conta.
- Amplie com cuidado. Uma especificação que funciona numa máquina pode não transferir-se para uma máquina menor ou menos rígida.
Se o rebolo queimar, empastar ou espelhar depois de uma alteração sensata de especificação, siga o guia de resolução de problemas antes de voltar a mudar de rebolo. A maior parte dos problemas de «rebolo errado» são, na verdade, problemas de dressagem, refrigerante ou velocidade.













