
 : +86 15874211461


Краткий ответ: зернистость задаёт шероховатость и скорость съёма, твёрдость — то, как быстро связка отпускает затупившееся зерно. Для большинства работ по стали и чугуну начинайте с 46#–60# при средней твёрдости (J–L) и керамической связке. Коричневый A — для углеродистой стали и чугуна, белый WA — для нержавеющей и закалённой стали, розовый PA или хромистый корунд — для легированной стали и серийной заточки. Буквы твёрдости — отправная точка, а не универсальная шкала.
См. также: Шлифовальные круги из оксида алюминия · Руководство по корундовым кругам · Оксид алюминия или CBN · Диагностика круга.
Что на самом деле означают зернистость и твёрдость
Две цифры в маркировке круга делают основную работу, и их часто путают. Зернистость описывает размер абразивных зёрен: круг 46# состоит из относительно крупных зёрен, круг 120# — из значительно более мелких. Твёрдость (её также называют классом твёрдости или твёрдостью связки) описывает, насколько прочно связка удерживает эти зёрна. К твёрдости самого оксида алюминия она отношения не имеет: белый, коричневый и розовый корунд — это оксид алюминия примерно с 9 баллами по Моосу.
Различие важно потому, что эти два параметра решают разные задачи. Зернистость управляет шероховатостью и скоростью съёма. Твёрдость управляет самозатачиванием: выйдет ли затупившееся зерно из связки, чтобы резало свежее, или останется, пока не загладится. Слишком твёрдый для операции круг зализывается и прижигает; слишком мягкий изнашивается раньше, чем успевает поработать.
На корундовых кругах на связке номер зернистости обычно соответствует шкале FEPA F или более старой ANSI/CAMI. Шкалы близки, но не идентичны, поэтому при заказе указывайте полную маркировку и стандарт, а не только число. Для цеховых работ разница невелика, для точной отделки её стоит уточнить.
Белый, коричневый, розовый и хромистый корунд
Все четыре типа — плавленый оксид алюминия, но чистота и легирование меняют форму зерна и характер его разрушения. Зерно, которое раскалывается на острые микрорежущие кромки, называют хрупким; зерно, которое сопротивляется разрушению, — прочным. Хрупкое зерно режет холоднее и лучше отделывает поверхность; прочное выдерживает высокое давление и снимает больше материала за ресурс круга.
| Тип | Маркировка | Характер | Типичная работа | На что смотреть |
|---|---|---|---|---|
| Коричневый оксид алюминия | A | Прочный, блочный, экономичный; содержит немного диоксида титана | Углеродистая и легированная сталь, чугун, поковки, зачистка, настольное шлифование | Зализывается на нержавеющей стали и твёрдой инструментальной стали, если работать слишком жёстко |
| Белый оксид алюминия | WA | Высокая чистота, хрупкий, острый; режет холодно | Нержавеющая сталь, закалённая сталь, HSS, заточка инструмента и режущих элементов, отделка | Быстрее изнашивается под высоким давлением; дороже A |
| Розовый оксид алюминия | PA | Слегка легирован хромом; баланс прочности и остроты | Легированная и инструментальная сталь, серийная заточка, цилиндрическое шлифование | Не универсальное улучшение; сравнивайте с WA на своей операции |
| Хромистый / рубиновый корунд | PA / хром | Больше хрома; плотное прочное зерно, хорошее сохранение формы | Точное цилиндрическое и профильное шлифование, серийная легированная сталь | Названия у производителей различаются; спрашивайте данные по классу, а не только цвет |
Розовый и рубиновый/хромистый корунд коммерчески пересекаются. Считайте цвет названием семейства и уточняйте у поставщика чистоту, прочность зерна и связку.
Практический ориентир: коричневый — вариант по умолчанию, когда материал нетребователен, а главное — стоимость снятого килограмма. Белый — решение проблемы, когда ограничивают тепло, засаливание или шероховатость. Розовый и хромистый — серийные классы, когда нужно чуть лучше держать форму, чем у белого, не теряя холодного реза.
Диапазоны зернистости и их задачи
Выбор зернистости — компромисс между скоростью съёма и шероховатостью. Крупное зерно снимает больше за проход и оставляет более грубую поверхность; мелкое снимает меньше, режет холоднее при той же подаче и даёт более гладкую поверхность, но медленнее удаляет материал и сильнее склонно к засаливанию, если круг слишком твёрдый.
| Диапазон зернистости | Типичная роль | Ожидаемая отделка | Примечания |
|---|---|---|---|
| 16# – 24# | Зачистка, обработка сварных швов, тяжёлый съём | Грубая | Высокое давление; прочное зерно A и твёрдый класс |
| 30# – 36# | Черновое цилиндрическое и плоскостное шлифование | От грубой до средней | Хороший компромисс между съёмом и управляемостью |
| 46# – 60# | Серийное шлифование общего назначения | Средняя | Самый распространённый стартовый диапазон для стали и чугуна |
| 70# – 80# | Получистовая отделка, заточка инструмента | Средне-мелкая | Часто применяется для HSS и легированной инструментальной стали |
| 100# – 120# | Чистовая отделка, заточка, подготовка кромки | Мелкая | Держите круг открытым; избегайте твёрдых классов |
| 150# – 180# | Точная отделка | Очень мелкая | Важны малая подача, хорошая правка и фильтрация |
| 220# – 400# | Тонкая работа притирочного типа | Очень мелкая | Растёт риск засаливания; чистота СОЖ критична |
| 600# – 1000# | Микроотделка и специальные задачи | Зеркальная | Узкое окно применения; сначала проба |
Диапазоны — типичные отправные точки. Достижимая шероховатость также зависит от жёсткости станка, правки, СОЖ и скорости круга.
Частая ошибка — перескочить через две ступени зернистости сразу. Если круг 46# оставляет слишком грубую поверхность, попробуйте 60#, прежде чем переходить на 80# или 100#. Каждая ступень меняет баланс съёма, тепла и частоты правки, и понять, что помогло, проще, двигаясь по одному шагу.
Твёрдость: буква, которая управляет самозатачиванием
Буквы твёрдости идут от мягких к твёрдым, обычно G–P для корундовых кругов. В мягких классах связки между зёрнами меньше, поэтому изношенное зерно освобождается раньше. Твёрдые классы держат его дольше. Правильный класс позволяет кругу резать, не зализываясь и не исчезая.
| Группа классов | Поведение | Типичное применение | Риск при ошибке |
|---|---|---|---|
| G – I | Мягкие; зерно освобождается легко | Закалённая и нержавеющая сталь, большая площадь контакта, тонкие детали | Быстрый износ и потеря формы, если заготовка мягкая |
| J – K | Средне-мягкие; свободный рез | Легированная и инструментальная сталь, общие точные работы | Выкрашивание кромки на острых профилях |
| L – M | Средние; сбалансированные | Углеродистая сталь, общее плоскостное и цилиндрическое шлифование | Зализывание при плохой СОЖ или правке |
| N – P | Твёрдые; прочно удерживают зерно | Чугун, мягкая сталь, малая площадь контакта, высокое давление | Прижог и засаливание на твёрдых или вязких материалах |
Буквы твёрдости не взаимозаменяемы между связками и производителями. Используйте их внутри одного семейства продукции и подтверждайте пробой.
Классическое правило: твёрдые заготовки требуют мягких кругов, мягкие заготовки — твёрдых. Причина — контактное давление. Твёрдая заготовка сопротивляется внедрению, поэтому зерно затупляется вместо того, чтобы врезаться; мягкий класс отпускает такое зерно. Мягкая заготовка позволяет зерну утопать, поэтому нужен твёрдый класс, чтобы круг не осыпался раньше времени. Та же логика работает с площадью контакта: большая площадь (внутреннее шлифование, широкие проходы) требует более мягкого класса, чем малая при том же давлении.
Как связка и структура меняют твёрдость
Буква твёрдости описывает хват связки, но тип связки и структура круга определяют, как этот хват работает в резе. Поэтому смоляной K и керамический K — не один и тот же круг.
| Связка | Характер | Лучше всего для | Влияние на выбор твёрдости |
|---|---|---|---|
| Керамическая (V) | Жёсткая, пористая, стекловидная; легко правится и профилируется | Плоскостное, цилиндрическое, бесцентровое шлифование, заточка | Широкий диапазон классов; открытая структура улучшает подачу СОЖ |
| Смоляная (B) | Гибкая, ударостойкая, режет холоднее | Отрезка, зачистка, ручное шлифование, высокие скорости | В резе ощущается мягче; буквы твёрдости свои для смолы |
| Резиновая (R) | Плотная, гладкая, возможны очень тонкие сечения | Тонкая отрезка, регулирующие круги, точные пазы | Ограниченный диапазон классов; выбирают по операции |
| Магнезиальная (M) | Мягкая, холодно режущая, невысокой прочности | Часть плоскостных и сегментных работ, неответственное шлифование | Не для высоких скоростей и тяжёлых ударов |
Структура — третий параметр. Она описывает плотность упаковки зёрен, обычно по номерной шкале, где большее число означает более открытую структуру. Открытая структура даёт стружке и СОЖ место, что снижает засаливание и прижог на вязкой нержавеющей стали или при глубоких резах. Плотная структура держит форму и даёт более тонкую отделку, но требует чистой СОЖ и хорошо выправленного торца. Если круг прижигает, а класс уже мягкий, открыть структуру часто эффективнее, чем ещё больше смягчать.
Таблица подбора по применению
Используйте эту таблицу, чтобы собрать первую спецификацию, затем меняйте по одному параметру. Она предполагает традиционный корундовый круг по заготовке из чёрного металла и станок в разумном состоянии.
| Заготовка / операция | Тип | Зернистость | Твёрдость | Связка / структура |
|---|---|---|---|---|
| Черновая обработка углеродистой стали | Коричневый A | 24# – 46# | K – N | Керамическая, средне-открытая |
| Плоскостное шлифование углеродистой стали | Коричневый A | 46# – 60# | J – L | Керамическая, средняя |
| Цилиндрическое шлифование легированной стали | Розовый PA или коричневый A | 46# – 80# | J – L | Керамическая, средняя |
| Отделка закалённой стали | Белый WA | 60# – 120# | G – J | Керамическая, открытая |
| Нержавеющая сталь | Белый WA | 46# – 80# | G – I | Керамическая, открытая |
| Плоскостное шлифование чугуна | Коричневый A | 36# – 60# | L – P | Керамическая, средняя |
| Заточка инструмента из HSS | Белый WA или розовый PA | 46# – 100# | H – K | Керамическая, средняя |
| Точное профильное шлифование | Хромистый / рубиновый | 60# – 120# | H – K | Керамическая, плотная |
| Настольный станок общего назначения | Коричневый A или белый WA | 36# – 60# | I – L | Керамическая, средняя |
| Отрезка и отрезная пила | Коричневый A | 24# – 36# | M – P | Смоляная, плотная |
| Зачистка сварных швов | Коричневый A или циркониевый корунд | 16# – 24# | Твёрдый | Смоляная, плотная |
| Тонкий паз и точная отрезка | Белый WA | 80# – 120# | J – L | Резиновая или смоляная |
Только отправные точки. Перед применением проверьте допустимую скорость круга, максимальные обороты и требования безопасности вашего станка.
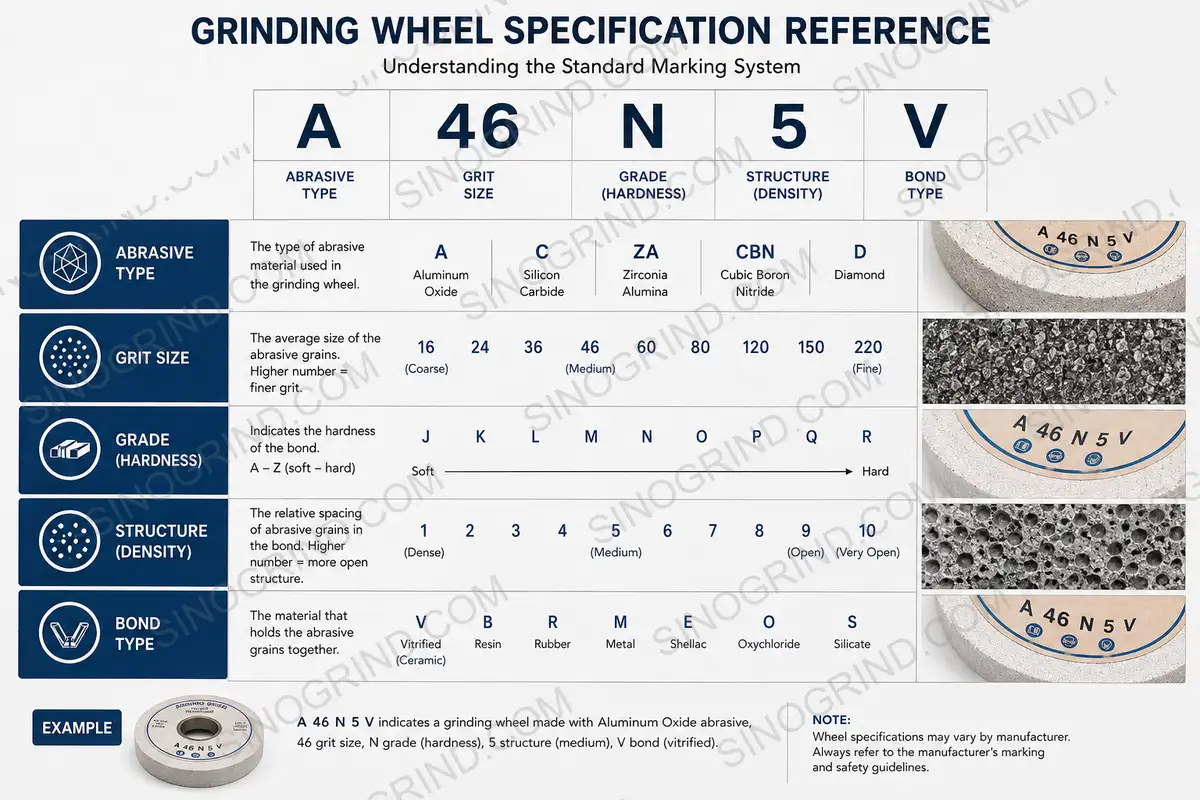
Как читать маркировку: WA46K5V
Маркировка традиционного круга упаковывает всю спецификацию в короткий код. WA46K5V читается так: WA — белый оксид алюминия, 46 — зернистость, K — твёрдость, 5 — структура, V — керамическая связка. Коричневый обозначается A, розовый — PA, хромистый/рубиновый класс может обозначаться PA или собственным префиксом производителя. Некоторые изготовители добавляют код производителя и максимальную скорость после буквы связки.
Когда запрашиваете цену, указывайте полную маркировку, размеры круга, посадочное отверстие, максимальную рабочую скорость и выполняемую операцию. Если текущий круг без маркировки, опишите материал, операцию, целевую шероховатость и станок. Наш генератор спецификаций поможет собрать данные, а инструмент подбора связки пригодится, когда открыт вопрос именно по связке.
Частые ошибки
- Покупать твёрдость по привычке. «Мы всегда берём K» — это не спецификация. Твёрдость должна соответствовать заготовке и площади контакта, а не прошлой работе.
- Слишком рано переходить на мелкое зерно. Круг 120# не сделает работу круга 46#. Снимайте материал крупно, затем отделывайте мелко.
- Использовать твёрдый коричневый круг на нержавеющей стали. Он зализывается, засаливается и прижигает. Обычное решение — белый WA в более мягком классе.
- Сравнивать буквы твёрдости между связками. Смоляной K и керамический K — разные круги. Сравнивайте внутри одного семейства.
- Игнорировать структуру. Если круг прижигает, открытие структуры может помочь сильнее, чем смягчение класса.
- Править тупым алмазом. Тупой правящий инструмент полирует торец и запечатывает поры: это выглядит как «плохой круг», а на деле проблема в правке. См. руководство по правке и профилированию.
- Работать выше номинальной скорости. Скорость круга — предел безопасности, а не параметр настройки. Проверьте бирку и обороты станка.
- Применять корунд по твёрдому сплаву или керамике. Абразив слишком мягок для такой работы; нужен алмаз.
Как провести первую пробу
- Зафиксируйте базу. Запишите текущую маркировку, скорость круга, врезание, продольную подачу, СОЖ и получаемую шероховатость или время цикла.
- Меняйте один параметр. Начинайте с зернистости, если не та шероховатость; с твёрдости, если круг прижигает или слишком быстро изнашивается; со структуры, если проблема в засаливании.
- Правьте одинаково. Используйте один и тот же правящий инструмент, глубину и подачу во всех пробах, иначе вы измеряете правку, а не круг.
- Обработайте короткую партию. Проверьте первую деталь, затем деталь после прогрева круга. Корундовые круги часто стабилизируются через несколько минут.
- Измеряйте то, что важно. Шероховатость, время цикла, частоту правки, износ круга и долю брака. Стоимость годной детали — единственное сравнение, которое имеет значение.
- Масштабируйте осторожно. Спецификация, которая работает на одном станке, может не перенестись на меньший или менее жёсткий станок.
Если после разумного изменения спецификации круг прижигает, засаливается или зализывается, пройдите руководство по диагностике, прежде чем снова менять круг. Большинство проблем «не того круга» на самом деле связаны с правкой, СОЖ или скоростью.













