
 : +86 15874211461


Kurzantwort: Die Körnung bestimmt Finish und Abtrag, der Härtegrad bestimmt, wie schnell stumpfe Körner ausbrechen. Für die meisten Stahl- und Gusseisenarbeiten starten Sie mit 46#–60# in einem mittleren Härtegrad (J–L) und keramischer Bindung. Nehmen Sie Braunkorund A für Kohlenstoffstahl und Gusseisen, Weißkorund WA für Edelstahl und gehärteten Stahl sowie Rosa Korund PA oder Chromkorund für legierten Stahl und Serienwerkzeugschleifung. Härtegrad-Buchstaben sind ein Ausgangspunkt, keine universelle Skala.
Weiterführende Lektüre: Aluminiumoxid-Schleifscheiben · Leitfaden für Korund-Schleifscheiben · Aluminiumoxid oder CBN · Fehlersuche an der Schleifscheibe.
Was Körnung und Härtegrad wirklich bedeuten
Zwei Angaben auf der Scheibenbezeichnung leisten die Hauptarbeit, und sie werden oft verwechselt. Die Körnung beschreibt die Größe der Schleifkörner: Eine 46#-Scheibe besteht aus verhältnismäßig großen Körnern, eine 120#-Scheibe aus deutlich kleineren. Der Härtegrad (auch Scheibenhärte oder Bindungshärte genannt) beschreibt, wie fest die Bindung diese Körner hält. Mit der Härte des Aluminiumoxids selbst hat das nichts zu tun — Weiß-, Braun- und Rosa-Korund sind Aluminiumoxid, etwa 9 auf der Mohs-Skala.
Diese Unterscheidung ist wichtig, weil die beiden Größen unterschiedliche Probleme lösen. Die Körnung steuert die Oberfläche, die Sie hinterlassen, und die Abtragsrate. Der Härtegrad steuert das Selbstschärfen: ob ein stumpfes Korn freigegeben wird, damit eine frische Schneide greift, oder so lange gehalten wird, bis es flachgeschliffen ist. Eine zu harte Scheibe verglast und verbrennt das Werkstück; eine zu weiche Scheibe ist verschlissen, bevor sie Nutzen gebracht hat.
Bei gebundenen Aluminiumoxid-Scheiben folgt die Körnungsnummer meist der FEPA-F-Skala oder der älteren ANSI/CAMI-Körnung. Die beiden liegen nahe beieinander, sind aber nicht identisch. Geben Sie bei der Bestellung deshalb die vollständige Bezeichnung und die Norm an, nicht nur eine nackte Zahl. Für die meiste Werkstattarbeit ist der Unterschied gering; beim Präzisionsfinishen lohnt es sich, ihn zu bestätigen.
Weiß-, Braun-, Rosa- und Chromkorund
Alle vier sind geschmolzenes Aluminiumoxid, doch Reinheit und Dotierung verändern Kornform und Bruchverhalten. Korn, das in scharfe Teilkanten bricht, heißt spröde; Korn, das dem Bruch widersteht, heißt zäh. Sprödes Korn schleift kühler und erzeugt das bessere Finish; zähes Korn hält hohem Druck stand und trägt pro Scheibe mehr ab.
| Typ | Bezeichnung | Charakter | Typische Arbeiten | Worauf achten |
|---|---|---|---|---|
| Brauner Korund | A | Zäh, blockig, wirtschaftlich; enthält etwas Titandioxid | Kohlenstoffstahl, legierter Stahl, Gusseisen, Schmiedeteile, Schruppen, Bankschleifen | Verglast auf Edelstahl und hartem Werkzeugstahl, wenn zu hart gefahren |
| Weißer Korund | WA | Hochrein, spröde, scharf; schleift kühl | Edelstahl, gehärteter Stahl, HSS, Werkzeug- und Schneidenschleifen, Finishen | Verschleißt unter hohem Druck schneller; teurer als A |
| Rosa Korund | PA | Leicht chromdotiert; ausgewogene Zähigkeit und Schärfe | Legierter Stahl, Werkzeugstahl, Serienwerkzeugschleifung, Außenrundschleifen | Kein universelles Upgrade; am konkreten Arbeitsgang gegen WA prüfen |
| Chrom- / Rubinkorund | PA / Chrom | Höherer Chromgehalt; dichtes, starkes Korn, gute Formhaltigkeit | Präzisions-Außenrundschleifen, Formschleifen, legierter Stahl in Serie | Bezeichnungen variieren je Hersteller; Graddaten erfragen, nicht nur die Farbe |
Rosa und Rubin/Chrom überschneiden sich kommerziell. Behandeln Sie die Farbe als Familienname und bestätigen Sie Reinheit, Kornzähigkeit und Bindung mit dem Lieferanten.
Praktisch gedacht: Braun ist der Standard, wenn der Werkstoff gutmütig ist und die Kosten pro abgetragenem Kilogramm zählen. Weiß ist der Problemlöser, wenn Wärme, Zusetzen oder Finish die Grenze setzen. Rosa und Chrom sind die Produktionsgüten, wenn Sie etwas mehr Formhaltigkeit als mit Weiß brauchen, ohne auf kühlen Schnitt zu verzichten.
Körnungsbereiche und ihre Aufgaben
Die Körnungswahl ist ein Kompromiss zwischen Abtrag und Finish. Grobes Korn nimmt größere Späne und hinterlässt eine rauere Oberfläche; feines Korn nimmt kleinere Späne, schleift bei gleicher Zustellung kühler und erzeugt eine glattere Oberfläche, trägt aber langsamer ab und setzt bei zu harter Scheibe leichter zu.
| Körnungsbereich | Typische Aufgabe | Finish-Erwartung | Hinweise |
|---|---|---|---|
| 16# – 24# | Schruppen, Schweißnahtbearbeitung, hoher Abtrag | Grob | Hoher Druck; zähes A-Korn und harter Härtegrad |
| 30# – 36# | Grobes Außenrund- und Flachschleifen | Grob bis mittel | Guter Übergang zwischen Abtrag und Kontrolle |
| 46# – 60# | Allgemeines Produktionsschleifen | Mittel | Der häufigste Ausgangsbereich für Stahl und Gusseisen |
| 70# – 80# | Mittleres Finishen, Werkzeugschleifen | Mittel bis fein | Häufig für HSS und legierten Werkzeugstahl |
| 100# – 120# | Feinschleifen, Schärfen, Schneidenarbeit | Fein | Scheibe offen halten; harte Härtegrade meiden |
| 150# – 180# | Präzisionsfinishen | Sehr fein | Geringe Zustellung, gutes Abrichten und Filtrieren wichtig |
| 220# – 400# | Feine Läpparbeiten | Sehr fein | Zusetzgefahr steigt; Kühlmittelreinheit ist entscheidend |
| 600# – 1000# | Mikrofinishen und Sonderanwendungen | Spiegelähnlich | Schmales Anwendungsfenster; zuerst versuchen |
Die Bereiche sind typische Ausgangspunkte. Das erreichbare Finish hängt auch von Maschinensteifigkeit, Abrichten, Kühlmittel und Scheibengeschwindigkeit ab.
Ein häufiger Fehler ist, zwei Körnungsstufen auf einmal zu springen. Wenn eine 46#-Scheibe zu rau arbeitet, versuchen Sie 60#, bevor Sie auf 80# oder 100# gehen. Jede Stufe verändert das Gleichgewicht aus Abtrag, Wärme und Abrichtintervall, und es ist leichter zu erkennen, welche Größe geholfen hat, wenn Sie sich Schritt für Schritt bewegen.
Härtegrad: der Buchstabe für die Selbstschärfung
Die Härtegrad-Buchstaben laufen von weich nach hart, bei Aluminiumoxid-Scheiben meist von G bis P. Weiche Härtegrade haben weniger Bindung zwischen den Körnern, verschlissene Körner werden also früher freigegeben. Harte Härtegrade halten sie länger. Der richtige Härtegrad lässt die Scheibe schneiden, ohne dass sie verglast oder sich vorzeitig auflöst.
| Härtebereich | Verhalten | Typischer Einsatz | Risiko bei falscher Wahl |
|---|---|---|---|
| G – I | Weich; Körner werden leicht freigegeben | Gehärteter Stahl, Edelstahl, große Kontaktfläche, dünne Werkstücke | Schneller Verschleiß und Formverlust bei weichem Werkstück |
| J – K | Mittelweich; schnittfreudig | Legierter Stahl, Werkzeugstahl, allgemeine Präzisionsarbeit | Kantenausbruch an scharfen Formen |
| L – M | Mittel; ausgewogen | Kohlenstoffstahl, allgemeines Flach- und Außenrundschleifen | Verglasen bei schlechtem Kühlmittel oder Abrichten |
| N – P | Hart; starke Kornhaltung | Gusseisen, weicher Stahl, kleine Kontaktfläche, hoher Druck | Schleifbrand und Zusetzen bei harten oder schmierigen Werkstoffen |
Härtegrad-Buchstaben sind nicht zwischen Bindungen oder Herstellern austauschbar. Verwenden Sie sie innerhalb einer Produktfamilie und bestätigen Sie sie im Versuch.
Die klassische Regel lautet: harte Werkstücke brauchen weiche Scheiben, weiche Werkstücke brauchen harte Scheiben. Der Grund ist der Kontaktdruck. Ein hartes Werkstück widersteht dem Eindringen, das Korn wird stumpf statt zu greifen; ein weicher Härtegrad lässt dieses stumpfe Korn ziehen. Ein weiches Werkstück lässt das Korn einsinken, deshalb braucht es einen harten Härtegrad, damit die Scheibe nicht Körner verliert, bevor sie gearbeitet haben. Dieselbe Logik gilt für die Kontaktfläche: Eine große Fläche (Innenschleifen, breite Flachschliffe) braucht bei gleichem Druck einen weicheren Härtegrad als eine kleine.
Wie Bindung und Struktur den Härtegrad verändern
Der Härtegrad-Buchstabe beschreibt den Griff der Bindung, doch Bindungsart und Scheibenstruktur entscheiden, wie sich dieser Griff im Schnitt verhält. Deshalb sind ein harzgebundenes K und ein keramisch gebundenes K nicht dieselbe Scheibe.
| Bindung | Charakter | Am besten für | Wirkung auf die Härtegradwahl |
|---|---|---|---|
| Keramisch (V) | Steif, porös, glasartig; leicht abzurichten und auszurichten | Flach-, Außenrund-, Spitzenlos- und Werkzeugschleifen | Breiter Härtebereich; offene Struktur verbessert den Kühlmittelfluss |
| Kunstharz (B) | Flexibel, stoßfest, kühl schneidend | Trennen, Schruppen, Handschleifen, hohe Drehzahl | Fühlt sich im Schnitt weicher an; Härtegrade gelten bindungsspezifisch |
| Gummi (R) | Dicht, glatt, sehr dünne Querschnitte möglich | Dünne Trennscheiben, Regelscheiben, Präzisionsschlitze | Begrenzter Härtebereich; nach Anwendung auswählen |
| Magnesit (M) | Weich, kühl schleifend, geringe Festigkeit | Einige Flach- und Segmentarbeiten, unkritische Schleifarbeiten | Nicht für hohe Drehzahl oder starke Stöße |
Die Struktur ist die dritte Größe. Sie beschreibt, wie dicht die Körner gepackt sind, meist auf einer nummerierten Skala, bei der eine höhere Zahl offener bedeutet. Eine offene Struktur gibt Spänen und Kühlmittel Raum, was Zusetzen und Schleifbrand bei schmierigem Edelstahl oder tiefen Schnitten verringert. Eine dichte Struktur hält die Form und erzeugt ein feineres Finish, braucht aber saubereres Kühlmittel und eine gut abgerichtete Fläche. Wenn eine Scheibe brennt und der Härtegrad bereits weich ist, hilft oft eine offenere Struktur mehr, als noch weicher zu gehen.
Auswahltabelle nach Anwendung
Mit dieser Tabelle bauen Sie eine erste Spezifikation auf und ändern dann jeweils nur eine Größe. Sie setzt eine konventionelle Aluminiumoxid-Scheibe auf einem eisenhaltigen Werkstück und eine Maschine in ordentlichem Zustand voraus.
| Werkstück / Arbeitsgang | Typ | Körnung | Härtegrad | Bindung / Struktur |
|---|---|---|---|---|
| Kohlenstoffstahl, Schruppen | Braun A | 24# – 46# | K – N | Keramisch, mitteloffen |
| Kohlenstoffstahl, allgemeines Flachschleifen | Braun A | 46# – 60# | J – L | Keramisch, mittel |
| Legierter Stahl, Außenrundschleifen | Rosa PA oder Braun A | 46# – 80# | J – L | Keramisch, mittel |
| Gehärteter Stahl, Finishen | Weiß WA | 60# – 120# | G – J | Keramisch, offen |
| Edelstahl | Weiß WA | 46# – 80# | G – I | Keramisch, offen |
| Gusseisen, Flachschleifen | Braun A | 36# – 60# | L – P | Keramisch, mittel |
| HSS-Werkzeug- und Schneidenschleifen | Weiß WA oder Rosa PA | 46# – 100# | H – K | Keramisch, mittel |
| Präzisions-Formschleifen | Chrom / Rubin | 60# – 120# | H – K | Keramisch, dicht |
| Bankschleifmaschine, allgemein | Braun A oder Weiß WA | 36# – 60# | I – L | Keramisch, mittel |
| Trennen und Trennschleifer | Braun A | 24# – 36# | M – P | Kunstharz, dicht |
| Schweißnahtbearbeitung und Schruppen | Braun A oder Zirkonkorund | 16# – 24# | Hart | Kunstharz, dicht |
| Dünne Schlitze und Trennen (Präzision) | Weiß WA | 80# – 120# | J – L | Gummi oder Kunstharz |
Nur Ausgangspunkte. Prüfen Sie vor dem Einsatz die Drehzahlfreigabe der Scheibe, die maximal zulässige Drehzahl und die Sicherheitsanforderungen Ihrer Maschine.
Eine Bezeichnung lesen: WA46K5V
Eine konventionelle Scheibenbezeichnung packt die gesamte Spezifikation in einen kurzen Code. WA46K5V liest sich als: WA = Weißkorund, 46 = Körnung, K = Härtegrad, 5 = Struktur, V = keramische Bindung. Braun ist A, Rosa ist PA, und eine Chrom-/Rubingüte kann als PA oder mit dem Herstellerpräfix erscheinen. Manche Hersteller ergänzen nach dem Bindungsbuchstaben einen Herstellercode und die Höchstdrehzahl.
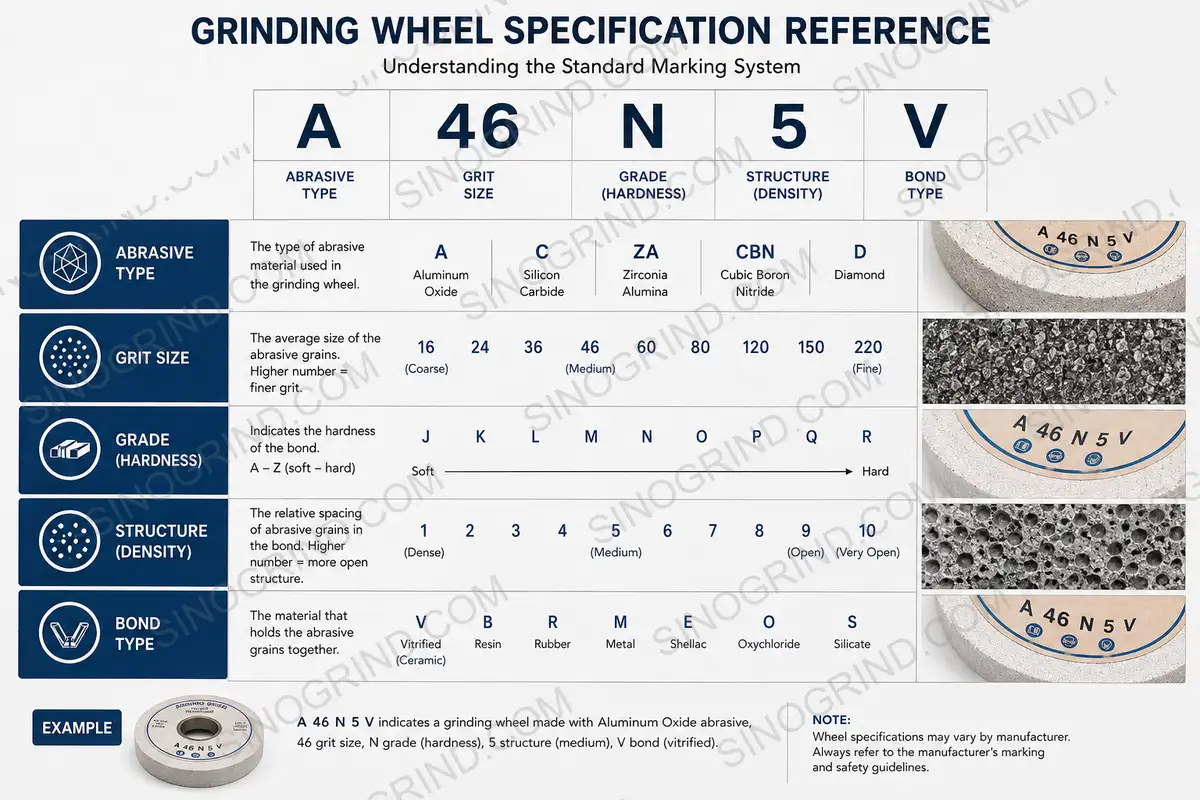
Wenn Sie ein Angebot anfragen, geben Sie die vollständige Bezeichnung plus Scheibenabmessungen, Bohrung, maximale Betriebsdrehzahl und den Arbeitsgang an. Ist die aktuelle Scheibe unbeschriftet, beschreiben Sie Werkstoff, Arbeitsgang, Finish-Ziel und Maschine. Unser Spezifikationsgenerator hilft beim Zusammenstellen der Angaben, und das Bindungsauswahl-Tool ist nützlich, wenn die Bindung die offene Frage ist.
Häufige Fehler
- Härtegrad nach Gewohnheit kaufen. „Wir nehmen immer K“ ist keine Spezifikation. Der Härtegrad muss zu Werkstück und Kontaktfläche passen, nicht zum letzten Auftrag.
- Zu früh zu fein werden. Eine 120#-Scheibe kann die Arbeit einer 46#-Scheibe nicht leisten. Erst grob abtragen, dann fein finishen.
- Eine harte Braunkorund-Scheibe auf Edelstahl verwenden. Sie verglast, setzt zu und verbrennt. Weißkorund WA in einem weicheren Härtegrad ist die übliche Lösung.
- Härtegrade über Bindungen hinweg vergleichen. Harz-K und Keramik-K sind verschiedene Scheiben. Vergleichen Sie innerhalb einer Produktfamilie.
- Die Struktur ignorieren. Wenn die Scheibe brennt, kann eine offenere Struktur mehr helfen als ein weicherer Härtegrad.
- Mit einem stumpfen Diamanten abrichten. Ein stumpfer Abrichter poliert die Scheibenfläche und verschließt die Poren — das sieht nach einer „schlechten Scheibe“ aus, ist aber ein Abrichtproblem. Siehe Leitfaden zum Abrichten und Ausrichten.
- Über der Nenndrehzahl fahren. Die Scheibengeschwindigkeit ist eine Sicherheitsgrenze, kein Einstellparameter. Prüfen Sie Beipackzettel und Maschinendrehzahl.
- Aluminiumoxid auf Hartmetall oder Keramik verwenden. Das Schleifmittel ist zu weich für die Aufgabe; nehmen Sie Diamant.
So führen Sie einen ersten Versuch durch
- Ausgangszustand festhalten. Notieren Sie aktuelle Bezeichnung, Scheibengeschwindigkeit, Zustellung, Vorschub, Kühlmittel und das erreichte Finish oder die Taktzeit.
- Eine Größe ändern. Beginnen Sie mit der Körnung, wenn das Finish nicht stimmt, mit dem Härtegrad, wenn die Scheibe brennt oder zu schnell verschleißt, und mit der Struktur, wenn Zusetzen das Problem ist.
- Gleichmäßig abrichten. Verwenden Sie für jeden Versuch denselben Abrichter, dieselbe Zustellung und denselben Vorschub, sonst messen Sie das Abrichten und nicht die Scheibe.
- Kurze Serie fahren. Prüfen Sie das erste Teil und dann eines, nachdem die Scheibe warmgelaufen ist. Aluminiumoxid-Scheiben laufen sich oft nach einigen Minuten ein.
- Messen, was zählt. Finish, Taktzeit, Abrichtfrequenz, Scheibenverschleiß und Ausschussquote. Nur die Kosten pro Gutteil sind ein sinnvoller Vergleich.
- Vorsichtig skalieren. Eine Spezifikation, die auf einer Maschine funktioniert, lässt sich nicht ohne Weiteres auf eine kleinere oder weniger steife Maschine übertragen.
Wenn die Scheibe nach einer sinnvollen Änderung der Spezifikation weiter brennt, zusetzt oder verglast, arbeiten Sie den Leitfaden zur Fehlersuche durch, bevor Sie die Scheibe erneut wechseln. Die meisten „falschen Scheiben“ sind in Wahrheit Abricht-, Kühlmittel- oder Drehzahlprobleme.












