
 : +86 15874211461


Szybka odpowiedź: ziarno decyduje o wykończeniu i szybkości usuwania materiału, a twardość o tym, jak szybko stępione ziarna są uwalniane. Dla większości prac w stali i żeliwie zacznij od ziarna 46#–60# i średniej twardości (J–L) na spoiwie ceramicznym. Stosuj brązowy korund A do stali węglowej i żeliwa, biały WA do stali nierdzewnej i hartowanej, a różowy PA lub korund chromowy do stali stopowej i seryjnego szlifowania narzędzi. Litery twardości to punkt wyjścia, a nie uniwersalna skala.
Powiązane lektury: Ściernice z tlenku glinu · Przewodnik po ściernicach korundowych · Tlenek glinu czy CBN · Problemy ze ściernicą.
Co naprawdę oznaczają ziarno i twardość
Dwie liczby w oznaczeniu ściernicy wykonują większość pracy i często są mylone. Ziarno opisuje wielkość ziaren ściernych: ściernica 46# składa się z relatywnie dużych ziaren, a 120# z znacznie mniejszych. Twardość (nazywana też twardością spoiwa) opisuje, jak mocno spoiwo trzyma te ziarna. Nie ma ona nic wspólnego z twardością samego tlenku glinu — biały, brązowy i różowy korund to ten sam tlenek glinu o twardości około 9 w skali Mohsa.
To rozróżnienie ma znaczenie, bo oba parametry rozwiązują różne problemy. Ziarno kontroluje powierzchnię, którą zostawiasz, oraz tempo usuwania materiału. Twardość kontroluje samoostrzenie: czy stępione ziarno zostanie uwolnione, aby świeża krawędź mogła ciąć, czy będzie trzymane, aż się spłaszczy. Ściernica zbyt twarda do zadania zaskliwia się i przypala; zbyt miękka zużywa się, zanim wykona użyteczną pracę.
W ściernicach z tlenku glinu numer ziarna zwykle pochodzi ze skali FEPA F lub starszej skali ANSI/CAMI. Obie są bliskie, ale nie identyczne, więc przy zamówieniu podawaj pełne oznaczenie i normę, a nie sam numer. W większości prac warsztatowych różnica jest niewielka; przy wykańczaniu precyzyjnym warto ją potwierdzić.
Korund biały, brązowy, różowy i chromowy
Wszystkie cztery to topiony tlenek glinu, ale czystość i domieszki zmieniają kształt ziarna i sposób jego pękania. Ziarno, które pęka na ostre podkrawędzie, jest kruche; ziarno odporne na pękanie jest wytrzymałe. Kruche ziarno tnie chłodniej i lepiej wykańcza; wytrzymałe znosi wysoki nacisk i usuwa więcej materiału na jedną ściernicę.
| Typ | Oznaczenie | Charakter | Typowe prace | Na co uważać |
|---|---|---|---|---|
| Brązowy tlenek glinu | A | Wytrzymały, blokowy, ekonomiczny; zawiera nieco tlenku tytanu | Stal węglowa, stal stopowa, żeliwo, odkuwki, szlifowanie zgrubne, szlifierka stołowa | Zaskliwia się na stali nierdzewnej i twardej narzędziowej, jeśli pracuje zbyt twardo |
| Biały tlenek glinu | WA | Wysoka czystość, kruchy, ostry; tnie chłodno | Stal nierdzewna, stal hartowana, HSS, szlifowanie narzędzi i frezów, wykańczanie | Szybciej się zużywa przy dużym nacisku; droższy niż A |
| Różowy tlenek glinu | PA | Lekko chromowany; równowaga wytrzymałości i ostrości | Stal stopowa, stal narzędziowa, seryjne szlifowanie narzędzi, prace cylindryczne | Nie jest uniwersalnym ulepszeniem; porównaj z WA na swoim zadaniu |
| Korund chromowy / rubinowy | PA / chrom | Więcej chromu; gęste, mocne ziarno, dobra stabilność kształtu | Precyzyjne szlifowanie cylindryczne, kształtowe, wielkoseryjna stal stopowa | Nazewnictwo zależy od producenta; proś o dane gatunku, nie tylko o kolor |
Różowy i rubinowy/chromowy nakładają się handlowo. Traktuj kolor jako nazwę rodziny i potwierdź czystość, wytrzymałość ziarna oraz spoiwo u dostawcy.
Praktyczny sposób myślenia: brązowy jest domyślny, gdy materiał jest wybaczający, a priorytetem jest koszt na kilogram usuniętego materiału. Biały rozwiązuje problemy, gdy ograniczeniem jest ciepło, zalepianie lub wykończenie. Różowy i chromowy to gatunki produkcyjne, gdy potrzebujesz nieco lepszego zachowania kształtu niż przy białym, bez rezygnacji z chłodnego cięcia.
Zakresy ziarna i ich zadania
Wybór ziarna to kompromis między szybkością usuwania a wykończeniem. Grube ziarno bierze większe wióry i zostawia szorstszą powierzchnię; drobne bierze mniejsze, tnie chłodniej przy tym samym dosuwie i daje gładszą powierzchnię, ale usuwa materiał wolniej i łatwiej się zalepia, jeśli ściernica jest zbyt twarda.
| Zakres ziarna | Typowa rola | Oczekiwane wykończenie | Uwagi |
|---|---|---|---|
| 16# – 24# | Szlifowanie zgrubne, spawy, duże naddatki | Szorstkie | Wysoki nacisk; wytrzymałe ziarno A i twarda klasa |
| 30# – 36# | Zgrubne szlifowanie cylindryczne i płaskie | Szorstkie do średniego | Dobry kompromis między usuwaniem a kontrolą |
| 46# – 60# | Ogólne szlifowanie produkcyjne | Średnie | Najczęstszy zakres startowy dla stali i żeliwa |
| 70# – 80# | Wykańczanie średnie, szlifowanie narzędzi | Średnio drobne | Często stosowane do HSS i stopowej stali narzędziowej |
| 100# – 120# | Precyzyjne wykańczanie, ostrzenie, krawędzie | Drobne | Utrzymuj otwartą ściernicę; unikaj twardych klas |
| 150# – 180# | Wykańczanie precyzyjne | Bardzo drobne | Lekki dosuw, dobre obciąganie i filtracja |
| 220# – 400# | Prace typu docieranie | Bardzo drobne | Rośnie ryzyko zalepiania; czystość chłodziwa jest krytyczna |
| 600# – 1000# | Mikrowykończanie i zastosowania specjalne | Lustrzane | Wąskie okno zastosowań; najpierw próba |
Zakresy są typowymi punktami wyjścia. Osiągalne wykończenie zależy też od sztywności maszyny, obciągania, chłodziwa i prędkości ściernicy.
Częsty błąd to przeskok o dwa stopnie ziarna naraz. Jeśli ściernica 46# zostawia zbyt szorstką powierzchnię, spróbuj 60#, zanim przejdziesz na 80# lub 100#. Każdy stopień zmienia równowagę usuwania, ciepła i częstotliwości obciągania, a łatwiej ocenić, co pomogło, gdy zmieniasz jeden parametr naraz.
Twardość: litera sterująca samoostrzeniem
Litery twardości biegną od miękkich do twardych, zwykle G do P dla ściernic z tlenku glinu. Miękkie klasy mają mniej spoiwa między ziarnami, więc zużyte ziarna są uwalniane szybciej. Twarde trzymają je dłużej. Właściwa twardość utrzymuje cięcie bez zaskliwienia i bez przedwczesnego zużycia.
| Zakres twardości | Zachowanie | Typowe zastosowanie | Ryzyko przy złym doborze |
|---|---|---|---|
| G – I | Miękka; ziarna łatwo się uwalniają | Stal hartowana, nierdzewna, duża powierzchnia styku, cienkie elementy | Szybkie zużycie i utrata kształtu przy miękkim detalu |
| J – K | Średnio miękka; swobodne cięcie | Stal stopowa, narzędziowa, ogólne prace precyzyjne | Wykruszanie krawędzi na ostrych profilach |
| L – M | Średnia; zrównoważona | Stal węglowa, ogólne szlifowanie płaskie i cylindryczne | Zaskliwienie przy słabym chłodziwie lub obciąganiu |
| N – P | Twarda; mocne trzymanie ziarna | Żeliwo, stal miękka, mała powierzchnia styku, wysoki nacisk | Przypalenie i zalepianie na twardych lub lepkich materiałach |
Litery twardości nie są wymienne między spoiwami ani producentami. Stosuj je w obrębie jednej rodziny produktów i potwierdź próbą.
Klasyczna zasada brzmi: twarde detale wymagają miękkich ściernic, miękkie detale twardych. Powodem jest nacisk stykowy. Twardy materiał stawia opór wnikaniu, więc ziarno się tępi zamiast wcinać; miękka klasa pozwala temu stępionemu ziarnu odejść. Miękki materiał pozwala ziarnu się zanurzyć, więc potrzebna jest twarda klasa, aby ściernica nie traciła ziaren przed wykonaniem pracy. Ta sama logika dotyczy powierzchni styku: duża powierzchnia (szlifowanie wewnętrzne, szerokie przejścia płaskie) wymaga miększej klasy niż mała przy tym samym nacisku.
Jak spoiwo i struktura zmieniają twardość
Litera twardości opisuje uchwyt spoiwa, ale rodzaj spoiwa i struktura ściernicy decydują, jak ten uchwyt zachowuje się w cięciu. Dlatego żywiczne K i ceramiczne K to nie ta sama ściernica.
| Spoiwo | Charakter | Najlepsze do | Wpływ na dobór twardości |
|---|---|---|---|
| Ceramiczne (V) | Sztywne, porowate, szkliste; łatwe w obciąganiu i wyrównywaniu | Szlifowanie płaskie, cylindryczne, bezcentrowe, narzędzi | Szeroki zakres twardości; otwarta struktura poprawia przepływ chłodziwa |
| Żywiczne (B) | Elastyczne, odporne na udar, chłodniejsze cięcie | Cięcie, zgrubne szlifowanie, prace przenośne, wysokie prędkości | W cięciu wydaje się miększe; litery dotyczą spoiwa żywicznego |
| Gumowe (R) | Gęste, gładkie, możliwe bardzo cienkie przekroje | Cienkie cięcie, ściernice prowadzące, precyzyjne rowki | Ograniczony zakres twardości; dobór według zastosowania |
| Magnezytowe (M) | Miękkie, chłodne cięcie, niska wytrzymałość | Niektóre prace płaskie i segmentowe, szlifowanie niewymagające | Nie do wysokich prędkości ani dużych udarów |
Struktura to trzecia zmienna. Opisuje, jak gęsto upakowane są ziarna, zwykle w skali numerowanej, gdzie wyższy numer oznacza bardziej otwartą. Otwarta struktura daje wiórom i chłodziwu miejsce, co zmniejsza zalepianie i przypalanie lepkiej stali nierdzewnej lub głębokich cięć. Gęsta struktura trzyma kształt i daje drobniejsze wykończenie, ale wymaga czystszego chłodziwa i dobrze obciągniętej powierzchni. Jeśli ściernica przypala, a twardość jest już miękka, otwarcie struktury często działa lepiej niż dalsze zmiękczanie.
Tabela doboru zastosowań
Użyj tej tabeli, aby zbudować pierwszą specyfikację, a potem zmieniaj jeden parametr naraz. Zakłada konwencjonalną ściernicę z tlenku glinu do detalu żelaznego i maszynę w rozsądnym stanie.
| Detal / operacja | Typ | Ziarno | Twardość | Spoiwo / struktura |
|---|---|---|---|---|
| Zgrubna obróbka stali węglowej | Brązowy A | 24# – 46# | K – N | Ceramiczne, średnio otwarte |
| Ogólne szlifowanie płaskie stali węglowej | Brązowy A | 46# – 60# | J – L | Ceramiczne, średnia |
| Szlifowanie cylindryczne stali stopowej | Różowy PA lub brązowy A | 46# – 80# | J – L | Ceramiczne, średnia |
| Wykańczanie stali hartowanej | Biały WA | 60# – 120# | G – J | Ceramiczne, otwarte |
| Stal nierdzewna | Biały WA | 46# – 80# | G – I | Ceramiczne, otwarte |
| Szlifowanie płaskie żeliwa | Brązowy A | 36# – 60# | L – P | Ceramiczne, średnia |
| Szlifowanie narzędzi i frezów HSS | Biały WA lub różowy PA | 46# – 100# | H – K | Ceramiczne, średnia |
| Precyzyjne szlifowanie kształtowe | Chromowy / rubinowy | 60# – 120# | H – K | Ceramiczne, gęste |
| Szlifierka stołowa, prace ogólne | Brązowy A lub biały WA | 36# – 60# | I – L | Ceramiczne, średnia |
| Cięcie i piła tarczowa | Brązowy A | 24# – 36# | M – P | Żywiczne, gęste |
| Obróbka spawów i zgrubna | Brązowy A lub tlenek cyrkonu | 16# – 24# | Twarda | Żywiczne, gęste |
| Cienki rowek i precyzyjne cięcie | Biały WA | 80# – 120# | J – L | Gumowe lub żywiczne |
Tylko punkty wyjścia. Przed użyciem potwierdź dopuszczalną prędkość ściernicy, maksymalne obroty i wymagania bezpieczeństwa swojej maszyny.
Jak czytać oznaczenie: WA46K5V
Oznaczenie konwencjonalnej ściernicy pakuje całą specyfikację w krótki kod. WA46K5V czytamy: WA = biały tlenek glinu, 46 = ziarno, K = twardość, 5 = struktura, V = spoiwo ceramiczne. Brązowy to A, różowy PA, a gatunek chromowy/rubinowy może występować jako PA lub z własnym prefiksem producenta. Niektórzy producenci dodają kod wytwórcy i prędkość maksymalną po literze spoiwa.
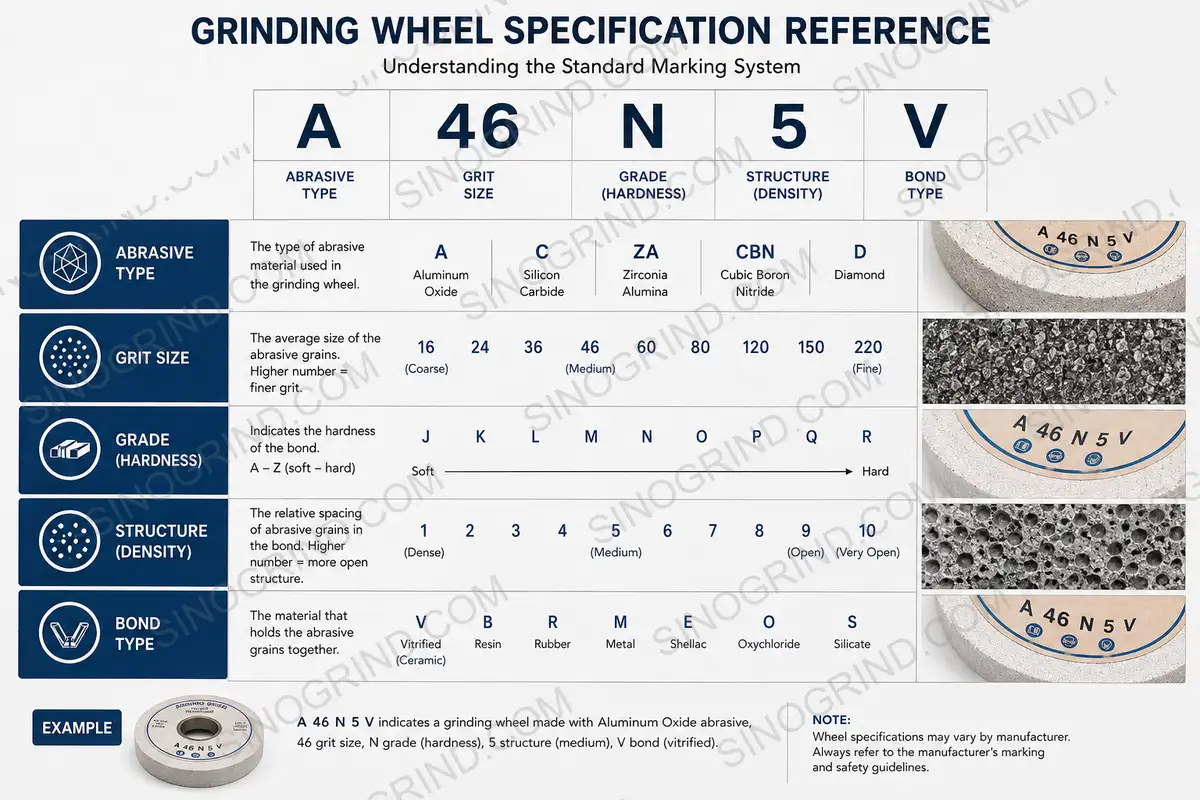
Prosząc o wycenę, podaj pełne oznaczenie oraz wymiary ściernicy, otwór, maksymalną prędkość roboczą i zadanie, które wykonuje. Jeśli obecna ściernica nie ma oznaczenia, opisz materiał, operację, docelowe wykończenie i maszynę. Nasz generator specyfikacji pomoże zebrać dane, a narzędzie doboru spoiwa przyda się, gdy otwartym pytaniem jest spoiwo.
Typowe błędy
- Kupowanie twardości z przyzwyczajenia. „Zawsze bierzemy K” to nie specyfikacja. Twardość musi pasować do detalu i powierzchni styku, a nie do poprzedniego zadania.
- Zbyt drobne ziarno zbyt wcześnie. Ściernica 120# nie wykona pracy 46#. Najpierw usuwaj materiał grubo, potem wykańczaj drobno.
- Twarda brązowa ściernica do stali nierdzewnej. Zaskliwia się, zalepia i przypala. Zwykle rozwiązaniem jest biały WA w miększej klasie.
- Porównywanie liter twardości między spoiwami. Żywiczne K i ceramiczne K to różne ściernice. Porównuj w obrębie jednej rodziny produktów.
- Pomijanie struktury. Jeśli ściernica przypala, otwarcie struktury może pomóc bardziej niż zmiękczenie twardości.
- Obciąganie tępym diamentem. Tępy obciągacz poleruje powierzchnię ściernicy i zamyka pory, co wygląda jak „zła ściernica”, a jest problemem obciągania. Zobacz przewodnik po obciąganiu i wyrównywaniu.
- Praca powyżej prędkości znamionowej. Prędkość ściernicy jest ograniczeniem bezpieczeństwa, nie parametrem strojenia. Sprawdź etykietę i obroty maszyny.
- Stosowanie tlenku glinu do węglika lub ceramiki. Ścierniwo jest zbyt miękkie do takiej pracy; użyj diamentu.
Jak przeprowadzić pierwszą próbę
- Zapisz stan wyjściowy. Zanotuj obecne oznaczenie, prędkość ściernicy, dosuw, posuw, chłodziwo oraz uzyskiwane wykończenie lub czas cyklu.
- Zmień jeden parametr. Zacznij od ziarna, jeśli wykończenie jest złe, od twardości, jeśli ściernica przypala lub zużywa się zbyt szybko, a od struktury, jeśli problemem jest zalepianie.
- Obciągaj konsekwentnie. W każdej próbie używaj tego samego obciągacza, głębokości i posuwu, inaczej mierzysz obciąganie, a nie ściernicę.
- Wykonaj krótką partię. Sprawdź pierwszą część, a potem część po rozgrzaniu ściernicy. Ściernice z tlenku glinu często stabilizują się po kilku minutach.
- Mierz to, co ważne. Wykończenie, czas cyklu, częstotliwość obciągania, zużycie ściernicy i odsetek braków. Liczy się tylko koszt dobrej części.
- Skaluj ostrożnie. Specyfikacja, która działa na jednej maszynie, może nie przenieść się na mniejszą lub mniej sztywną.
Jeśli po rozsądnej zmianie specyfikacji ściernica nadal przypala, zalepia się lub zaskliwia, przejdź przez przewodnik rozwiązywania problemów, zanim ponownie zmienisz ściernicę. Większość problemów „złej ściernicy” to w rzeczywistości problemy z obciąganiem, chłodziwem lub prędkością.













