
 : +86 15874211461


Réponse rapide : Le grain fixe la finition et le taux d'enlèvement ; la dureté indique la vitesse à laquelle les grains émoussés se détachent. Pour la plupart des travaux sur acier et fonte, commencez par 46#–60# en dureté moyenne (J–L), liant vitrifié. Utilisez le corindon brun A pour l'acier au carbone et la fonte, le blanc WA pour l'inox et l'acier trempé, et le rose PA ou le corindon chrome pour l'acier allié et l'affûtage de production. Les lettres de dureté sont un point de départ, pas une échelle universelle.
À lire également : Meules en oxyde d'aluminium · Guide des meules en corindon · Oxyde d'aluminium ou CBN · Dépannage des meules.
Ce que signifient réellement le grain et la dureté
Deux indications du marquage font l'essentiel du travail, et elles sont souvent confondues. Le grain décrit la taille des particules abrasives : une meule 46# est constituée de grains relativement gros, une meule 120# de grains beaucoup plus petits. La dureté (ou degré de dureté du liant) décrit la force avec laquelle le liant retient ces grains. Elle n'a rien à voir avec la dureté de l'alumine elle-même : le corindon blanc, brun et rose est toujours de l'oxyde d'aluminium, à environ 9 sur l'échelle de Mohs.
Cette distinction compte parce que les deux variables résolvent des problèmes différents. Le grain contrôle l'état de surface laissé et la vitesse à laquelle la matière est enlevée. La dureté contrôle le comportement d'auto-affûtage : un grain émoussé se détache-t-il pour laisser une arête neuve couper, ou reste-t-il en place jusqu'à être complètement aplati ? Une meule trop dure pour le travail se glace et brûle ; une meule trop tendre s'use avant d'avoir produit un travail utile.
Sur les meules liées en alumine, le numéro de grain suit généralement l'échelle FEPA F ou l'ancienne échelle ANSI/CAMI. Les deux sont proches sans être identiques : indiquez le marquage complet et la norme au moment de commander, plutôt qu'un simple numéro. Pour l'atelier courant, l'écart est faible ; pour la finition de précision, mieux vaut le confirmer.
Corindon blanc, brun, rose et chrome
Les quatre familles sont de l'oxyde d'aluminium fondu, mais la pureté et le dopage modifient la forme du grain et sa façon de se fracturer. Un grain qui se casse en petites arêtes vives est dit friable ; un grain qui résiste à la fracture est dit tenace. Le grain friable coupe plus froid et finit mieux ; le grain tenace supporte une forte pression et enlève davantage de matière par meule.
| Type | Marque | Caractère | Travaux typiques | Points de vigilance |
|---|---|---|---|---|
| Oxyde d'aluminium brun | A | Tenace, bloc dense, économique ; contient un peu d'oxyde de titane | Acier au carbone, acier allié, fonte, pièces forgées, ébarbage, meulage d'établi | Se glace sur l'inox et l'acier à outils durci s'il est trop sollicité |
| Oxyde d'aluminium blanc | WA | Haute pureté, friable, tranchant ; coupe froide | Inox, acier trempé, acier rapide, affûtage d'outils et de fraises, finition | S'use plus vite sous forte pression ; coût supérieur au A |
| Oxyde d'aluminium rose | PA | Légèrement dopé au chrome ; équilibre entre ténacité et tranchant | Acier allié, acier à outils, affûtage de production, rectification cylindrique | Ce n'est pas une amélioration universelle ; comparez au WA sur votre poste |
| Corindon chrome / rubis | PA / chrome | Teneur en chrome plus élevée ; grain dense et résistant, bonne tenue de forme | Rectification cylindrique de précision, rectification de profil, acier allié en grande série | Appellations variables selon les fabricants ; demandez les données de nuance, pas seulement la couleur |
Le rose et le rubis/chrome se recoupent commercialement. Traitez la couleur comme un nom de famille et confirmez la pureté, la ténacité du grain et le liant avec le fournisseur.
Une façon pratique de raisonner : le brun est la valeur par défaut quand la matière est tolérante et que le coût au kilo enlevé prime. Le blanc est la solution quand la chaleur, l'encrassement ou la finition sont les contraintes. Le rose et le chrome sont les nuances de production quand il faut un peu plus de tenue de forme que le blanc sans renoncer à une coupe froide.
Plages de grains et usage
Le choix du grain est un compromis entre taux d'enlèvement et finition. Un grain grossier mord davantage et laisse une surface plus rugueuse ; un grain fin mord moins, coupe plus froid à avance égale et laisse une surface plus lisse, mais enlève la matière plus lentement et encrasse plus facilement si la meule est trop dure.
| Plage de grains | Rôle typique | Finition attendue | Remarques |
|---|---|---|---|
| 16# – 24# | Ébarbage, meulage de soudures, fort enlèvement | Grossière | Forte pression ; grain A tenace et dureté élevée |
| 30# – 36# | Ébauche de rectification cylindrique et plane | Grossière à moyenne | Bon compromis entre enlèvement et maîtrise |
| 46# – 60# | Rectification de production polyvalente | Moyenne | La plage de départ la plus courante pour l'acier et la fonte |
| 70# – 80# | Finition moyenne, affûtage d'outils | Moyenne à fine | Souvent utilisée sur acier rapide et acier à outils allié |
| 100# – 120# | Finition fine, affûtage, travail des arêtes | Fine | Gardez la meule ouverte ; évitez les duretés élevées |
| 150# – 180# | Finition de précision | Très fine | Faible avance, dressage soigné et filtration importante |
| 220# – 400# | Travaux de rodage fin | Très fine | Risque d'encrassement accru ; propreté du liquide critique |
| 600# – 1 000# | Microfinition et applications spéciales | Miroir | Fenêtre d'application étroite ; essayez d'abord |
Plages indicatives, à considérer comme des points de départ. La finition obtenue dépend aussi de la rigidité de la machine, du dressage, du liquide de refroidissement et de la vitesse de meule.
Une erreur fréquente consiste à sauter deux classes de grain d'un coup. Si une meule 46# laisse une finition trop grossière, essayez 60# avant de passer à 80# ou 100#. Chaque étape modifie l'équilibre entre enlèvement, chaleur et fréquence de dressage ; il est plus facile d'identifier la variable utile en avançant d'un cran à la fois.
Dureté : la lettre qui contrôle l'auto-affûtage
Les lettres de dureté vont du tendre au dur, généralement G à P pour les meules en alumine. Une dureté tendre laisse moins de liant entre les grains : les grains usés se détachent plus tôt. Une dureté dure les retient plus longtemps. La bonne dureté maintient la meule coupante sans qu'elle se glace ni disparaisse.
| Plage de dureté | Comportement | Usage typique | Risque si mal appliquée |
|---|---|---|---|
| G – I | Tendre ; les grains se détachent facilement | Acier trempé, inox, grande surface de contact, pièces minces | Usure rapide et perte de forme si la pièce est tendre |
| J – K | Mi-tendre ; coupe libre | Acier allié, acier à outils, travaux de précision généraux | Érosion des arêtes sur les profils aigus |
| L – M | Moyenne ; équilibrée | Acier au carbone, rectification plane et cylindrique générale | Glaçage si le liquide ou le dressage sont insuffisants |
| N – P | Dure ; forte rétention des grains | Fonte, acier doux, petite surface de contact, forte pression | Brûlure et encrassement sur matières dures ou collantes |
Les lettres de dureté ne sont pas interchangeables entre liants ni entre fabricants. Utilisez-les au sein d'une même famille de produits et confirmez par un essai.
La règle classique est : pièces dures, meules tendres ; pièces tendres, meules dures. La raison est la pression de contact. Une pièce dure résiste à la pénétration, le grain s'émousse au lieu de mordre ; une dureté tendre permet à ce grain émoussé de partir. Une pièce tendre laisse le grain s'enfoncer ; il faut alors une dureté plus élevée pour empêcher la meule de se désagréger avant que le grain ait travaillé. La même logique s'applique à la surface de contact : une grande surface (rectification intérieure, passes planes larges) demande une dureté plus tendre qu'une petite surface à pression égale.
Comment le liant et la structure modifient la dureté
La lettre de dureté décrit la prise du liant, mais le type de liant et la structure de la meule décident de la façon dont cette prise se comporte dans la coupe. C'est pourquoi un K en liant résineux et un K en liant vitrifié ne sont pas la même meule.
| Liant | Caractère | Idéal pour | Effet sur le choix de la dureté |
|---|---|---|---|
| Vitrifié (V) | Rigide, poreux, vitreux ; facile à dresser et à mettre en forme | Rectification plane, cylindrique, sans centre, affûtage | Large plage de duretés ; une structure ouverte améliore le débit de liquide |
| Résineux (B) | Souple, résistant aux chocs, coupe plus froide | Tronçonnage, ébarbage, meulage portable, grande vitesse | Paraît plus tendre à la coupe ; les lettres sont propres au liant résineux |
| Caoutchouc (R) | Dense, lisse, permet des sections très minces | Tronçonnage fin, meules de régulation, rainures de précision | Plage de duretés limitée ; choisir selon l'application |
| Magnésite (M) | Tendre, coupe froide, faible résistance | Certains travaux de surface et segments, meulage non critique | Pas pour la grande vitesse ni les chocs violents |
La structure est la troisième variable. Elle décrit la densité de tassement des grains, généralement sur une échelle numérotée où un nombre plus élevé est plus ouvert. Une structure ouverte donne aux copeaux et au liquide un endroit où aller, ce qui réduit l'encrassement et la brûlure sur l'inox collant ou les passes profondes. Une structure dense tient la forme et produit une finition plus fine, mais exige un liquide plus propre et une face bien dressée. Si une meule brûle alors que la dureté est déjà tendre, ouvrir la structure est souvent plus efficace que de descendre encore en dureté.
Tableau de sélection par application
Utilisez ce tableau pour construire une première spécification, puis ajustez une variable à la fois. Il suppose une meule conventionnelle en alumine sur une pièce ferreuse et une machine en état correct.
| Pièce / opération | Type | Grain | Dureté | Liant / structure |
|---|---|---|---|---|
| Ébauche d'acier au carbone | Brun A | 24# – 46# | K – N | Vitrifié, moyennement ouvert |
| Rectification plane générale de l'acier au carbone | Brun A | 46# – 60# | J – L | Vitrifié, moyen |
| Rectification cylindrique de l'acier allié | Rose PA ou brun A | 46# – 80# | J – L | Vitrifié, moyen |
| Finition de l'acier trempé | Blanc WA | 60# – 120# | G – J | Vitrifié, ouvert |
| Acier inoxydable | Blanc WA | 46# – 80# | G – I | Vitrifié, ouvert |
| Rectification plane de la fonte | Brun A | 36# – 60# | L – P | Vitrifié, moyen |
| Affûtage d'outils et de fraises en acier rapide | Blanc WA ou rose PA | 46# – 100# | H – K | Vitrifié, moyen |
| Rectification de profil de précision | Chrome / rubis | 60# – 120# | H – K | Vitrifié, dense |
| Meuleuse d'établi, usage général | Brun A ou blanc WA | 36# – 60# | I – L | Vitrifié, moyen |
| Tronçonnage et scie à coupe droite | Brun A | 24# – 36# | M – P | Résineux, dense |
| Ébarbage et meulage de soudures | Brun A ou alumine zircone | 16# – 24# | Dure | Résineux, dense |
| Rainure fine et tronçonnage de précision | Blanc WA | 80# – 120# | J – L | Caoutchouc ou résineux |
Points de départ uniquement. Vérifiez la vitesse maximale autorisée et les exigences de sécurité de votre machine avant utilisation.
Lire un marquage : WA46K5V
Un marquage conventionnel condense toute la spécification dans un code court. WA46K5V se lit : WA = oxyde d'aluminium blanc, 46 = grain, K = dureté, 5 = structure, V = liant vitrifié. Le brun est A, le rose est PA, et une nuance chrome/rubis peut apparaître en PA ou avec le préfixe propre au fabricant. Certains ajoutent un code fabricant et une vitesse maximale après la lettre de liant.
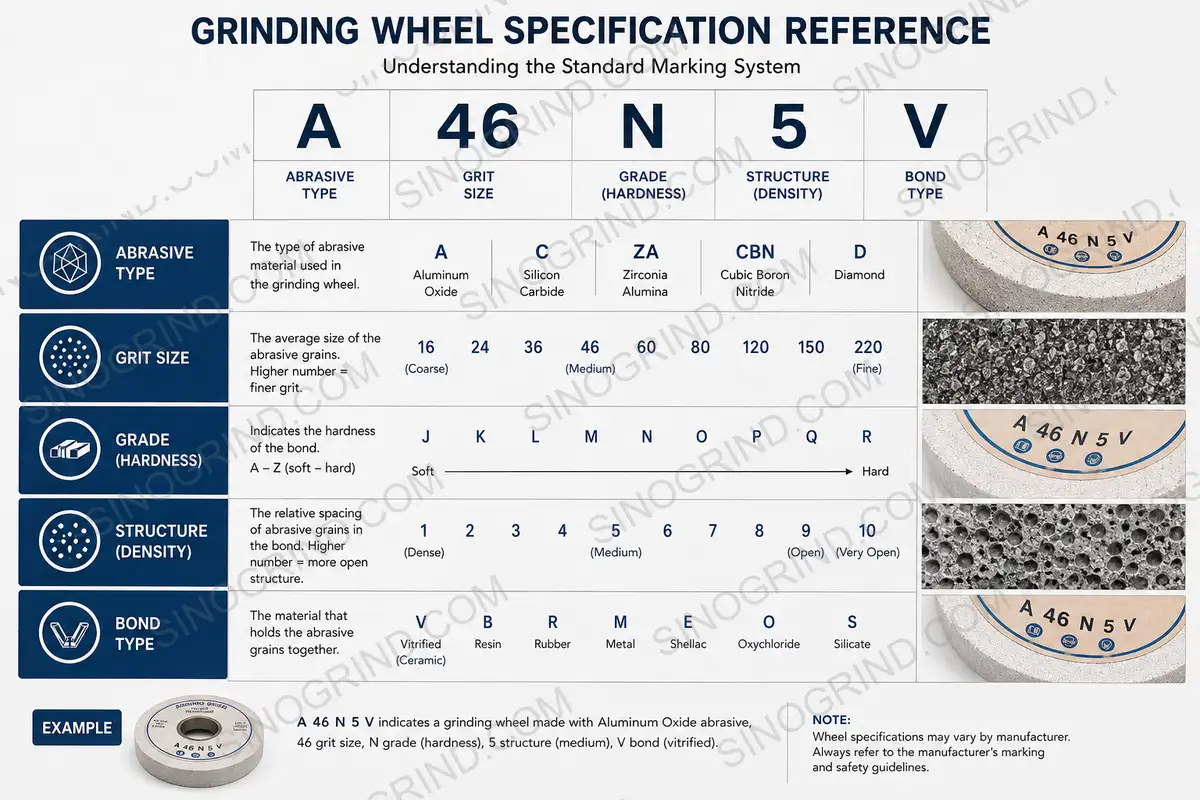
Lors d'une demande de devis, indiquez le marquage complet, les dimensions de la meule, l'alésage, la vitesse maximale d'utilisation et le travail réalisé. Si la meule actuelle n'est pas marquée, décrivez la matière, l'opération, la finition visée et la machine. Notre générateur de spécifications peut aider à réunir les informations, et l'outil de sélection du liant est utile lorsque le liant est la question ouverte.
Erreurs courantes
- Acheter la dureté par habitude. « On prend toujours du K » n'est pas une spécification. La dureté doit correspondre à la pièce et à la surface de contact, pas au dernier travail.
- Passer trop fin trop tôt. Une meule 120# ne peut pas faire le travail d'une 46#. Enlevez la matière en gros, puis finissez fin.
- Utiliser une meule brune dure sur l'inox. Elle se glace, s'encrasse et brûle. Le blanc WA en dureté plus tendre est la correction habituelle.
- Comparer les lettres entre liants. Un K résineux et un K vitrifié sont des meules différentes. Comparez au sein d'une même famille.
- Ignorer la structure. Si la meule brûle, ouvrir la structure peut aider davantage que diminuer la dureté.
- Dresser avec un diamant émoussé. Un dresseur usé polit la face et bouche les pores : on croit à une « mauvaise meule » alors que le problème vient du dressage. Voir le guide du dressage et de la mise en forme.
- Dépasser la vitesse nominale. La vitesse de meule est une limite de sécurité, pas un paramètre de réglage. Vérifiez la plaque et le régime de la machine.
- Utiliser l'alumine sur du carbure ou de la céramique. L'abrasif est trop tendre pour ce travail ; utilisez du diamant.
Comment mener un premier essai
- Relevez la référence. Notez le marquage actuel, la vitesse de meule, l'avance, le dressage, le liquide et la finition ou le temps de cycle obtenus.
- Changez une seule variable. Commencez par le grain si la finition ne convient pas, par la dureté si la meule brûle ou s'use trop vite, et par la structure si l'encrassement domine.
- Dressez de façon constante. Utilisez le même dresseur, la même profondeur et la même avance pour chaque essai, sinon vous mesurez le dressage et non la meule.
- Lancez une petite série. Contrôlez la première pièce, puis une pièce après la montée en température de la meule. Les meules en alumine se stabilisent souvent après quelques minutes.
- Mesurez ce qui compte. Finition, temps de cycle, fréquence de dressage, usure de meule et taux de rebut. Le coût par pièce bonne est la seule comparaison pertinente.
- Passez à l'échelle prudemment. Une spécification qui fonctionne sur une machine peut ne pas se transposer à une machine plus petite ou moins rigide.
Si la meule brûle, s'encrasse ou se glace après un changement de spécification raisonnable, suivez le guide de dépannage avant de changer à nouveau de meule. La plupart des problèmes attribués à une « mauvaise meule » sont en réalité des problèmes de dressage, de liquide ou de vitesse.













