
 : +86 15874211461


Risposta rapida: la grana determina finitura e velocità di asportazione, la durezza determina con quanta rapidità i grani smussati vengono rilasciati. Per la maggior parte dei lavori su acciaio e ghisa conviene partire da 46#–60# con durezza media (J–L) e legante vetrificato. Usare marrone A per acciaio al carbonio e ghisa, bianco WA per inox e acciaio temprato, rosa PA o corindone cromo per acciaio legato e rettifica utensili di produzione. Le lettere di durezza sono un punto di partenza, non una scala universale.
Letture correlate: mole in ossido di alluminio · guida alle mole in corindone · ossido di alluminio o CBN · risoluzione dei problemi.
Che cosa significano davvero grana e durezza
Due numeri sulla marcatura fanno quasi tutto il lavoro e vengono spesso confusi. La grana descrive la dimensione dei grani abrasivi: una mola 46# è fatta di grani relativamente grossi, una 120# di grani molto più piccoli. La durezza (detta anche grado o durezza del legante) descrive con quanta forza il legante trattiene quei grani. Non ha nulla a che vedere con la durezza dell'allumina in sé: corindone bianco, marrone e rosa sono tutti ossido di alluminio, circa 9 sulla scala Mohs.
La distinzione conta perché le due variabili risolvono problemi diversi. La grana controlla la superficie che si ottiene e la velocità con cui si asporta materiale. La durezza controlla il comportamento di autoaffilatura: se un grano smussato viene rilasciato per lasciare tagliare uno spigolo fresco, oppure trattenuto finché non è consumato. Una mola troppo dura per il lavoro si lucida e brucia; una troppo morbida si consuma prima di aver fatto lavoro utile.
Sulle mole legate in allumina il numero di grana segue di norma la scala FEPA F o la più vecchia scala ANSI/CAMI. Le due sono vicine ma non identiche: quando si ordina conviene citare la marcatura completa e la norma, non un numero nudo. Per la maggior parte dei lavori di officina la differenza è piccola; per la finitura di precisione vale la pena verificarla.
Corindone bianco, marrone, rosa e cromo
Tutti e quattro sono ossido di alluminio fuso, ma purezza e drogaggio cambiano forma del grano e modo in cui si frattura. Il grano che si frattura in sub-spigoli taglienti si dice friabile; il grano che resiste alla frattura si dice tenace. Il grano friabile taglia più freddo e finisce meglio; quello tenace sopporta pressioni elevate e asporta più materiale per mola.
| Tipo | Marcatura | Carattere | Lavori tipici | Attenzione a |
|---|---|---|---|---|
| Ossido di alluminio marrone | A | Tenace, a blocchi, economico; contiene un po' di titania | Acciaio al carbonio, acciaio legato, ghisa, forgiati, sbavatura, mola da banco | Si lucida su inox e acciaio per utensili duro se spinto troppo |
| Ossido di alluminio bianco | WA | Alta purezza, friabile, affilato; taglia freddo | Inox, acciaio temprato, HSS, rettifica utensili e frese, finitura | Si consuma più in fretta sotto forte pressione; costa più di A |
| Ossido di alluminio rosa | PA | Leggermente drogato al cromo; equilibrio tra tenacità e affilatura | Acciaio legato, acciaio per utensili, rettifica utensili di produzione, cilindrica | Non è un miglioramento universale; confrontare con WA sul proprio lavoro |
| Corindone cromo / rubino | PA / cromo | Più cromo; grano denso e resistente, buona tenuta della forma | Cilindrica di precisione, rettifica di forma, acciaio legato ad alta produzione | La denominazione varia tra i produttori; chiedere i dati di grado, non solo il colore |
Rosa e rubino/cromo si sovrappongono commercialmente. Trattare il colore come nome di famiglia e confermare purezza, tenacità del grano e legante con il fornitore.
Un modo pratico di ragionare: il marrone è il grado predefinito quando il materiale è tollerante e la priorità è il costo per chilogrammo asportato. Il bianco è il risolutore quando il vincolo è calore, impastamento o finitura. Rosa e cromo sono i gradi di produzione quando serve un po' più di tenuta della forma rispetto al bianco senza rinunciare al taglio freddo.
Intervalli di grana e cosa fanno
La scelta della grana è un compromesso tra velocità di asportazione e finitura. Il grano grosso morde di più e lascia una superficie più ruvida; il grano fine morde meno, taglia più freddo a parità di avanzamento e lascia una superficie più liscia, ma asporta più lentamente ed è più soggetto a impastamento se la mola è troppo dura.
| Intervallo di grana | Ruolo tipico | Finitura attesa | Note |
|---|---|---|---|
| 16# – 24# | Sbavatura, rettifica saldature, asportazione pesante | Ruvida | Pressione elevata; usare grano A tenace e durezza alta |
| 30# – 36# | Sgrossatura cilindrica e piana | Da ruvida a media | Buon ponte tra asportazione e controllo |
| 46# – 60# | Rettifica di produzione generica | Media | L'intervallo di partenza più comune per acciaio e ghisa |
| 70# – 80# | Finitura media, rettifica utensili | Medio-fine | Spesso usata su HSS e acciaio per utensili legato |
| 100# – 120# | Finitura fine, affilatura, lavoro sul filo | Fine | Tenere la mola aperta; evitare durezze alte |
| 150# – 180# | Finitura di precisione | Molto fine | Avanzamento leggero; contano ravvivatura e filtrazione |
| 220# – 400# | Lavoro fine tipo lappatura | Molto fine | Aumenta il rischio di impastamento; pulizia del refrigerante critica |
| 600# – 1000# | Microfinitura e applicazioni speciali | Speculare | Finestra applicativa stretta; provare prima |
Gli intervalli sono punti di partenza tipici. La finitura ottenibile dipende anche da rigidità della macchina, ravvivatura, refrigerante e velocità della mola.
Un errore comune è saltare due gradini di grana in una volta. Se una 46# lascia una finitura troppo ruvida, provare la 60# prima di passare alla 80# o alla 100#. Ogni passo cambia l'equilibrio tra asportazione, calore e frequenza di ravvivatura, ed è più facile capire quale variabile ha aiutato muovendosi un passo per volta.
Durezza: la lettera che controlla l'autoaffilatura
Le lettere di durezza vanno da morbido a duro, di norma da G a P per le mole in allumina. I gradi morbidi hanno meno legante tra i grani, quindi i grani consumati vengono rilasciati prima. I gradi duri li trattengono più a lungo. La durezza giusta mantiene la mola tagliente senza né lucidarsi né sparire.
| Fascia di durezza | Comportamento | Uso tipico | Rischio se sbagliata |
|---|---|---|---|
| G – I | Morbida; i grani si rilasciano facilmente | Acciaio temprato, inox, grande area di contatto, pezzi sottili | Usura rapida e perdita di forma se il pezzo è tenero |
| J – K | Medio-morbida; taglio libero | Acciaio legato, acciaio per utensili, precisione generica | Rottura dello spigolo su forme acute |
| L – M | Media; equilibrata | Acciaio al carbonio, rettifica piana e cilindrica generica | Lucidatura se refrigerante o ravvivatura sono scarsi |
| N – P | Dura; forte ritenzione del grano | Ghisa, acciaio dolce, piccola area di contatto, pressione alta | Bruciatura e impastamento su materiali duri o appiccicosi |
Le lettere di durezza non sono intercambiabili tra leganti o produttori. Usarle all'interno di una stessa famiglia di prodotto e confermarle con una prova.
La regola classica è pezzi duri con mole morbide, pezzi teneri con mole dure. Il motivo è la pressione di contatto. Un pezzo duro resiste alla penetrazione, quindi il grano si smussa invece di mordere; un grado morbido lascia andare quel grano smussato. Un pezzo tenero lascia affondare il grano, quindi serve un grado duro per impedire che la mola perda grani prima che abbiano lavorato. La stessa logica vale per l'area di contatto: un'area grande (rettifica interna, passate piane larghe) richiede un grado più morbido di un'area piccola alla stessa pressione.
Come legante e struttura cambiano la durezza
La lettera di durezza descrive la presa del legante, ma il tipo di legante e la struttura della mola decidono come quella presa si comporta nel taglio. Per questo una K in resina e una K vetrificata non sono la stessa mola.
| Legante | Carattere | Ideale per | Effetto sulla scelta della durezza |
|---|---|---|---|
| Vetrificato (V) | Rigido, poroso, simile al vetro; facile da ravvivare e raddrizzare | Piana, cilindrica, senza centri, rettifica utensili | Ampia gamma di durezze; la struttura aperta migliora il flusso del refrigerante |
| Resina (B) | Flessibile, resistente agli urti, taglio più freddo | Troncatura, sbavatura, rettifica portatile, alta velocità | Si percepisce più morbida nel taglio; le lettere sono specifiche della resina |
| Gomma (R) | Denso, liscio, consente sezioni molto sottili | Troncatura sottile, mole di regolazione, cave di precisione | Gamma di durezze limitata; scegliere per applicazione |
| Magnesite (M) | Morbido, taglio freddo, bassa resistenza | Alcuni lavori piani e a segmenti, rettifica non critica | Non adatto ad alta velocità o forti urti |
La struttura è la terza variabile. Descrive quanto sono fitti i grani, di norma su una scala numerata in cui un numero più alto indica maggiore apertura. La struttura aperta dà a truciolo e refrigerante uno spazio dove andare, riducendo impastamento e bruciatura su inox appiccicoso o tagli profondi. La struttura densa tiene la forma e produce una finitura più fine, ma richiede refrigerante più pulito e una faccia ben ravvivata. Se una mola brucia e la durezza è già morbida, aprire la struttura è spesso più efficace che scendere ancora di durezza.
Tabella di selezione applicativa
Usare questa tabella per costruire una prima specifica, poi regolare una variabile per volta. Presuppone una mola convenzionale in allumina su un pezzo ferroso e una macchina in condizioni ragionevoli.
| Pezzo / operazione | Tipo | Grana | Durezza | Legante / struttura |
|---|---|---|---|---|
| Sgrossatura acciaio al carbonio | Marrone A | 24# – 46# | K – N | Vetrificato, medio-aperto |
| Rettifica piana generica acciaio al carbonio | Marrone A | 46# – 60# | J – L | Vetrificato, medio |
| Rettifica cilindrica acciaio legato | Rosa PA o marrone A | 46# – 80# | J – L | Vetrificato, medio |
| Finitura acciaio temprato | Bianco WA | 60# – 120# | G – J | Vetrificato, aperto |
| Acciaio inossidabile | Bianco WA | 46# – 80# | G – I | Vetrificato, aperto |
| Rettifica piana ghisa | Marrone A | 36# – 60# | L – P | Vetrificato, medio |
| Rettifica utensili e frese HSS | Bianco WA o rosa PA | 46# – 100# | H – K | Vetrificato, medio |
| Rettifica di forma di precisione | Cromo / rubino | 60# – 120# | H – K | Vetrificato, denso |
| Mola da banco impiego generale | Marrone A o bianco WA | 36# – 60# | I – L | Vetrificato, medio |
| Troncatura e troncatrice | Marrone A | 24# – 36# | M – P | Resina, denso |
| Sbavatura e rettifica saldature | Marrone A o allumina zirconia | 16# – 24# | Dura | Resina, denso |
| Cava sottile e troncatura di precisione | Bianco WA | 80# – 120# | J – L | Gomma o resina |
Solo punti di partenza. Confermare velocità massima, RPM massimi e requisiti di sicurezza della propria macchina prima dell'uso.
Leggere una marcatura: WA46K5V
La marcatura di una mola convenzionale racchiude tutta la specifica in un codice breve. WA46K5V si legge: WA = ossido di alluminio bianco, 46 = grana, K = durezza, 5 = struttura, V = legante vetrificato. Il marrone è A, il rosa è PA, e un grado cromo/rubino può comparire come PA o con il prefisso del produttore. Alcuni produttori aggiungono un codice di fabbrica e la velocità massima dopo la lettera del legante.
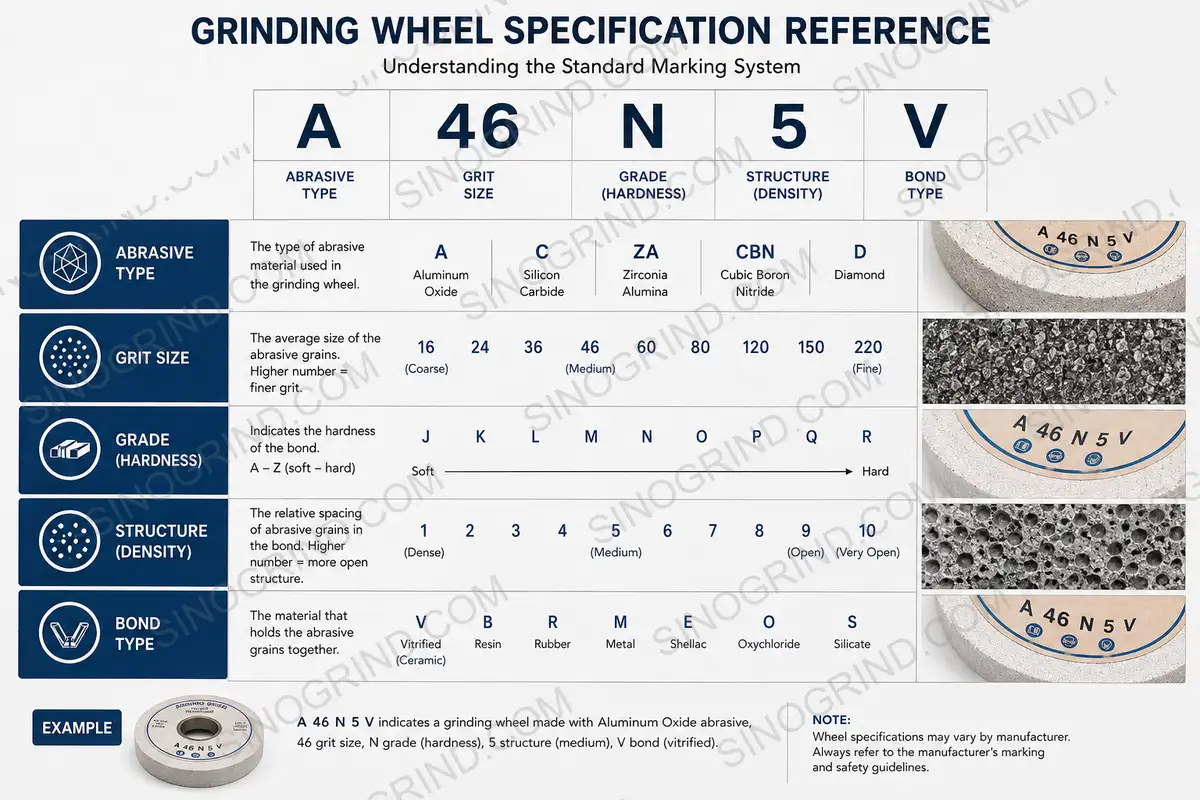
Quando si chiede un preventivo, indicare la marcatura completa più dimensioni della mola, foro, velocità massima di esercizio e il lavoro svolto. Se la mola attuale non è marcata, descrivere materiale, operazione, finitura obiettivo e macchina. Il generatore di specifiche aiuta a mettere insieme i dati, e lo strumento di scelta del legante è utile quando il dubbio riguarda proprio il legante.
Errori comuni
- Comprare la durezza per abitudine. «Usiamo sempre K» non è una specifica. La durezza deve corrispondere al pezzo e all'area di contatto, non all'ultimo lavoro.
- Andare troppo fini troppo presto. Una 120# non può fare il lavoro di una 46#. Asportare grosso, poi finire fino.
- Usare una mola marrone dura su inox. Si lucida, si impasta e brucia. Il bianco WA in un grado più morbido è la soluzione abituale.
- Confrontare le lettere tra leganti diversi. Resina K e vetrificato K sono mole diverse. Confrontare all'interno di una famiglia di prodotto.
- Ignorare la struttura. Se la mola brucia, aprire la struttura può aiutare più che ammorbidire la durezza.
- Ravvivare con un diamante smussato. Un ravvivatore spuntato lucida la faccia e chiude i pori: sembra una «mola sbagliata» ma è un problema di ravvivatura. Vedere la guida alla ravvivatura.
- Superare la velocità nominale. La velocità della mola è un limite di sicurezza, non un parametro di messa a punto. Controllare la flangia e gli RPM della macchina.
- Usare allumina su carburo o ceramica. L'abrasivo è troppo tenero per quel lavoro: usare il diamante.
Come eseguire una prima prova
- Registrare la base. Annotare la marcatura attuale, la velocità, l'avanzamento, la trasversale, il refrigerante e la finitura o il tempo ciclo ottenuti.
- Cambiare una variabile. Partire dalla grana se la finitura è sbagliata, dalla durezza se la mola brucia o si consuma troppo, dalla struttura se il problema è l'impastamento.
- Ravvivare in modo costante. Usare lo stesso ravvivatore, la stessa profondità e la stessa trasversale in ogni prova, altrimenti si misura la ravvivatura e non la mola.
- Eseguire un lotto breve. Controllare il primo pezzo e poi uno dopo che la mola si è scaldata. Le mole in allumina spesso si assestano dopo qualche minuto.
- Misurare ciò che conta. Finitura, tempo ciclo, frequenza di ravvivatura, usura della mola e scarti. Il costo per pezzo buono è l'unico confronto che conta.
- Scalare con cautela. Una specifica che funziona su una macchina può non trasferirsi a una più piccola o meno rigida.
Se dopo una modifica ragionevole della specifica la mola brucia, si impasta o si lucida, seguire la guida alla risoluzione dei problemi prima di cambiare di nuovo la mola. La maggior parte dei problemi «mola sbagliata» è in realtà un problema di ravvivatura, refrigerante o velocità.













