
 : +86 15874211461


Risposta rapida: la raddrizzatura ripristina geometria ed eccentricità; la ravvivatura ripristina la faccia di taglio. Usare un ravvivatore a stella per il banco e i lavori grossolani e un diamante a punta singola affilato per la precisione. Partire da 0,01–0,03 mm di profondità per passata in finitura, 0,05–0,1 mm per la ravvivatura di sgrossatura, con trasversale costante e refrigerante a inondazione. Ravvivare quando la faccia si lucida, si impasta, perde la forma o la finitura peggiora — non a calendario.
Letture correlate: risoluzione dei problemi delle mole in allumina · scelta di grana e durezza · utensili di ravvivatura diamantati · ravvivatura delle mole CBN.
Ravvivatura, raddrizzatura e condizionamento
I tre termini vengono spesso usati come sinonimi, ma descrivono risultati diversi. Una mola può essere dritta e comunque lucidata, oppure affilata e fuori tondo. Capire quale problema si ha decide quale utensile e quale passata servono.
| Operazione | Cosa corregge | Utensile tipico | Risultato |
|---|---|---|---|
| Raddrizzatura | Fuori tondo, conicità, eccentricità, perdita di forma | Diamante a punta singola o multipla, ravvivatore rotativo | Geometria concentrica e profilo corretto |
| Ravvivatura | Lucidatura, impastamento, grano smussato, pori chiusi | Ravvivatore a stella, diamante, pietra per ravvivatura | Faccia di taglio affilata e aperta |
| Condizionamento | Carattere finale della superficie dopo raddrizzatura o ravvivatura | Passata diamantata leggera, pietra fine | Apertura e finitura controllate |
Su molti lavori una passata diamantata esegue raddrizzatura e ravvivatura insieme. Su mole di forma e di produzione i passaggi possono essere separati.
Perché una mola in allumina va ravvivata
L'allumina è descritta come autoaffilante, ma questo non significa che non richieda mai attenzione. Il grano si frattura sotto carico e il legante rilascia il frammento consumato, esponendo uno spigolo fresco. Funziona bene quando pressione, velocità e durezza sono corrette. Quando non lo sono, il grano si smussa più in fretta di quanto il legante lo rilasci e la faccia si lucida. Oppure i pori si riempiono di materiale del pezzo e la mola si impasta. In entrambi i casi la mola smette di tagliare e comincia a strisciare.
La ravvivatura azzera quel ciclo. Asporta lo strato smussato o impastato e apre la faccia in modo che il refrigerante raggiunga la zona di rettifica e il truciolo possa uscire. Corregge anche la geometria se la mola si è consumata in modo irregolare. Una mola in allumina ben ravvivata taglia più freddo, mantiene la finitura e assorbe meno potenza dal mandrino di una mola lucidata, anche se è leggermente più piccola.
Scegliere il ravvivatore giusto
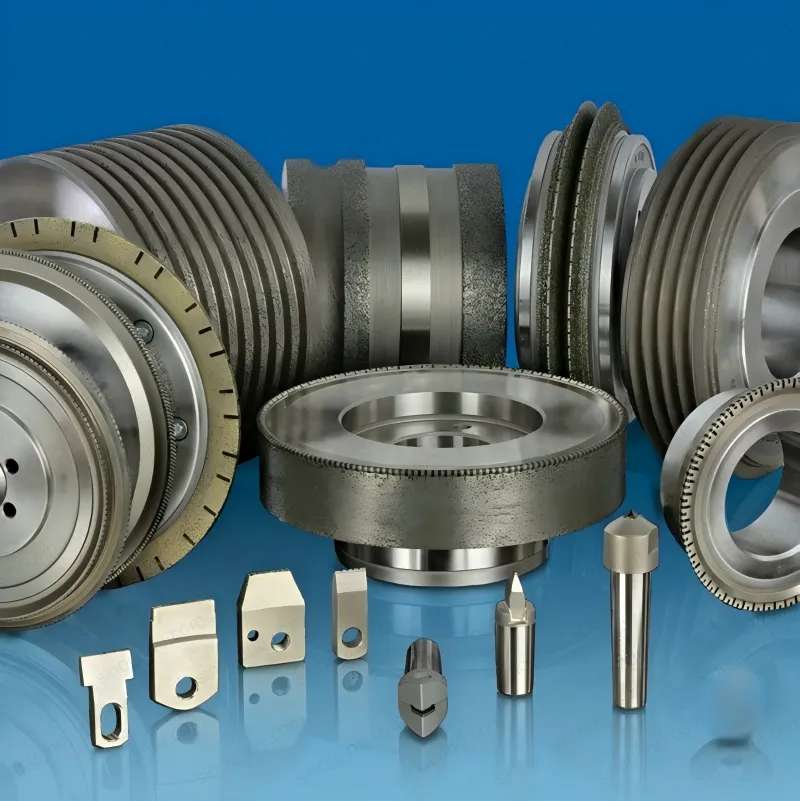
| Ravvivatore | Ideale per | Punti di forza | Limiti |
|---|---|---|---|
| Ravvivatore a stella | Mole da banco e a piedistallo, apertura grossolana, mole da sbavatura | Economico, rapido, tollerante; rompe rapidamente lucidatura e impastamento | Lascia una faccia grossolana; non adatto a forme o finiture di precisione |
| Diamante a punta singola | Rettifica piana, cilindrica, senza centri e utensili | Preciso, controllabile, lascia una faccia pulita; può raddrizzare | Il diamante può smussarsi o scheggiarsi; richiede montaggio rigido e refrigerante |
| Diamante multiplo / a cluster | Mole vetrificate di produzione, ravvivatura più rapida | Trasversale più veloce, faccia più aperta, durata maggiore dell'utensile | Forma meno precisa; richiede maggiore rigidità |
| Diamante a lama / di forma | Raggi, angoli e rettifica di forma | Trasferisce un profilo specifico | Specifico per applicazione; spigoli fragili |
| Rullo diamantato rotativo | Rettifica di forma e CNC ad alto volume | Veloce, ripetibile, di lunga durata; su alcune macchine ravviva durante la rettifica | Costo elevato; richiede un mandrino di ravvivatura dedicato |
| Pietra per ravvivatura | Mole piccole, punte montate, apertura leggera | Pratica ed economica | Non adatta a geometrie di precisione; dipende dall'operatore |
Far corrispondere il ravvivatore al legante e alla tolleranza, non solo al diametro della mola.
Per la maggior parte dei lavori in allumina il diamante a punta singola è lo strumento di precisione predefinito. È semplice, controllabile e facilmente disponibile. Il ravvivatore a stella è la scelta giusta quando la priorità è aprire rapidamente una faccia impastata su una mola da banco o in una sbavatura grossolana. I rulli diamantati rotativi sono un investimento di produzione: hanno senso quando la stessa forma viene ravvivata migliaia di volte e la ripetibilità vale il costo dell'attrezzatura.
Passo dopo passo: ravvivare una mola in allumina
- Fermare e isolare. Fermare la macchina, sezionare l'alimentazione e montare la protezione. Ispezionare la mola per fessure, scheggiature o danni prima della ravvivatura. Una mola danneggiata si sostituisce, non si ravviva.
- Montare il ravvivatore in modo rigido. Fissare il supporto vicino alla mola per ridurre lo sbalzo. Verificare che diamante o stella siano affilati e che l'utensile sia all'angolo corretto.
- Avviare mola e refrigerante. Portare la mola a velocità e confermare la portata prima del contatto. Non regolare mai il ravvivatore a mano con la mola in movimento.
- Accostare con delicatezza. Portare il ravvivatore a contatto lentamente. Ascoltare un suono di taglio pulito: uno stridio o una lucidatura indicano di solito profondità troppo leggera o utensile smussato.
- Traslare con costanza. Usare una trasversale uniforme su tutta la faccia. Non sostare ai bordi né invertire il moto nel taglio.
- Eseguire passate leggere successive. Continuare finché la faccia è pulita, aperta e concentrica. Uno schema di scintille uniforme su tutta la faccia è un buon segno.
- Chiudere con una passata di scarico. Una passata leggera alla stessa trasversale uniforma la faccia e asporta gli ultimi residui dello strato impastato.
- Controllare e provare. Fermarsi, verificare eccentricità e bilanciatura, poi rettificare un pezzo di prova e ispezionare la finitura prima di tornare in produzione.
Profondità, avanzamento e velocità: punti di partenza
| Parametro | Ravvivatura grossolana | Finitura / precisione | Note |
|---|---|---|---|
| Profondità per passata | 0,05 – 0,1 mm | 0,01 – 0,03 mm | Basta ad asportare lo strato impastato; di più spreca mola |
| Trasversale (tipo tornio) | 0,2 – 0,4 mm/giro | 0,1 – 0,2 mm/giro | La costanza conta più del valore esatto |
| Trasversale (tipo tavola) | 200 – 400 mm/min | 100 – 250 mm/min | Più lenta su forme e finiture fini |
| Angolo del diamante | 5–15° di trascinamento | 5–15° di trascinamento | Punta leggermente in coda per evitare di scavare |
| Refrigerante | Inondazione | Inondazione | Fluido pulito; orientato sul contatto |
| Profondità totale di ravvivatura | 0,1 – 0,3 mm | 0,05 – 0,15 mm | Asportare lo strato danneggiato, non di più |
Punti di partenza tipici per mole convenzionali in allumina. Confermare con il produttore della mola e del ravvivatore per legante, dimensione e macchina.
I numeri contano meno del principio: utensile affilato, profondità leggera e trasversale costante producono una faccia pulita. Un utensile smussato, a qualsiasi profondità, lucida la mola e chiude i pori: peggio che non ravvivare affatto. Se dopo una passata la mola è ancora lucida, fermarsi e ispezionare il diamante prima di aumentare la profondità.
Mole da banco e a piedistallo
La rettifica da banco è il campo in cui la ravvivatura viene trascurata più spesso e sistemata più facilmente. Di solito basta un ravvivatore a stella. Tenerlo saldamente sull'appoggio, accostarlo leggermente alla mola e muoverlo sulla faccia. Non incastrarlo e non usare il fianco della mola come superficie di rettifica. Su una mola a piedistallo, pochi secondi di pressione leggera ogni qualche ora d'uso mantengono la mola aperta e la finitura costante.
Se la mola ha scanalature o è molto fuori tondo, un ravvivatore diamantato su un supporto adeguato è la scelta migliore. Un ravvivatore a stella segue la forma esistente e non corregge una scanalatura profonda. Controllare il gioco dell'appoggio e la protezione prima di avviare.
Rettifica piana, cilindrica e utensili di precisione
Sulle macchine di precisione la ravvivatura fa parte del processo, non è un ripensamento di manutenzione. Il ravvivatore è montato sul tavolo o su una slitta dedicata, la mola viene ravvivata a profondità e trasversale controllate e la stessa passata viene ripetuta all'inizio di ogni lotto o a un conteggio pezzi definito. È quella ripetibilità che tiene uguali il primo e l'ultimo pezzo.
Per la rettifica cilindrica, ravvivare con la mola in rotazione e il refrigerante acceso, poi controllare conicità ed eccentricità. Per la rettifica piana, una ravvivatura con avanzamento trasversale lascia una faccia uniforme su tutta la larghezza. Per la rettifica utensili, spesso basta una passata finale leggera per ripristinare il filo senza cambiare la forma. In tutti e tre i casi il ravvivatore deve essere montato in modo rigido e il diamante affilato.
Condizionare la faccia
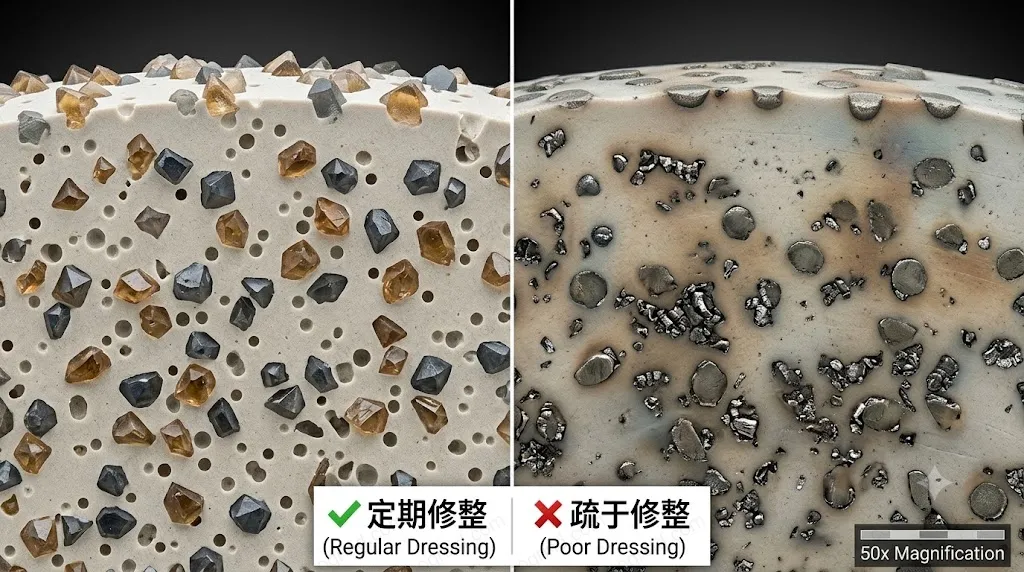
Il condizionamento è il controllo finale di quanto la faccia della mola è aperta o chiusa. Dopo la raddrizzatura, una passata leggera a trasversale lenta lascia una faccia più fine; una trasversale più veloce o un ravvivatore più grossolano lasciano una faccia più aperta che taglia più freddo e si impasta meno. Sulle mole in allumina il condizionamento è di solito solo l'ultima passata diamantata, non un trattamento chimico o con pietra separato. Le pietre abrasive si usano soprattutto sulle mole superabrasive, dove il legante va aperto senza smussare diamante o CBN.
Se la mola brucia in una passata di finitura, provare una condizione leggermente più aperta invece di una durezza più morbida. Se la finitura è troppo ruvida, può bastare una passata finale più leggera. Cambiare una cosa per volta e ispezionare il pezzo, non solo la mola.
Ogni quanto ravvivare
Non esiste un intervallo universale. In produzione la ravvivatura è spesso innescata da un conteggio pezzi, da una soglia di carico del mandrino, da un controllo di finitura o da una deriva dimensionale. In un'officina di lavorazioni conto terzi è innescata da come la mola appare e suona. I segnali qui sotto sono affidabili:
- Aspetto della faccia: lucidatura, impastamento di metallo, fasce lucide o bordo consumato.
- Schema delle scintille: le scintille diventano piccole, brillanti e concentrate invece di una cortina piena e uniforme.
- Suono: il taglio diventa più silenzioso e acuto, oppure comincia a stridere.
- Finitura: la Ra deriva, compaiono segni di chatter o la superficie comincia a scolorire.
- Dimensioni: il pezzo comincia a derivare o a presentare conicità tra un controllo e l'altro.
- Carico del mandrino: la potenza sale a parità di asportazione, segno che la mola striscia.
- Calore: il pezzo è più caldo dopo la passata, oppure il refrigerante fuma al contatto.
Una ravvivatura leggera e frequente è di solito meglio di una passata pesante di recupero. Mantiene la mola nella sua fascia di taglio stabile ed evita il picco di temperatura che accompagna una faccia completamente lucidata. Il compromesso è il consumo di mola, quindi l'intervallo giusto è quello che bilancia durata della mola, finitura, tempo ciclo e scarti.
Refrigerante e sicurezza
Ravvivare a umido ogni volta che il processo lavora a umido. Il refrigerante controlla il calore sul diamante, porta via il grano sciolto e impedisce al ravvivatore di impastarsi. Tenere il fluido pulito: il refrigerante sporco trasporta particelle fini che possono rigare la faccia nuova. Orientare il getto sul punto di contatto e non sulla protezione, e controllare la portata prima di accostare.
La sicurezza non è opzionale. Montare la protezione, indossare occhiali e visiera e tenere le mani lontane dalla mola in rotazione. Sezionare la macchina prima di regolare ravvivatore o mola. Controllare la mola per fessure prima del montaggio e non superare mai la velocità marcata. Le mole grandi vanno bilanciate dopo la raddrizzatura e la macchina va fatta girare brevemente con la protezione in posizione prima di rettificare.
Errori comuni
- Usare un diamante smussato. Lucida la mola invece di tagliarla, chiude i pori e causa bruciatura.
- Ravvivare troppo in profondità. Spreca mola, cambia la geometria e può sovraccaricare una macchina piccola.
- Ravvivare troppo leggermente. Non asporta lo strato impastato, quindi la mola sembra ravvivata ma si lucida ancora.
- Traslare troppo velocemente. Lascia una faccia a spirale o rigata e un contatto irregolare.
- Ravvivare senza refrigerante. Rischia danni termici alla mola e lascia detriti sulla faccia.
- Ravvivare solo quando la mola è già lucidata. Costringe a una passata pesante e a un picco di temperatura; meglio leggera e frequente.
- Usare un ravvivatore a stella su una forma di precisione. Non tiene il profilo e può arrotondare il bordo.
- Non controllare eccentricità o bilanciatura dopo. Una mola appena ravvivata può vibrare comunque se è fuori equilibrio.
- Ravvivare una mola danneggiata. Fessure e scheggiature sono una decisione di sostituzione, non di ravvivatura.
Se la ravvivatura non risolve il problema, la causa è probabilmente durezza, refrigerante o velocità. Seguire la guida alla risoluzione dei problemi prima di cambiare la mola e usare lo strumento di scelta del legante se non è chiaro se il limite sia il legante.













