: +86 15874211461


Resposta rápida: o aparelhamento restaura a geometria e a excentricidade; a dressagem restaura a face de corte. Use um dressador de estrela para bancada e trabalho grosseiro e um diamante de ponta única afiado para precisão. Comece com 0,01–0,03 mm de profundidade por passe para acabamento, 0,05–0,1 mm para dressagem grosseira, com avanço constante e refrigerante por inundação. Dresse quando a face espelha, empasta, perde forma ou o acabamento se desvia — não por calendário fixo.
Leitura relacionada: Resolução de problemas do rebolo de alumina · Seleção de grão e dureza · Ferramentas de dressagem de diamante · Guia de ferramentas de dressagem de diamante.
Dressagem, aparelhamento e condicionamento
Os três termos são muitas vezes usados como sinónimos, mas descrevem resultados diferentes. Um rebolo pode estar aparelhado e continuar espelhado, ou afiado e fora de redondeza. Saber qual é o seu problema decide qual a ferramenta e qual o passe de que precisa.
| Operação | O que corrige | Ferramenta típica | Resultado |
|---|---|---|---|
| Aparelhamento | Excentricidade, conicidade, desvio, perda de forma | Diamante de ponta única ou multi-ponta, dressador rotativo | Geometria concêntrica e perfil correto |
| Dressagem | Espelhamento, empastamento, grão embotado, poros fechados | Dressador de estrela, diamante, bastão de dressagem | Face de corte afiada e aberta |
| Condicionamento | Carácter final da superfície após aparelhamento ou dressagem | Passe leve de diamante, bastão fino | Abertura e acabamento controlados |
Em muitos trabalhos, um único passe de diamante faz o aparelhamento e a dressagem ao mesmo tempo. Em rebolos de perfil e de produção, os passos podem ser separados.
Porque é que um rebolo de alumina precisa de dressagem
A alumina é descrita como autoafiável, mas isso não significa que nunca precise de atenção. O grão fratura sob carga e o ligante liberta o fragmento gasto, expondo uma aresta nova. Isso funciona bem quando a pressão, a velocidade e a dureza estão certas. Quando não estão, o grão embota mais depressa do que o ligante o liberta e a face espelha. Ou então os poros enchem-se de material da peça e o rebolo empasta. De qualquer forma, o rebolo deixa de cortar e começa a roçar.
A dressagem reinicia esse ciclo. Remove a camada embotada ou empastada e abre a face para que o refrigerante chegue à zona de retificação e os cavacos possam sair. Corrige também a geometria se o rebolo se desgastou de forma irregular. Um rebolo de alumina bem dressado corta mais frio, mantém o acabamento e consome menos potência do fuso do que um espelhado, mesmo sendo ligeiramente menor.
Escolher o dressador certo
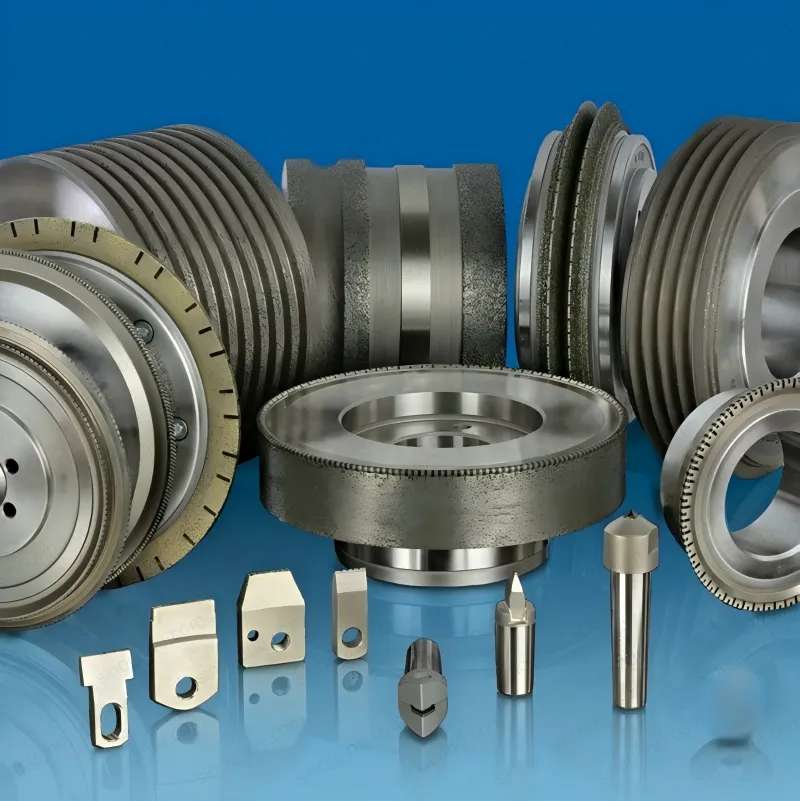
| Dressador | Melhor para | Pontos fortes | Limites |
|---|---|---|---|
| Dressador de estrela | Esmeris de bancada e de pedestal, abertura grosseira, rebolos de desbaste | Barato, rápido, tolerante; abre depressa espelhamento e empastamento | Deixa uma face grosseira; não serve para perfil ou acabamento de precisão |
| Diamante de ponta única | Retificação plana, cilíndrica, sem centros e de ferramentas | Preciso, controlável, deixa uma face limpa; permite aparelhar | O diamante pode embotar ou lascar; exige montagem rígida e refrigerante |
| Diamante multi-ponta / em grupo | Rebolos vitrificados de produção, dressagem mais rápida | Avanço mais rápido, face mais aberta, maior vida da ferramenta | Perfil menos preciso; exige maior rigidez |
| Diamante de lâmina / de perfil | Raios, ângulos e retificação de perfil | Transfere um perfil específico | Específico da aplicação; arestas frágeis |
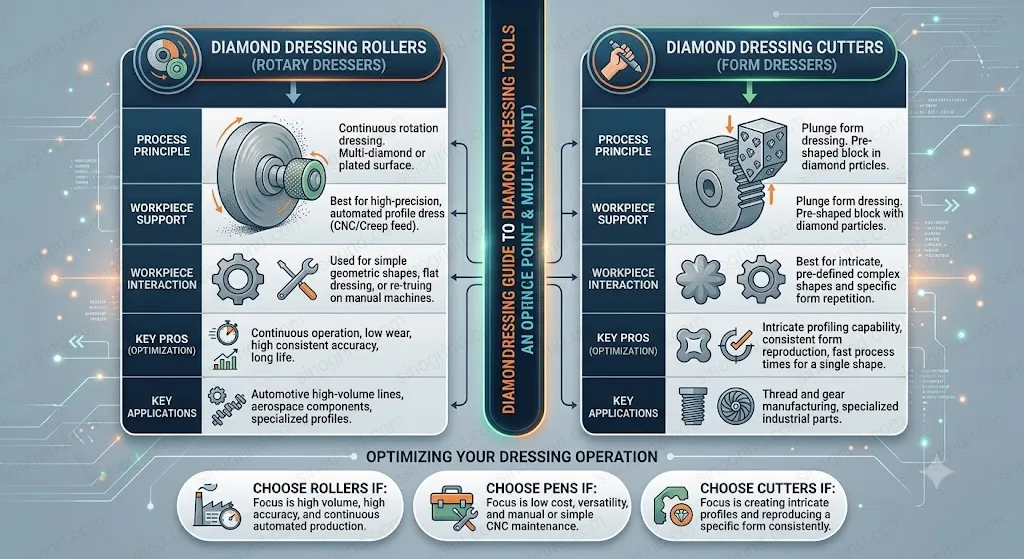
| Rolo de diamante rotativo | Retificação de perfil e CNC em alto volume | Rápido, repetível, duradouro; dressa durante a retificação em algumas máquinas | Custo elevado; exige fuso de dressagem e preparação dedicados |
| Bastão de dressagem | Rebolos pequenos, pontas montadas, abertura ligeira | Prático e barato | Não serve para geometria de precisão; depende do operador |
Adeque o dressador ao ligante e à tolerância, não apenas ao diâmetro do rebolo.
Para a maior parte do trabalho com alumina, o diamante de ponta única é a ferramenta de precisão padrão. É simples, controlável e amplamente disponível. O dressador de estrela é a escolha certa quando a prioridade é abrir depressa uma face empastada num rebolo de bancada ou numa operação de desbaste grosseiro. Os rolos de diamante rotativos são um investimento de produção: fazem sentido quando o mesmo perfil é dressado milhares de vezes e a consistência justifica o custo do equipamento.
Passo a passo: dressar um rebolo de alumina
- Pare e isole. Pare a máquina, isole a energia e coloque a proteção. Inspecione o rebolo quanto a fissuras, lascas ou danos antes de dressar. Um rebolo danificado retira-se, não se dressa.
- Monte o dressador com rigidez. Fixe o suporte perto do rebolo para minimizar o balanço. Verifique se o diamante ou a estrela está afiado e se a ferramenta está no ângulo correto.
- Ligue o rebolo e o refrigerante. Leve o rebolo à velocidade e confirme o caudal antes do contacto. Nunca ajuste o dressador à mão com o rebolo a rodar.
- Toque ao de leve. Aproxime o dressador devagar. Ouça um som de corte limpo; um guincho ou polimento significa normalmente profundidade demasiado leve ou ferramenta romba.
- Percorra com avanço constante. Use um avanço consistente em toda a face. Não permaneça nas extremidades nem inverta no corte.
- Dê passes ligeiros sucessivos. Continue até a face estar limpa, aberta e concêntrica. Um padrão de faíscas uniforme em toda a face é bom sinal.
- Termine com um passe de centelhamento. Um passe ligeiro no mesmo avanço uniformiza a face e remove o resto da camada empastada.
- Verifique e teste. Pare, verifique a excentricidade e o equilíbrio, retifique uma peça de ensaio e inspecione o acabamento antes de voltar à produção.
Pontos de partida de profundidade, avanço e velocidade
| Parâmetro | Dressagem grosseira | Acabamento / precisão | Notas |
|---|---|---|---|
| Profundidade por passe | 0,05 – 0,1 mm | 0,01 – 0,03 mm | Suficiente para remover a camada empastada; mais profundo desperdiça rebolo |
| Avanço (tipo torno) | 0,2 – 0,4 mm/rot | 0,1 – 0,2 mm/rot | Um avanço uniforme importa mais do que o número exato |
| Avanço (tipo mesa) | 200 – 400 mm/min | 100 – 250 mm/min | Mais lento em perfil e acabamento fino |
| Ângulo do diamante | 5–15° de arrasto | 5–15° de arrasto | Ponta ligeiramente atrasada para não escavar |
| Refrigerante | Inundação | Inundação | Fluido limpo; apontado ao contacto |
| Profundidade total de dressagem | 0,1 – 0,3 mm | 0,05 – 0,15 mm | Remover a camada danificada, nada mais |
Pontos de partida típicos para rebolos convencionais de alumina. Confirme com o fabricante do rebolo e do dressador para o seu ligante, tamanho de rebolo e máquina.
Os números importam menos do que o princípio: ferramenta afiada, profundidade leve e avanço constante produzem uma face limpa. Uma ferramenta romba, a qualquer profundidade, vai polir o rebolo e fechar os poros, o que é pior do que não dressar. Se o rebolo continuar brilhante depois de um passe, pare e inspecione o diamante antes de aumentar a profundidade.
Rebolos de bancada e de pedestal
A retificação de bancada é o local onde a dressagem é mais vezes negligenciada e mais facilmente corrigida. Um dressador de estrela costuma bastar. Segure-o com firmeza no apoio de ferramenta, encoste-o ao rebolo suavemente e mova-o ao longo da face. Não o encrave nem use o lado do rebolo como superfície de retificação. Num esmeril de pedestal, alguns segundos de pressão leve a cada poucas horas de utilização mantêm o rebolo aberto e o acabamento consistente.
Se o rebolo tem sulcos ou está muito fora de redondeza, um dressador de diamante num suporte adequado é melhor escolha. Um dressador de estrela segue a forma existente e não corrige um sulco profundo. Verifique a folga do apoio de ferramenta e a proteção antes de trabalhar.
Retificação plana, cilíndrica e de ferramentas de precisão
Nas máquinas de precisão, a dressagem faz parte do processo, não é uma manutenção de última hora. O dressador é montado na mesa ou num carro dedicado, o rebolo é dressado a uma profundidade e avanço controlados, e o mesmo passe é repetido no início de cada lote ou a uma contagem de peças definida. Essa repetibilidade é o que mantém a primeira e a última peças com a mesma medida.
Na retificação cilíndrica, dresse com o rebolo a rodar e o refrigerante ligado e depois verifique a conicidade e a excentricidade do rebolo. Na retificação plana, uma dressagem com avanço transversal deixa uma face consistente em toda a largura do rebolo. Na retificação de ferramentas, um passe final ligeiro costuma bastar para restaurar a aresta sem alterar a forma. Nos três casos, o dressador deve estar montado com rigidez e o diamante afiado.
Condicionar a face
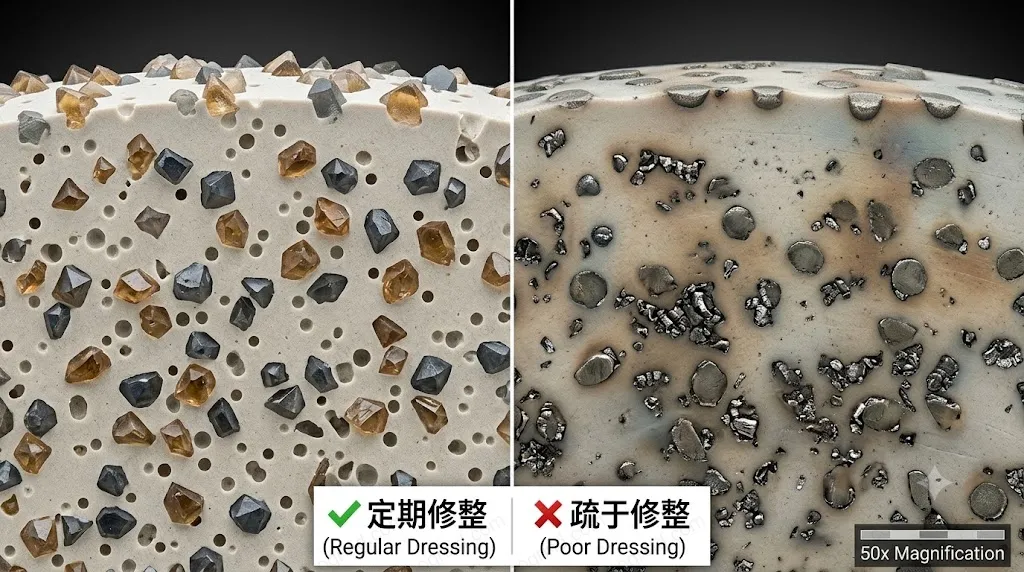
O condicionamento é o controlo final de quão aberta ou fechada fica a face do rebolo. Depois do aparelhamento, um passe leve a avanço lento deixa uma face mais fina; um avanço mais rápido ou um dressador mais grosseiro deixa uma face mais aberta, que corta mais frio e empasta menos. Nos rebolos de alumina, o condicionamento é normalmente apenas o último passe de diamante, não um tratamento químico ou com bastão separado. Os bastões abrasivos usam-se sobretudo em rebolos superabrasivos, onde o ligante precisa de ser aberto sem embotar o diamante ou o CBN.
Se o rebolo queima num passe de acabamento, experimente um condicionamento ligeiramente mais aberto em vez de uma dureza mais macia. Se o acabamento está demasiado rugoso, um passe final mais leve pode bastar. Altere uma coisa de cada vez e inspecione a peça, não apenas o rebolo.
Com que frequência dressar
Não há um intervalo universal. Em produção, a dressagem é muitas vezes acionada por uma contagem de peças, um limite de carga do fuso, uma verificação de acabamento ou um desvio dimensional. Numa oficina, é acionada pelo aspeto e pelo som do rebolo. Os sinais abaixo são fiáveis:
- Aspeto da face: espelhamento brilhante, empastamento de metal, faixas polidas ou aresta gasta.
- Padrão de faíscas: as faíscas tornam-se pequenas, brilhantes e concentradas em vez de uma cortina cheia e uniforme.
- Som: o corte torna-se mais silencioso e agudo, ou começa a guinchar.
- Acabamento: o Ra desvia-se, aparecem marcas de vibração ou a superfície começa a descolorar.
- Dimensões: a peça começa a desviar-se ou a ficar cónica entre verificações.
- Carga do fuso: a potência sobe para a mesma taxa de remoção, sinal de que o rebolo está a roçar.
- Calor: a peça sai mais quente do passe, ou o refrigerante vaporiza no contacto.
A dressagem ligeira frequente é normalmente melhor do que um passe pesado de salvamento. Mantém o rebolo na sua faixa de corte estável e evita o pico de temperatura que vem com uma face totalmente espelhada. O compromisso é o consumo de rebolo, pelo que o intervalo certo é o que equilibra a vida do rebolo com o acabamento, o tempo de ciclo e a rejeição.
Refrigerante e segurança
Dresse a húmido sempre que o processo trabalhe a húmido. O refrigerante controla o calor no diamante, arrasta grão solto e evita que o dressador empaste. Mantenha o fluido limpo; o refrigerante sujo transporta finos que podem riscar a face nova. Aponte o jato ao ponto de contacto e não à proteção, e verifique o caudal antes de tocar.
A segurança não é opcional. Coloque a proteção, use óculos e proteção facial e mantenha as mãos afastadas do rebolo em rotação. Isole a máquina antes de ajustar o dressador ou o rebolo. Verifique o rebolo quanto a fissuras antes de montar e nunca exceda a velocidade marcada. Os rebolos grandes devem ser equilibrados após o aparelhamento, e a máquina deve funcionar brevemente com a proteção colocada antes de retificar.
Erros comuns
- Usar um diamante rombo. Polir o rebolo em vez de o cortar, fechando os poros e causando queimadura.
- Dressar demasiado fundo. Desperdiça rebolo, altera a geometria e pode sobrecarregar uma máquina pequena.
- Dressar demasiado leve. Não remove a camada empastada, pelo que o rebolo parece dressado mas continua espelhado.
- Avançar demasiado depressa. Deixa uma face em espiral ou com cristas e um contacto irregular.
- Sem refrigerante. Arrisca dano térmico no rebolo e deixa detritos na face.
- Dressar só quando o rebolo já está espelhado. Obriga a um passe pesado e a um pico de temperatura; a dressagem ligeira e frequente é melhor.
- Usar um dressador de estrela num perfil de precisão. Não mantém o perfil e pode arredondar a aresta.
- Não verificar a excentricidade nem o equilíbrio depois. Um rebolo recém-dressado pode continuar a vibrar se estiver desequilibrado.
- Dressar um rebolo danificado. Fissuras e lascas são uma decisão de substituição, não de dressagem.
Se a dressagem não resolve o problema, a questão é provavelmente a dureza, o refrigerante ou a velocidade. Percorra o guia de resolução de problemas antes de mudar o rebolo e use a ferramenta de seleção de ligante se não tiver a certeza de que o ligante é a limitação.