: +86 15874211461


Краткий ответ: профилирование (truing) восстанавливает геометрию и биение; правка (dressing) восстанавливает режущий торец. Для настольных и черновых работ используйте звёздочку, для точных — острый одноточечный алмаз. Начинайте с 0,01–0,03 мм на проход для отделки и 0,05–0,1 мм для черновой правки при равномерной подаче и обильной СОЖ. Правьте, когда торец зализовывается, засаливается, теряет форму или уходит шероховатость, — а не по календарю.
См. также: Диагностика корундового круга · Зернистость и твёрдость · Алмазные правящие инструменты · Руководство по правящим инструментам.
Правка, профилирование и приработка
Эти три термина часто используют как синонимы, но они описывают разные результаты. Круг может быть геометрически правильным, но зализанным — или острым, но некруглым. Понимание того, какая именно проблема перед вами, определяет инструмент и проход.
| Операция | Что исправляет | Типичный инструмент | Результат |
|---|---|---|---|
| Профилирование (truing) | Некруглость, конус, биение, потеря формы | Одноточечный или многоточечный алмаз, ротационный правящий инструмент | Соосная геометрия и правильный профиль |
| Правка (dressing) | Глянец, засаливание, затупленное зерно, закрытые поры | Звёздочка, алмаз, правящий брусок | Острый открытый режущий торец |
| Приработка (conditioning) | Финальный характер поверхности после профилирования или правки | Лёгкий проход алмазом, тонкий брусок | Управляемая открытость и шероховатость |
На многих операциях один проход алмазом совмещает профилирование и правку. На профильных и серийных кругах эти шаги могут разделять.
Зачем корундовому кругу правка
Оксид алюминия называют самозатачивающимся, но это не значит, что он никогда не требует внимания. Зерно раскалывается под нагрузкой, связка отпускает изношенный фрагмент, обнажая свежую кромку. Это хорошо работает при правильных давлении, скорости и классе. Когда они неверны, зерно тупится быстрее, чем связка его отпускает, и торец зализовывается. Или поры заполняются материалом заготовки, и круг засаливается. В обоих случаях круг перестаёт резать и начинает тереть.
Правка перезапускает этот цикл. Она снимает затупленный или засаленный слой и раскрывает торец, чтобы СОЖ достигала зоны шлифования, а стружка уходила. Она также исправляет геометрию, если круг износился неравномерно. Хорошо выправленный корундовый круг режет холоднее, держит шероховатость и требует меньше мощности шпинделя, чем зализанный, хотя он немного меньше по диаметру.
Выбор правящего инструмента
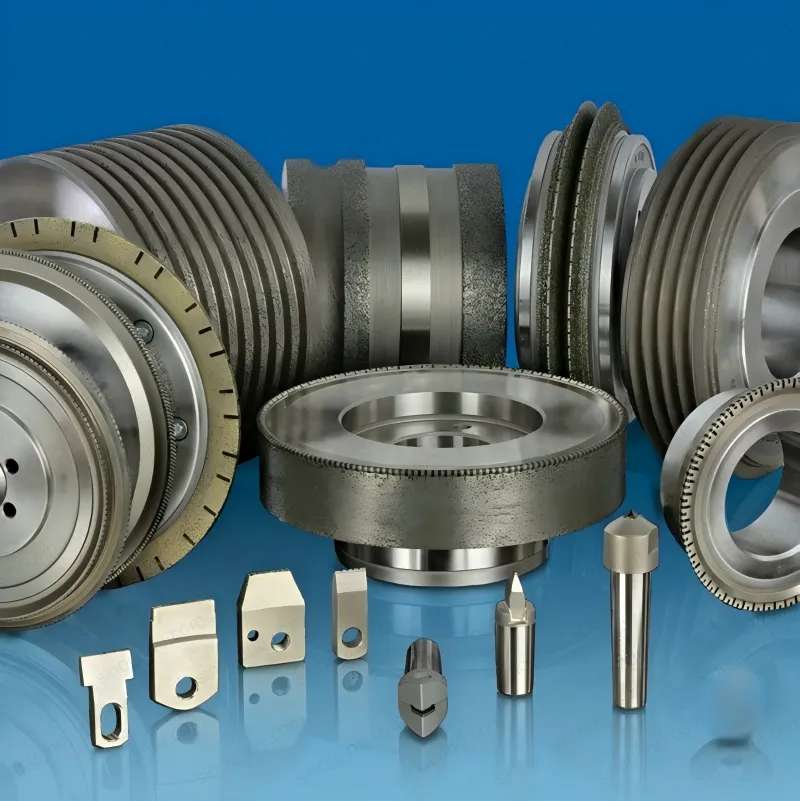
| Инструмент | Лучше всего для | Сильные стороны | Ограничения |
|---|---|---|---|
| Звёздочка | Настольные и обдирочные станки, черновое раскрытие, зачистные круги | Дёшево, быстро, прощает ошибки; быстро снимает глянец и засаливание | Оставляет грубый торец; не для точного профиля и отделки |
| Одноточечный алмаз | Плоскостное, цилиндрическое, бесцентровое и инструментальное шлифование | Точно, управляемо, оставляет чистый торец; умеет профилировать | Алмаз может затупиться или выкрошиться; нужны жёсткое крепление и СОЖ |
| Многоточечный / кластерный алмаз | Серийные керамические круги, ускоренная правка | Быстрее подача, более открытый торец, дольше ресурс инструмента | Менее точный профиль; нужна повышенная жёсткость |
| Пластинчатый / профильный алмаз | Радиусы, углы и профильное шлифование | Переносит заданный профиль | Специальное применение; хрупкие кромки |
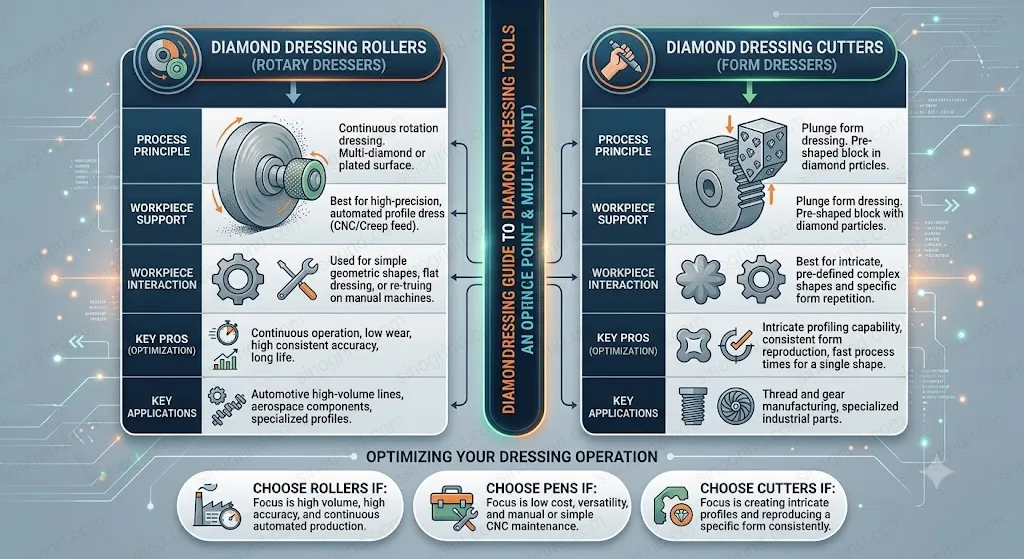
| Ротационный алмазный ролик | Крупносерийное профильное и ЧПУ-шлифование | Быстро, повторяемо, долговечно; на части станков правит во время шлифования | Высокая стоимость; нужен отдельный шпиндель правки и настройка |
| Правящий брусок | Малые круги, смонтированные головки, лёгкое раскрытие | Удобно и недорого | Не для точной геометрии; зависит от оператора |
Подбирайте инструмент под связку и допуск, а не только под диаметр круга.
Для большинства корундовых работ одноточечный алмаз — точный инструмент по умолчанию. Он прост, управляем и широко доступен. Звёздочка — правильный выбор, когда нужно быстро раскрыть засаленный торец на настольном круге или черновой зачистке. Ротационные алмазные ролики — серийная инвестиция: они оправданы, когда один и тот же профиль правят тысячи раз и стабильность стоит капитальных затрат.
Пошагово: правка корундового круга
- Остановитесь и обесточьте. Остановите станок, отключите питание и установите кожух. Осмотрите круг на трещины, сколы и повреждения перед правкой. Повреждённый круг снимают, а не правят.
- Жёстко закрепите правящий инструмент. Зажмите держатель близко к кругу, чтобы уменьшить вылет. Проверьте остроту алмаза или звёздочки и правильный угол установки.
- Запустите круг и СОЖ. Выведите круг на скорость и убедитесь в подаче СОЖ до контакта. Никогда не подводите правящий инструмент рукой при работающем круге.
- Подводите мягко. Вводите инструмент в контакт медленно. Слушайте чистый звук реза; визг или полирование обычно означают слишком малую глубину или тупой инструмент.
- Ведите равномерно. Используйте стабильную подачу по торцу. Не задерживайтесь на краях и не реверсируйте в резе.
- Снимайте последовательные лёгкие проходы. Продолжайте, пока торец не станет чистым, открытым и соосным. Равномерная картина искр по торцу — хороший признак.
- Завершите выхаживающим проходом. Один лёгкий проход с той же подачей выравнивает торец и снимает остатки засаленного слоя.
- Проверьте и испытайте. Остановитесь, проверьте биение и баланс, затем обработайте пробную деталь и оцените шероховатость перед возвратом в серию.
Глубина, подача и скорость: отправные точки
| Параметр | Черновая правка | Отделка / точность | Примечания |
|---|---|---|---|
| Глубина на проход | 0,05 – 0,1 мм | 0,01 – 0,03 мм | Достаточно, чтобы снять засаленный слой; глубже — лишний расход круга |
| Подача (токарного типа) | 0,2 – 0,4 мм/об | 0,1 – 0,2 мм/об | Равномерность важнее точного числа |
| Подача (столового типа) | 200 – 400 мм/мин | 100 – 250 мм/мин | Медленнее на профиле и тонкой отделке |
| Угол алмаза | 5–15° с отставанием | 5–15° с отставанием | Вершина слегка позади, чтобы не врезаться |
| СОЖ | Обильная | Обильная | Чистая жидкость; направлять в зону контакта |
| Суммарная глубина правки | 0,1 – 0,3 мм | 0,05 – 0,15 мм | Снять повреждённый слой, не больше |
Типичные отправные точки для традиционных корундовых кругов. Уточняйте у производителя круга и правящего инструмента для вашей связки, размера и станка.
Цифры значат меньше принципа: острый инструмент, малая глубина и равномерная подача дают чистый торец. Тупой инструмент на любой глубине полирует круг и запечатывает поры — это хуже, чем не править вовсе. Если после прохода круг всё ещё блестит, остановитесь и осмотрите алмаз, прежде чем увеличивать глубину.
Настольные и обдирочные круги
Настольное шлифование — место, где правкой чаще всего пренебрегают и где её проще всего исправить. Обычно достаточно звёздочки. Держите её плотно на подручнике, легко подведите к кругу и проведите по торцу. Не вдавливайте и не используйте боковую поверхность круга как рабочую. Для обдирочного станка нескольких секунд лёгкого давления каждые несколько часов работы достаточно, чтобы круг оставался открытым, а шероховатость стабильной.
Если на круге канавки или он сильно некруглый, лучше подойдёт алмаз в правильном держателе. Звёздочка повторяет существующую форму и не исправит глубокую канавку. Перед пуском проверьте зазор до подручника и кожух.
Точное плоскостное, цилиндрическое и инструментальное шлифование
На точных станках правка — часть процесса, а не обслуживание по остаточному принципу. Правящий инструмент устанавливают на стол или отдельную каретку, круг правят с контролируемой глубиной и подачей, и тот же проход повторяют в начале каждой партии или при заданном числе деталей. Именно повторяемость сохраняет одинаковый размер первой и последней детали.
Для цилиндрического шлифования правьте при работающем круге и включённой СОЖ, затем проверьте круг на конус и биение. Для плоскостного шлифования правка с поперечной подачей оставляет однородный торец по ширине круга. Для инструментального шлифования часто достаточно лёгкого финального прохода, чтобы восстановить кромку, не меняя профиль. Во всех трёх случаях правящий инструмент должен быть жёстко закреплён, а алмаз — острым.
Приработка торца
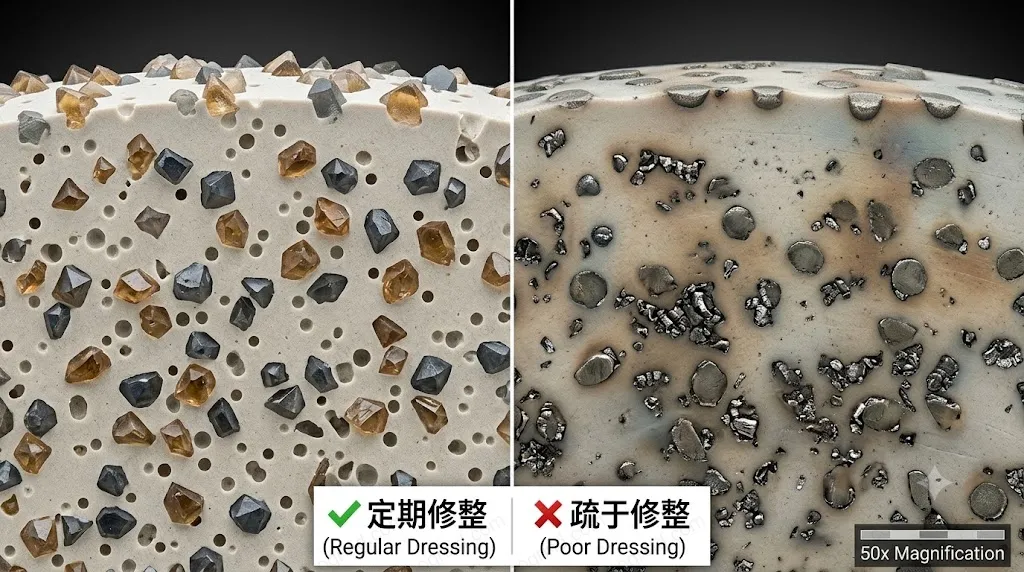
Приработка — финальный контроль того, насколько открыт или закрыт торец. После профилирования лёгкий проход на медленной подаче оставляет более гладкий торец; более быстрая подача или более грубый инструмент оставляют открытый торец, который режет холоднее и меньше засаливается. На корундовых кругах приработка обычно сводится к последнему проходу алмазом, а не к отдельной химической или абразивной обработке. Бруски в основном применяют на сверхабразивных кругах, где связку нужно раскрыть, не затупляя алмаз или CBN.
Если круг прижигает на отделочном проходе, попробуйте чуть более открытую приработку, а не более мягкий класс. Если шероховатость слишком грубая, возможно, хватит более лёгкого финального прохода. Меняйте по одному параметру и осматривайте деталь, а не только круг.
Как часто править
Универсального интервала нет. В серии правку часто запускают по количеству деталей, порогу нагрузки шпинделя, проверке шероховатости или уходу размера. В единичном производстве — по виду и звуку круга. Сигналы ниже надёжны:
- Внешний вид торца: блестящий глянец, налипший металл, полированные полосы или изношенная кромка.
- Картина искр: искры становятся мелкими, яркими и сосредоточенными вместо полной ровной завесы.
- Звук: рез становится тише и выше или начинает визжать.
- Шероховатость: Ra уходит, появляются следы дребезга или поверхность меняет цвет.
- Размеры: деталь начинает уходить или получать конус между проверками.
- Нагрузка шпинделя: мощность растёт при той же производительности — признак того, что круг трёт.
- Тепло: деталь теплее после прохода или СОЖ парит в зоне контакта.
Частая лёгкая правка обычно лучше тяжёлого спасательного прохода. Она держит круг в стабильном диапазоне реза и избегает скачка температуры, который даёт полностью зализанный торец. Плата — расход круга, поэтому правильный интервал балансирует стойкость, шероховатость, время цикла и брак.
СОЖ и безопасность
Правьте с СОЖ всегда, когда процесс мокрый. СОЖ контролирует тепло на алмазе, смывает свободное зерно и не даёт инструменту засаливаться. Держите жидкость чистой: грязная СОЖ несёт мелкую стружку, которая царапает новый торец. Направляйте струю в точку контакта, а не в кожух, и проверяйте подачу до подвода инструмента.
Безопасность не обсуждается. Установите кожух, используйте защиту глаз и лица, держите руки вдали от вращающегося круга. Обесточьте станок перед регулировкой правящего инструмента или круга. Проверьте круг на трещины перед установкой и никогда не превышайте указанную скорость. Большие круги после профилирования следует балансировать, а станок — кратко провернуть с установленным кожухом перед шлифованием.
Частые ошибки
- Тупой алмаз. Он полирует круг вместо реза, запечатывает поры и вызывает прижог.
- Слишком глубокая правка. Тратит круг, меняет геометрию и может перегрузить малый станок.
- Слишком лёгкая правка. Не снимает засаленный слой, поэтому круг выглядит выправленным, но продолжает зализовываться.
- Слишком быстрая подача. Оставляет спиральный или гребенчатый торец и неравномерный контакт.
- Работа без СОЖ. Риск теплового повреждения круга и загрязнений в торце.
- Правка только после полного зализывания. Заставляет снимать тяжёлый проход и провоцирует скачок температуры; лучше частая лёгкая правка.
- Звёздочка на точном профиле. Она не держит профиль и может скруглить кромку.
- Отсутствие проверки биения и баланса. Свежевыправленный круг всё равно может вибрировать, если он не отбалансирован.
- Правка повреждённого круга. Трещины и сколы — повод для замены, а не для правки.
Если правка не устранила проблему, причина, вероятно, в классе, СОЖ или скорости. Пройдите руководство по диагностике, прежде чем менять круг, и воспользуйтесь инструментом подбора связки, если не уверены, что ограничение именно в связке.