
 : +86 15874211461

.webp)
.webp)
.webp)
.webp)
.webp)
.webp)
.webp)
.webp)
.webp)
.webp)
.webp)
.webp)
.webp)
.webp)

Достижения в технологии шлифовальных кругов
Двигатель точности: как сверхабразивы и современные шлифовальные станки переопределяют производство
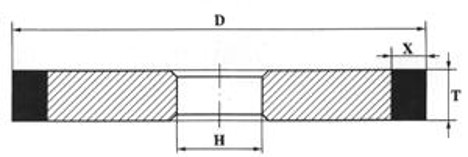
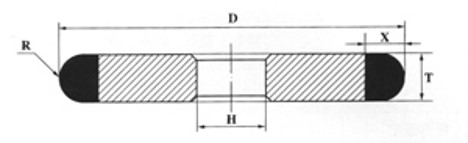
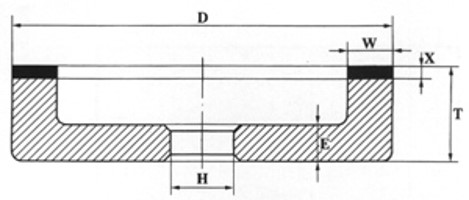
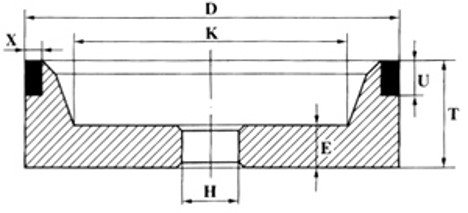
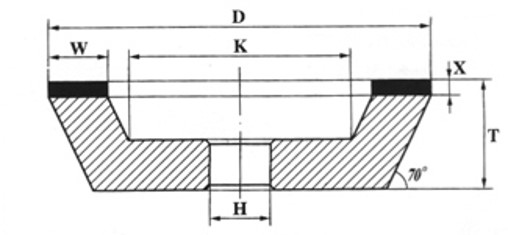
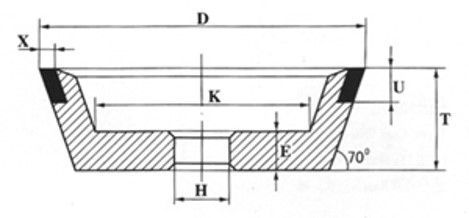
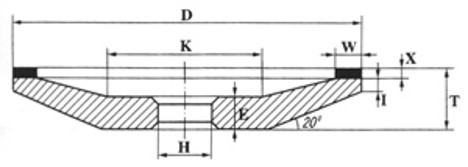
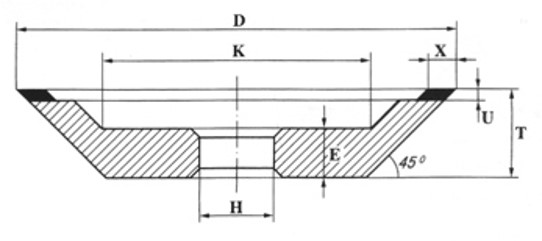
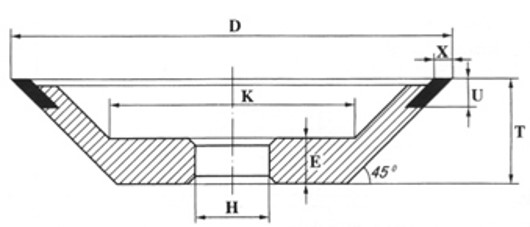
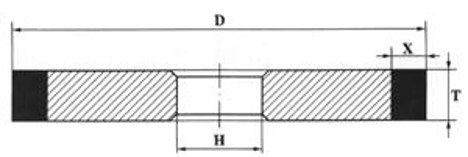
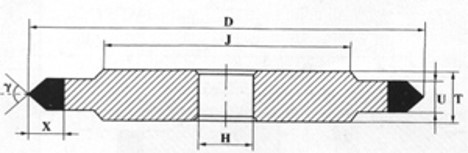
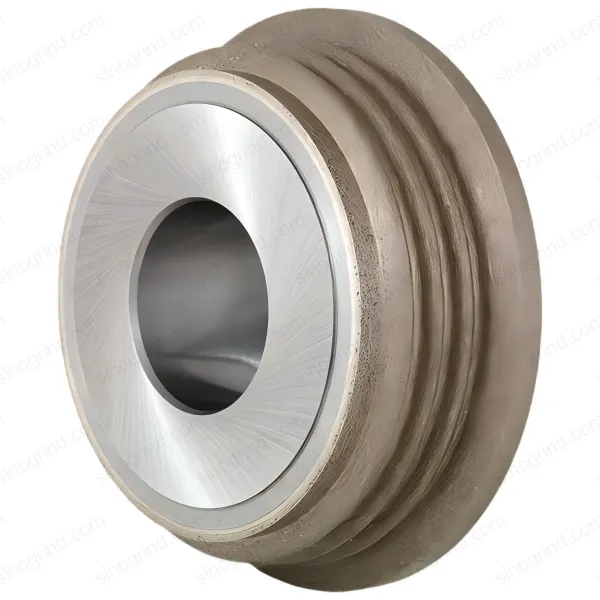
Читать далееВнимание: данная продукция может быть изготовлена в различных нестандартных размерах и с разной концентрацией. Единица измерения на изображении — миллиметр.
Пожалуйста, свяжитесь с нами, чтобы узнать более подробную информацию.
Выбор подходящего алмазного шлифовального круга зависит от материала заготовки, требуемого качества поверхности и условий производства. Наше техническое руководство поможет вам выбрать оптимальный тип связки и параметры. Для обычного шлифования стали см. наши круги из оксида алюминия.
Для шлифования режущего инструмента из твёрдого сплава алмазные круги со смоляной связкой являются отраслевым стандартом. Самозатачивающаяся смоляная матрица обеспечивает более холодный рез, предотвращая микро-трещины и термические повреждения.
Керамические материалы и стекло требуют алмазных кругов с керамической или смоляной связкой. Керамическая связка обеспечивает более высокие Rates удаления материала благодаря открытой пористой структуре, а смоляная — превосходное качество поверхности.
Для кремниевых пластин, подложек LED и других полупроводниковых материалов гальванические алмазные круги обеспечивают агрессивное снятие материала за один проход. Смоляная связка предпочтительна для более тонких операций отделки.
Для формового шлифования, требующего точного сохранения профиля, алмазные круги с металлической связкой обеспечивают максимальную долговечность и сохранение формы. Металлическая связка служит в 3-5 раз дольше смоляной и сохраняет профиль для серийного производства.
Применение: Шлифование пресс-форм, шлифование пуансонов и матриц, производство прецизионных деталей
Высокопроизводственные условия выигрывают от алмазных кругов с керамической связкой, которые сочетают высокие Rates удаления материала с отличным сроком службы. Открытая пористая структура обеспечивает превосходную подачу охлаждающей жидкости и удаление стружки.
Отрасли: Производство автомобильных компонентов, выпуск авиационных деталей, общее прецизионное машиностроение
| Материал Заготовки | Рекомендуемая Связка | Зернистость | Концентрация | Основные Преимущества |
|---|---|---|---|---|
| Твёрдый Сплав | Смоляная | 80/100 — 170/200 | 100-150% | Превосходная отделка, холодный рез |
| Керамика | Керамическая | 100/120 — 230/270 | 75-125% | Высокое снятие, отличное охлаждение |
| Стекло | Смоляная или Керамическая | 100/120 — 200/230 | 75-125% | Гладкая поверхность, без сколов |
| Полупроводники | Гальваническая | 170/200 — 400/500 | 100-200% | Агрессивное снятие, один проход |
| Прецизионные Формы | Металлическая | 80/100 — 170/200 | 100-150% | Максимальное сохранение формы |
| Производственное | Керамическая | 80/100 — 200/230 | 100-150% | Высокое снятие, отличное охлаждение |
| D | T | H | ||||||||||||||||||||||||
| 3 | 4 | 5 | 6 | 8 | 10 | 12 | 15 | 16 | 20 | 25 | 32 | 40 | 50 | 60 | 6 | 10 | 12 | 13 | 16 | 20 | 32 | 75 | 127 | 203 | 305 | |
| 25 | X | X | X | X | X | X | X | X | X | |||||||||||||||||
| 30 | X | X | X | X | X | X | ||||||||||||||||||||
| 40 | X | X | X | X | X | X | X | X | ||||||||||||||||||
| 45 | X | X | ||||||||||||||||||||||||
| 50 | X | X | X | X | X | X | X | X | ||||||||||||||||||
| 60 | X | X | X | X | X | X | X | |||||||||||||||||||
| 75 | X | X | X | X | X | X | X | X | X | |||||||||||||||||
| 80 | X | X | X | X | X | X | X | X | ||||||||||||||||||
| 100 | X | X | X | X | X | X | X | X | X | X | ||||||||||||||||
| 115 | X | X | ||||||||||||||||||||||||
| 125 | X | X | X | X | X | X | X | X | X | X | ||||||||||||||||
| 150 | X | X | X | X | X | X | X | X | X | X | ||||||||||||||||
| 175 | X | X | X | X | X | X | ||||||||||||||||||||
| 200 | X | X | X | X | X | X | X | X | X | X | ||||||||||||||||
| 250 | X | X | X | X | X | X | X | X | X | X | X | X | ||||||||||||||
| 300 | X | X | X | X | X | X | X | X | X | X | X | |||||||||||||||
| 350 | X | X | X | X | X | X | X | X | X | X | X | |||||||||||||||
| 400 | X | X | X | X | X | X | X | X | X | X | X | X | ||||||||||||||
| 450 | X | X | X | X | X | X | X | |||||||||||||||||||
| 500 | X | X | X | X | X | X | X | X | ||||||||||||||||||
| 600 | X | X | X | X | X | X | X | |||||||||||||||||||
| 750 | X | X | X | X | X | X | X | |||||||||||||||||||
| X=2,2.5,3,4,5,6,8,10,15 | ||||||||||||||||||||||||||
| D | T/R | H | X |
| 12 | 3.5/2 | 3 | 3 |
| 15 | 4.2/2.1 | 5 | 4 |
| 35 | 3.5/2 | 5 | 4 |
| 50 | 3/1.5,6/3 | 10 | 3,6 |
| 60 | 4/2/23 | 10 | 4 |
| 75 | 4.2/2.1 | 10 | 5 |
| 80 | 6/3/23 | 10,20 | 6 |
| 100 | 3/1,5,6/3,8/4,10/5,12/6 | 20 | 3,5,6,7,8 |
| 125 | 3/1,5,6/3 | 20,32 | 3,6 |
| 150 | 3/1,5,6/3,7/3,5,8/4,10/5,16/8 | 32 | 3,3.5,5,6,8,8.5 |
| D | T | H | W | ||||||||
| 3 | 5 | 6 | 10 | 12 | 15 | 20 | 25 | 30 | |||
| 50 | 10~20 | 10 | X | X | X | ||||||
| 75 | 10~25 | 10,20 | X | X | X | X | |||||
| 100 | 15~30 | 20 | X | X | X | X | X | ||||
| 125 | 15~35 | 32 | X | X | X | X | X | X | X | X | X |
| 150 | 15~35 | X | X | X | X | X | X | X | X | ||
| 175 | 15~40 | X | X | X | X | X | X | ||||
| 200 | 20~50 | X | X | X | X | ||||||
| 250 | 20~55 | X | X | X | X | X | |||||
| 300 | 25~60 | 75,127 | X | X | |||||||
| 350 | 30~60 | X | |||||||||
| X=2,3,4,5,6 | |||||||||||
| Все условия согласованы обеими сторонами | |||||||||||
| D | T | H | U | |||||
| 25 | 30 | 35 | 50 | 20 | 32 | 75 | ||
| 75 | X | X | 6 10 | |||||
| 100 | X | X | ||||||
| 125 | X | X | ||||||
| 150 | X | X | ||||||
| 200 | X | X | ||||||
| 250 | X | X | X | |||||
| X=1.5,3 | ||||||||
| Все условия согласованы обеими сторонами | ||||||||
| D | T | H | E | W | ||
| 3 | 6 | 10 | ||||
| 75 | 25 | 20 | 10 | X | X | X |
| 90 | 35 | 20 | X | X | ||
| 125 | 25 | 32 | X | X | ||
| X=2,3,4 | ||||||
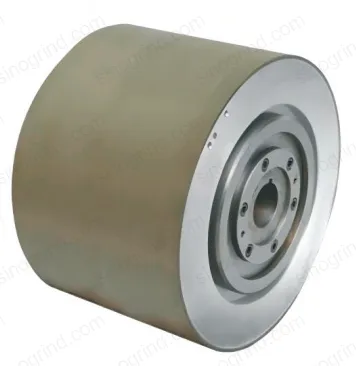
| Ассортимент включает бесцентровые шлифовальные круги, двухдисковые шлифовальные платы, режущие круги и шлифовальные головки различной формы. | ||||||
| D | T | H | S | ||||||||||
| 15 | 25 | 30 | 32 | 35 | 40 | 45 | 50 | 8 | 10 | 20 | 32 | ||
| 30 | X | X | 60° 70° | ||||||||||
| 50 | X | X | X | ||||||||||
| 75 | X | X | X | X | |||||||||
| 90 | X | X | |||||||||||
| 100 | X | X | X | X | |||||||||
| 125 | X | X | X | X | |||||||||
| 150 | X | X | X | ||||||||||
| X | 11v9 | 1.5,2,3,4,5,10 | |||||||||||
| 11V2 | 3,4,5,10 | ||||||||||||
| U | 11V9 | 5,6,7,10 | |||||||||||
| 11V2 | 2,3,4 | ||||||||||||
| К, Е. Согласовано обеими сторонами. | |||||||||||||
| D | T | H | E | W | |||||||
| 10 | 20 | 32 | 3 | 5 | 6 | 10 | 15 | 20 | |||
| 75 | 12 | X | X | 5 | X | X | X | X | |||
| 100 | 14 | X | 6 | X | X | X | X | ||||
| 125 | 18 | X | 8 | X | X | X | |||||
| 150 | 20 | X | 9 | X | X | X | X | ||||
| 175 | 22 | X | 10 | X | X | X | |||||
| 200 | 24 | X | 11 | X | X | X | X | ||||
| 250 | 26 | X | 12 | X | X | X | X | ||||
| X=2,3,4,6 | |||||||||||
| Основные характеристики и преимущества. | |||||||||||
| D | T | H | U | X | S | |||||||||||||||
| 10 | 12 | 13 | 15 | 16 | 18 | 25 | 10 | 20 | 32 | 127 | 2 | 3 | 8 | 2 | 3 | 3.5 | 5 | 10 | ||
| 50 | X | X | X | X | X | X | X | 40 | ||||||||||||
| 75 | X | X | X | X | X | X | X | X | 30,45 | |||||||||||
| 90 | X | X | X | X | X | X | 45 | |||||||||||||
| 100 | X | X | X | X | X | 45 | ||||||||||||||
| 125 | X | X | X | X | X | X | X | X | 25,45 | |||||||||||
| 150 | X | X | X | X | X | 45 | ||||||||||||||
| 250 | X | X | X | X | 45 | |||||||||||||||
| К., Е. Согласовано обеими сторонами. | ||||||||||||||||||||
| D | T | H | E | U | ||
| 20 | 25 | 20 | 32 | |||
| 75 | X | X | 10 | 6 | ||
| 100 | X | X | 6,10 | |||
| 125 | X | X | X | |||
| 150 | X | X | X | |||
| X=1,5,3 | ||||||
| Основные характеристики и преимущества. | ||||||
| D | T | H | J | X | U | |||||||||||||||||
| 6 | 8 | 10 | 12 | 15 | 20 | 20 | 32 | 75 | 127 | 203 | 305 | 3 | 6 | 1 | 2 | 3 | 5 | 6 | 10 | 16 | ||
| 75 | X | X | 50 | X | X | X | ||||||||||||||||
| 100 | X | X | 70 | X | X | X | ||||||||||||||||
| X | X | X | X | |||||||||||||||||||
| 125 | X | X | 100 | X | X | X | ||||||||||||||||
| X | X | X | X | X | ||||||||||||||||||
| 150 | X | X | X | X | 120 | X | X | |||||||||||||||
| 175 | X | X | X | 140 | X | X | X | |||||||||||||||
| 200 | X | X | X | X | X | 160 | X | X | X | X | ||||||||||||
| 250 | X | X | X | X | 200 | X | X | X | ||||||||||||||
| 300 | X | X | X | X | X | 250 | X | X | X | X | ||||||||||||
| X | X | X | X | X | ||||||||||||||||||
| 350 | X | X | 300 | X | X | X | ||||||||||||||||
| X | X | X | X | X | ||||||||||||||||||
| 400 | X | X | X | 350 | X | X | X | X | ||||||||||||||
| 500 | X | X | X | 400 | X | X | X | |||||||||||||||
| 600 | X | X | 500 | X | X | X | ||||||||||||||||
| 700 | X | X | 800 | X | X | X | ||||||||||||||||
| D | J | T | H | U | V | ||||||||||
| 5 | 6 | 8 | 10 | 20 | 10 | 20 | 32 | 127 | 203 | 3 | 5 | 16 | |||
| 50 | 24 | X | X | X | 40° 60° | ||||||||||
| 60 | 28 | X | X | X | |||||||||||
| 70 | 35 | X | X | X | X | ||||||||||
| 100 | 50 | X | X | X | |||||||||||
| 125 | 66 | X | X | X | |||||||||||
| 150 | 85 | X | X | X | |||||||||||
| 200 | 120 | X | X | X | |||||||||||
| 300 | 250 | X | X | X | |||||||||||
| 400 | 350 | X | X | X | |||||||||||
| X=6,8 | |||||||||||||||
SinoGrind предлагает как алмазные шлифовальные круги, так и CBN (кубический нитрид бора) шлифовальные круги с различными типами связок. Правильный выбор зависит от материала заготовки, требуемой чистоты поверхности и объёма производства.
Алмазные круги на смоляной связке: Самозатачивающаяся связка обеспечивает более холодное резание и превосходную чистоту поверхности (Ra 0,1–0,4 мкм). Идеально подходят для точного шлифования твердосплавного инструмента, керамических деталей, стекла и полупроводниковых материалов. Органическая смоляная матрица постепенно изнашивается, постоянно обнажая свежие алмазные зёрна.
Алмазные круги на металлической связке: Матрицы из бронзы, меди или стали, обеспечивающие максимальную долговечность и сохранение формы. Круги на металлической связке служат в 3–5 раз дольше смоляных и сохраняют профиль при точном профильном шлифовании. Лучший выбор для тяжёлых работ, требующих высокой скорости съёма материала на твёрдых сплавах и абразивных материалах.
Алмазные круги на керамической связке: Керамическая стекловидная связка с открытой пористой структурой, обеспечивающая отличный поток охлаждающей жидкости и высокую скорость съёма материала. Самозатачивание за счёт контролируемого вырывания зёрен. Идеально подходят для универсального шлифования твёрдого сплава, керамики и стекла в производственных условиях, где важны и эффективность, и срок службы круга.
Алмазные круги с гальваническим покрытием: Однослойная никелированная конструкция, обнажающая максимальное количество алмазного зерна для агрессивного съёма материала. Используются для профильного шлифования, прорезки пазов и однооперационных обработок твёрдых и хрупких материалов. Готовы к использованию без приработки.
CBN круги на смоляной связке: Обеспечивают превосходную чистоту поверхности на закалённых сталях (HRC 45+), инструментальных сталях и аэрокосмических суперсплавах. Более холодное резание минимизирует термическое повреждение и металлургические изменения. Предпочтительны для финишных операций на точных деталях, таких как подшипниковые кольца, лопатки турбин и пресс-формы.
CBN круги на металлической связке: Максимальное сохранение формы и теплопроводность для тяжёлого шлифования чёрных металлов. Идеальны для резьбошлифования, зубошлифования и глубинного шлифования, где критична точность формы круга. Металлические связки обеспечивают превосходную жёсткость и выдерживают высокие усилия шлифования.
CBN круги на керамической связке: Лучший выбор для высокопроизводительного шлифования закалённых стальных деталей. Открытая пористая структура обеспечивает отличный доступ охлаждающей жидкости и отвод стружки, позволяя достигать высокой скорости съёма без термического повреждения. Широко используются для шлифования коленчатых валов, распределительных валов и деталей трансмиссий в автомобилестроении.
| Материал заготовки | Рекомендуемый круг | Лучший тип связки |
|---|---|---|
| Карбид вольфрама | Алмазный шлифовальный круг | Смоляная или керамическая |
| Керамика / стекло | Алмазный шлифовальный круг | Смоляная или керамическая |
| Полупроводниковые материалы | Алмазный шлифовальный круг | Смоляная или гальваническая |
| Закалённая сталь (HRC 45+) | CBN шлифовальный круг | Смоляная или керамическая |
| Инструментальная сталь / HSS | CBN шлифовальный круг | Смоляная |
| Чугун | CBN шлифовальный круг | Металлическая или керамическая |
| Аэрокосмические суперсплавы | CBN шлифовальный круг | Смоляная |
| Автомобильные коленчатые валы | CBN шлифовальный круг | Керамическая |
Алмазные шлифовальные круги на основе смолы обеспечивают превосходную чистоту поверхности и идеально подходят для точного шлифования твёрдых материалов, таких как карбид, керамика и стекло. Они обеспечивают более холодный режим резания и обладают свойством самозатачивания. Металлические круги более износостойкие и дольше сохраняют форму, что делает их подходящими для тяжёлых условий шлифования и высоких скоростей съёма материала. Металлическая связка также обеспечивает лучшую теплопроводность.
Размер алмазного зерна зависит от требуемой чистоты поверхности и скорости съёма материала. Крупное зерно (30/40-60/80) используется для чернового шлифования и интенсивного съёма материала. Среднее зерно (80/100-170/200) обеспечивает баланс между скоростью съёма и чистотой поверхности. Мелкое зерно (200/230-500/600) обеспечивает превосходную чистоту поверхности для точных операций. Сверхмелкое зерно (800+) используется для зеркальной доводки и лапки.
Концентрация алмаза определяет объём алмаза в связующей матрице. Стандартная концентрация (100) содержит 4,4 карата на кубический сантиметр. Более высокие концентрации (150-200) обеспечивают более быстрый съём материала и увеличивают срок службы круга при серийном шлифовании. Более низкие концентрации (50-75) экономически эффективны для лёгких задач шлифования и обеспечивают более холодный режим резания. Оптимальная концентрация зависит от материала, применения и возможностей станка.
Стандартные алмазные шлифовальные круги не рекомендуются для обработки черных металлов (сталь, чугун), так как углерод алмаза вступает в реакцию с железом при высоких температурах, что приводит к быстрому износу круга. Для шлифовки стали используйте шлифовальные круги из нитрида бора кубической формы (CBN). Однако алмазные круги могут использоваться для обработки цветных металлов, таких как алюминий, медь и латунь, при правильном охлаждении.
Срок службы алмазного шлифовального круга значительно варьируется в зависимости от применения, материала и условий эксплуатации. При оптимальных условиях высококачественный алмазный круг может прослужить 200-500 часов шлифовки. На срок службы влияют твёрдость обрабатываемого материала, параметры шлифования (скорость, подача, глубина резания), качество охлаждающей жидкости и состояние станка. Регулярная правка и надлежащее техническое обслуживание могут продлить срок службы круга на 30-50%.
Для алмазных шлифовальных кругов рекомендуются водорастворимые или синтетические охлаждающие жидкости. Эти жидкости обеспечивают отличный отвод тепла и промывку стружки. Избегайте использования охлаждающих жидкостей на масляной основе, так как они могут вызвать тепловое повреждение связующей матрицы. Подача охлаждающей жидкости должна быть достаточной для заполнения зоны шлифования, как правило, 15-25 литров в минуту на дюйм ширины круга. Поддерживайте концентрацию охлаждающей жидкости на уровне 5-8% для оптимальной работы.
Алмазные круги используются для неферромагнитных твердых материалов, таких как карбид, керамика, стекло, кварц и полупроводниковые материалы. Круги CBN (кубический нитрид бора) предназначены для ферромагнитных материалов, включая закаленную сталь, инструментальную сталь, быстрорежущую сталь и чугун. Алмаз обладает большей твердостью, но химически реагирует с железом при температурах шлифования. CBN обеспечивает отличную термическую стабильность до 1200 °C и химическую инертность к железу.
CBN круги со смоляной связкой обеспечивают отличное качество поверхности и идеально подходят для точной финишной обработки закаленной стали и аэрокосмических сплавов. Витрифицированные CBN круги обеспечивают более высокую скорость съёма материала благодаря открытой пористой структуре, которая обеспечивает лучший поток охлаждающей жидкости и удаление стружки. Витрифицированные круги также дольше сохраняют форму и предпочтительны для высокопроизводительного шлифования коленчатых валов, распределительных валов и колец подшипников.
Выбирайте CBN круги с металлической связкой, когда вам нужен максимальный срок службы и сохранение формы для тяжелых применений, таких как резьбовое шлифование, зубошлифование и глубинное шлифование с ползучей подачей. Металлические связки обеспечивают превосходную теплопроводность и жесткость. CBN круги со смоляной связкой лучше подходят для финишных операций, требующих превосходного качества поверхности (Ra 0,2 мкм или лучше) и более холодного резания закаленных инструментальных сталей.
Витрифицированные алмазные круги имеют три ключевых преимущества: (1) Высокая скорость съёма материала благодаря открытой пористой структуре, обеспечивающей агрессивное резание. (2) Отличный поток охлаждающей жидкости через пористую связку, предотвращающий термическое повреждение заготовки. (3) Самозатачивание за счет контролируемого разрушения связки, поддерживающее стабильную производительность резания. Они идеально подходят для универсального шлифования карбида и керамики.
Для шлифовки инструментов из карбида вольфрама чаще всего используются алмазные круги со смоляной связкой, поскольку они обеспечивают отличное качество поверхности и более холодное резание, предотвращающее микротрещины. Алмазные круги с металлической связкой обеспечивают более длительный срок службы на этапах чернового шлифования. Витрифицированные алмазные круги обеспечивают наилучшее сочетание скорости съёма материала и срока службы для серийного шлифования карбидных инструментов.
Производитель алмазных и CBN кругов (Китай). КП по чертежу.
Смола, металл, керамика, гальваника — спец. зерно/размер.
Закалённая и инструментальная сталь, HSS.
Чертёж или марка → КП.
Двигатель точности: как сверхабразивы и современные шлифовальные станки переопределяют производство
Читать далееПоследние новости и анализы отрасли в области алмазных шлифовальных кругов. Узнайте о росте рынка, обусловленном развитием электромобилей и авиастроения, ключевых технологических инновациях в структуре и качестве материалов, а также о будущих тенденциях, формирующих принципы точного производства.
Читать далееПравильная шлифовальная круг для задачи: техническое руководство по выбору шлифовальных кругов
Читать далееБолее 20 лет опыта в шлифовании. Абразивные решения на основе алмаза, CBN (кубического нитрида бора) и традиционных материалов для точного производства по всему миру.






