
 : +86 15874211461

.webp)
.webp)
.webp)
.webp)
.webp)
.webp)
.webp)
.webp)
.webp)
.webp)
.webp)
.webp)
.webp)
.webp)

Avances en la tecnología de muelas
El motor de la precisión: cómo los superabrasivos y las máquinas de rectificación avanzadas están redefiniendo la fabricación
Leer másLa selección de la muela de diamante adecuada depende del material de la pieza, el acabado superficial requerido y los requisitos de producción. Nuestra guía técnica le ayuda a elegir el tipo de ligante y especificaciones óptimas. Para el rectificado convencional de acero, vea nuestras muelas de óxido de aluminio.
Para el rectificado de herramientas de corte de carburo, las muelas de diamante de ligante de resina son el estándar de la industria. La matriz de resina autoafilada proporciona un corte más frío que previene microfisuras y daños térmicos.
Los materiales cerámicos y de vidrio requieren muelas de diamante de ligante vitroso o de resina. Los ligantes vítreos ofrecen mayores tasas de eliminación de material debido a su estructura porosa abierta, mientras que los de resina proporcionan acabado superior.
Para obleas de silicio, sustratos LED y otros materiales semiconductores, las muelas de diamante electroplateadas proporcionan eliminación agresiva de material en una sola pasada. Los ligantes de resina se prefieren para operaciones de acabado más fino.
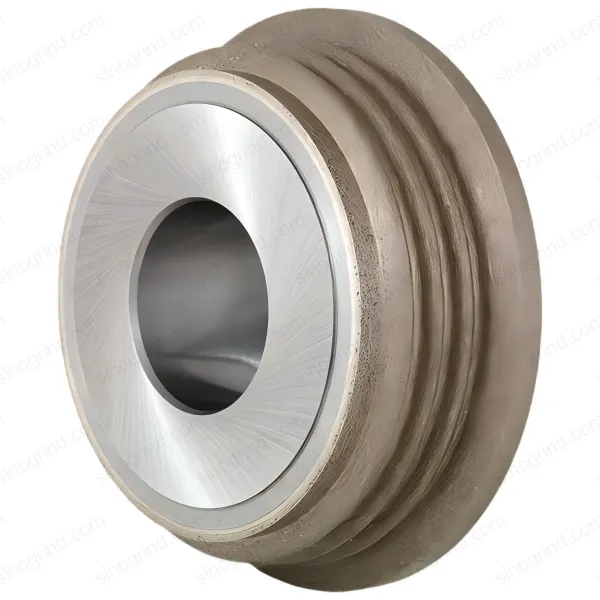
Para aplicaciones de rectificado de formas de precisión que requieren retención precisa del perfil, las muelas de diamante de ligante metálico ofrecen máxima durabilidad y retención de forma. Los ligantes metálicos duran 3-5 veces más que los de resina y mantienen su perfil para producción de alto volumen.
Aplicaciones: Rectificado de moldes de inyección, rectificado de punzones y matrices, fabricación de componentes de precisión
Los entornos de alta producción se benefician de las muelas de diamante de ligante vitroso que combinan altas tasas de eliminación de material con excelente vida útil de la muela. La estructura porosa abierta permite un flujo superior de refrigerante y evacuación de virutas.
Industrias: Fabricación de componentes automotrices, producción de piezas aeroespaciales, ingeniería de precisión general
| Material de la Pieza | Ligante Recomendado | Tamaño de Grano | Concentración | Beneficios Principales |
|---|---|---|---|---|
| Carburo de Tungsteno | Resina | 80/100 - 170/200 | 100-150% | Acabado superior, corte más frío |
| Cerámica | Vitreo | 100/120 - 230/270 | 75-125% | Alta eliminación, excelente refrigeración |
| Vidrio | Resina o Vitreo | 100/120 - 200/230 | 75-125% | Acabado liso, sin astillas |
| Semiconductores | Electroplateado | 170/200 - 400/500 | 100-200% | Eliminación agresiva, una pasada |
| Formas de Precisión | Metálico | 80/100 - 170/200 | 100-150% | Máxima retención de forma, larga vida |
| Rectificado de Producción | Vitreo | 80/100 - 200/230 | 100-150% | Alta tasa de eliminación, excelente refrigeración |
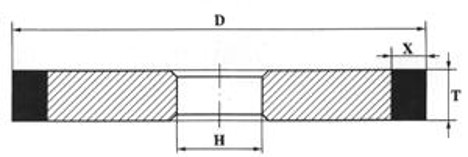
| D | T | H | ||||||||||||||||||||||||
| 3 | 4 | 5 | 6 | 8 | 10 | 12 | 15 | 16 | 20 | 25 | 32 | 40 | 50 | 60 | 6 | 10 | 12 | 13 | 16 | 20 | 32 | 75 | 127 | 203 | 305 | |
| 25 | X | X | X | X | X | X | X | X | X | |||||||||||||||||
| 30 | X | X | X | X | X | X | ||||||||||||||||||||
| 40 | X | X | X | X | X | X | X | X | ||||||||||||||||||
| 45 | X | X | ||||||||||||||||||||||||
| 50 | X | X | X | X | X | X | X | X | ||||||||||||||||||
| 60 | X | X | X | X | X | X | X | |||||||||||||||||||
| 75 | X | X | X | X | X | X | X | X | X | |||||||||||||||||
| 80 | X | X | X | X | X | X | X | X | ||||||||||||||||||
| 100 | X | X | X | X | X | X | X | X | X | X | ||||||||||||||||
| 115 | X | X | ||||||||||||||||||||||||
| 125 | X | X | X | X | X | X | X | X | X | X | ||||||||||||||||
| 150 | X | X | X | X | X | X | X | X | X | X | ||||||||||||||||
| 175 | X | X | X | X | X | X | ||||||||||||||||||||
| 200 | X | X | X | X | X | X | X | X | X | X | ||||||||||||||||
| 250 | X | X | X | X | X | X | X | X | X | X | X | X | ||||||||||||||
| 300 | X | X | X | X | X | X | X | X | X | X | X | |||||||||||||||
| 350 | X | X | X | X | X | X | X | X | X | X | X | |||||||||||||||
| 400 | X | X | X | X | X | X | X | X | X | X | X | X | ||||||||||||||
| 450 | X | X | X | X | X | X | X | |||||||||||||||||||
| 500 | X | X | X | X | X | X | X | X | ||||||||||||||||||
| 600 | X | X | X | X | X | X | X | |||||||||||||||||||
| 750 | X | X | X | X | X | X | X | |||||||||||||||||||
| X=2,2.5,3,4,5,6,8,10,15 | ||||||||||||||||||||||||||
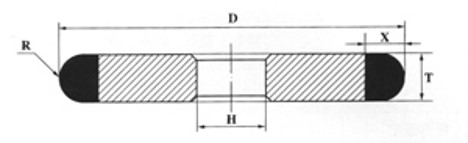
| D | T/R | H | X |
| 12 | 3.5/2 | 3 | 3 |
| 15 | 4.2/2.1 | 5 | 4 |
| 35 | 3.5/2 | 5 | 4 |
| 50 | 3/1.5,6/3 | 10 | 3,6 |
| 60 | 4/2/23 | 10 | 4 |
| 75 | 4.2/2.1 | 10 | 5 |
| 80 | 6/3/23 | 10,20 | 6 |
| 100 | 3/1,5,6/3,8/4,10/5,12/6 | 20 | 3,5,6,7,8 |
| 125 | 3/1,5,6/3 | 20,32 | 3,6 |
| 150 | 3/1,5,6/3,7/3,5,8/4,10/5,16/8 | 32 | 3,3.5,5,6,8,8.5 |
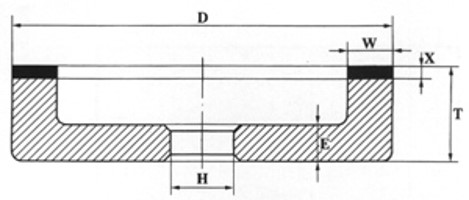
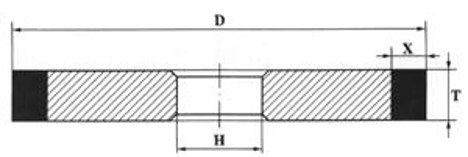
| D | T | H | W | ||||||||
| 3 | 5 | 6 | 10 | 12 | 15 | 20 | 25 | 30 | |||
| 50 | 10~20 | 10 | X | X | X | ||||||
| 75 | 10~25 | 10,20 | X | X | X | X | |||||
| 100 | 15~30 | 20 | X | X | X | X | X | ||||
| 125 | 15~35 | 32 | X | X | X | X | X | X | X | X | X |
| 150 | 15~35 | X | X | X | X | X | X | X | X | ||
| 175 | 15~40 | X | X | X | X | X | X | ||||
| 200 | 20~50 | X | X | X | X | ||||||
| 250 | 20~55 | X | X | X | X | X | |||||
| 300 | 25~60 | 75,127 | X | X | |||||||
| 350 | 30~60 | X | |||||||||
| X=2,3,4,5,6 | |||||||||||
| E: Según acuerdo mutuo | |||||||||||
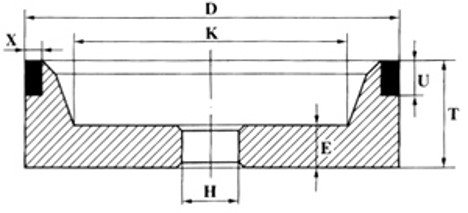
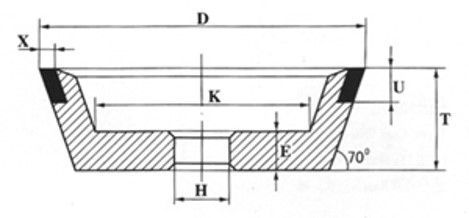
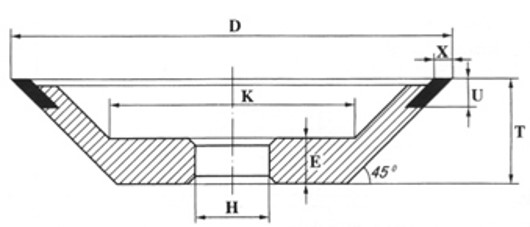
| D | T | H | U | |||||
| 25 | 30 | 35 | 50 | 20 | 32 | 75 | ||
| 75 | X | X | 6 10 | |||||
| 100 | X | X | ||||||
| 125 | X | X | ||||||
| 150 | X | X | ||||||
| 200 | X | X | ||||||
| 250 | X | X | X | |||||
| X=1.5,3 | ||||||||
| E, K: Según acuerdo mutuo | ||||||||
| D | T | H | E | W | ||
| 3 | 6 | 10 | ||||
| 75 | 25 | 20 | 10 | X | X | X |
| 90 | 35 | 20 | X | X | ||
| 125 | 25 | 32 | X | X | ||
| X=2,3,4 | ||||||
| Según lo acordado por ambas partes. | ||||||
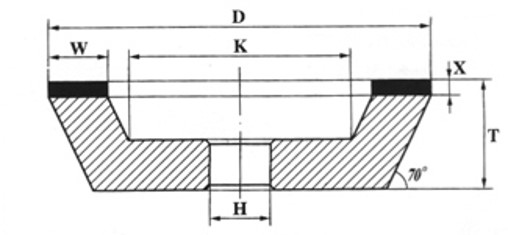
| D | T | H | S | ||||||||||
| 15 | 25 | 30 | 32 | 35 | 40 | 45 | 50 | 8 | 10 | 20 | 32 | ||
| 30 | X | X | 60° 70° | ||||||||||
| 50 | X | X | X | ||||||||||
| 75 | X | X | X | X | |||||||||
| 90 | X | X | |||||||||||
| 100 | X | X | X | X | |||||||||
| 125 | X | X | X | X | |||||||||
| 150 | X | X | X | ||||||||||
| X | 11v9 | 1.5,2,3,4,5,10 | |||||||||||
| 11V2 | 3,4,5,10 | ||||||||||||
| U | 11V9 | 5,6,7,10 | |||||||||||
| 11V2 | 2,3,4 | ||||||||||||
| Las últimas noticias y análisis del sector sobre muelas de diamante. Explore el crecimiento del mercado impulsado por los vehículos eléctricos y la industria aeroespacial, las principales innovaciones tecnológicas en los materiales de ligante y los granos, y las tendencias futuras que dan forma a la fabricación de precisión. | |||||||||||||
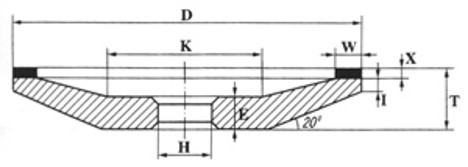
| D | T | H | E | W | |||||||
| 10 | 20 | 32 | 3 | 5 | 6 | 10 | 15 | 20 | |||
| 75 | 12 | X | X | 5 | X | X | X | X | |||
| 100 | 14 | X | 6 | X | X | X | X | ||||
| 125 | 18 | X | 8 | X | X | X | |||||
| 150 | 20 | X | 9 | X | X | X | X | ||||
| 175 | 22 | X | 10 | X | X | X | |||||
| 200 | 24 | X | 11 | X | X | X | X | ||||
| 250 | 26 | X | 12 | X | X | X | X | ||||
| X=2,3,4,6 | |||||||||||
| K,E. Según acuerdo mutuo. | |||||||||||
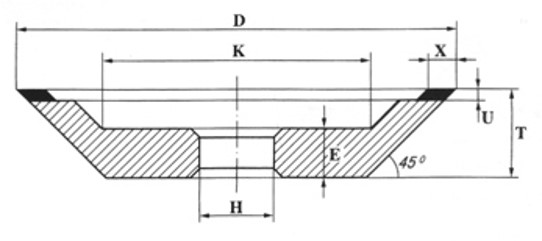
| D | T | H | U | X | S | |||||||||||||||
| 10 | 12 | 13 | 15 | 16 | 18 | 25 | 10 | 20 | 32 | 127 | 2 | 3 | 8 | 2 | 3 | 3.5 | 5 | 10 | ||
| 50 | X | X | X | X | X | X | X | 40 | ||||||||||||
| 75 | X | X | X | X | X | X | X | X | 30,45 | |||||||||||
| 90 | X | X | X | X | X | X | 45 | |||||||||||||
| 100 | X | X | X | X | X | 45 | ||||||||||||||
| 125 | X | X | X | X | X | X | X | X | 25,45 | |||||||||||
| 150 | X | X | X | X | X | 45 | ||||||||||||||
| 250 | X | X | X | X | 45 | |||||||||||||||
| Características clave y beneficios. | ||||||||||||||||||||
| D | T | H | E | U | ||
| 20 | 25 | 20 | 32 | |||
| 75 | X | X | 10 | 6 | ||
| 100 | X | X | 6,10 | |||
| 125 | X | X | X | |||
| 150 | X | X | X | |||
| X=1,5,3 | ||||||
| K,E. Según acuerdo mutuo. | ||||||
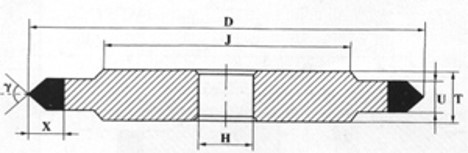
| D | T | H | J | X | U | |||||||||||||||||
| 6 | 8 | 10 | 12 | 15 | 20 | 20 | 32 | 75 | 127 | 203 | 305 | 3 | 6 | 1 | 2 | 3 | 5 | 6 | 10 | 16 | ||
| 75 | X | X | 50 | X | X | X | ||||||||||||||||
| 100 | X | X | 70 | X | X | X | ||||||||||||||||
| X | X | X | X | |||||||||||||||||||
| 125 | X | X | 100 | X | X | X | ||||||||||||||||
| X | X | X | X | X | ||||||||||||||||||
| 150 | X | X | X | X | 120 | X | X | |||||||||||||||
| 175 | X | X | X | 140 | X | X | X | |||||||||||||||
| 200 | X | X | X | X | X | 160 | X | X | X | X | ||||||||||||
| 250 | X | X | X | X | 200 | X | X | X | ||||||||||||||
| 300 | X | X | X | X | X | 250 | X | X | X | X | ||||||||||||
| X | X | X | X | X | ||||||||||||||||||
| 350 | X | X | 300 | X | X | X | ||||||||||||||||
| X | X | X | X | X | ||||||||||||||||||
| 400 | X | X | X | 350 | X | X | X | X | ||||||||||||||
| 500 | X | X | X | 400 | X | X | X | |||||||||||||||
| 600 | X | X | 500 | X | X | X | ||||||||||||||||
| 700 | X | X | 800 | X | X | X | ||||||||||||||||
| D | J | T | H | U | V | ||||||||||
| 5 | 6 | 8 | 10 | 20 | 10 | 20 | 32 | 127 | 203 | 3 | 5 | 16 | |||
| 50 | 24 | X | X | X | 40° 60° | ||||||||||
| 60 | 28 | X | X | X | |||||||||||
| 70 | 35 | X | X | X | X | ||||||||||
| 100 | 50 | X | X | X | |||||||||||
| 125 | 66 | X | X | X | |||||||||||
| 150 | 85 | X | X | X | |||||||||||
| 200 | 120 | X | X | X | |||||||||||
| 300 | 250 | X | X | X | |||||||||||
| 400 | 350 | X | X | X | |||||||||||
| X=6,8 | |||||||||||||||
SinoGrind - SinoGrind fabrica muelas diamante y CBN de precisión en ligantes de resina, metal, vitrificada y galvanoplastia. Muelas de diamante para carburo, cerámica, vidrio y materiales semiconductores. Muelas CBN para acero endurecido, acero de herramientas y aleaciones ferrosas. Tamaños de 100mm a 400mm, grano 36#-1200#.
Muelas de Rectificado Diamante por Tipo de Ligante: Las muelas diamante con ligante vitrificado ofrecen tres ventajas clave: (1) Altas tasas de eliminación de material gracias a su estructura porosa abierta. (2) Excelente flujo de refrigerante a través del ligante poroso, previniéndose daños térmicos. (3) Autoafilabilidad mediante la desintegración controlada del ligante. Ideales para el rectificado general de carburo y cerámica.
Las muelas CBN con ligante de resina ofrecen excelente acabado superficial y son ideales para el acabado de precisión de aceros endurecidos y aleaciones aerospaciales. Las muelas CBN con ligante vitrificado ofrecen mayores tasas de eliminación de material gracias a su estructura porosa abierta que permite mejor flujo de refrigerante. Las muelas vitrificadas mantienen mejor su forma y son preferidas para el rectificado de alto volumen.
Las muelas de diamante se utilizan para materiales duros no ferrosos (carburo, cerámica, vidrio, materiales semiconductores) mientras que las muelas CBN son para materiales ferrosos (aceros endurecidos, aceros de herramientas, fundición, superaleaciones). El diamante ofrece mayor dureza pero reacciona químicamente con el hierro a altas temperaturas. El CBN ofrece excelente estabilidad térmica hasta 1200°C e inertez quémica al hierro.
Las muelas de diamante con ligante de resina ofrecen un acabado superficial superior y son ideales para el rectificado de precisión de materiales duros como carburo, cerámica y vidrio. Proporcionan una acción de corte más fresca y son autoafilables. Las muelas con ligante metálico son más durables y mantienen su forma por más tiempo, lo que las hace adecuadas para aplicaciones de rectificado de alta demanda y altas tasas de eliminación de material. Las ligantes metálicos también ofrecen mejor conductividad térmica.
El tamaño de grano de diamante depende del acabado superficial requerido y de la tasa de eliminación de material. El grano grueso (30/40-60/80) se utiliza para rectificado grueso y alta eliminación de material. El grano medio (80/100-170/200) proporciona un equilibrio entre la tasa de eliminación y el acabado superficial. El grano fino (200/230-500/600) ofrece un acabado superficial superior para aplicaciones de precisión. El grano ultrafino (800+) se utiliza para acabado de espejo y rectificado.
La concentración de diamante se refiere al volumen de diamante en la matriz de ligante. La concentración estándar (100) contiene 4.4 quilates por centímetro cúbico. Las concentraciones más altas (150-200) proporcionan una eliminación de material más rápida y mayor vida útil de la muela para rectificado en producción. Las concentraciones más bajas (50-75) son rentables para tareas de rectificado más ligeras y ofrecen una acción de corte más fresca. La concentración óptima depende de su material, aplicación y capacidad de la máquina.
Las muelas de diamante estándar no se recomiendan para metales ferrosos (acero, hierro fundido) porque el carbono del diamante reacciona con el hierro a altas temperaturas, causando un desgaste rápido de la muela. Para el rectificado de acero, utilice muelas de CBN (Nitruro de Boro Cúbico) en su lugar. Sin embargo, las muelas de diamante se pueden usar en metales no ferrosos como aluminio, cobre y latón con refrigeración adecuada.
La vida útil de las muelas de diamante varía significativamente según la aplicación, el material y las condiciones de operación. En condiciones óptimas, una muela de diamante de alta calidad puede durar entre 200 y 500 horas de tiempo de rectificado. Los factores que afectan la vida útil de la muela incluyen la dureza del material de la pieza, los parámetros de rectificado (velocidad, avance, profundidad de corte), la calidad del refrigerante y el estado de la máquina. El repasado regular y el mantenimiento adecuado pueden extender la vida útil de la muela entre un 30 y un 50%.
Se recomiendan refrigerantes solubles en agua o refrigerantes sintéticos para las muelas de diamante. Estos refrigerantes proporcionan una excelente disipación del calor y limpieza de virutas. Evite los refrigerantes a base de aceite ya que pueden causar daño térmico a la matriz de ligante. El caudal de refrigerante debe ser suficiente para inundar la zona de rectificado, típicamente 15-25 litros por minimo por pulgada de ancho de muela. Mantenga la concentración del refrigerante entre 5-8% para un rendimiento óptimo.
Las muelas diamante se utilizan para materiales duros no ferrosos como carburo, cerámica, vidrio, cuarzo y materiales semiconductores. Las muelas CBN (Nitruro de Boro Cúbico) están diseñadas para materiales ferrosos, incluyendo aceros endurecidos, aceros de herramientas, aceros de alta velocidad y hierro fundido. El diamante ofrece mayor dureza pero reacciona químicamente con el hierro a temperaturas de rectificado. El CBN ofrece excelente estabilidad térmica hasta 1200°C e inertez química al hierro.
Las muelas CBN con ligante de resina ofrecen excelente acabado superficial y son ideales para el acabado de precisión de aceros endurecidos y aleaciones aerospaciales. Las muelas CBN con ligante vitrificado ofrecen mayores tasas de eliminación de material gracias a su estructura porosa abierta que permite mejor flujo de refrigerante. Las muelas vitrificadas también mantienen mejor su forma y son preferidas para el rectificado de alto volumen de cigüeñales, árboles de levas y rosas de rodamientos.
Elija muelas CBN con ligante metálico cuando necesite máxima vida útil y retención de forma para aplicaciones pesadas como rectificado de roscas, engranajes y rectificado de avance profundo. Los ligantes metálicos ofrecen mejor conductividad térmica y rigidez. Las muelas CBN con ligante de resina son mejores para operaciones de acabado que requieren acabado superficial superior (Ra 0,2 µm o mejor) y acción de corte más fría en aceros de herramienta endurecidos.
Las muelas diamante con ligante vitrificado ofrecen tres ventajas clave: (1) Altas tasas de eliminación de material gracias a su estructura porosa abierta que permite corte agresivo. (2) Excelente flujo de refrigerante a través del ligante poroso, previniendo daños térmicos a la pieza. (3) Auto-afilación mediante la degradación controlada del ligante, manteniendo un rendimiento de corte consistente. Son ideales para el rectificado general de carburo y cerámica.
Para el rectificado de herramientas de carburo de tungsteno, las muelas diamante con ligante de resina son las más utilizadas porque proporcionan excelente acabado superficial y acción de corte más fría que previene micro-fisuras. Las muelas diamante con ligante metálico ofrecen mayor vida útil para las etapas de desbaste. Las muelas diamante con ligante vitrificado ofrecen la mejor combinación de tasa de eliminación de material y vida útil para el rectificado de producción de herramientas de carburo.
Fabricante diamante y CBN en China. Cotización OEM con dibujo.
Resina, metal, vitrificado, galvánico a medida.
Acero templado, herramienta y HSS.
Dibujo o marca para cotización.
El motor de la precisión: cómo los superabrasivos y las máquinas de rectificación avanzadas están redefiniendo la fabricación
Leer másÚltimas noticias y análisis del sector sobre discos de rectificación de diamante. Explore el crecimiento del mercado impulsado por los vehículos eléctricos y la industria aeroespacial, las principales innovaciones tecnológicas en las estructuras y propiedades de los materiales, y las tendencias futuras que dan forma a la fabricación de precisión.
Leer másEl disco adecuado para la tarea: una guía técnica para seleccionar discos de rectificación
Leer másMás de 20 años de experiencia en rectificado. Soluciones de diamante, CBN y abrasivos convencionales para la fabricación de precisión en todo el mundo.






