
 : +86 15874211461

La búsqueda incansable de una mayor precisión, de superficies de mejor calidad y de una mayor durabilidad de las herramientas en el sector manufacturero está impulsando una revolución tecnológica centrada en los materiales superabrasivos y en las máquinas que los utilizan. En primera línea se encuentran las muelas de diamante y nitruro de boro cúbico (CBN); su dureza sin igual es aprovechada por máquinas de rectificado cada vez más sofisticadas, tanto para trabajos internos como externos. Esta sinergia no representa simplemente una mejora gradual, sino un cambio fundamental que permite mecanizar materiales de nueva generación para las industrias aeroespacial, automotriz y médica con una eficiencia y precisión sin precedentes.
La ventaja incomparable: Superabrasivos de diamante y CBN
A diferencia de los abrasivos convencionales a base de óxido de aluminio o carbono de silicio, los superabrasivos representan un avance significativo en términos de rendimiento. Las muelas de diamante, el material más duro conocido, son indispensables para el pulido de metales no ferrosos, cerámicas, vidrio y materiales compuestos. El CBN (nitruro de boro cúbico), que solo cede en dureza al diamante, se destaca en el pulido de aleaciones ferrosas duras y resistentes, como aceros para herramientas, superaleaciones a base de níquel y hierro fundido endurecido; además, mantiene sus bordes de corte durante mucho más tiempo que los abrasivos convencionales.
"La ingeniería estratégica de las propiedades de los granos, como la relación de aspecto y la concentración en las muelas de CBN, puede reducir el calor en la zona de rectificado en un 20-30%, combatiendo directamente los daños térmicos en componentes de precisión como cigüeñales."
El rendimiento de estas muelas está determinado por una combinación precisa de las características de los granos abrasivos, el tipo de ligante (vitrificado, de resina o metálico) y la estructura de la muela en sí. Por ejemplo, los granos de CBN de forma más cuadrada prolongan la vida útil de las herramientas, mientras que los granos de forma más alargada actúan como agentes que facilitan el proceso de corte, reduciendo las fuerzas necesarias para el rectificado y la generación de calor. Este nivel de conocimiento en ciencia de materiales permite la creación de muelas específicas para cada aplicación, lo que garantiza resultados consistentes y de alta calidad desde el primer corte hasta el último.

Las plataformas de precisión: Rectificado interno, externo y sin centro
Las muelas superabrasivas alcanzan su pleno potencial solo cuando se montan en máquinas de rectificado de igual precisión; cada una de estas máquinas está diseñada para afrontar desafíos geométricos específicos.
Las máquinas de rectificado interno están diseñadas para pulir las superficies internas de componentes como los rodamientos o los revestimientos de cilindros. El principal reto radica en el pequeño diámetro de la muela, lo que limita su rigidez y su velocidad de trabajo. Para realizar un rectificado interno eficaz con muelas de CBN, es necesaria una gran rigidez de la máquina, altas velocidades de rotación, así como estrategias de refrigeración avanzadas para controlar el calor en el espacio reducido en el que se desarrolla el proceso.
Las máquinas de rectificado externo (de tipo cilíndrico) se utilizan para obtener una redondez, un acabado y una precisión dimensional excepcionales en diámetros externos y perfiles complejos. Un aspecto técnico de gran importancia es el propio sistema de muelas, que incluye su equilibrio, su reajuste (proceso de "dressing") y la integridad del eje en el que están montados. La falta de equilibrio puede provocar vibraciones dañinas y deteriorar la calidad del trabajo a procesar; por lo tanto, los sistemas de equilibrio constituyen un avance clave en este tipo de maquinaria. Además, la interacción entre la velocidad de la muela, la velocidad de avance del trabajo a procesar y los parámetros de reajuste debe controlarse meticulosamente para optimizar el rendimiento de costosas muelas de CBN o diamante.
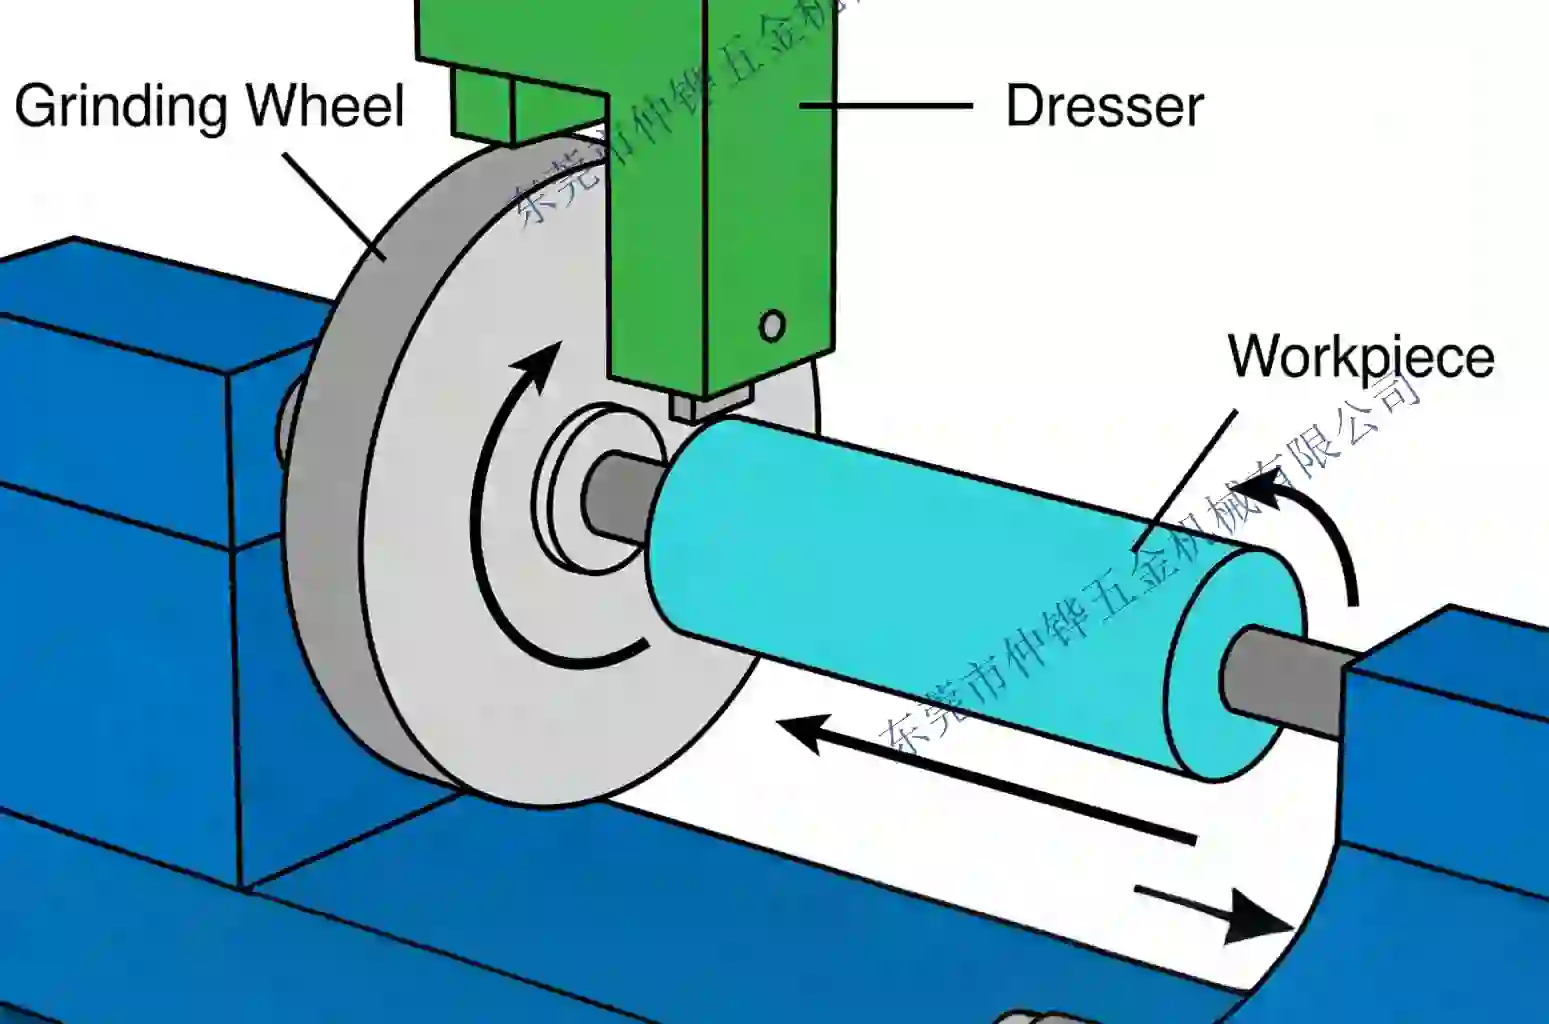
El rectificado sin centro representa un método único y de alta productividad que permite sujetar la pieza de trabajo entre la muela, la muela de regulación y la cuchilla de soporte (cuchilla de rectificado sin centro), sin la necesidad de utilizar centros ni mandril. Este sistema es excepcionalmente eficaz para la producción en grandes cantidades de piezas largas y delgadas que no cuentan con orificios centrales. La estabilidad y la precisión de todo el proceso dependen en gran medida de los parámetros de configuración: la geometría y el alineamiento de la muela, la muela de regulación y la cuchilla deben ser óptimos para evitar problemas como vibraciones, desviaciones en el movimiento de la pieza de trabajo o una redondez insuficiente. Para las muelas superabrasivas en el rectificado sin centro, esta configuración precisa es crucial para maximizar su larga vida útil y su producción constante.
Fuerzas motoras: Sostenibilidad y sistemas inteligentes
La evolución del rectificado de precisión está siendo cada vez más influenciada por dos tendencias poderosas: la demanda de una producción sostenible y la integración de sistemas inteligentes y basados en datos.
- Rectificado sostenible y en seco: Los impactos ambientales y en la salud de los fluidos de rectificado tradicionales son una preocupación importante. La investigación está buscando activamente alternativas, como el sistema de lubricación de Cantidad Mínima (MQL) utilizando nanolubricantes avanzados, el enfriamiento criogénico e, incluso, el desarrollo de muelas autolubricantes. Una innovación revolucionaria es la muela con tuberías de calor oscilantes (OHP), que incorpora tuberías de calor en su estructura para transferir activamente el calor lejos de la zona de rectificado. Esta tecnología ha demostrado su capacidad para eliminar la necesidad de utilizar fluidos refrigerantes, al mismo tiempo que reduce el consumo de energía en un 26-42% y las emisiones de carbono en un 45-56%.
- Inteligencia y optimización de procesos: El futuro reside en sistemas inteligentes y conectados. Los sensores instalados durante el proceso pueden monitorizar el desgaste de las muelas, las emisiones acústicas y el consumo de energía, lo que permite un control adaptativo de los parámetros de rectificado así como un mantenimiento predictivo. En el caso del rectificado sin centrado, la optimización de los parámetros de configuración impulsada por la IA puede eliminar prácticamente la necesidad de pruebas y errores, asegurando la estabilidad del proceso y la calidad del producto desde la primera vez que se realiza el rectificado. Este enfoque centrado en los datos convierte la célula de rectificado en un elemento de una red de producción altamente eficiente y capaz de autooptimizarse.

.webp)
.webp)






