
 : +86 15874211461

La continua ricerca di una maggiore precisione, di finiture superficiali più eccellenti e di una durata più lunga degli strumenti nel settore manifatturiero sta guidando una rivoluzione tecnologica incentrata sui materiali superabrasivi e sulle macchine che li utilizzano. Al centro di questa rivoluzione si trovano i dischi da rettifica in diamante e nitruro di boro cubico (CBN), la cui durezza senza eguali viene sfruttata da macchine da rettifica sempre più sofisticate (di tipo interno, esterno o senza centro di rotazione). Questa sinergia non rappresenta semplicemente un miglioramento graduale, ma un cambiamento fondamentale che consente la lavorazione di materiali di nuova generazione per i settori aeronautico, automobilistico e medico con un’efficienza e un’accuratezza senza precedenti.
Vantaggio Ineguagliabile: Superabrasivi in Diamante e CBN
A differenza degli abrasivi convenzionali a base di ossido di alluminio o carburo di silicio, i superabrasivi rappresentano davvero un “salto di qualità” in termini di prestazioni. I dischi di diamante, il materiale più duro conosciuto, sono indispensabili per la rettifica di metalli non ferrosi, ceramiche, vetro e materiali compositi. Il CBN (Nitruro di Boro Cubico), secondo solo al diamante per durezza, si distingue in particolare nella lavorazione di leghe ferrose dure e resistenti, come acciai da utensili, superleghe a base di nichel e ghisa temprata: mantiene infatti i propri bordi taglienti per periodi di tempo molto più lunghi rispetto agli abrasivi convenzionali.
« L’ingegneria strategica delle proprietà dei grani, come il rapporto d’aspetto e la concentrazione nelle mole CBN, può ridurre il calore della zona di rettifica del 20-30%, combattendo direttamente i danni termici nei componenti di precisione come gli alberi a gomito. »
Le prestazioni di questi dischi da rettifica sono determinate da una combinazione precisa tra le caratteristiche dei granuli utilizzati, il tipo di legame tra i granuli stessi (vitrificato, a base di resina o metallico) e la struttura del disco stesso. Ad esempio, i granuli CBN di forma più “massiccia” garantiscono una maggiore durata degli strumenti da taglio, mentre i granuli di forma più allungata svolgono un ruolo importante nella riduzione delle forze di taglio e nella generazione di calore durante il processo di lavorazione. Questo elevato livello di conoscenza scientifica nel campo dei materiali consente la creazione di dischi adatti a applicazioni specifiche, in grado di fornire risultati costanti e di alta qualità, dal primo all’ultimo taglio.

Le piattaforme di precisione: rettifiche interne, esterne e senza centro di rotazione.
I dischi superabrasivi raggiungono il loro pieno potenziale soltanto quando vengono montati su macchine da rettifica altrettanto precise, ciascuna progettata per affrontare problemi geometrici specifici.
Le macchine per rettifica interna sono progettate per trattare le superfici interne di componenti, come i corpi dei cuscinetti o i rivestimenti dei cilindri. La principale difficoltà deriva dal piccolo diametro della mola utilizzata per la rettifica, il quale ne limita la rigidità e la velocità di rotazione. Per effettuare una rettifica interna efficace utilizzando mole CBN (nitruro di boro cubico), è necessaria una notevole rigidità della macchina, alte velocità di rotazione dell’albero motore, nonché strategie di raffreddamento avanzate per gestire il calore all’interno dello spazio ristretto in cui si svolge il processo.
Le macchine per rettifica esterna (cilindriche) vengono utilizzate per ottenere un livello eccezionale di rotondità, finitura e precisione dimensionale sui diametri esterni, nonché sui profili complessi. Un aspetto tecnico fondamentale è rappresentato dal sistema della mola da rettifica stesso, che include operazioni di bilanciamento, affilatura e verifica dell’integrità dell’albero motore. Un disequilibrio nella mola da rettifica può causare vibrazioni dannose e degradare la qualità del pezzo da lavorare; per questo i sistemi di bilanciamento utilizzati durante il processo di lavorazione rappresentano un progresso significativo. Inoltre, l’interazione tra la velocità della mola, la velocità di avanzamento del pezzo da lavorare e i parametri di affilatura deve essere ben gestita per ottenere risultati ottimali.
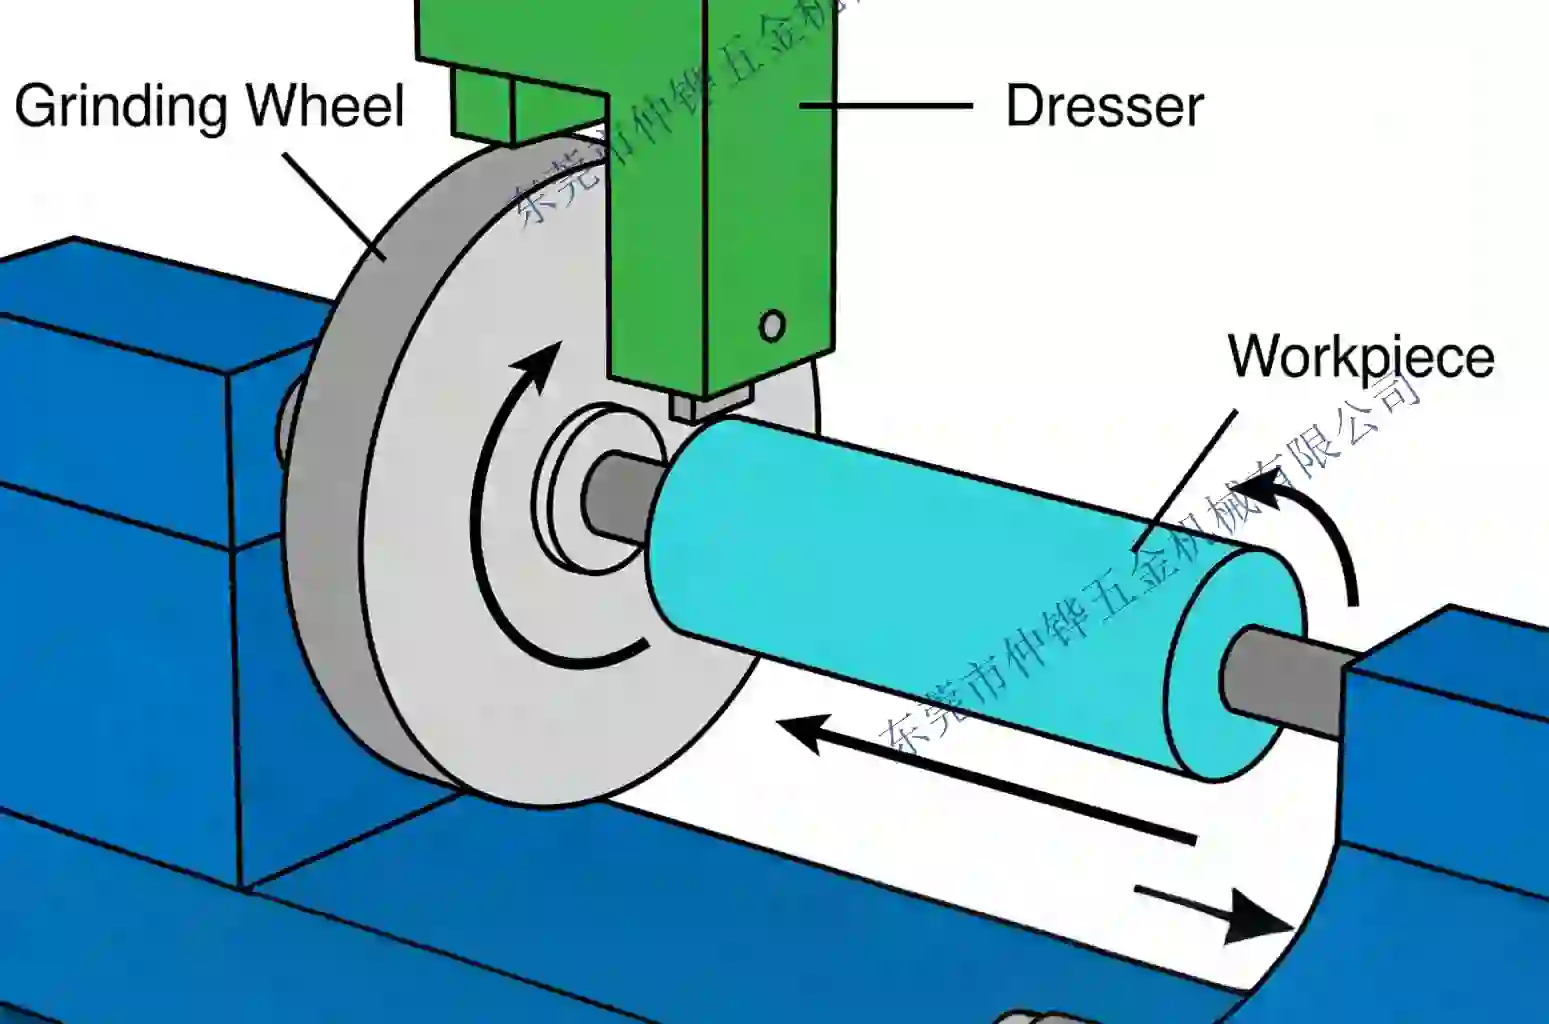
La rettifica “senza centri” rappresenta un metodo unico e altamente produttivo: il pezzo da lavorare viene sostenuto tra la mola da rettifica, la mola di regolazione e una lama di supporto, senza l’uso di centri o mandrini. Questa configurazione è particolarmente efficace per la produzione in grandi quantità di componenti lunghi e sottili che non presentano fori di centratura. La stabilità e la precisione dell’intero processo dipendono fortemente dai parametri di impostazione: la geometria e l’allineamento della mola da rettifica, della mola di regolazione e della lama devono essere ottimali per evitare problemi come vibrazioni, deviazioni nel movimento della mola o mancanza di regolarità nelle forme dei componenti. Nel caso delle mole superabrasive utilizzate per la rettifica…
Forze trainanti: Sostenibilità e sistemi intelligenti
L’evoluzione della lavorazione di precisione è sempre più influenzata da due tendenze significative: la domanda di processi produttivi sostenibili e l’integrazione di sistemi intelligenti, basati sull’elaborazione dei dati.
- Lixatura Sostenibile e a Secco: Gli impatti ambientali e sanitari dei tradizionali fluidi di rettifica sono una grande preoccupazione. La ricerca persegue attivamente alternative, come la Lubricazione a Quantità Minima (MQL) con nano-lubrificanti avanzati, il raffreddamento criogenico e persino lo sviluppo di mole per rettifica auto-lubrificanti. Un'innovazione rivoluzionaria è la Mola per Lixatura con Tubo di Calore Oscillante (OHP), che incorpora tubi di calore nel corpo della mola per trasferire attivamente il calore lontano dalla zona di rettifica. Questa tecnologia ha dimostrato il potenziale per eliminare l'uso di liquido refrigerante, riducendo il consumo energetico del 26-42% e le emissioni di carbonio del 45-56%.
- Intelligenza e Ottimizzazione dei Processi: Il futuro risiede nei sistemi intelligenti e connessi. I sensori durante il processo possono monitorare l'usura delle mole, le emissioni acustiche e il consumo di energia, consentendo il controllo adattativo dei parametri di rettifica e la manutenzione predittiva. Per la rettifica senza centro, l'ottimizzazione guidata dall'IA dei parametri di configurazione può eliminare virtualmente la necessità di prove, garantendo stabilità del processo e qualità dalla prima passata. Questo approccio centrato sui dati trasforma la cella di rettifica da macchina isolata a nodo di una rete di produzione altamente efficiente e auto-ottimizzabile.

.webp)
.webp)






