
 : +86 15874211461

Die unermüdliche Suche nach höherer Präzision, besseren Oberflächenbeschaffenheiten sowie längerer Haltbarkeit von Werkzeugen in der Fertigung treibt eine technologische Revolution voran, die auf superabrasiven Materialien sowie den Maschinen basiert, die diese Materialien einsetzen. Vorneweg stehen Diamant- sowie kubisches Bornitrid-(CBN)-Schleifwerkzeuge; ihre beispiellose Härte wird von immer fortschrittlicheren internen, externen und zentrischen Schleifmaschinen genutzt. Diese Synergie stellt nicht nur eine schrittweise Verbesserung dar, sondern eine grundlegende Veränderung – sie ermöglicht die Bearbeitung von Materialien der nächsten Generation für die Luft- und Raumfahrt-, Automobil- sowie Medizinindustrie mit beispielloser Effizienz und Genauigkeit.
Die unvergleichlichen Superabrasive von Edge: Diamond und CBN
Im Gegensatz zu herkömmlichen Schleifmitteln auf der Basis von Aluminiumoxid oder Siliziumcarbid bieten Super-Schleifmittel eine erhebliche Leistungssteigerung. Diamantschleifscheiben – das härteste bekannte Material – sind unverzichtbar für das Schleifen von nicht-ferrometallischen Materialien, Keramik, Glas sowie Verbundwerkstoffen. CBN (Kubisches Bornitrid) ist hinsichtlich der Härte nur dem Diamanten unterlegen und überzeugt insbesondere bei harten, zähen ferrometallischen Legierungen wie Werkzeugstählen, nickelbasierten Superlegierungen sowie gehärtetem Gusseisen. Bei der Verwendung von CBN behalten die Schneidkanten deutlich länger ihre Schärfe als bei herkömmlichen Schleifmitteln.
Die strategische Gestaltung der Eigenschaften von Schleifkörnern – wie Aspektverhältnis und Konzentration – in CBN-Schleifscheiben kann die Wärme in der Schleifzone um 20–30 % reduzieren und somit direkte Schäden durch Wärme an Präzisionskomponenten wie Kurbelwellen verhindern.
Die Leistung dieser Schleifscheiben hängt von einer präzisen Kombination aus den Eigenschaften der Schleifkörner, der Art der Bindung (vitrifiziert, aus Resin oder Metall) sowie der Struktur der Schleifscheibe ab. Zum Beispiel bieten die gröbere CBN-Schleifkörner eine längere Lebensdauer der Werkzeuge; längliche Schleifkörner hingegen wirken wie "freie Schneidmittel", wodurch die Schleifkraft sowie die Wärmeerzeugung reduziert werden. Diese Fortschritte in der Materialwissenschaft ermöglichen die Herstellung von Schleifscheiben, die speziell für bestimmte Anwendungen geeignet sind und von der ersten bis zur letzten Schleifoperation konstante, hochwertige Ergebnisse liefern.

Die Präzisionsplattformen: Internes, externes und zentrumloses Schleifen
Superabrasive-Welchen erreichen ihr volles Potenzial erst, wenn sie in ebenso präzise Schleifmaschinen eingebaut werden – Maschinen, die jeweils für spezifische geometrische Anforderungen entwickelt wurden.
Innere Schleifmaschinen sind so konzipiert, dass sie die Innenflächen von Bauteilen wie Wälzlagern oder Zylinderröhren bearbeiten können. Die Hauptherausforderung besteht in der geringen Durchmessergröße der Schleifkörper – diese begrenzt die Steifigkeit sowie die Oberflächengeschwindigkeit der Schleifkörper. Ein erfolgreicher Schleifvorgang mit CBN-Schleifkörpern erfordert eine außergewöhnliche Steifigkeit der Maschine, hohe Drehzahlen des Spindels sowie oft auch fortschrittliche Kühlverfahren, um die Wärme in dem eng begrenzten Raum zu kontrollieren.
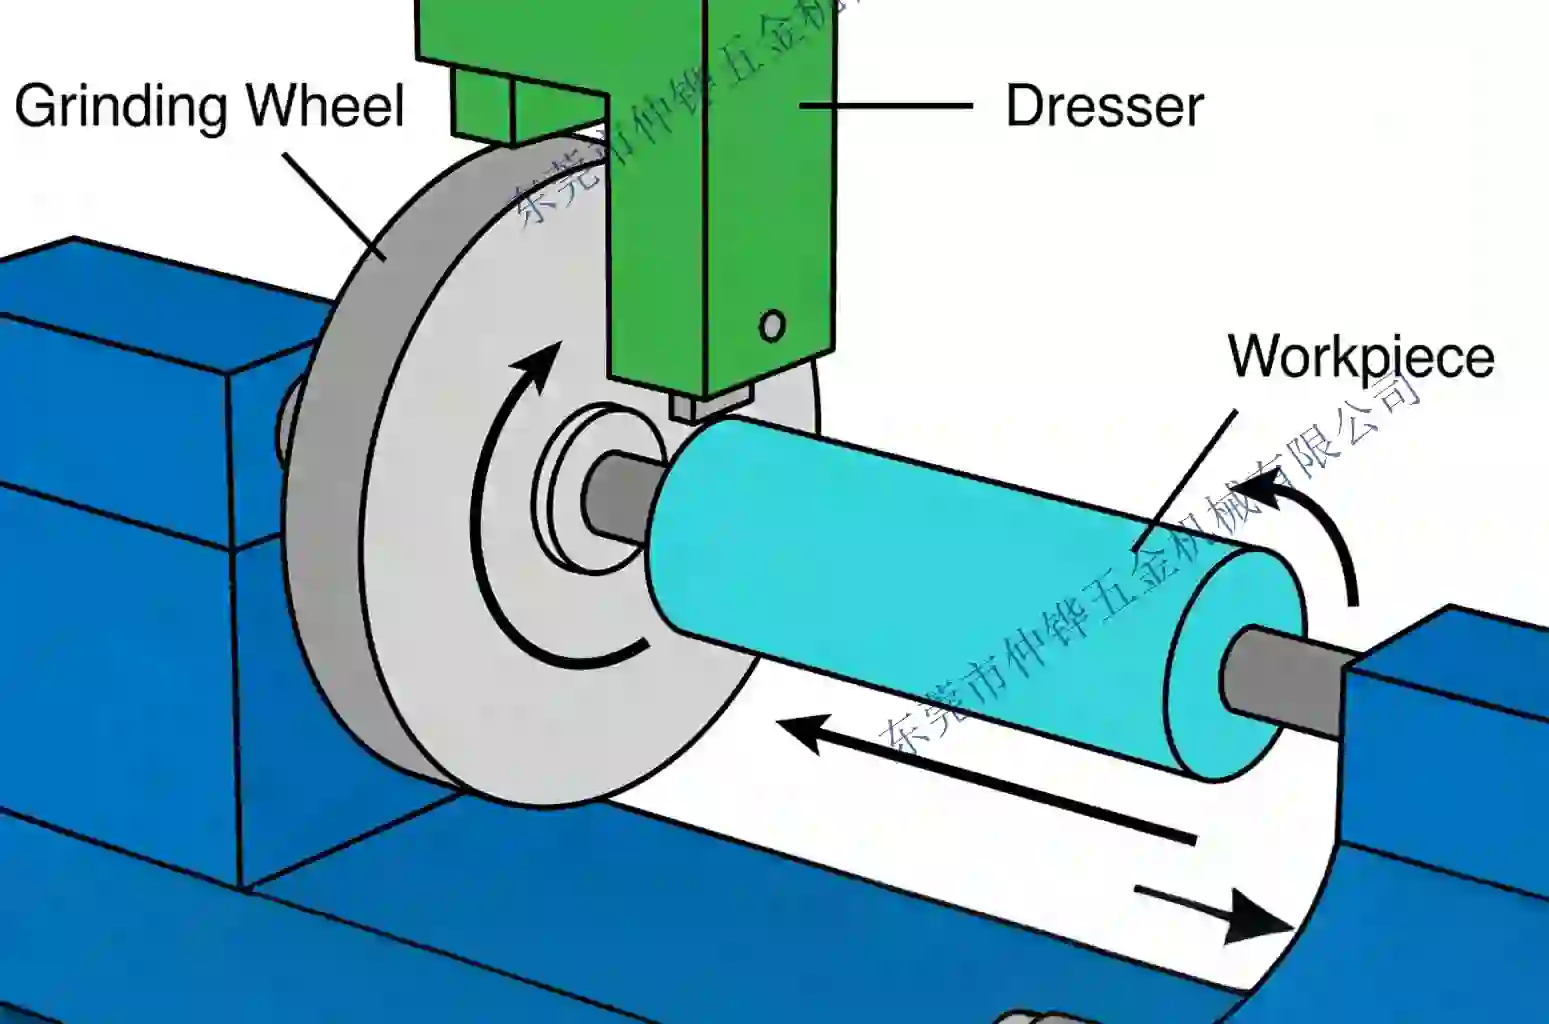
Externe (zylindrische) Schleifmaschinen werden eingesetzt, um eine außergewöhnliche Rundheit, eine hochwertige Oberfläche sowie eine genaue Abmessung der Außendurchmesser und komplexer Profile zu erreichen. Ein zentraler technischer Aspekt ist das Schleifwerkzeug selbst – dazu gehören das Ausbalancieren des Schleifscheibe, die Nachbearbeitung dessen Oberfläche sowie die Integrität des Dreharms. Ungleichmäßigkeiten im Schleifwerkzeug können schädliche Vibrationen verursachen und die Qualität der Werkstücke beeinträchtigen; daher stellen Systeme zum Ausbalancieren während des Schleifvorgangs eine wichtige Weiterentwicklung dar. Darüber hinaus muss die Wechselwirkung zwischen der Drehzahl des Schleifscheibe, der Bewegung der Werkstücke sowie den Parametern der Nachbearbeitung der Schleifoberfläche sehr sorgfältig gesteuert werden, um die Leistung teurer Schleifwerke aus CBN oder Diamant optimal zu nutzen.
Die zentrierungsfreie Schleifbearbeitung stellt eine einzigartige und hochproduktive Methode dar, bei der das Werkstück zwischen der Schleifscheibe, einer Regelscheibe sowie einer Schleifkante (zum Zentrierungsfreien Schleifen) positioniert wird – ohne die Verwendung von Zentren oder Spannvorrichtungen. Diese Aufstellung ist besonders geeignet für die Massenproduktion langer, schlanker Teile oder Komponenten, die keine Zentrierungsbohrungen aufweisen. Die Stabilität und Präzision des gesamten Prozesses hängen stark von den Einstellparametern ab: Die Geometrie sowie die Ausrichtung der Schleifscheibe, der Regelscheibe und der Schleifkante müssen optimal sein, um Probleme wie Schwingungen, ungleichmäßige Oberflächen oder mangelnde Rundheit zu vermeiden. Bei der Verwendung von superabrasiven Schleifscheiben ist eine solche präzise Einrichtung entscheidend, um deren lange Lebensdauer sowie eine konstante Leistung zu gewährleisten.
Treiber: Nachhaltigkeit und intelligente Systeme
Die Entwicklung der Präzisionsbearbeitung wird zunehmend von zwei starken Trends geprägt: dem Bedarf nach nachhaltiger Produktion sowie der Integration intelligenter, datengestützter Systeme.
- Nachhaltiges und trockenes Mahlen: Die Auswirkungen herkömmlicher Mahlflüssigkeiten auf die Umwelt und die Gesundheit sind ein großes Problem. Die Forschung arbeitet intensiv an Alternativen – beispielsweise an Verfahren der Minimallagerung von Schmierstoffen (Minimum Quantity Lubrication, MQL) mit fortschrittlichen Nanoschmierstoffen, kryogenischem Kühlen sowie der Entwicklung selbstschmierender Mahlscheiben. Eine bahnbrechende Innovation ist die sogenannte "Oscillating Heat Pipe"-Mahlscheibe, bei der Wärmeleitrohre in den Scheibenkörper integriert sind, um die Wärme aktiv aus der Mahzone abzuleiten. Diese Technologie hat das Potenzial gezeigt, den Einsatz von Kühlflüssigkeiten zu vermeiden und gleichzeitig den Energieverbrauch um 26–42 Prozent sowie die Kohlendioxidemissionen um 45–56 Prozent zu reduzieren.
- Prozessintelligenz und Optimierung: Die Zukunft liegt in intelligenten, vernetzten Systemen. Im Laufe des Prozesses können Sensoren den Verschleiß der Schleifscheiben, die akustischen Emissionen sowie den Energieverbrauch überwachen, wodurch die Schleifparameter anpassungsfähig gesteuert und eine prädiktive Wartung durchgeführt werden kann. Bei der zentrierungsfreien Schleifbearbeitung kann die durch KI gesteuerte Optimierung der Einstellparameter das Versuch-und-Irrtum-Verfahren praktisch eliminieren, wodurch die Prozessstabilität sowie die Qualität der ersten Schleifergebnisse gewährleistet werden. Diese datenorientierte Ansatzweise verwandelt die Schleifanlage von einer eigenständigen Maschine in einen Knoten in einem hocheffizienten, selbstoptimierenden Produktionsnetzwerk.

.webp)
.webp)






