
 : +86 15874211461

La quête incessante de plus grande précision, de finitions de surface supérieures et d’une durée de vie plus longue des outils dans le domaine de la fabrication entraîne une révolution technologique axée sur les matériaux superabrasifs ainsi que sur les machines qui les utilisent. En première ligne se trouvent les meules à abrasion au diamant et au nitride de bore cubique (CBN), dont la dureté sans égale est exploitée par des machines de meulage de plus en plus sophistiquées (internes, externes ou à meulage sans centre). Cette synergie n’est pas simplement une amélioration progressive, mais représente un changement fondamental qui permet de travailler les matériaux de nouvelle génération pour les industries aérospatiale, automobile et médicale avec une efficacité et une précision sans précédent.
L'avantage inégalé : les superabrasifs diamant et CBN
Contrairement aux abrasifs conventionnels à base d’oxyde d’aluminium ou de carbure de silicium, les superabrasifs représentent un véritable bond en avant en termes de performances. Les meules à diamant, le matériau le plus dur connu, sont indispensables pour le meulage des métaux non ferreux, des céramiques, du verre et des matériaux composites. Le CBN (Cobalt-Boron-Nitride), qui ne cède en dureté qu’au diamant, se distingue particulièrement pour le traitement des alliages ferreux durs et résistants tels que les aciers-outils, les superalliages à base de nickel et la fonte durci ; il maintient en effet ses arêtes tranchantes bien plus longtemps que les abrasifs conventionnels.
L’ingénierie stratégique des propriétés des grains (comme le rapport d’aspect et leur concentration) des meules à grains de carbure de bore (CBN) peut réduire la chaleur dans la zone de meulage de 20 à 30 %, ce qui lutte directement contre les dommages thermiques survenant dans les composants de précision tels que les arbres de manivelle.
Les performances de ces meules de meulage dépendent d’une combinaison précise des caractéristiques des grains utilisés pour le meulage, du type de liant (vitrifié, résineux ou métallique) ainsi que de la structure même de la meule. Par exemple, les grains en carbure de bore (CBN), plus volumineux, prolongent la durée de vie des outils utilisés pour le meulage, tandis que les grains plus allongés facilitent le processus de coupe, réduisant ainsi les forces exercées et la production de chaleur. Ce niveau de maîtrise des sciences des matériaux permet de concevoir des meules adaptéeees à des applications spécifiques, garantissant des résultats de haute qualité à chaque coupure.

Les plateformes de précision : meulage interne, externe et sans centre
Les meules à superabrasif atteignent leur plein potentiel uniquement lorsqu’ils sont montés sur des machines de meulage de haute précision, conçues chacune pour relever des défis géométriques spécifiques.
Les machines de meulage intérieur sont conçues pour finir les surfaces intérieures de composants tels que les pistons de roulements ou les liners de cylindres. Le principal défi réside dans le petit diamètre de la meule de meulage, qui limite sa rigidité et sa vitesse de rotation. Un meulage intérieur réussi avec des meules CBN (nitrure de bore cubique) exige une rigidité exceptionnelle de la machine, des vitesses élevées du mandrin, ainsi que des stratégies de refroidissement avancées pour gérer la chaleur dans cet espace confiné.
Les rectifieuses cylindriques externes (de type cylindrique) sont utilisées pour obtenir une rondeur, une finition et une précision dimensionnelle exceptionnelles, tant pour les diamètres externes que pour les profils complexes. Un aspect technique essentiel concerne le système des meules de meulage lui-même : l’équilibrage des meules, leur réparation (dressing) ainsi que l’intégrité de l’arbre de rotation. Un déséquilibre peut provoquer des vibrations nocives et détériorer la qualité du travail effectué ; c’est pourquoi les systèmes d’équilibrage mis en œuvre pendant le processus de meulage représentent un progrès majeur. De plus, l’interaction entre la vitesse des meules, la vitesse de progression de la pièce à travailler et les paramètres de réparation des meules doit être strictement contrôlée afin d’optimiser les résultats.
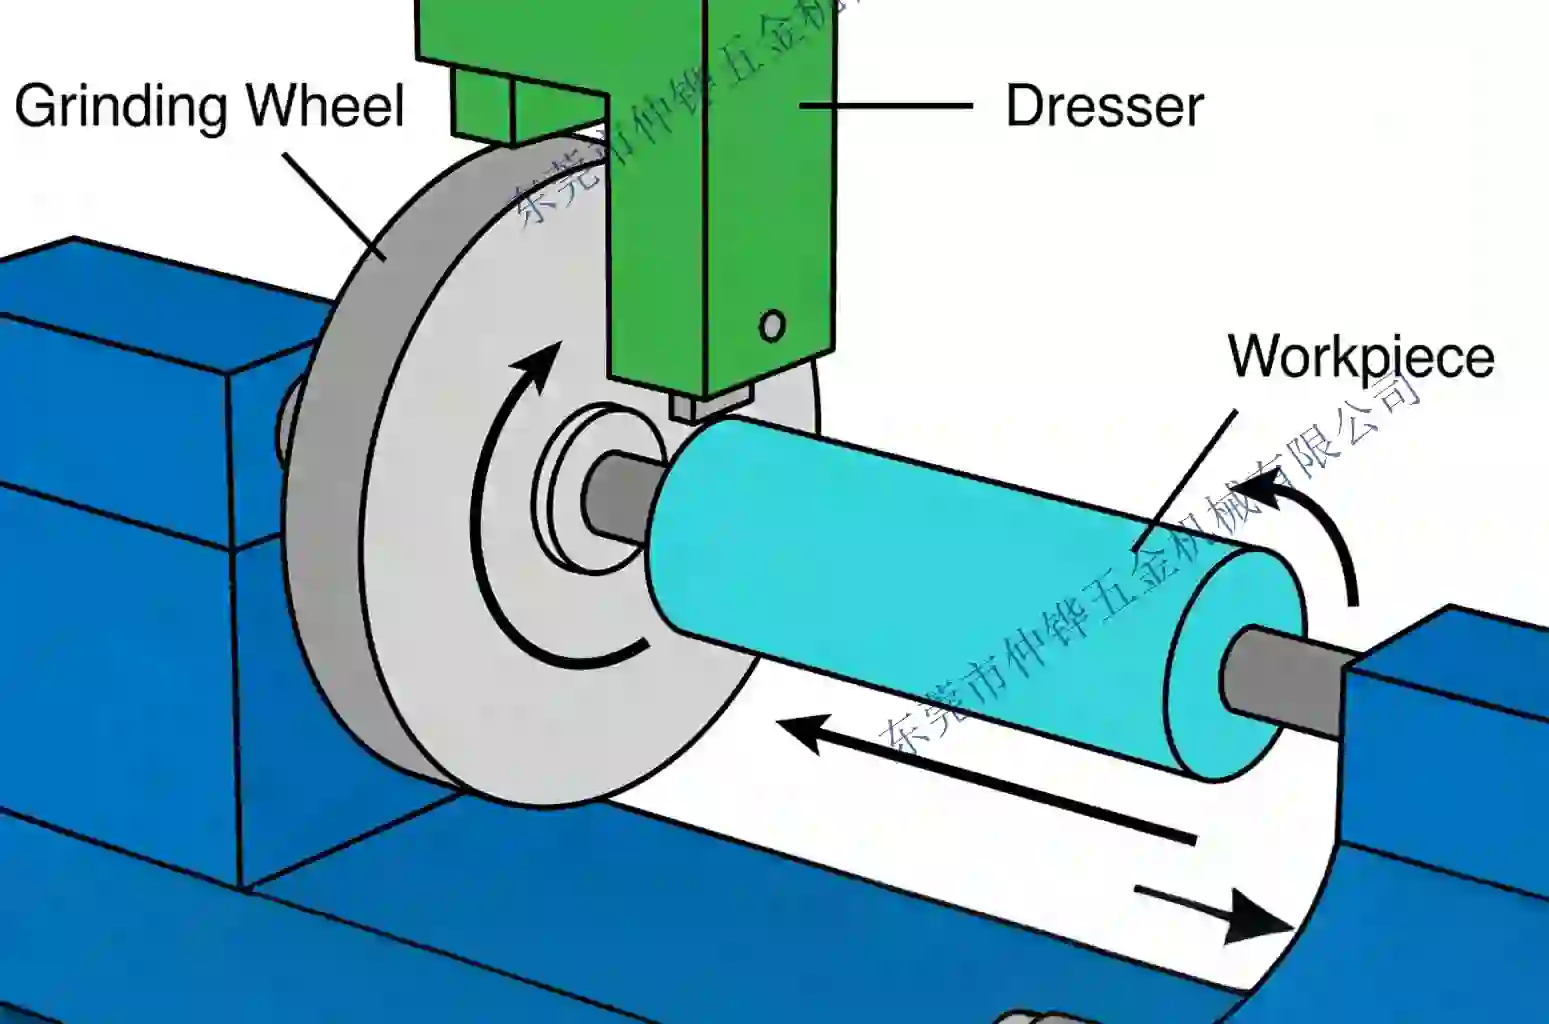
Le meulage sans centre représente une méthode unique et très productive qui permet de maintenir la pièce à travailler entre la meule, la roue de régulation et la lame de soutien, sans utiliser de points de fixation. Cette configuration est particulièrement efficace pour la production en grande quantité de pièces longues et fines ne possédant pas de trous de centre. La stabilité et la précision de l’ensemble du processus dépendent fortement des paramètres de réglage : la géométrie et l’alignement de la meule, de la roue de régulation et de la lame doivent être optimisés pour éviter des problèmes tels que des vibrations, des déformations ou une mauvaise régularité de la forme de la pièce. Pour les meules à superabrasifs utilisées dans le meulage sans centre, cette configuration permet également d’obtenir des résultats de meulage de très haute qualité.
Forces motrices : durabilité et systèmes intelligents
L’évolution du meulage de précision est de plus en plus influencée par deux tendances majeures : la demande de modes de production durables et l’intégration de systèmes intelligents, basés sur l’analyse de données.
- Moulinage durable et à sec : Les impacts environnementaux et sur la santé des fluides de moulinage traditionnels sont une préoccupation majeure. La recherche s’efforce activement de trouver des alternatives, telles que la lubrification à quantité minimale (MQL) utilisant des lubrifiants nano avancés, le refroidissement cryogénique, ainsi que le développement de meules auto-lubrifiantes. Une innovation révolutionnaire est la meule à tuyaux de chaleur oscillants (OHP), qui intègre des tuyaux de chaleur dans son corps pour évacuer activement la chaleur de la zone de moulinage. Cette technologie a montré son potentiel pour éliminer l’utilisation de fluides de refroidissement, tout en réduisant la consommation d’énergie de 26 à 42 % et les émissions de carbone de 45 à 56 %.
- Intelligence et optimisation des processus : L’avenir réside dans des systèmes intelligents et connectés. Les capteurs intégrés au processus de meulage peuvent surveiller l’usure des roues, les émissions acoustiques et la consommation d’énergie, ce qui permet de contrôler de manière adaptative les paramètres de meulage et d’assurer une maintenance préventive. Pour la rectification sans centre de rotation (meulage centerless), l’optimisation des paramètres de configuration pilotée par l’intelligence artificielle élimine pratiquement les essais et erreurs, garantissant ainsi la stabilité du processus et la qualité des produits dès la première passe de production. Cette approche axée sur les données transforme l’unité de meulage en un élément d’un réseau de production hautement efficace et capable d’optimiser automatiquement ses performances.

.webp)
.webp)






