
 : +86 15874211461


Réponse rapide : Les meules à liant vitrifié retiennent les grains superabrasifs dans une matrice céramique poreuse. Choisissez le diamant vitrifié pour le carbure, les céramiques et le verre, et le CBN vitrifié pour l'acier trempé, l'acier rapide, les engrenages et les chemins de roulement. Pour le CBN, partez autour de B76–B126 à 125–150 % pour les engrenages et B64–B91 à 125 % pour les chemins, avec huile ou liquide haute performance et dressage léger.
À lire également: Liants de meules CBN · Grain et concentration CBN · Dressage et mise en forme CBN · Meules CBN pour engrenages et roulements.
Les meules à liant vitrifié représentent le haut de gamme de la technologie abrasive de précision. Un liant céramique vitreux à porosité contrôlée retient l'abrasif, amène le liquide de refroidissement et permet à la meule de se réaffûter au fur et à mesure de son usure. Que vous rectifiiez des outils carbure, des céramiques techniques ou de l'acier aérospatial trempé, comprendre le fonctionnement des meules vitrifiées est essentiel pour choisir la bonne solution.
Ce guide couvre le mécanisme du liant, la différence entre meules diamant et CBN vitrifiées, les variables de spécification qui comptent, les tableaux CBN spécifiques aux engrenages et roulements, et les erreurs qui raccourcissent la durée de vie. Utilisez-le comme référence de travail, puis confirmez la spécification finale avec le fabricant et un essai sur votre machine.
Que sont les meules à liant vitrifié ?
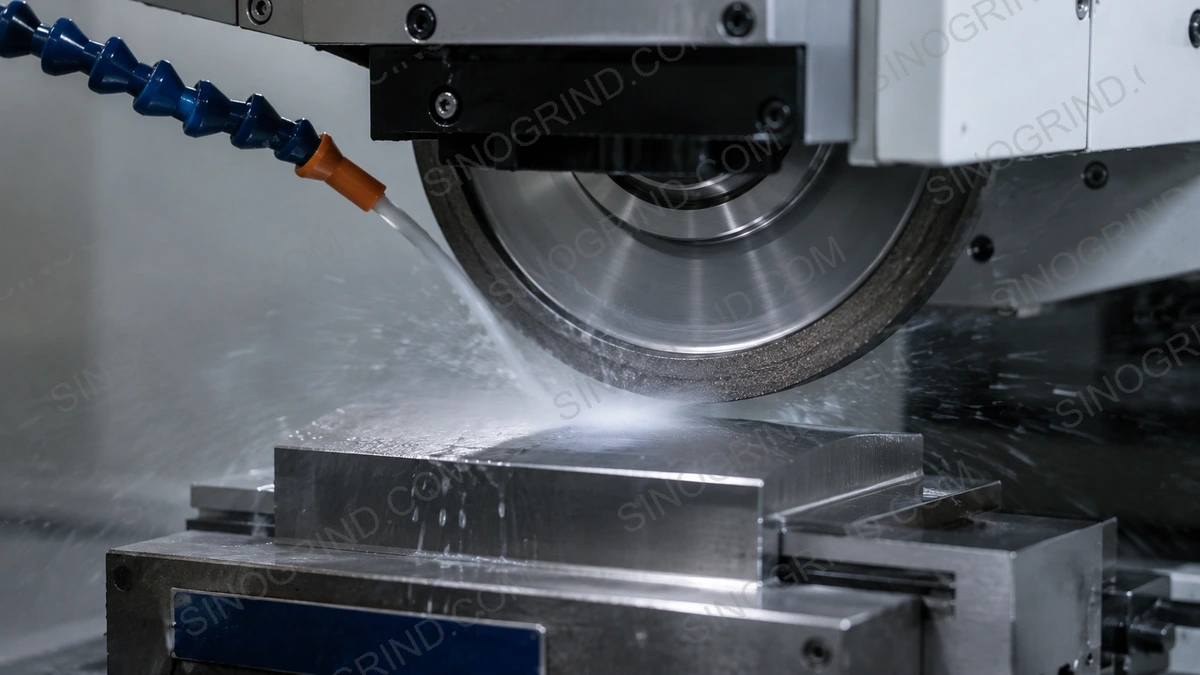
Une meule à liant vitrifié est un outil abrasif dans lequel les grains de diamant ou de CBN sont retenus par un liant vitrocéramique. Contrairement aux liants résineux ou métalliques, les liants vitrifiés sont créés par un frittage à haute température qui fusionne des poudres céramiques en une structure rigide et poreuse. Le résultat est une meule qui tient précisément la géométrie, laisse le liquide atteindre la coupe et se dégrade de façon contrôlée à mesure que les grains s'émoussent.
Le liant est généralement à base de frittes de verre, de feldspath, d'argile et d'autres matières céramiques. Pour les superabrasifs, la température de cuisson et la chimie du liant sont choisies pour protéger le grain de diamant ou de CBN tout en produisant un pont céramique résistant. C'est pourquoi un liant vitrifié pour CBN n'est pas simplement un liant vitrifié conventionnel auquel on ajoute du CBN : la formulation et le profil de cuisson sont spécifiques à l'abrasif.
Le corps de meule est généralement en aluminium, en acier ou en substrat céramique. La couche de travail est une couronne ou une section d'assiette mince ; le noyau apporte la rigidité et se monte sur la broche. Un noyau bien réalisé tourne rond et amortit les vibrations, ce qui compte plus sur les meules superabrasives vitrifiées que sur les meules conventionnelles, car la couche de travail est mince et coûteuse.
Comment fonctionne la technologie du liant vitrifié
La matrice de liant céramique
Le liant vitrifié est un réseau tridimensionnel de matière céramique vitreuse qui enveloppe chaque grain abrasif. Les ponts de liant entre les grains sont volontairement conçus plus faibles que ceux d'une meule à liant métallique. Cette résistance contrôlée est la clé du mécanisme d'auto-affûtage : à mesure que les efforts de rectification augmentent sur un grain émoussé, le pont de liant se fracture, libérant le grain usé et exposant une arête neuve en dessous.
La résistance de ces ponts s'ajuste dans la famille vitrifiée. Un pont plus résistant retient le grain plus longtemps et améliore la tenue de forme, mais il peut se glacer si le grain s'émousse avant d'être libéré. Un pont plus faible garde la meule libre-coupante mais s'use plus vite. C'est la « nuance » de la meule, distincte du nom du liant.
Porosité contrôlée
L'une des caractéristiques déterminantes des meules vitrifiées est leur porosité. Pendant le frittage, des agents porogènes créent un réseau de vides interconnectés dans toute la matrice de liant. Ces pores remplissent trois fonctions essentielles :
- Canaux de liquide : la porosité permet au liquide de refroidissement de circuler près de la zone de coupe, réduisant l'accumulation de chaleur et évitant l'endommagement thermique de la pièce.
- Dégagement des copeaux : les vides offrent un espace d'évacuation aux copeaux, ce qui évite l'encrassement de la meule et maintient l'efficacité de coupe.
- Maîtrise de la fracture du liant : la porosité affaiblit les ponts de liant de façon prévisible, ce qui permet l'auto-affûtage qui garde la meule libre-coupante.
La porosité est une variable de spécification, pas une propriété fixe. Une meule plus ouverte transporte plus de liquide et de copeaux mais a moins de grains en contact ; une meule plus serrée tient forme et finition mais est plus sujette à la brûlure. Le bon équilibre dépend du matériau, de la zone de contact et du circuit de liquide.
Action auto-affûtante
Lorsqu'une meule vitrifiée rectifie, les grains émoussés subissent des efforts tangentiels croissants. Quand ces efforts dépassent la résistance du pont de liant, le grain est libéré avec une petite quantité de liant environnant. Cela expose continuellement de nouveaux grains affûtés et maintient une capacité de coupe constante tout au long de la vie de la meule. Le résultat est une meule qui exige moins de dressages qu'une meule résineuse ou métallique, à condition que la nuance et les paramètres correspondent à l'opération.
L'auto-affûtage n'est pas automatique. Si la meule est trop dure pour la charge, le liant ne libérera pas le grain émoussé et la face se glacera. Si la meule est trop tendre, elle perdra des grains avant qu'ils n'aient fait un travail utile. Le rôle de l'opérateur est de maintenir la meule dans la fenêtre où elle se dégrade à un rythme utile.
Avantages des meules à liant vitrifié
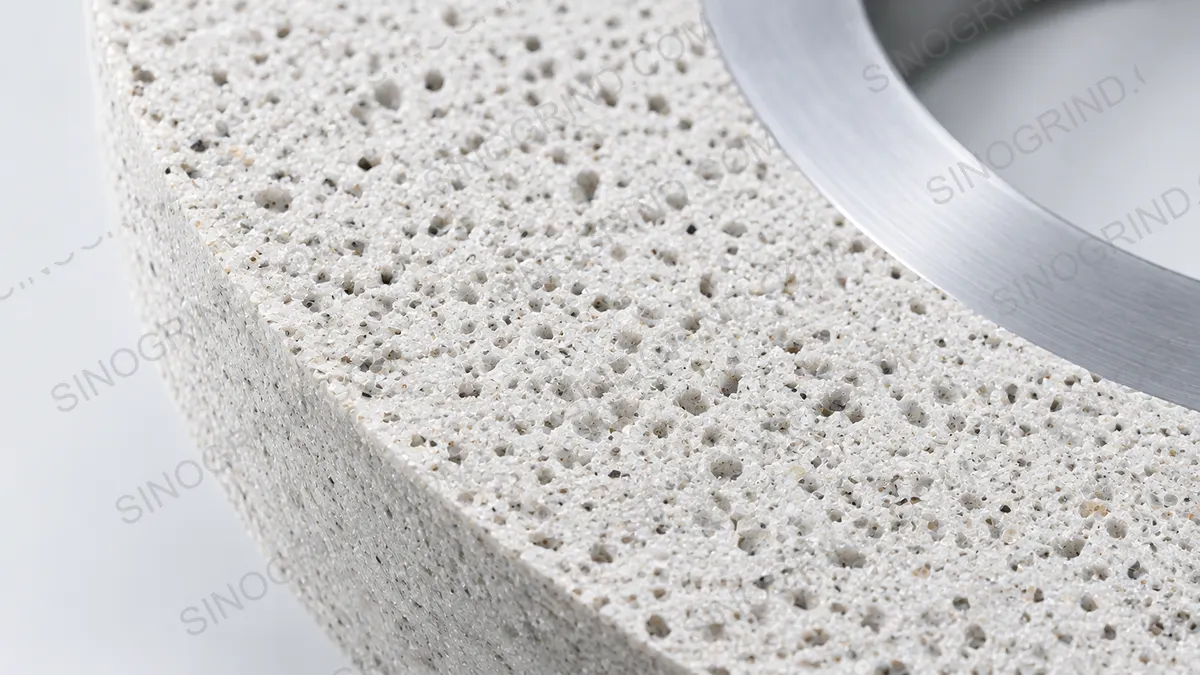
- Auto-affûtage : exposition continue d'arêtes neuves, moins de dressages et performance de rectification constante.
- Coupe froide : la forte porosité favorise l'amenée du liquide et la dissipation de la chaleur, réduisant brûlure, coloration et fissuration thermique.
- Haute précision : la structure rigide du liant tient précisément la géométrie, ce qui permet des tolérances serrées et une bonne tenue de forme en profil et en avalant.
- Fort enlèvement : malgré leur précision, les meules vitrifiées enlèvent efficacement la matière car l'auto-affûtage maintient une coupe mordante.
- Excellente finition : l'exposition contrôlée des grains et la régularité de coupe produisent des finitions fines et uniformes.
- Efforts de coupe faibles : la coupe libre des liants vitrifiés réduit les efforts sur la pièce et limite la flexion des pièces minces ou délicates.
- Dressage facile : les meules vitrifiées se mettent en forme et se dressent avec des outils diamant et se conditionnent à la pierre d'alumine, ce qui simplifie l'entretien par rapport au liant métallique.
Les limites sont tout aussi importantes. Le liant vitrifié est cassant et ne tolère ni les impacts, ni les coupes interrompues, ni le choc thermique, ni une machine souple. Il exige un liquide régulier et une procédure de dressage disciplinée. Utilisé dans sa fenêtre, c'est le liant général le plus performant pour la rectification de précision ferreuse et non ferreuse ; utilisé en dehors, il s'ébrèche, se glace ou brûle.
Meules diamant vitrifiées vs meules CBN vitrifiées
Le diamant et le CBN existent tous deux en liant vitrifié, mais ils conviennent à des matériaux différents. La technologie du liant est similaire ; la chimie de l'abrasif ne l'est pas.
Meules diamant vitrifiées
Les meules diamant à liant vitrifié sont destinées aux matériaux durs et non ferreux. Le diamant est l'abrasif le plus dur connu et excelle sur les matériaux qui émousseraient rapidement les abrasifs conventionnels. Applications courantes :
- Affûtage d'outils carbure : outils de coupe en carbure de tungstène, matrices et pièces d'usure exigent le diamant pour un enlèvement efficace.
- Rectification de céramiques : alumine, zircone, carbure de silicium et nitrure de silicium sont cassants et abrasifs ; les meules diamant vitrifiées les traitent sans microfissuration excessive.
- Verre et pierre : rectification de précision de composants verriers, lentilles optiques et pierre naturelle ou reconstituée.
- Matériaux composites : composites renforcés de fibres, fibre de carbone et autres matériaux abrasifs utilisés en aéronautique et automobile.
Meules CBN vitrifiées
Les meules CBN à liant vitrifié sont conçues pour les matériaux ferreux durs. Le nitrure de bore cubique est juste après le diamant en dureté et chimiquement stable vis-à-vis du fer, ce qui le rend idéal pour les aciers trempés. Applications :
- Finition d'acier trempé : aciers à outils, aciers à matrices et aciers à roulements à 58–65 HRC répondent bien au CBN vitrifié.
- Rectification d'engrenages : rectification de profil et à vis d'engrenages cémentés, généralement avec huile de coupe.
- Chemins de roulement : chemins de bagues intérieures et extérieures où courbure, finition et intégrité de surface sont critiques.
- Acier rapide : forets, fraises et alésoirs profitent de la coupe froide du CBN vitrifié.
- Composants aéronautiques : superalliages à base de nickel et certaines pièces en titane, sous réserve d'un essai de procédé.
La pièce décide de l'abrasif. Le diamant sur l'acier échoue chimiquement ; le CBN sur le carbure est rarement économique. Pour une comparaison complète, voir diamant ou CBN.
Quand choisir le vitrifié plutôt que le résineux ou le métallique
Le choix du liant dépend des exigences de rectification. Le tableau ci-dessous compare le vitrifié aux deux autres familles liées utilisées pour les superabrasifs.
| Critère | Vitrifié | Résineux | Métallique |
|---|---|---|---|
| Rigidité / tenue de forme | Élevée | Modérée | Très élevée |
| Coupe libre / froide | Bonne lorsque ouvert | Très bonne | Modérée ; peut chauffer |
| Porosité / accès du liquide | Élevée, interconnectée | Faible à modérée | Faible |
| Résistance thermique | Élevée | Limitée | Élevée |
| Dressage | Diamant, pierre d'alumine, rotatif | Diamant, pierre d'alumine | Rouleau diamant, carbure de silicium, électrolytique |
| Durée de vie typique | Longue | Modérée | La plus longue en service lourd |
| Meilleure adéquation | Précision, engrenages, roulements, formes | Outils et affûtage, finition froide | Avalant, fort enlèvement |
| Risque principal | Cassant ; dépend du liquide | Perte de forme ; sensibilité thermique | Dressage difficile ; brûlure |
Choisissez le vitrifié quand précision, forme, finition et maîtrise thermique sont prioritaires. Choisissez le résineux quand l'opération demande une meule tolérante et froide et que la tenue de forme est secondaire. Choisissez le métallique quand enlèvement maximal et tenue de forme dominent et que la machine supporte un liquide haute pression et un dressage robuste. Le guide des liants détaille les mécanismes d'usure.
Spécifications CBN vitrifié pour engrenages et formes
La rectification d'engrenages et de formes est le domaine où le CBN vitrifié justifie son coût. La meule porte le profil : tenue de forme, dressabilité et maîtrise thermique comptent donc en même temps. Le tableau ci-dessous donne des points de départ pratiques pour les opérations courantes. Il ne remplace pas une recommandation spécifique à un plan.
| Opération | Forme de meule typique | Grain | Concentration | Vitesse | Liquide / dressage |
|---|---|---|---|---|---|
| Profil d'engrenage, petit module | Profil 1A1 / 1V1 | B76–B107 | 125–150 % | 30–60 m/s | Huile ; rouleau diamant ou dresseur de forme |
| Profil d'engrenage, grand module | 14A1 / profil spécifique | B107–B126 | 125–150 % | 25–45 m/s | Huile ; rouleau diamant |
| Génération par meule à vis | Vis en CBN vitrifié | B76–B126 | 125–150 % | 30–60 m/s | Huile ; engrenage de dressage diamant |
| Forme en avalant | 1A1 / 6A2 / profil | B126–B181 | 125–175 % | 25–45 m/s | Liquide haute pression ou huile |
| Chemin de roulement | Assiette / profil | B64–B91 | 125 % | 30–60 m/s | Émulsion ou huile ; dresseur diamant |
| Finition de forme fine | Profil / assiette | B46–B76 | 100–125 % | 25–45 m/s | Filtration fine ; dressage léger |
Points de départ uniquement. Module, profil, matériau, dureté, machine et dresseur influent sur la spécification finale. À valider avec le fabricant et un essai de première pièce.
Pour un traitement dédié des meules de profil, à vis et de chemins, voir le guide CBN des engrenages et roulements.
Vitesse du CBN vitrifié
La vitesse est une valeur périphérique. Les plages ci-dessous sont des points de départ pour le CBN vitrifié, pas des réglages universels. Les systèmes de production à grande vitesse fonctionnent au-delà lorsque meule, broche, carter, montage et liquide sont spécifiquement homologués.
| Opération | Vitesse de départ typique | Effet d'une vitesse plus élevée | Contrainte |
|---|---|---|---|
| Rectification plane | 25–35 m/s | Meilleure finition, plus de chaleur par unité de temps | Équilibrage, liquide, homologation de meule |
| Rectification cylindrique | 30–45 m/s | Productivité et régularité de finition | Rigidité machine, pression du liquide |
| Rectification intérieure | 25–40 m/s | La petite meule exige un régime plus élevé pour la même vitesse | Rigidité du porte-meule, régime maximal de broche |
| Profil d'engrenage | 30–60 m/s | Taux de production et finition | Amenée de l'huile, dresseur, homologation machine |
| Chemin de roulement | 30–60 m/s | Finition et temps de cycle | Orientation du liquide, vibrations, maîtrise de la brûlure |
| Avalant | 25–45 m/s | Le taux d'enlèvement monte avec la puissance et le liquide | Liquide haute pression, rigidité |
Vérifiez le marquage de la meule et l'homologation machine avant de travailler en haut de plage. Recalculez le régime à chaque changement de diamètre.
Si une brûlure apparaît à vitesse plus élevée, n'accusez pas immédiatement la meule. Vérifiez la vitesse du liquide et l'orientation de la buse, puis le dressage. Le guide de la vitesse et du liquide explique la relation entre vitesse périphérique, débit et brûlure.
Concentration du CBN vitrifié
La concentration est la quantité de CBN dans la couche de travail. Une concentration de 100 correspond à environ 4,4 carats par cm³ (soit 0,88 g/cm³). Une concentration plus élevée place plus d'arêtes dans l'arc et améliore généralement tenue de forme et enlèvement, mais elle réduit la fraction de liant et l'espace disponible pour les copeaux et le liquide. En CBN vitrifié, ce compromis est directement lié à la porosité.
| Concentration | Comportement du CBN vitrifié | Usage typique | Vigilance |
|---|---|---|---|
| 75 % | Coupe libre, plus de liant et d'espace poreux | Finition fine, profils fragiles | Perte de forme en travail de précision |
| 100 % | Polyvalent et équilibré | Plane, cylindrique, intérieure | Confirmer grain et nuance |
| 125 % | Plus d'arêtes, meilleure forme | Engrenages, chemins de roulement, production | Encrassement si la structure est trop serrée |
| 150 % | Forme et enlèvement solides | Formes lourdes, avalant, contact étroit | Brûlure et limite de puissance |
| 175–200 % | Densité maximale de points de coupe | Travaux spéciaux à forte charge ou petit contact | Fraction de liant réduite ; à confirmer avec le fabricant |
N'augmentez pas la concentration pour corriger la finition. La finition dépend d'abord du grain, de l'ouverture du liant et du dressage. Augmenter la concentration dans une structure serrée peut aggraver encrassement et brûlure. Le guide du grain et de la concentration détaille cette interaction.
Structure et nuance : les variables derrière l'étiquette
Une spécification de meule vitrifiée nomme généralement l'abrasif, le grain, la concentration, le liant et les dimensions. La structure et la nuance sont souvent moins visibles, mais elles décident du comportement. La structure décrit la proportion et l'arrangement du liant, de l'abrasif et des pores. Une structure plus ouverte transporte plus de liquide et de copeaux ; une structure plus dense tient la forme et produit une finition plus fine, mais chauffe davantage.
La nuance décrit la résistance des ponts de liant, c'est-à-dire la facilité avec laquelle la meule libère un grain émoussé. Une nuance dure retient le grain plus longtemps et convient lorsque la tenue de forme domine. Une nuance tendre libère le grain plus tôt et garde la meule libre-coupante. Un même abrasif, grain et concentration peut être livré en nuances différentes : deux meules identiques sur l'étiquette peuvent donc ne pas se comporter pareil.
Pour le CBN vitrifié, la question pratique est de savoir si la meule se dégrade assez vite pour rester mordante sans perdre le profil. Si la face se glace, la nuance est peut-être trop dure ou la structure trop serrée pour la charge. Si le profil disparaît trop vite, la nuance est peut-être trop tendre ou la concentration trop faible. Ne changez qu'une variable à la fois et gardez la procédure de dressage constante pour que la comparaison ait un sens.
Dressage du CBN vitrifié
Le CBN vitrifié est dressable, ce qui constitue l'un de ses principaux avantages en travail de forme et d'engrenages. La mise en forme rétablit la géométrie ; le dressage ouvre la face. Utilisez un outil diamant affûté et des passes légères, puis conditionnez si le liant l'exige.
| Méthode | Outil | Usage typique | Remarques |
|---|---|---|---|
| Mise en forme fixe | Diamant simple pointe ou lame | Plane, cylindrique, intérieure à face droite | Avance légère, table constante, étincelage |
| Dressage rotatif | Rouleau diamant | Engrenages, profils, formes en avalant | Rapport de vitesse et alignement critiques |
| Dressage de forme | Rouleau de forme / engrenage de dressage diamant | Vis CBN et meules de profil | Respecter module et angle de pression ; inspecter la première pièce |
| Dressage par touche | Diamant, très faible profondeur | Rafraîchissement de production sans perdre le profil | Résolution machine et stabilité thermique importantes |
| Conditionnement | Pierre d'alumine ou acier doux | Ouvrir la face après mise en forme | Pression légère ; ne pas polir la face jusqu'à la fermer |
Dressez en fonction des signes observés : montée de puissance, dérive de finition, encrassement, brûlure ou intervalle de production défini. Un dressage lourd ou fréquent consomme la couche de travail et raccourcit la durée de vie. Les paramètres détaillés et les erreurs courantes se trouvent dans le guide du dressage.
Applications courantes des meules vitrifiées
Affûtage d'outils carbure
Les meules diamant vitrifiées servent à rectifier les outils de coupe en carbure de tungstène sur rectifieuses d'outils CNC. L'auto-affûtage aide à éviter l'encrassement par les copeaux de carbure, tandis que la coupe froide protège le substrat carbure et les plaquettes brasées. Le liant résineux reste courant pour les goujures et dégagements ; le vitrifié est préféré lorsque forme et finition doivent tenir sur un long cycle.
Rectification de céramiques
Les céramiques techniques utilisées en électronique, dispositifs médicaux et aéronautique exigent le diamant. La porosité contrôlée aide à gérer le comportement de fracture fragile des céramiques, produisant des coupes nettes sans éclats ni microfissuration excessive. Les grains fins et les passes légères sont courants pour la finition.
Finition d'acier trempé
Les meules CBN vitrifiées sont le choix préféré pour finir les aciers à outils, à matrices et à roulements trempés. La coupe froide réduit le risque de retrempe ou de revenu de la surface, tandis que la rigidité du liant permet des tolérances de quelques micromètres. L'amenée du liquide et la discipline de dressage décident si ce potentiel est réalisé.
Engrenages et roulements
Le CBN vitrifié est la référence de production pour de nombreux travaux sur engrenages et roulements trempés. Les meules de profil et à vis tiennent la forme de la denture ; les meules assiette et de profil tiennent la courbure du chemin. L'huile de coupe est courante en rectification d'engrenages car elle lubrifie le contact et garde le profil propre. La rectification de roulements utilise souvent une émulsion haute performance ou de l'huile avec filtration fine.
Aéronautique et automobile
Les superalliages à base de nickel, certaines pièces en titane, les arbres à cames, vilebrequins et composants de transmission se rectifient au CBN vitrifié lorsque le procédé est qualifié. Les superalliages forment un groupe nuancé : l'alliage, le traitement thermique et la rigidité machine peuvent déplacer l'optimum vers un abrasif céramique ou une nuance CBN spécifique. Essayez avant de vous engager.
Liquide et filtration pour CBN vitrifié
Le liquide de refroidissement n'est pas une fonction support en rectification CBN vitrifiée ; il fait partie de l'environnement de travail de la meule. Les pores doivent être remplis de liquide propre, pas de mousse ni de copeaux. Pour les engrenages et les formes, l'huile entière est courante car elle lubrifie le contact et garde le profil propre. Pour le travail plan, cylindrique et de roulements, une émulsion haute performance peut être efficace si concentration, filtration et température sont maîtrisées.
La filtration doit éliminer les fines particules d'acier et de liant qui bouchent les pores et rayent la finition. Le travail général peut utiliser une filtration 20–50 µm ; la précision et les circuits à l'huile exigent souvent 10 µm ou mieux. Surveillez la perte de charge du filtre, pas seulement le calendrier. Un filtre qui by-pass sous charge renvoie les débris dans le contact.
La stabilité de température compte en travail de précision. Un groupe froid ou un réservoir suffisamment grand réduit la dérive de cote et aide à garder la face stable. Orientez la buse vers l'arc de contact, assez près pour pénétrer la barrière d'air, et vérifiez le débit avec la meule en marche et le carter en place.
Maîtrise du procédé en production
La rectification de production réussit par la répétabilité, pas par une seule bonne pièce. Enregistrez la spécification de meule, le cycle de dressage, la vitesse, l'avance, le liquide et les résultats d'inspection, puis comparez-les après chaque changement de meule. Une courbe de puissance de broche est l'un des moyens de surveillance les moins chers : une montée progressive signifie généralement que la face s'émousse ou s'encrasse, tandis qu'un changement soudain peut indiquer un problème de liquide ou de montage.
Utilisez un contrôle de première pièce après dressage et après tout changement de paramètre. Pour les engrenages, vérifiez profil et ligne d'hélice ; pour les roulements, courbure du chemin, circularité et finition ; pour les outils, qualité d'arête. Ajoutez un contrôle d'intégrité de surface lorsque la pièce est critique pour la sécurité ou que le matériau est sensible à la brûlure.
Définissez un intervalle de dressage à partir d'évidences, puis surveillez-le. Si l'intervalle est trop long, brûlure et rebut apparaissent avant que l'opérateur ne le remarque. S'il est trop court, la couche de travail est consommée inutilement. Le bon intervalle est le plus long qui tient encore finition, forme et intégrité de surface avec une marge.
Quand le vitrifié n'est pas le bon liant
Le CBN vitrifié n'est pas la réponse à tout travail ferreux. Si l'opération est une rainure mince, une petite forme intérieure ou un outil monocouche à profil fixe, une meule électrolytique peut être plus simple et plus économique. Si l'opération est une coupe interrompue lourde sur machine souple, un liant résineux peut survivre là où le vitrifié s'ébrécherait. Si la priorité est la tenue de forme maximale en avalant avec liquide haute pression, le métallique peut être plus solide.
La décision doit inclure la machine, la capacité de dressage et l'aptitude de l'opérateur à maîtriser le liquide. Une meule vitrifiée techniquement idéale mais impossible à dresser ou à refroidir sur la machine n'est pas un choix pratique. Adaptez le liant à tout le système, pas seulement au plan de la pièce.
Erreurs courantes avec le CBN vitrifié
| Erreur | Conséquence | Meilleure approche |
|---|---|---|
| Travailler sans liquide suffisant | Brûlure, dégradation du liant, choc thermique | Noyer l'arc ; vérifier buse, débit et filtration |
| Dresser trop profond | Vie courte et perte de profil | Utiliser la profondeur minimale qui rétablit la face |
| Utiliser un diamant émoussé | Glaçage et brûlure malgré un dressage « neuf » | Inspecter, indexer ou remplacer le dresseur |
| Choisir une structure serrée pour le fort enlèvement | Encrassement et montée de puissance | Ouvrir la structure ou réduire la concentration |
| Ignorer l'équilibrage de la meule | Broutage et finition médiocre à grande vitesse | Équilibrer et contrôler au comparateur avant production |
| Changer la meule avant le procédé | Le défaut se répète avec une meule neuve | Vérifier d'abord montage, liquide, dressage et paramètres |
| Utiliser le diamant sur la partie acier d'une pièce mixte | Usure rapide du diamant | Séparer les opérations ; CBN pour l'acier, diamant pour le carbure |
Liste de contrôle pour une meule vitrifiée
- Abrasif : diamant pour le non ferreux, CBN pour le ferreux. Confirmez la chimie de la pièce, pas son nom.
- Opération : plane, cylindrique, intérieure, engrenages, roulements, avalant ou affûtage.
- Forme et dimensions : forme, diamètre, largeur, alésage et plan de profil.
- Grain et concentration : partir de la finition et de l'exigence de forme, puis ajuster pour l'enlèvement.
- Structure et nuance : assez ouvertes pour le liquide et les copeaux, assez fortes pour la forme.
- Vitesse : vérifier marquage de meule, homologations broche et carter ; calculer la vitesse périphérique.
- Liquide et filtration : type, concentration, débit, pression et finesse en microns.
- Dressage : outil, méthode, avance, fréquence et contrôle de première pièce.
Envoyez la liste complétée avec le plan de la pièce via le formulaire de contact pour une revue d'application. L'outil de sélection du liant et l'outil de sélection de meules diamant et CBN peuvent aider à assembler la première spécification.














