: +86 15874211461


Круги с керамической (витрифицированной) связкой представляют собой высший уровень прецизионных абразивных технологий. Стекловидная керамическая связка с контролируемой пористостью обеспечивает самозатачивание, холодный рез и отличное качество поверхности. Понимание принципов работы кругов с витрифицированной связкой необходимо для правильного выбора при шлифовании твёрдосплавного инструмента, технической керамики или закалённых сталей для аэрокосмических деталей.
Что такое шлифовальные круги с керамической связкой?
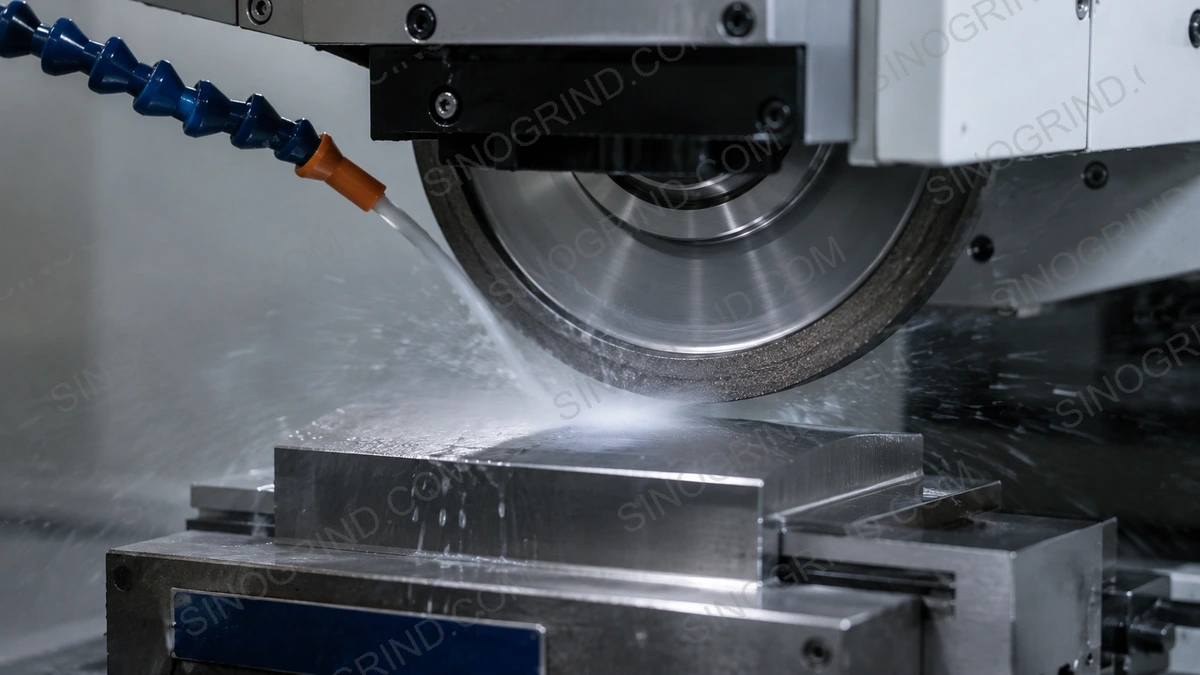
Шлифовальный круг с керамической связкой — это абразивный инструмент, в котором алмазные или CBN-зерна соединены стекловидной керамической связующей матрицей. В отличие от смолы или металлических связок, керамическая связка формируется в процессе высокотемпературного спекания, который сплавляет керамические порошки в жесткую, пористую структуру. Эта система связки обеспечивает характерное самозатачивание и холодный режим шлифования.
Керамическая связка состоит из керамических материалов, таких как полевой шпат, стеклянные фритты и глинистые связующие. В процессе изготовления эти материалы обжигаются при температурах от 800°C до 1000°C, создавая связку, которая достаточно прочная, чтобы удерживать абразивные зерна, и в то же время достаточно хрупкая, чтобы контролируемо разрушаться при шлифовании.
Как работает технология керамической связки
Керамическая связующая матрица
Керамическая связующая матрица — это трехмерная сеть стекловидного керамического материала, которая окутывает каждое абразивное зерно. Связующие мостики между зернами целенаправленно спроектированы более слабыми, чем в кругах с металлической связкой. Эта контролируемая прочность является ключом к механизму самозатачивания — по мере нарастания шлифовальных усилий на затупившемся зерне, связующий мостик разрушается, высвобождая изношенное зерно и обнажая свежую, острую режущую кромку под ним.
Контролируемая пористость
Одна из определяющих особенностей кругов с керамической связкой — их высокая пористость. В процессе спекания порообразователи создают сеть сообщающихся пустот по всей связующей матрице. Эти поры выполняют три критические функции:
- Охлаждающие каналы: пористость позволяет охлаждающей жидкости для шлифования поступать непосредственно в зону резания, уменьшая тепловыделение и предотвращая тепловое повреждение обрабатываемой детали.
- Удаление стружки: пустоты создают пространство для отвода шлифовальной стружки, предотвращая засорение круга и поддерживая эффективность резания.
- Контроль разрушения связки: пористость ослабляет мостики связки предсказуемым образом, обеспечивая эффект самозатачивания, который позволяет кругу свободно резать.
Эффект самозатачивания
При шлифовании витрифицированным кругом затупившиеся зерна алмаза или CBN испытывают возрастающие касательные силы. Когда эти силы превышают прочность моста связи, зерно высвобождается вместе с небольшим количеством окружающего связующего материала. Этот процесс непрерывно обнажает новые, острые абразивные зерна, обеспечивая стабильную режущую способность на протяжении всего срока службы круга. Результат — круг, требующий минимальной правки и обеспечивающий равномерное качество поверхности от начала до конца.
Преимущества кругов с витрифицированной связкой
- Самозатачивание: Непрерывное обнажение новых режущих кромок устраняет необходимость частой правки и поддерживает стабильные характеристики шлифования.
- Холодное шлифование: высокая пористость обеспечивает эффективную подачу охлаждающей жидкости и отвод тепла, предотвращая подгорание, обесцвечивание и термическое растрескивание детали.
- Высокая точность: жесткая структура связки точно удерживает геометрию круга, обеспечивая жесткие допуски и отличное сохранение профиля при профильном и глубинном (creep-feed) шлифовании.
- Высокая производительность съема материала: несмотря на высокую точность, шлифовальные круги из CBN эффективно снимают материал, так как эффект самозатачивания поддерживает агрессивное резание на протяжении всего срока службы круга.
- Отличное качество поверхности: контролируемое выступание зерен и стабильное действие резания обеспечивают тонкую и равномерную шероховатость поверхности детали.
- Низкие шлифовальные усилия: свободно режущие свойства связки снижают усилия на обрабатываемую деталь, минимизируя деформацию и позволяя шлифовать тонкие или хрупкие детали.
- Простая правка: витрифицированные круги можно выравнивать и править с помощью простых алмазных инструментов или белых палочек из оксида алюминия, что делает обслуживание простым.
Алмазные керамические круги против CBN керамических кругов
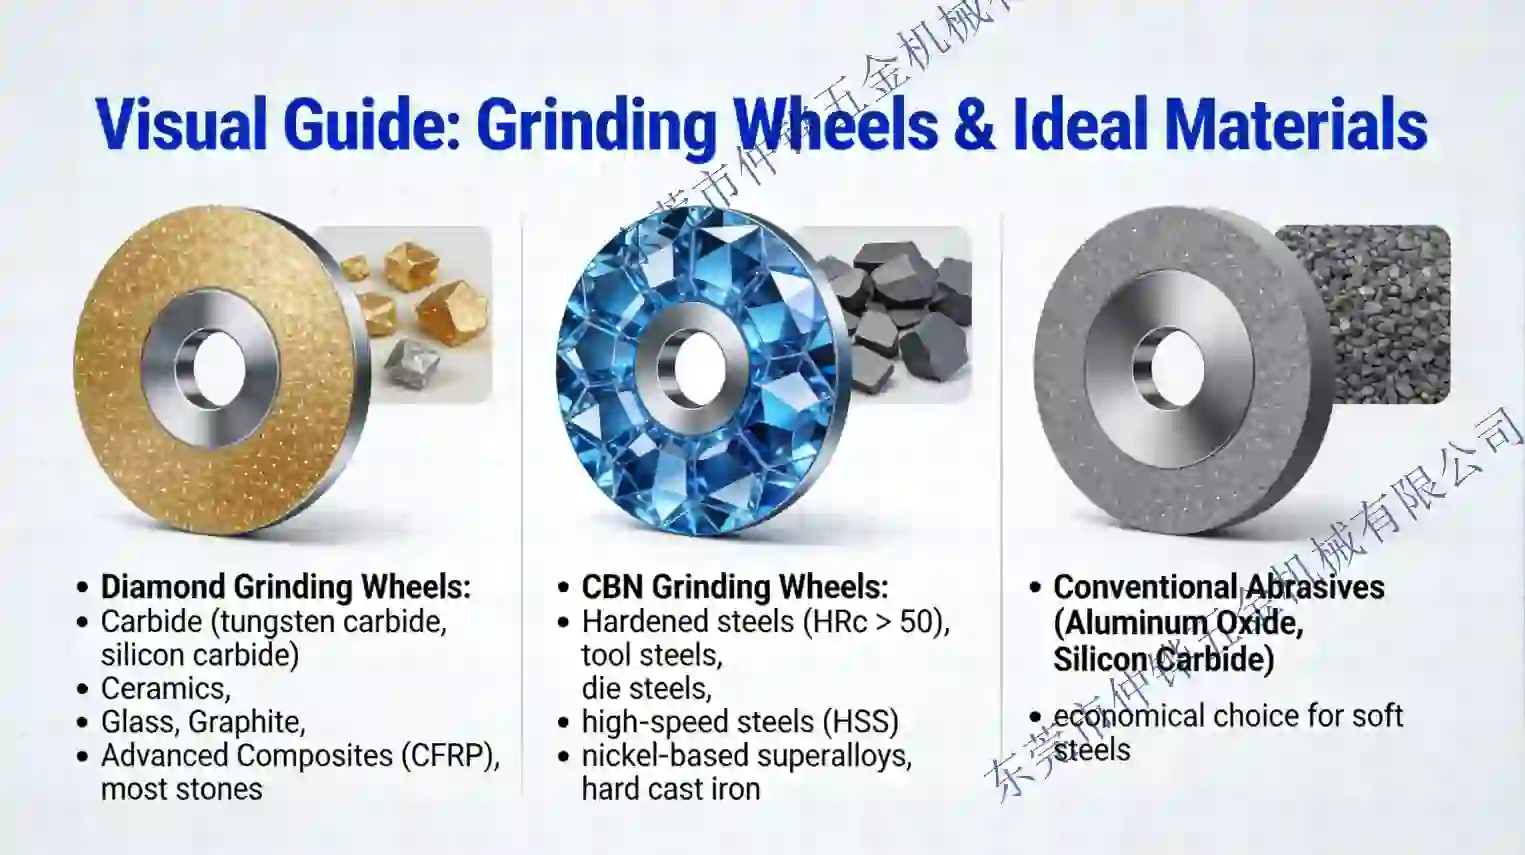
Как алмазные, так и CBN сверхтвёрдые абразивы доступны в керамической связке, но они предназначены для обработки различных материалов деталей.
Алмазные керамические круги
Алмазные шлифовальные круги с витрифицированной связкой предназначены для шлифования твёрдых материалов, не содержащих железа. Алмаз является самым твёрдым известным абразивом и превосходно режет материалы, которые быстро тупят обычные абразивы.
- Шлифование карбидных инструментов: Режущие инструменты из карбида вольфрама, штампы и детали, подверженные износу, требуют твёрдости алмаза для эффективного удаления материала.
- Шлифование керамики: Запечённая керамика, такая как оксид алюминия, диоксид циркония, карбид кремния и нитрид кремния, хрупкая и абразивная — алмазные витрифицированные круги обрабатывают её без чрезмерного микротрещинообразования.
- Стекло и камень: прецизионное шлифование стеклянных компонентов, оптических линз и природного или искусственного камня.
- Композитные материалы: шлифование армированных волокном композитов, углеродного волокна и других абразивных материалов, используемых в аэрокосмической и автомобильной промышленности.
CBN керамические круги
Шлифовальные круги CBN с витрифицированной связкой разработаны для шлифования железосодержащих твёрдых материалов. Кубический нитрид бора (CBN) уступает по твёрдости только алмазу и обладает отличной термостойкостью, что делает его идеальным для закалённых сталей.
- Доводка закалённой стали: Инструментальные, штамповые и подшипниковые стали твёрдостью 58–65 HRC хорошо шлифуются витрифицированными кругами CBN.
- Авиационные компоненты: Никелевые суперсплавы и титановые сплавы, используемые в лопатках турбин и деталях двигателей.
- Автомобильные детали: коленчатые валы, распределительные валы, шестерни трансмиссии и кольца подшипников, где критически важны точность и качество поверхности.
- Быстрорежущая сталь (HSS): сверла, фрезы и зенкеры, изготовленные из HSS, получают выгоду от холодного резания, обеспечиваемого витрифицированным CBN.
Когда выбирать керамическую связку вместо смоляной или металлической
Выбор типа связки зависит от ваших конкретных требований к шлифованию. Вот как керамическая связка сравнивается со смоляной и металлической:
| Критерий | Керамическая (витрифицированная) связка | Смолистая связка | Металлическая связка |
|---|---|---|---|
| Жёсткость / сохранение формы | Высокая | Умеренная | Очень высокая |
| Свободное резание / холодность резания | Хорошая при открытой структуре | Очень хорошая | Умеренная; возможен перегрев |
| Пористость / доступ СОЖ | Высокая, сообщающиеся поры | Низкая и средняя | Низкая |
| Термостойкость | Высокая | Ограничена | Высокая |
| Правка | Алмаз, корундовый брусок, ролик | Алмаз, корундовый брусок | Алмазный ролик, SiC, электролит |
| Типичный срок службы | Длинный | Умеренный | Наибольший при тяжёлых режимах |
| Лучше всего подходит | Точность, зубчатые колёса, подшипники, профиль | Инструмент и резцы, холодная отделка | Глубинное шлифование, большой съём |
| Основной риск | Хрупкость; зависит от СОЖ | Потеря формы; чувствительность к теплу | Сложно править; прижог |
Керамическая связка против смоляной
Круги на смоляной связке используют органическую полимерную матрицу, более эластичную и податливую, чем витрифицированная. Смоляные связки лучше подходят для грубого шлифования, обдирки и операций, где круг может испытывать прерывистый контакт или ударные нагрузки. Однако смоляные связки изнашиваются быстрее, теряют форму быстрее и не могут сравниться с точностью или характеристиками холодного шлифования витрифицированных связок. Выбирайте витрифицированную связку, когда приоритетны точность, качество поверхности и тепловой контроль.
Керамическая связка против металлической
Круги на металлической связке используют металлическую матрицу (обычно бронзу или кобальт), чрезвычайно прочную и долговечную. Металлические связки идеальны для тяжёлого грубого шлифования, где требуется максимальное удаление материала и максимальный срок службы круга. Однако круги с металлической связкой хуже режут, выделяют больше тепла и сложнее в правке. Выбирайте витрифицированную связку, когда нужен баланс между удалением материала и качеством поверхности, или при шлифовании термочувствительных материалов.
Краткое руководство по выбору
- Выбирайте витрифицированную связку для точной доводки, жёстких допусков, отличного качества поверхности или шлифования термочувствительных материалов.
- Выбирайте смоляную связку для грубого шлифования, обдирки или операций с прерывистым контактом.
- Выбирайте металлическую связку для максимального удаления материала, максимально долгого срока службы круга и агрессивных операций грубого шлифования.
Характеристики и выбор кругов с керамической связкой
При указании круга с витрифицированной связкой необходимо учитывать несколько параметров, чтобы подобрать круг под ваше применение:
Тип абразива
Выбирайте алмаз для неметаллических материалов (карбид, керамика, стекло, композиты) или CBN для металлических материалов (закаленная сталь, жаропрочные сплавы, быстрорежущая сталь).
Зернистость
Более крупные зерна (D46, D64, D76) обеспечивают более высокую производительность удаления материала и подходят для чернового шлифования. Более мелкие зерна (D15, D20, D25) создают лучшую шероховатость поверхности и предпочтительны для прецизионной отделки. Для витрифицированных кругов размер зерна также влияет на пористость и самозатачиваемость.
Концентрация
Концентрация относится к объёму абразивных зёрен в шлифовальном слое. Стандартные концентрации варьируются от 50 до 200, причём 100 является наиболее распространённой. Более высокая концентрация означает больше точек резания на единицу площади, что улучшает удаление материала, но может снизить пористость, доступную для потока охлаждающей жидкости.
Форма круга
Круги на керамической связке доступны в стандартных формах, включая:
- 1A1 (Плоский круг): Наиболее универсальная форма для плоского, цилиндрического и инструментального шлифования.
- 3A1 (Круг с выемкой): Используется для плоского шлифования с лучшим доступом охлаждающей жидкости к заготовке.
- 6A2 (Чашечный круг): Обычно используется для заточки инструментов и резцов на ЧПУ заточных станках.
- Чашечные круги (11V9, 12A2): Предпочтительны для профильного шлифования, шлифования канавок и поднутрения режущих инструментов.
Размеры круга
Стандартные размеры включают наружный диаметр (D), диаметр отверстия (H) и ширину (T, X, U). Керамические круги обычно изготавливаются на керамических подложках для тепловой стабильности, хотя стальные подложки могут использоваться для больших кругов, требующих большей жёсткости.
Типичные области применения кругов с витрифицированной связкой
Шлифование твердосплавного инструмента
Алмазные круги с витрифицированной связкой являются стандартом для шлифования твердосплавного режущего инструмента из карбида вольфрама на ЧПУ заточных станках. Самозатачивающееся действие предотвращает засаливание круга карбидной стружкой, а холодные характеристики шлифования предотвращают тепловое повреждение карбидной подложки и любых паяных карбидных наконечников.
Керамическое шлифование
Продвинутая керамика, используемая в электронике, медицинских устройствах и авиакосмической промышленности, требует применения витрифированных алмазных кругов для эффективного шлифования. Контролируемая пористость помогает управлять хрупким разрушением керамики, обеспечивая чистые разрезы без избыточного скола или микротрещин.
Чистовая обработка закаленной стали
Витрифированные круги из CBN являются предпочтительным выбором для чистовой обработки закаленных инструментальных, штамповых и подшипниковых сталей. Щадящий режим резания предотвращает повторную закалку или отпускание поверхности заготовки, а точность витрифицированной связки обеспечивает допуски в пределах нескольких микрометров.
Шлифование деталей авиакосмической техники
Никелевые суперсплавы и титановые сплавы, используемые в авиакосмической промышленности, требуют кругов, способных выдерживать высокие температуры без потери режущей эффективности. Витрифированные круги CBN сохраняют свои характеристики в этих сложных условиях, обеспечивая стабильные результаты при обработке лопаток турбин, компрессорных кругов и конструкционных элементов.
Зубчатые колёса и подшипники
Керамический CBN — производственный стандарт для многих операций по закалённым зубчатым колёсам и подшипникам. Профильные и резьбовые круги держат форму зуба, чашечные и профильные — кривизну дорожки. При зубошлифовании часто применяют масляную СОЖ: она смазывает контакт и сохраняет профиль чистым. При шлифовании подшипников обычно используют высокоэффективную эмульсию или масло с тонкой фильтрацией.
Спецификации керамического CBN для зубо- и профильного шлифования
Именно зубо- и профильное шлифование оправдывает стоимость керамического CBN. Круг несёт профиль, поэтому одновременно важны стойкость формы, правимость и управление теплом. Таблица ниже даёт практические отправные точки для распространённых операций. Она не заменяет рекомендацию по конкретному чертежу.
| Операция | Типовая форма круга | Зернистость | Концентрация | Скорость | СОЖ и правка |
|---|---|---|---|---|---|
| Профиль зуба, малый модуль | Профиль 1A1 / 1V1 | B76–B107 | 125–150% | 30–60 м/с | Масло; алмазный ролик или профильный правящий инструмент |
| Профиль зуба, крупный модуль | 14A1 / специальный профиль | B107–B126 | 125–150% | 25–45 м/с | Масло; алмазный ролик |
| Обкатка резьбовым кругом | Червячный круг из керамического CBN | B76–B126 | 125–150% | 30–60 м/с | Масло; алмазное правящее колесо |
| Глубинное профильное шлифование | 1A1 / 6A2 / профиль | B126–B181 | 125–175% | 25–45 м/с | СОЖ высокого давления или масло |
| Дорожка подшипника | Чашечный / профильный | B64–B91 | 125% | 30–60 м/с | Эмульсия или масло; алмазный правящий инструмент |
| Тонкая отделка профиля | Профильный / чашечный | B46–B76 | 100–125% | 25–45 м/с | Тонкая фильтрация; лёгкая правка |
Только отправные точки. На окончательную спецификацию влияют модуль, профиль, материал, твёрдость, станок и правящий инструмент. Уточняйте у изготовителя круга и проверяйте на первой детали.
Отдельный разбор профильных, резьбовых кругов и кругов для дорожек — в руководстве по CBN для зубчатых колёс и подшипников.
Скорость керамического CBN
Скорость здесь — окружная. Диапазоны ниже — отправные точки для керамического CBN, а не универсальные настройки. Высокоскоростные производственные системы работают выше, если круг, шпиндель, кожух, оснастка и СОЖ специально рассчитаны.
| Операция | Типовая начальная скорость | Эффект повышения скорости | Ограничение |
|---|---|---|---|
| Плоское шлифование | 25–35 м/с | Лучше отделка, больше тепла в единицу времени | Балансировка, СОЖ, допуск круга |
| Круглое шлифование | 30–45 м/с | Выше производительность и стабильность отделки | Жёсткость станка, давление СОЖ |
| Внутреннее шлифование | 25–40 м/с | Малому кругу нужны более высокие обороты для той же скорости | Жёсткость оправки, предел оборотов шпинделя |
| Профиль зуба | 30–60 м/с | Производительность и отделка | Подача масла, правящий инструмент, допуск станка |
| Дорожка подшипника | 30–60 м/с | Отделка и время цикла | Направление СОЖ, вибрация, контроль прижога |
| Глубинное шлифование | 25–45 м/с | Съём растёт вместе с мощностью и СОЖ | СОЖ высокого давления, жёсткость |
Перед работой на верхней границе проверьте маркировку круга и допуск станка. Пересчитывайте обороты при каждом изменении диаметра круга.
Если на повышенной скорости появляется прижог, не спешите винить круг. Проверьте скорость струи и направление сопла, затем правку. Связь окружной скорости, расхода и прижога разобрана в руководстве по скорости и СОЖ.
Концентрация керамического CBN
Концентрация — количество CBN в рабочем слое. Концентрация 100 соответствует примерно 4,4 карата на 1 см³ (около 0,88 г/см³). Более высокая концентрация даёт больше режущих кромок в дуге и обычно улучшает стойкость формы и съём, но уменьшает долю связки и место для стружки и СОЖ. В керамическом CBN этот компромисс напрямую связан с пористостью.
| Концентрация | Поведение керамического CBN | Типовое применение | На что смотреть |
|---|---|---|---|
| 75% | Свободное резание, больше связки и пор | Тонкая отделка, хрупкие профили | Потеря формы на точных работах |
| 100% | Сбалансированный универсальный вариант | Плоское, круглое, внутреннее | Проверить зернистость и твёрдость |
| 125% | Больше режущих кромок, лучше форма | Зубчатые колёса, дорожки подшипников, серия | Засаливание при слишком плотной структуре |
| 150% | Прочная форма и высокий съём | Тяжёлый профиль, глубинное шлифование, узкий контакт | Прижог и предел мощности |
| 175–200% | Максимальная плотность режущих кромок | Специальные высоконагруженные и малоконтактные работы | Меньше связки; согласуйте с изготовителем |
Не повышайте концентрацию, чтобы исправить отделку. Отделку определяют зернистость, открытость связки и правка. Повышение концентрации в плотной структуре может усилить засаливание и прижог. Взаимодействие параметров подробно разобрано в руководстве по зернистости и концентрации.
Структура и твёрдость: переменные за маркировкой
Спецификация керамического круга обычно указывает абразив, зернистость, концентрацию, связку и размеры. Структура и твёрдость часто менее заметны, но именно они определяют поведение круга. Структура описывает соотношение и расположение связки, абразива и пор. Более открытая структура несёт больше СОЖ и стружки; более плотная держит форму и даёт тонкую отделку, но сильнее греется.
Твёрдость описывает прочность связующих мостиков, то есть то, насколько легко круг отдаёт затупленное зерно. Более твёрдая марка дольше удерживает зерно и уместна, когда важнее стойкость формы. Более мягкая отдаёт зерно раньше и сохраняет свободное резание. Один и тот же абразив, зернистость и концентрация могут поставляться в разных твёрдостях, поэтому два круга с одинаковой маркировкой могут работать по-разному.
Для керамического CBN практический вопрос — достаточно ли быстро круг самозатачивается, чтобы оставаться острым, не теряя профиль. Если торец «зализывается», твёрдость может быть слишком высокой или структура слишком плотной для нагрузки. Если профиль исчезает слишком быстро, твёрдость может быть слишком низкой или концентрация недостаточной. Меняйте по одной переменной и сохраняйте процедуру правки постоянной, чтобы сравнение было осмысленным.
Правка керамического CBN
Керамический CBN легко правится — это одно из его главных преимуществ в профильной и зубчатой работе. Профилирование восстанавливает геометрию, правка вскрывает торец. Используйте острый алмазный инструмент и лёгкие проходы, затем прирабатывайте, если этого требует связка.
| Способ | Инструмент | Типовое применение | Примечания |
|---|---|---|---|
| Неподвижное профилирование | Одноточечный алмаз или пластина | Прямой торец, плоское, круглое, внутреннее | Малая подача, постоянная продольная подача, выхаживание |
| Роликовая правка | Алмазный ролик | Зубчатые, профильные и глубинные круги | Критичны соотношение скоростей и выставление |
| Профильная правка | Алмазный профильный ролик или правящее колесо | Резьбовые червячные круги и профильные круги | Совпадение модуля и угла профиля; контроль первой детали |
| Правка касанием | Алмаз, очень малая глубина | Обновление в серии без потери профиля | Важны разрешение станка и термическая стабильность |
| Приработка | Брусок оксида алюминия или мягкая сталь | Вскрытие торца после профилирования | Лёгкий нажим; не полировать торец до плотного состояния |
Правьте по признаку: рост мощности, уход отделки, засаливание, прижог или заданный производственный интервал. Тяжёлая или частая правка расходует рабочий слой и сокращает ресурс круга. Подробные параметры и типичные ошибки — в руководстве по правке и профилированию.
СОЖ и фильтрация для керамического CBN
При шлифовании керамическим CBN СОЖ — не вспомогательная функция, а часть рабочей среды круга. Поры должны быть заполнены чистой СОЖ, а не пеной или стружкой. Для зубчатых и профильных работ часто применяют чистое масло: оно смазывает контакт и помогает сохранять профиль чистым. Для плоского, круглого и подшипникового шлифования высокоэффективная эмульсия может работать хорошо, если контролировать концентрацию, фильтрацию и температуру.
Фильтрация должна удалять мелкие частицы стали и связки, которые забивают поры и царапают поверхность. Для общих работ может хватать 20–50 мкм; точные и масляные системы часто требуют 10 мкм и тоньше. Проверяйте перепад давления на фильтре, а не только календарь. Фильтр, работающий в обход под нагрузкой, возвращает грязь в контакт.
На точных работах важна стабильность температуры. Чиллер СОЖ или достаточно большой бак уменьшают уход размера и помогают сохранять торец круга стабильным. Направляйте сопло на дугу контакта, достаточно близко, чтобы пробить воздушный барьер, и проверяйте поток при работающем круге и установленном кожухе.
Управление процессом в производстве
Серийное шлифование держится на повторяемости, а не на одной удачной детали. Записывайте спецификацию круга, цикл правки, скорость, врезание, СОЖ и результаты контроля, сравнивайте их после каждой смены круга. График мощности шпинделя — один из самых дешёвых средств контроля: постепенный рост обычно означает затупление или засаливание торца, а резкое изменение может указывать на проблему СОЖ или оснастки.
Контролируйте первую деталь после правки и после любого изменения параметров. Для зубчатых колёс проверяйте профиль и направление зуба; для подшипников — кривизну дорожки, круглость и отделку; для инструмента — качество кромки. Добавьте контроль состояния поверхности там, где деталь критична для безопасности или материал чувствителен к прижогу.
Определяйте интервал правки по фактам и затем контролируйте его. Если интервал слишком длинный, прижог и брак появляются раньше, чем оператор это заметит. Если слишком короткий, рабочий слой расходуется напрасно. Правильный интервал — самый длинный, который ещё держит отделку, форму и состояние поверхности с запасом.
Когда керамическая связка не подходит
Керамический CBN — не ответ на любую задачу по чёрным металлам. Если операция представляет собой тонкий паз, мелкий внутренний профиль или однослойный инструмент с фиксированным профилем, гальванический круг может быть проще и экономичнее. Если это тяжёлое прерывистое резание на податливом станке, смоляная связка может выжить там, где керамическая выкрошится. Если приоритет — максимальная стойкость формы в глубинном шлифовании с СОЖ высокого давления, металлическая связка может оказаться прочнее.
В решение нужно включать станок, возможности правки и способность оператора управлять СОЖ. Керамический круг, технически идеальный, но не прави́мый и не охлаждаемый на данном станке, — не практичный выбор. Согласуйте связку со всей системой, а не только с чертежом детали.
Типичные ошибки с керамическим CBN
| Ошибка | Последствие | Как лучше |
|---|---|---|
| Работа без достаточной СОЖ | Прижог, разрушение связки, термоудар | Залить дугу контакта; проверить сопло, расход и фильтрацию |
| Слишком глубокая правка | Малый ресурс круга и потеря профиля | Снимать минимальную глубину, восстанавливающую торец |
| Затуплённый алмаз | «Зализывание» и прижог даже после «свежей» правки | Осмотреть, повернуть или заменить правящий инструмент |
| Плотная структура для большого съёма | Засаливание и рост мощности | Открыть структуру или снизить концентрацию |
| Игнорирование балансировки круга | Дребезг и плохая отделка на высокой скорости | Балансировать и выверить до запуска серии |
| Смена круга раньше настройки процесса | Повтор неисправности с новым кругом | Сначала проверить установку, СОЖ, правку и параметры |
| Алмаз по стальной части смешанной детали | Быстрый износ алмаза | Раздельные операции: CBN по стали, алмаз по твёрдому сплаву |
Чек-лист выбора керамического круга
- Абразив: алмаз для материалов без железа, CBN для чёрных металлов. Проверяйте химию заготовки, а не название детали.
- Операция: плоское, круглое, внутреннее, зубошлифование, подшипники, глубинное или заточка.
- Форма и размеры круга: форма, диаметр, ширина, отверстие и чертёж профиля.
- Зернистость и концентрация: начинайте с требований к отделке и форме, затем корректируйте под съём.
- Структура и твёрдость: достаточно открытая для СОЖ и стружки, достаточно прочная для формы.
- Скорость: проверьте маркировку круга, шпиндель и кожух; рассчитайте окружную скорость.
- СОЖ и фильтрация: тип, концентрация, расход, давление и тонкость фильтрации.
- Правка: инструмент, способ, подача, периодичность и контроль первой детали.
Отправьте заполненный чек-лист вместе с чертежом детали через форму обратной связи на рассмотрение инженеру. Собрать первую спецификацию помогут инструмент выбора связки и инструмент выбора алмазных и CBN кругов.
Часто задаваемые вопросы
В чём разница между алмазными кругами с витрифицированной и смоляной связкой?
Круги с витрифицированной связкой используют пористую керамическую матрицу с эффектом самозатачивания, что делает их идеальными для прецизионной отделки и холодного шлифования. Круги со смоляной связкой используют более гибкую и пластичную матрицу из органического полимера, что лучше подходит для чернового шлифования и операций с прерывистым резанием. Витрифицированные связки обеспечивают превосходную точность, качество поверхности и тепловой контроль, тогда как смоляные связки более экономичны и устойчивы к ударам.
Можно ли использовать круги с витрифицированной связкой как для сухого, так и для мокрого шлифования?
Круги с витрифицированной связкой предназначены в первую очередь для мокрого шлифования с охлаждающей жидкостью. Сухое шлифование витрифицированными кругами, как правило, не рекомендуется, поскольку отсутствие охлаждающей жидкости может привести к перегреву и преждевременному износу круга.
Как править алмазный или CBN круг с витрифицированной связкой?
Круги с витрифицированной связкой относительно легко править по сравнению с металлическими или смоляными связками. Их профилируют алмазным правящим инструментом или бруском из белого оксида алюминия. Для витрифицированных алмазных кругов можно использовать зелёный карбид кремния или алмазный роликовый правящий инструмент. Ключевым моментом является использование легких проходов правки, чтобы не удалить слишком много связующего материала, что сократит срок службы круга.
Какие типичные допуски достигаются кругами с витрифицированной связкой?
Круги с витрифицированной связкой могут достигать допусков в диапазоне 2–5 микрометров для прецизионных шлифовальных операций, в зависимости от станка, марки круга и параметров шлифования. Жёсткая структура связки и эффект самозатачивания способствуют отличной размерной стабильности и сохранению формы.
Являются ли круги с витрифицированной связкой более дорогими, чем со смоляной или металлической связкой?
Круги с витрифицированной связкой, как правило, имеют более высокую начальную стоимость, чем круги со смоляной связкой, но часто обеспечивают лучшую стоимость на протяжении всего срока службы. Эффект самозатачивания означает менее частую правку, более стабильную работу и более длительный срок службы круга. Для прецизионных применений, где качество поверхности и размерная точность критичны, витрифицированные связки являются наиболее экономически выгодным выбором.
Какие зернистость и концентрацию CBN выбрать для зубошлифования?
Распространённый начальный диапазон — B76–B126 при концентрации 125–150%; точный выбор зависит от модуля, профиля, материала и станка. Более мелкое зерно улучшает отделку, но повышает риск прижога; более высокая концентрация улучшает стойкость формы, но уменьшает долю связки. Уточняйте у изготовителя круга.
Почему керамический круг CBN прижигает деталь?
Обычные причины — СОЖ не доходит до дуги контакта, чрезмерное врезание, «зализанный» или засаленный торец, либо слишком плотная структура для данной операции. Сначала восстановите СОЖ и правку, затем пересматривайте скорость и спецификацию.
Можно ли шлифовать суперсплавы керамическим CBN?
Да, его широко применяют по никелевым суперсплавам, но результат зависит от сплава и процесса. Некоторые сплавы лучше обрабатываются керамическими абразивами или специальными марками CBN. Проведите испытание и проконсультируйтесь с изготовителем круга до запуска в серию.