: +86 15874211461


Respuesta rápida: Las muelas con ligante vitrificado retienen los granos de superabrasivo en una matriz cerámica porosa. Elija diamante vitrificado para carburo, cerámica y vidrio, y CBN vitrificado para acero endurecido, HSS, engranajes y pistas de rodamiento. Para CBN, empiece por B76–B126 al 125–150 % en trabajo de engranajes y B64–B91 al 125 % en pistas de rodamiento, con aceite o refrigerante de alto rendimiento y avivado ligero.
Lectura relacionada: Tipos de ligante para CBN · Grano y concentración de CBN · Avivado y perfilado de CBN · Muelas de CBN para engranajes y rodamientos.
Las muelas con ligante vitrificado representan el nivel más alto de la tecnología abrasiva de precisión. Un ligante cerámico vítreo con porosidad controlada retiene el abrasivo, suministra refrigerante y permite que la muela se reafile a medida que se desgasta. Ya sea para rectificar herramientas de carburo, cerámica avanzada o acero aeroespacial endurecido, entender cómo funcionan las muelas con ligante vitrificado es esencial para elegir la solución de rectificado correcta.
Esta guía cubre el mecanismo del ligante, la diferencia entre muelas de diamante y de CBN vitrificado, las variables de especificación que importan, las tablas específicas de CBN para engranajes y rodamientos y los errores que acortan la vida de la muela. Úsela como referencia de trabajo y después confirme la especificación final con el fabricante de la muela y un ensayo en su máquina.
¿Qué son las muelas de rectificado con ligante vitrificado?
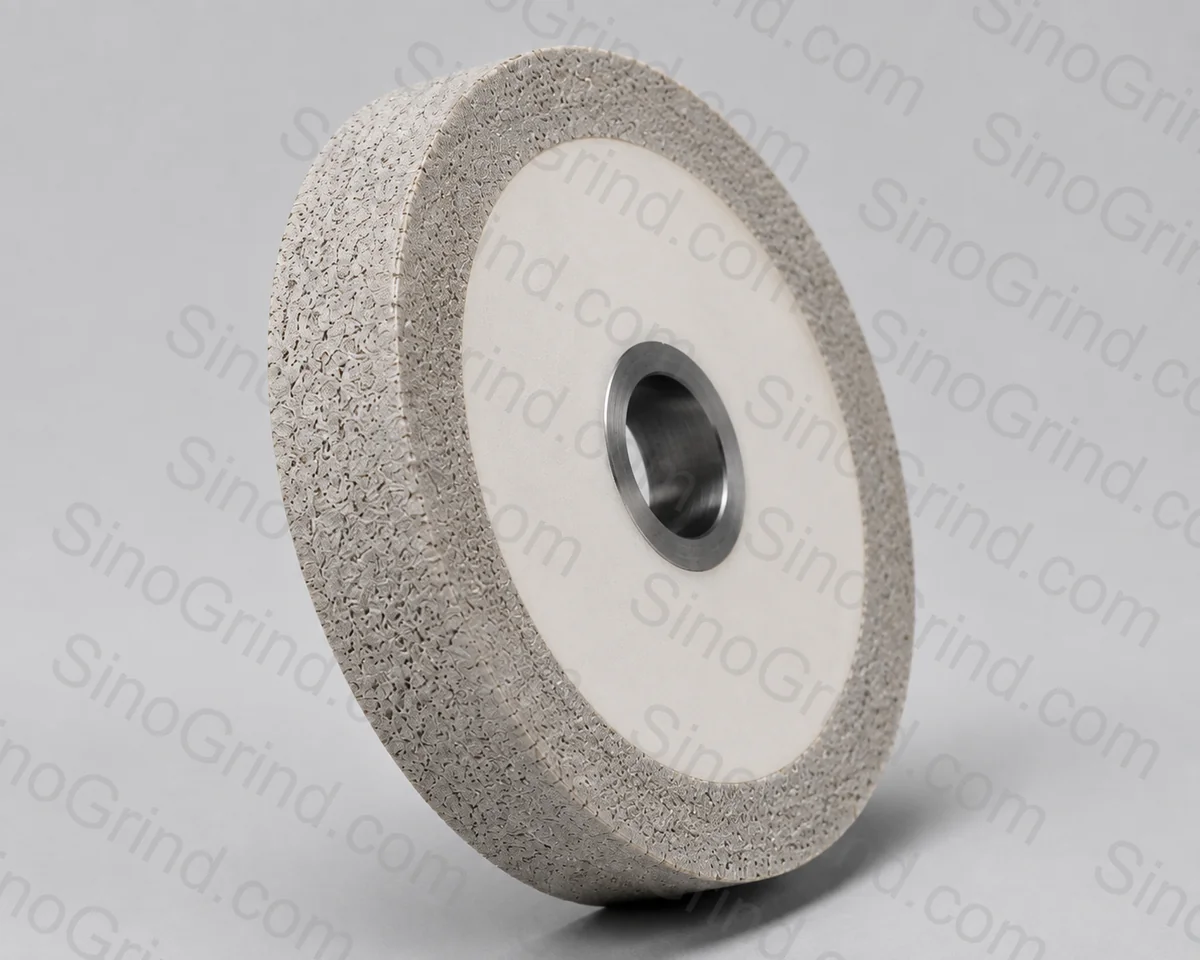
Una muela con ligante vitrificado es una herramienta abrasiva en la que los granos de diamante o CBN están unidos por un ligante vítreo-cerámico. A diferencia de los ligantes de resina o metálicos, los vitrificados se crean mediante un proceso de sinterización a alta temperatura que fusiona polvos cerámicos en una estructura rígida y porosa. El resultado es una muela que mantiene la geometría con precisión, deja que el refrigerante llegue al corte y se descompone de forma controlada a medida que los granos se embotan.
El ligante se basa normalmente en fritas de vidrio, feldespato, arcilla y otros materiales cerámicos. Para los superabrasivos, la temperatura de cocción y la química del ligante se eligen para proteger el grano de diamante o CBN y a la vez producir un puente cerámico resistente. Por eso un ligante vitrificado para CBN no es simplemente un ligante vitrificado convencional con CBN añadido; la formulación y el perfil de cocción son específicos del abrasivo.
El cuerpo de la muela suele ser de aluminio, acero o un sustrato cerámico. La capa de trabajo es un borde o una sección de copa delgada; el núcleo aporta rigidez y se monta en el husillo. Un núcleo bien fabricado gira concéntrico y amortigua la vibración, lo que importa más en las muelas de superabrasivo vitrificado que en las convencionales porque la capa de trabajo es delgada y cara.
Cómo funciona la tecnología del ligante vitrificado
La matriz de ligante cerámico
El ligante vitrificado es una red tridimensional de material cerámico vítreo que envuelve cada grano abrasivo. Los puentes de ligante entre granos se diseñan intencionadamente más débiles que los de una muela con ligante metálico. Esa resistencia controlada es la clave del mecanismo autoafilante: a medida que las fuerzas de rectificado aumentan sobre un grano embotado, el puente de ligante se fractura, libera el grano desgastado y expone un filo nuevo debajo.
La resistencia de esos puentes puede ajustarse dentro de la familia vitrificada. Un puente más resistente retiene el grano más tiempo y mejora la vida de forma, pero puede vitrificarse si el grano se embota antes de liberarse. Un puente más débil mantiene la muela de corte libre pero se desgasta más rápido. Ese es el «grado» de la muela, y es distinto del nombre del ligante.
Porosidad controlada
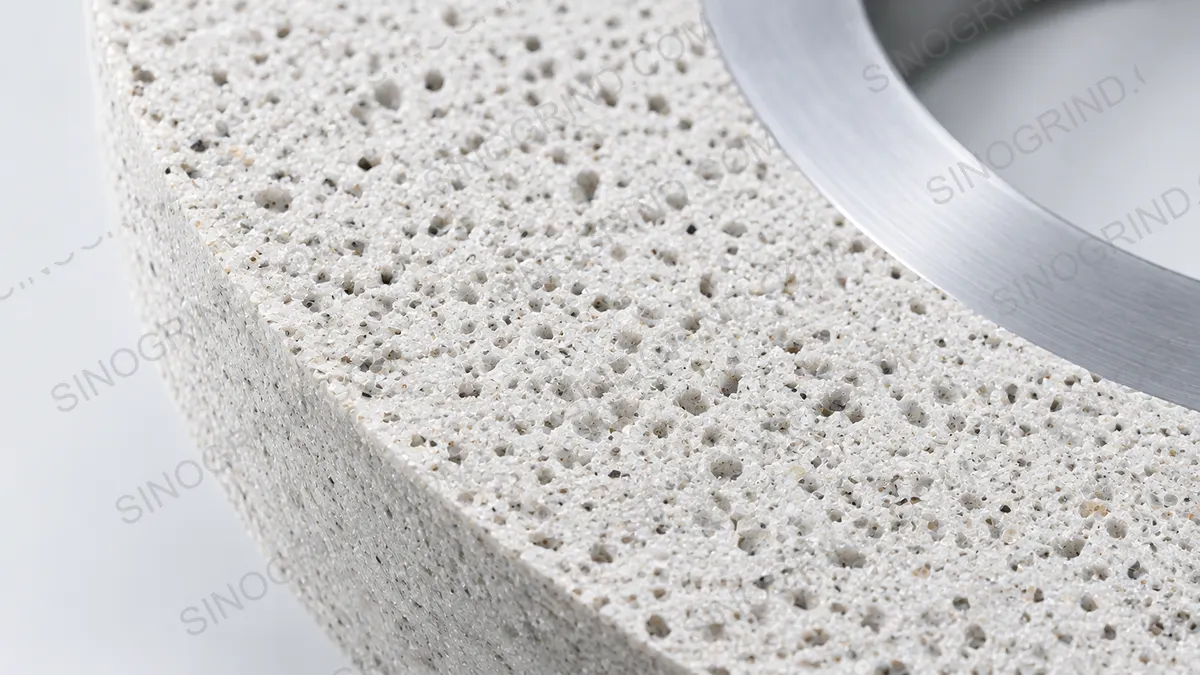
Una de las características definitorias de las muelas con ligante vitrificado es su porosidad. Durante la sinterización, los agentes formadores de poros crean una red de huecos interconectados en toda la matriz del ligante. Estos poros cumplen tres funciones críticas:
- Canales de refrigerante: la porosidad permite que el refrigerante de rectificado fluya cerca de la zona de corte, reduciendo la acumulación de calor y evitando el daño térmico a la pieza.
- Evacuación de viruta: los huecos ofrecen espacio para que la viruta escape, evitando el embotamiento de la muela y manteniendo la eficiencia de corte.
- Control de la fractura del ligante: la porosidad debilita los puentes de ligante de forma predecible, lo que permite la acción autoafilante que mantiene la muela cortando con libertad.
La porosidad es una variable de especificación, no una propiedad fija. Una muela más abierta lleva más refrigerante y viruta pero tiene menos granos en contacto; una muela más cerrada mantiene la forma y el acabado pero es más propensa a la quemadura. El equilibrio correcto depende del material, el área de contacto y el sistema de refrigerante.
Acción autoafilante
A medida que una muela vitrificada rectifica, los granos de diamante o CBN embotados experimentan fuerzas tangenciales crecientes. Cuando esas fuerzas superan la resistencia del puente de ligante, el grano se libera junto con una pequeña cantidad de ligante circundante. Esto expone continuamente granos abrasivos nuevos y afilados y mantiene una capacidad de corte constante durante la vida de la muela. El resultado es una muela que necesita avivados menos frecuentes que una de resina o metal, siempre que el grado y los parámetros encajen con la operación.
El autoafilado no es automático. Si la muela es demasiado dura para la carga, el ligante no liberará el grano embotado y la cara se vitrificará. Si es demasiado blanda, perderá granos antes de que hayan hecho un trabajo útil. La tarea del operador es mantener la muela en la ventana en la que se descompone a un ritmo útil.
Ventajas de las muelas con ligante vitrificado
- Autoafilado: la exposición continua de filos nuevos reduce la frecuencia de avivado y mantiene un rendimiento de rectificado constante.
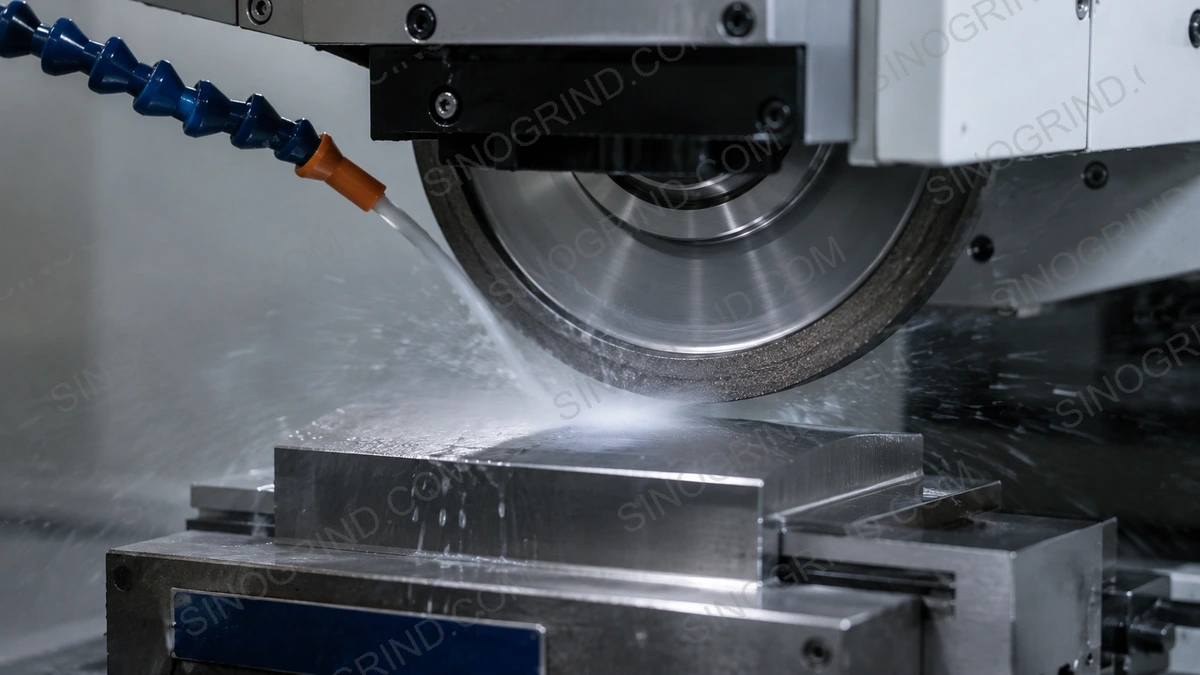
- Rectificado en frío: la alta porosidad permite un suministro eficiente de refrigerante y una buena disipación del calor, reduciendo quemaduras, decoloración y grietas térmicas.
- Alta precisión: la estructura rígida del ligante mantiene la geometría de la muela con precisión, lo que permite tolerancias ajustadas y buena retención de forma en rectificado de perfiles y creep feed.
- Alto arranque de material: a pesar de su precisión, las muelas vitrificadas pueden arrancar material con eficiencia porque la acción autoafilante mantiene un corte agresivo.
- Excelente acabado superficial: la exposición controlada del grano y una acción de corte constante producen acabados finos y uniformes en la pieza.
- Fuerzas de rectificado bajas: la naturaleza de corte libre de los ligantes vitrificados reduce las fuerzas sobre la pieza y minimiza la deflexión al rectificar piezas delgadas o delicadas.
- Avivado sencillo: las muelas vitrificadas pueden perfilarse y avivarse con herramientas de diamante y acondicionarse con barras de alúmina, lo que simplifica el mantenimiento en comparación con el ligante metálico.
Las limitaciones son igual de importantes. El ligante vitrificado es frágil y no tolera impactos, cortes interrumpidos, choque térmico ni una máquina flexible. Necesita refrigerante constante y un procedimiento de avivado disciplinado. Usado dentro de su ventana, es el ligante general más capaz para el rectificado de precisión ferroso y no ferroso; usado fuera de ella, se astilla, se vitrifica o quema.
Muelas de diamante vitrificado frente a muelas de CBN vitrificado
Tanto el diamante como el CBN están disponibles con ligante vitrificado, pero están pensados para materiales distintos. La tecnología del ligante es similar; la química del abrasivo no.
Muelas de diamante vitrificado
Las muelas de diamante con ligante vitrificado están diseñadas para materiales duros no ferrosos. El diamante es el abrasivo más duro conocido y destaca cortando materiales que embotarían rápidamente los abrasivos convencionales. Aplicaciones habituales:
- Rectificado de herramientas de carburo: las herramientas de corte de carburo de tungsteno, las matrices y las piezas de desgaste necesitan diamante para un arranque eficiente.
- Rectificado de cerámica: alúmina, zirconia, carburo de silicio y nitruro de silicio son frágiles y abrasivos; las muelas de diamante vitrificado los trabajan sin excesiva microfisuración.
- Vidrio y piedra: rectificado de precisión de componentes de vidrio, lentes ópticas y piedra natural o artificial.
- Materiales compuestos: compuestos reforzados con fibra, fibra de carbono y otros materiales abrasivos usados en producción aeroespacial y de automoción.
Muelas de CBN vitrificado
Las muelas de CBN con ligante vitrificado están diseñadas para materiales ferrosos duros. El nitruro de boro cúbico es el segundo más duro después del diamante y es químicamente estable frente al hierro, lo que lo hace ideal para aceros endurecidos. Aplicaciones:
- Acabado de acero endurecido: los aceros para herramientas, para matrices y para rodamientos a 58–65 HRC responden bien al CBN vitrificado.
- Rectificado de engranajes: rectificado de perfiles y con muela roscada de engranajes cementados, normalmente con refrigerante de aceite.
- Pistas de rodamiento: pistas de anillos interior y exterior donde la curvatura, el acabado y la integridad superficial son críticos.
- Acero rápido: brocas, fresas y escariadores se benefician de la acción de corte frío del CBN vitrificado.
- Componentes aeroespaciales: superaleaciones de níquel y algunas piezas de titanio, sujetas a un ensayo de proceso.
La pieza decide el abrasivo. El diamante en acero falla químicamente; el CBN en carburo rara vez es económico. Para una comparación completa, vea diamante frente a CBN.
Cuándo elegir vitrificado en lugar de resina o metal
La elección del ligante depende de los requisitos de rectificado. La tabla siguiente compara el vitrificado con las otras dos familias aglomeradas usadas para superabrasivos.
| Criterio | Vitrificado | Resina | Metal |
|---|---|---|---|
| Rigidez / retención de forma | Alta | Moderada | Muy alta |
| Corte libre / frialdad | Bueno cuando está abierto | Muy bueno | Moderado; puede trabajar caliente |
| Porosidad / acceso del refrigerante | Alta, interconectada | Baja a moderada | Baja |
| Resistencia al calor | Alta | Limitada | Alta |
| Avivado | Diamante, barra de alúmina, rotativo | Diamante, barra de alúmina | Rodillo de diamante, SiC, electrolítico |
| Vida típica | Larga | Moderada | La más larga en trabajo pesado |
| Mejor encaje | Precisión, engranajes, rodamientos, formas | Herramientas y cortadores, acabado en frío | Creep feed, arranque intenso |
| Riesgo principal | Frágil; dependiente del refrigerante | Pérdida de forma; sensibilidad al calor | Difícil de avivar; quemadura |
Elija vitrificado cuando la precisión, la forma, el acabado y el control térmico sean prioridades. Elija resina cuando la operación necesite una muela tolerante y de corte frío y la vida de forma sea secundaria. Elija metal cuando dominen el máximo arranque y la vida de forma y la máquina pueda soportar refrigerante de alta presión y un método de avivado robusto. La guía de tipos de ligante cubre los mecanismos de desgaste con más detalle.
Especificaciones de CBN vitrificado para engranajes y formas
El rectificado de engranajes y formas es donde el CBN vitrificado justifica su coste. La muela lleva el perfil, así que la retención de forma, la avivabilidad y el control térmico importan a la vez. La tabla siguiente ofrece puntos de partida prácticos para operaciones habituales de engranajes y formas. No sustituye a una recomendación específica para un plano.
| Operación | Forma típica de la muela | Grano | Concentración | Velocidad | Refrigerante / avivado |
|---|---|---|---|---|---|
| Perfil de engranaje, módulo pequeño | Perfil 1A1 / 1V1 | B76–B107 | 125–150 % | 30–60 m/s | Aceite; rodillo de diamante o avivador de forma |
| Perfil de engranaje, módulo grande | 14A1 / perfil a medida | B107–B126 | 125–150 % | 25–45 m/s | Aceite; rodillo de diamante |
| Generación con muela roscada | Tornillo de CBN vitrificado | B76–B126 | 125–150 % | 30–60 m/s | Aceite; rueda de avivado de diamante |
| Formas en creep feed | 1A1 / 6A2 / perfil | B126–B181 | 125–175 % | 25–45 m/s | Refrigerante de alta presión o aceite |
| Pista de rodamiento | Copa / perfil | B64–B91 | 125 % | 30–60 m/s | Emulsión o aceite; avivador de diamante |
| Acabado fino de formas | Perfil / copa | B46–B76 | 100–125 % | 25–45 m/s | Filtración fina; avivado ligero |
Solo puntos de partida. El módulo, el perfil, el material, la dureza, la máquina y el avivador afectan a la especificación final. Verifíquela con el fabricante de la muela y un ensayo de primera pieza.
Para un tratamiento específico de muelas de perfil, roscadas y de pista, vea la guía de CBN para engranajes y rodamientos.
Velocidad del CBN vitrificado
La velocidad es un valor periférico. Los rangos siguientes son puntos de partida para CBN vitrificado, no ajustes universales. Los sistemas de producción de alta velocidad trabajan por encima de estos rangos cuando la muela, el husillo, la protección, el utillaje y el refrigerante están específicamente preparados.
| Operación | Velocidad de partida típica | Efecto de aumentar la velocidad | Restricción |
|---|---|---|---|
| Rectificado de superficies | 25–35 m/s | Mejor acabado, más calor por unidad de tiempo | Equilibrado, refrigerante, capacidad de la muela |
| Rectificado cilíndrico | 30–45 m/s | Mayor productividad y constancia del acabado | Rigidez de la máquina, presión del refrigerante |
| Rectificado interior | 25–40 m/s | Una muela pequeña necesita más RPM para los mismos m/s | Rigidez del mandril, límite de velocidad del husillo |
| Perfil de engranaje | 30–60 m/s | Tasa de producción y acabado | Suministro de aceite, avivador, capacidad de la máquina |
| Pista de rodamiento | 30–60 m/s | Acabado y tiempo de ciclo | Orientación del refrigerante, vibración, control de quemadura |
| Creep feed | 25–45 m/s | La tasa de arranque sube con la potencia y el refrigerante | Refrigerante de alta presión, rigidez |
Confirme el marcado de la muela y la capacidad de la máquina antes de trabajar en el extremo superior. Vuelva a calcular las RPM siempre que cambie el diámetro de la muela.
Si aparece quemadura a mayor velocidad, no culpe inmediatamente a la muela. Compruebe la velocidad y la orientación de la boquilla, y después el avivado. La guía de velocidad y refrigerante explica la relación entre velocidad periférica, caudal y quemadura.
Concentración del CBN vitrificado
La concentración es la cantidad de CBN en la capa de trabajo. Una concentración del 100 es aproximadamente 4,4 quilates por cm³ (unos 0,88 g/cm³). Una concentración más alta pone más filos en el arco y generalmente mejora la vida de forma y el arranque, pero reduce la fracción de ligante y el espacio disponible para la viruta y el refrigerante. En CBN vitrificado, ese compromiso está directamente ligado a la porosidad.
| Concentración | Comportamiento del CBN vitrificado | Uso típico | Atención |
|---|---|---|---|
| 75 % | Corte libre, más ligante y espacio de poro | Acabado fino, perfiles frágiles | Pérdida de forma en trabajo de precisión |
| 100 % | Equilibrado de uso general | Superficies, cilíndrico, interior | Confirme grano y grado |
| 125 % | Más filos, mejor forma | Engranajes, pistas de rodamiento, producción | Embotamiento si la estructura es demasiado cerrada |
| 150 % | Forma y arranque firmes | Formas pesadas, creep feed, contacto estrecho | Quemadura y límite de potencia |
| 175–200 % | Máxima densidad de puntos de corte | Trabajo especial de carga alta o contacto pequeño | Menor fracción de ligante; confirme con el fabricante |
No suba la concentración para corregir el acabado. El acabado depende principalmente del grano, la apertura del ligante y el avivado. Subir la concentración en una estructura cerrada puede empeorar el embotamiento y la quemadura. La guía de grano y concentración cubre la interacción en detalle.
Estructura y grado: las variables detrás de la etiqueta
La especificación de una muela vitrificada suele nombrar el abrasivo, el grano, la concentración, el ligante y las dimensiones. La estructura y el grado suelen ser menos visibles, pero deciden cómo se comporta la muela. La estructura describe la proporción y disposición de ligante, abrasivo y poro. Una estructura más abierta lleva más refrigerante y viruta; una estructura más densa mantiene la forma y produce un acabado más fino pero trabaja más caliente.
El grado describe la resistencia de los puentes de ligante, o la facilidad con que la muela libera un grano embotado. Un grado más duro retiene el grano más tiempo y es apropiado cuando domina la vida de forma. Un grado más blando libera el grano antes y mantiene la muela de corte libre. El mismo abrasivo, grano y concentración puede suministrarse en grados distintos, así que dos muelas que parecen idénticas en la etiqueta pueden no rendir igual.
Para el CBN vitrificado, la pregunta práctica es si la muela se descompone lo bastante rápido para mantenerse afilada sin perder el perfil. Si la cara se vitrifica, el grado puede ser demasiado duro o la estructura demasiado cerrada para la carga. Si el perfil desaparece demasiado rápido, el grado puede ser demasiado blando o la concentración demasiado baja. Cambie una variable cada vez y mantenga constante el procedimiento de avivado para que la comparación sea significativa.
Avivado del CBN vitrificado
El CBN vitrificado es avivable, lo que constituye una de sus principales ventajas en trabajo de formas y engranajes. El perfilado restaura la geometría; el avivado abre la cara. Use una herramienta de diamante afilada y pasadas ligeras, y después acondicione si el ligante lo requiere.
| Método | Herramienta | Uso típico | Notas |
|---|---|---|---|
| Perfilado estacionario | Diamante de punta única o de hoja | Superficies de cara recta, cilíndrico, interior | Poca penetración, avance constante, chispeo final |
| Avivado rotativo | Rodillo de diamante | Engranajes, perfiles, formas en creep feed | Relación de velocidades y alineación críticas |
| Avivado de forma | Rodillo de forma / rueda de avivado de diamante | Tornillos de CBN y muelas de perfil | Coincida módulo y ángulo de presión; inspeccione la primera pieza |
| Avivado de contacto | Diamante, profundidad muy pequeña | Renovación de producción sin perder el perfil | Importan la resolución de la máquina y la estabilidad térmica |
| Acondicionado | Barra de alúmina o acero blando | Abrir la cara después del perfilado | Poca presión; no pulir la cara hasta cerrarla |
Avive según la evidencia: aumento de potencia, deriva del acabado, embotamiento, quemadura o un intervalo de producción definido. El avivado intenso o frecuente consume la capa de trabajo y acorta la vida de la muela. Los parámetros detallados y los errores habituales están en la guía de avivado y perfilado.
Aplicaciones habituales de las muelas con ligante vitrificado
Rectificado de herramientas de carburo
Las muelas de diamante vitrificado se usan para rectificar herramientas de corte de carburo de tungsteno en rectificadoras de herramientas CNC. La acción autoafilante ayuda a evitar que la muela se embote con viruta de carburo, mientras que las características de rectificado en frío protegen el sustrato de carburo y cualquier punta soldada. El ligante de resina sigue siendo habitual para ranuras y desahogos; el vitrificado se prefiere cuando la forma y el acabado deben mantenerse durante un ciclo largo.
Rectificado de cerámica
Las cerámicas avanzadas usadas en electrónica, dispositivos médicos y aeroespacial necesitan diamante. La porosidad controlada ayuda a gestionar el comportamiento de fractura frágil de la cerámica y produce cortes limpios sin excesivo astillado ni microfisuración. Los granos finos y las pasadas ligeras son habituales en la operación de acabado.
Acabado de acero endurecido
Las muelas de CBN vitrificado son la opción preferida para acabar aceros para herramientas, matrices y rodamientos endurecidos. La acción de corte frío reduce el riesgo de reendurecer o revenir la superficie, mientras que la rigidez del ligante permite tolerancias de unos pocos micrómetros. El suministro de refrigerante y la disciplina de avivado deciden si ese potencial se materializa.
Engranajes y rodamientos
El CBN vitrificado es el estándar de producción para muchas operaciones de engranajes y rodamientos endurecidos. Las muelas de perfil y roscadas mantienen la forma del engranaje; las muelas de copa y de perfil mantienen la curvatura de la pista. El refrigerante de aceite es habitual en el rectificado de engranajes porque lubrica el contacto y mantiene limpio el perfil. El rectificado de rodamientos suele usar emulsión de alto rendimiento o aceite con filtración fina.
Aeroespacial y automoción
Las superaleaciones de níquel, algunas piezas de titanio, los árboles de levas, los cigüeñales y los componentes de transmisión se rectifican con CBN vitrificado cuando el proceso está cualificado. Las superaleaciones son un grupo matizado; la aleación, el tratamiento térmico y la rigidez de la máquina pueden desplazar el óptimo hacia un abrasivo cerámico o un grado de CBN específico. Ensaye antes de comprometerse.
Refrigerante y filtración para CBN vitrificado
El refrigerante no es una función de apoyo en el rectificado con CBN vitrificado; forma parte del entorno de trabajo de la muela. Los poros deben llenarse de refrigerante limpio, no de espuma ni de viruta. Para engranajes y formas, el aceite entero es habitual porque lubrica el contacto y ayuda a mantener limpio el perfil. Para superficies, cilíndrico y rodamientos, una emulsión de alto rendimiento puede ser eficaz si se controlan la concentración, la filtración y la temperatura.
La filtración debe eliminar las partículas finas de acero y ligante que obstruyen los poros y rayan el acabado. El trabajo general puede usar filtración de 20–50 µm; los sistemas de precisión y de aceite suelen necesitar 10 µm o menos. Compruebe la presión diferencial del filtro, no solo el calendario. Un filtro que se puentea bajo carga devuelve residuos al contacto.
La estabilidad de la temperatura importa en trabajos de precisión. Un enfriador de refrigerante o un depósito suficientemente grande reducen la deriva de medida y ayudan a mantener estable la cara de la muela. Dirija la boquilla al arco de contacto, lo bastante cerca para penetrar la barrera de aire, y verifique el caudal con la muela en marcha y la protección colocada.
Control del proceso en producción
El rectificado de producción tiene éxito por la repetibilidad, no por una sola pieza buena. Registre la especificación de la muela, el ciclo de avivado, la velocidad, la penetración, el refrigerante y los resultados de inspección, y compárelos después de cada cambio de muela. El registro de potencia del husillo es uno de los monitores de proceso más baratos: una subida gradual suele significar que la cara se embota o se carga, mientras que un cambio repentino puede indicar un problema de refrigerante o de utillaje.
Use la inspección de primera pieza después del avivado y de cualquier cambio de parámetros. En engranajes, compruebe perfil y dirección; en rodamientos, curvatura de pista, redondez y acabado; en herramientas, calidad del filo. Añada una comprobación de integridad superficial cuando la pieza sea crítica para la seguridad o cuando el material sea sensible a la quemadura.
Defina un intervalo de avivado a partir de la evidencia y después vigílelo. Si el intervalo es demasiado largo, aparecen quemaduras y rechazos antes de que el operador lo note. Si es demasiado corto, la capa de trabajo se consume innecesariamente. El intervalo correcto es el más largo que aún mantiene acabado, forma e integridad superficial con margen.
Cuándo el vitrificado no es el ligante adecuado
El CBN vitrificado no es la respuesta para todo trabajo ferroso. Si la operación es una ranura delgada, una pequeña forma interior o una herramienta de una sola capa con perfil fijo, una muela electrochapada puede ser más sencilla y económica. Si la operación es un corte interrumpido pesado en una máquina flexible, un ligante de resina puede sobrevivir donde el vitrificado se astillaría. Si la prioridad es la máxima vida de forma en creep feed con refrigerante de alta presión, el ligante metálico puede ser más resistente.
La decisión debe incluir la máquina, la capacidad de avivado y la capacidad del operador para controlar el refrigerante. Una muela vitrificada técnicamente ideal pero que no puede avivarse ni refrigerarse en la máquina no es una elección práctica. Adapte el ligante a todo el sistema, no solo al plano de la pieza.
Errores habituales con CBN vitrificado
| Error | Consecuencia | Mejor enfoque |
|---|---|---|
| Trabajar sin refrigerante adecuado | Quemadura, descomposición del ligante, choque térmico | Inunde el arco; revise boquilla, caudal y filtración |
| Avivar demasiado profundo | Vida corta y pérdida de perfil | Use la mínima profundidad que restaure la cara |
| Usar un diamante desafilado | Vitrificación y quemadura a pesar de un avivado «nuevo» | Inspeccione, indexe o sustituya el avivador |
| Elegir una estructura cerrada para arranque intenso | Embotamiento y aumento de potencia | Abra la estructura o reduzca la concentración |
| Ignorar el equilibrado de la muela | Vibración y mal acabado a alta velocidad | Equilibre y compruebe la excentricidad antes de producir |
| Cambiar la muela antes que el proceso | Repite la avería con una muela nueva | Revise montaje, refrigerante, avivado y parámetros primero |
| Usar diamante en la parte de acero de una pieza mixta | Desgaste rápido del diamante | Separe las operaciones; CBN para el acero, diamante para el carburo |
Lista de comprobación para una muela vitrificada
- Abrasivo: diamante para no ferrosos, CBN para ferrosos. Confirme la química de la pieza, no el nombre del componente.
- Operación: superficies, cilíndrico, interior, engranajes, rodamientos, creep feed o rectificado de herramientas.
- Forma y dimensiones de la muela: forma, diámetro, anchura, agujero y plano del perfil.
- Grano y concentración: empiece por el acabado y la exigencia de forma, y después ajuste para el arranque.
- Estructura y grado: suficientemente abiertos para el refrigerante y la viruta, suficientemente fuertes para la forma.
- Velocidad: verifique el marcado de la muela y las capacidades del husillo y de la protección; calcule la velocidad periférica.
- Refrigerante y filtración: tipo, concentración, caudal, presión y clasificación en micrómetros.
- Avivado: herramienta, método, penetración, frecuencia e inspección de primera pieza.
Envíe la lista completada con el plano de la pieza mediante el formulario de contacto para una revisión de aplicación. La herramienta de selección de ligante y la herramienta de selección de muelas de diamante y CBN pueden ayudar a preparar la primera especificación.