
 : +86 15874211461


Respuesta rápida: Perfile la muela de CBN con un avivador de diamante afilado y poca penetración para restaurar la geometría, y después avive o acondicione la cara con una barra de alúmina, acero blando o una pasada de diamante controlada hasta que los granos nuevos corten con libertad. Use la menor profundidad que restaure el rendimiento, mantenga constante el avance transversal y avive con un detonante como el aumento de potencia, la deriva del acabado, el embotamiento o la quemadura — no solo según un calendario fijo.
Lectura relacionada: Guía de muelas de CBN · Tipos de ligante para CBN · Velocidad y refrigerante en CBN.
Perfilado y avivado no son la misma operación
El perfilado se ocupa de la geometría. Elimina material suficiente para que la muela sea redonda, concéntrica y tenga el perfil correcto respecto al husillo. El avivado se ocupa de la superficie de corte. Elimina ligante o residuos para que los granos de CBN afilados queden expuestos y la muela corte con libertad en lugar de frotar. Una muela puede estar perfectamente perfilada y cortar mal porque la cara está vitrificada; también puede estar afilada pero no ser redonda.
En las muelas de CBN ambas operaciones consumen la capa de trabajo, que es delgada y cara. El objetivo es, por tanto, conseguir geometría y filo con la mínima eliminación. El avivado intenso y frecuente es una de las formas más habituales de convertir una muela de CBN de vida larga en una de vida corta.
Tipos de avivador
| Avivador | Mejor para | Carácter | Precauciones |
|---|---|---|---|
| Diamante de punta única | CBN vitrificado y de resina de cara recta | Sencillo, preciso, muy usado | La punta se desgasta; gírela o indexe; no use una punta desafilada |
| Diamante de hoja / cincel | Caras rectas y retoque de formas | Más contacto, perfilado más rápido | Mayor fuerza; mantenga pasadas ligeras en CBN |
| Rodillo de diamante rotativo | CBN vitrificado de formas, engranajes y muelas de producción | Perfil constante, bueno para avivado CNC | Requiere control de la relación de velocidades y un husillo de avivado rígido |
| Disco de diamante | Muelas de cara y de copa | Contacto amplio, eficiente | Calor y fuerza; verifique refrigerante y sentido de giro |
| Rueda de avivado de diamante | Muelas de tornillo de CBN vitrificado | Genera el perfil del tornillo | Específica del perfil; la alineación y la relación son críticas |
| Barra de alúmina / acero blando | Acondicionado de CBN vitrificado y de resina | Abre la cara sin cambiar mucho el perfil | No sustituye al perfilado; use poca presión |
| Barra de SiC / electrolítico | CBN con ligante metálico | Abre un ligante metálico cerrado | Específico del proceso; confirme con el fabricante de la muela |
Avivado con diamante estacionario
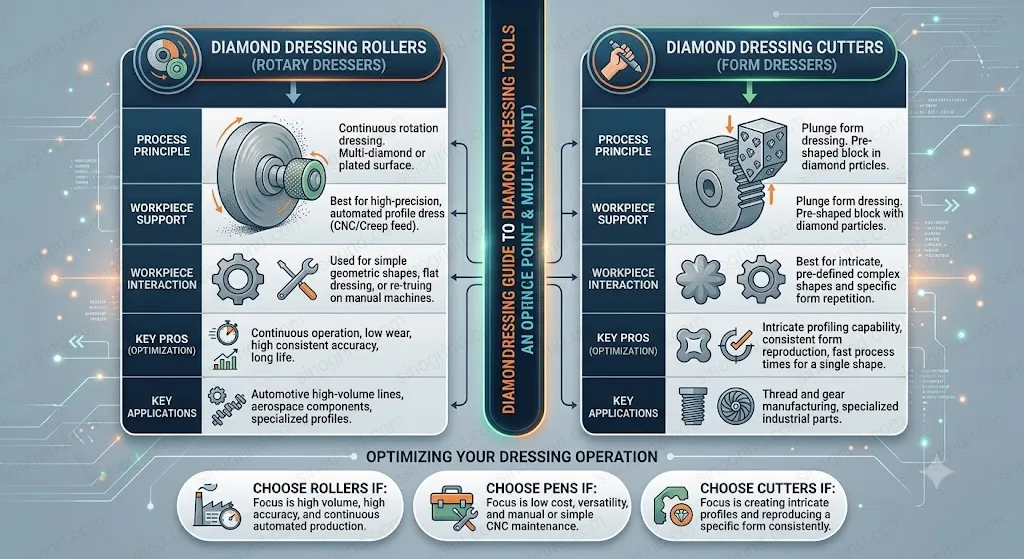
Para una muela de CBN vitrificado de cara recta, monte un diamante de punta única o de hoja afilado de forma rígida y ajústelo ligeramente por debajo del centro, según la máquina y el diseño del avivador. Use una profundidad de corte pequeña, un avance transversal constante y varias pasadas de chispeo. La primera pasada establece el contacto; las siguientes eliminan lo mínimo necesario para limpiar. Penetrar demasiado en una sola pasada genera fuerza, astilla el ligante y puede dañar el diamante.
Mantenga el avivador afilado. Un diamante desafilado frota, quema el ligante y produce una cara vitrificada que quemará la pieza. Indexe o gire el diamante según su diseño y sustitúyalo cuando deje de cortar. No use nunca un avivador agrietado o mal soldado.
Avivado rotativo y muelas de forma
Los rodillos de diamante rotativos se usan cuando el perfil debe generarse con precisión y de forma repetida, sobre todo en muelas de CBN vitrificado para engranajes, perfiles y creep feed. El avivador y la muela giran con una relación de velocidades controlada, y la penetración se programa en incrementos pequeños con chispeo final. El montaje es menos tolerante que el avivado estacionario: la excentricidad del rodillo, la alineación, la relación, el refrigerante y la rigidez de la máquina afectan al resultado.
Para muelas de engranajes roscadas, una rueda de avivado de diamante o un rodillo de perfil genera la forma del tornillo. El avivador debe coincidir con el módulo y el ángulo de presión requeridos, y el programa de avivado debe tener en cuenta el desgaste de la muela. Inspeccione las primeras piezas después del avivado, no solo la muela.
Avivado de contacto
El avivado de contacto elimina una cantidad muy pequeña de ligante para restaurar el filo sin cambiar el perfil de forma significativa. Es útil en producción cuando la muela sigue siendo geométricamente buena pero ha empezado a vitrificarse. La penetración suele ser de unos pocos micrómetros, con una o dos pasadas y sin intentar corregir la medida. Como la profundidad es tan pequeña, la resolución de la máquina, la estabilidad térmica y el estado del avivador importan más que en un avivado convencional.
El avivado de contacto no corrige una muela que no es redonda o que está embotada en profundidad dentro de los poros. En esos casos, perfile la muela y limpie primero el sistema de refrigerante.
Acondicionado después del perfilado
Una muela de CBN recién perfilada puede quedar demasiado cerrada para cortar. El acondicionado abre los puentes de ligante y expone el grano. En CBN vitrificado y de resina, un método habitual es pasar ligeramente una barra de alúmina o un bloque de acero blando por la cara. En ligante metálico puede necesitarse una barra de carburo de silicio o un proceso electrolítico. El objetivo es una cara uniforme y abierta, no pulida.
Acondicione con el refrigerante en marcha y a una velocidad de muela conservadora. Deténgase cuando la cara se vea uniforme y la muela corte sin frotar. Un acondicionado excesivo redondea el grano y elimina ligante que estaba haciendo un trabajo útil.
Parámetros de avivado típicos
| Parámetro | Punto de partida típico | Notas |
|---|---|---|
| Profundidad por pasada, diamante estacionario | 0,005–0,02 mm | Más ligera para grano fino y formas; varias pasadas en lugar de una profunda |
| Velocidad de avance transversal | Moderada y constante | Demasiado rápida deja un patrón helicoidal; demasiado lenta quema el ligante |
| Pasadas de chispeo | 1–3 | Limpian sin penetración adicional |
| Profundidad de avivado de contacto | Unos micrómetros | Restaura el filo, no la geometría |
| Relación de velocidad del avivador rotativo | Según el diseño de la muela y del avivador | Siga la recomendación del fabricante de la muela; verifique en la primera pieza |
| Refrigerante durante el avivado | Encendido, dirigido al contacto | Evacua los restos de avivado; protege el avivador y la muela |
Solo puntos de partida. Los valores correctos dependen del ligante, el grano, la concentración, el tamaño de la muela, la máquina y el avivador. Confírmelos con el fabricante de la muela.
Cuándo avivar
Avive según la evidencia, no por costumbre. Detonantes útiles son un aumento de la potencia del husillo de aproximadamente el 20–30 % sobre la línea base estable, una deriva del Ra o del acabado visual, embotamiento visible en la cara de la muela, quemadura o colores de revenido, vibración o un cambio en el sonido del rectificado. En producción de alto volumen puede ser apropiado un intervalo fijo una vez conocida la curva de desgaste, pero el intervalo debe basarse en el comportamiento medido.
| Detonante | Qué sugiere | Acción |
|---|---|---|
| Aumento de potencia con penetración estable | Cara embotada o cargada | Avivado de contacto; inspeccione refrigerante y filtración |
| Deriva del acabado | Aplanamiento del grano o vitrificación de la muela | Avive y acondicione; revise grano y ligante |
| Quemadura | Calor, cara embotada o falta de refrigerante | Corrija el refrigerante, avive, reduzca la penetración |
| Deriva de forma o medida | Desgaste de la muela o del avivador | Perfile la muela; inspeccione el avivador |
| Vibración tras cambiar la muela | Equilibrado, montaje o excentricidad del avivador | Equilibre y compruebe la excentricidad antes de seguir avivando |
Avivar una muela de forma sin perder el perfil
Las muelas de forma llevan la geometría de la pieza en un borde estrecho, así que cada pasada de avivado es una retirada de un presupuesto de perfil finito. Establezca la posición de la muela y la referencia del avivador antes de la primera pasada, y registre las compensaciones. Use un ciclo de avivado CNC con incrementos pequeños en lugar de avance manual, y deje que la máquina haga el chispeo final al final del ciclo. Si el perfil es complejo, inspeccione una pieza avivada o un trazado de perfil antes de lanzar la producción.
El desgaste del avivador cambia el perfil de forma gradual. Un rodillo de diamante que ha perdido una esquina producirá una forma redondeada que puede superar una comprobación visual. Lleve la cuenta de los avivados por avivador e inspeccione el rodillo o la rueda de avivado a un intervalo definido. En muelas de engranajes, compruebe la primera pieza en busca de error de inclinación del perfil y de ángulo de presión, no solo de tamaño.
Comprobar el avivado antes de culpar a la muela
Después del avivado, haga un ensayo corto y observe cuatro cosas: si la muela corta con libertad, si la potencia es estable, si el acabado es uniforme en toda la cara y si la geometría es correcta. Una muela que corta solo por un lado puede tener conicidad o una sombra de refrigerante. Una muela que chispea y frota puede estar demasiado cerrada. Una muela que produce un patrón helicoidal puede haberse desplazado demasiado rápido.
Registre el tipo de avivador, la profundidad de avivado, el avance transversal, la relación de velocidades y el número de pasadas de chispeo. Cuando el trabajo se repita meses después, ese registro es la diferencia entre un ajuste rápido y un día de prueba y error.
Seguridad y manejo
Las muelas de CBN son seguras cuando se tratan como herramientas abrasivas de precisión, pero almacenan una energía considerable a la velocidad de trabajo. Inspeccione si hay grietas o bordes astillados antes de montar, use las bridas y el par de apriete correctos y no supere nunca la velocidad marcada. Manténgase a distancia durante la primera prueba después del montaje o del avivado, y use la protección de la máquina. Los avivadores de diamante son frágiles y pueden romperse si se montan con demasiado voladizo o desalineados, así que móntelos con el mínimo voladizo y el apoyo recomendado.
Guarde las muelas en un lugar seco y estable y proteja la capa de trabajo de los impactos. Un borde de CBN astillado no es un problema estético; cambia el equilibrado y puede propagarse. En caso de duda, retire la muela de servicio.
Errores habituales
- Avivar demasiado profundo. Elimina capa de trabajo cara y acorta la vida sin mejorar el corte.
- Usar un diamante desafilado. El avivador frota, la cara se vitrifica y la siguiente pieza se quema.
- Avivar sin refrigerante. El calor daña el ligante y el avivador, y los residuos se quedan en la cara.
- Acondicionar hasta pulir la muela. Una cara cerrada y brillante no está afilada.
- Cambiar la muela antes de revisar el avivador. Muchas «muelas malas» son montajes de avivador malos.
- Ignorar la excentricidad. El perfilado no compensa una muela mal montada o un cono de husillo dañado.
Si el avivado no restaura el rendimiento, siga la secuencia de diagnóstico antes de pedir una muela distinta. La causa suele estar en el montaje, el refrigerante o los parámetros.














