
 : +86 15874211461


Resposta rápida: aparelhe o rebolo CBN com um dressador de diamante afiado e penetração leve para restaurar a geometria e depois dresse ou condicione a face com um bastão de alumina, aço mole ou um passe de diamante controlado até os grãos novos cortarem livremente. Use a menor profundidade que restabeleça o desempenho, mantenha a velocidade de mesa constante e dresse por gatilhos — subida de potência, deriva de acabamento, empastamento ou queima — não apenas por calendário fixo.
Leitura relacionada: Guia do rebolo CBN · Tipos de ligante do rebolo CBN · Velocidade e refrigerante do CBN.
Aparelhamento e dressagem não são a mesma operação
O aparelhamento diz respeito à geometria. Remove material suficiente para tornar o rebolo redondo, concêntrico e com o perfil correto em relação ao fuso. A dressagem diz respeito à superfície de corte. Remove ligante ou detritos para que grãos de CBN afiados fiquem expostos e o rebolo corte livremente em vez de roçar. Um rebolo pode estar perfeitamente aparelhado e ainda cortar mal porque a face está vitrificada; também pode estar afiado mas fora de redondeza.
Nos rebolos CBN ambas as operações consomem a camada de trabalho, que é fina e cara. O objetivo é, portanto, obter geometria e afiação com a remoção mínima. A dressagem pesada e frequente é uma das formas mais comuns de transformar um rebolo CBN de vida longa num rebolo de vida curta.
Tipos de dressador
| Dressador | Melhor para | Caráter | Cuidados |
|---|---|---|---|
| Diamante de ponta única | CBN vitrificado e de resina de face reta | Simples, preciso, muito usado | A ponta desgasta; rodar ou indexar; não usar ponta embotada |
| Diamante de lâmina / cinzel | Faces retas e retoque de forma | Mais contato, aparelhamento mais rápido | Força maior; manter passes leves em CBN |
| Rolo de diamante rotativo | Rebolos CBN vitrificados de forma, engrenagens e produção | Perfil consistente, bom para dressagem CNC | Exige controle da relação de velocidades e fuso de dressagem rígido |
| Disco de diamante | Rebolos de face e de copo | Contato amplo, eficiente | Calor e força; verificar refrigerante e sentido |
| Engrenagem de dressagem de diamante | Rebolos CBN vitrificados roscados para engrenagens | Gera o perfil do sem-fim | Específica do perfil; alinhamento e relação são críticos |
| Bastão de alumina / aço mole | Condicionamento de CBN vitrificado e de resina | Abre a face sem alterar significativamente o perfil | Não substitui o aparelhamento; usar pressão leve |
| Bastão de SiC / eletrolítico | CBN metálico | Abre um ligante metálico fechado | Específico do processo; confirmar com o fabricante do rebolo |
Dressagem estacionária com diamante
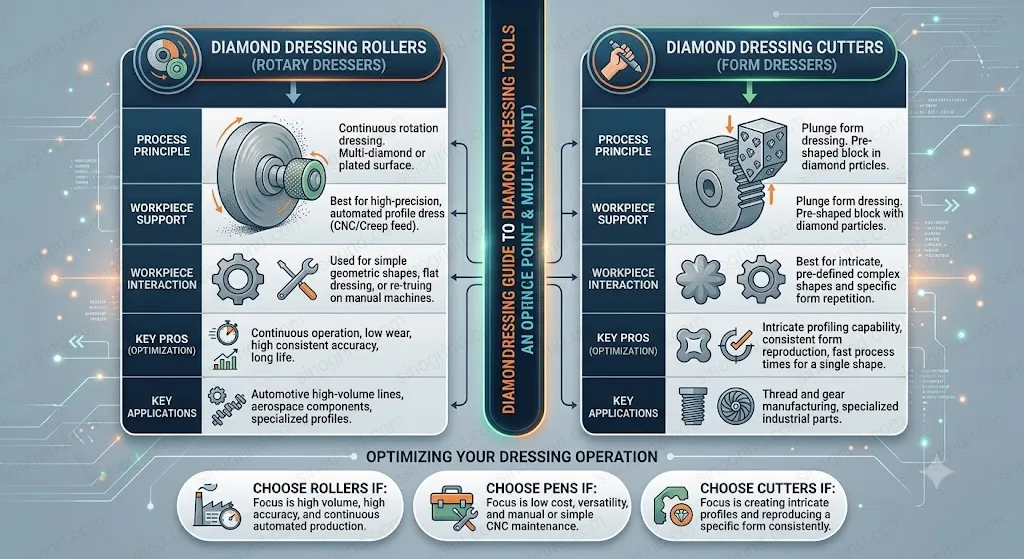
Para um rebolo CBN vitrificado de face reta, monte um diamante de ponta única ou de lâmina afiado de forma rígida e coloque-o ligeiramente abaixo do centro, conforme a máquina e o desenho do dressador. Use uma pequena profundidade de corte, uma velocidade de mesa consistente e vários passes sem penetração. O primeiro passe estabelece o contato; os seguintes removem o mínimo necessário para limpar a face. Penetrar demasiado num só passe gera força, lasca o ligante e pode danificar o diamante.
Mantenha o dressador afiado. Um diamante embotado roça, queima o ligante e produz uma face vitrificada que queimará a peça. Indexe ou rode o diamante conforme o seu desenho e substitua-o quando deixar de cortar. Nunca use um dressador fissurado ou mal brasado.
Dressagem rotativa e rebolos de forma
Os rolos de diamante rotativos são usados onde o perfil tem de ser gerado com precisão e de forma repetível, sobretudo em rebolos CBN vitrificados de engrenagens, perfis e mergulho profundo. O dressador e o rebolo rodam numa relação de velocidades controlada, e a penetração é programada em pequenos incrementos com passes sem penetração. A montagem é menos tolerante do que a dressagem estacionária: excentricidade do rolo, alinhamento, relação, refrigerante e rigidez da máquina afetam todos o resultado.
Para rebolos roscados de engrenagens, uma engrenagem de dressagem de diamante ou um rolo de perfil gera a forma do sem-fim. O dressador tem de corresponder ao módulo e ao ângulo de pressão exigidos, e o programa de dressagem tem de considerar o desgaste do rebolo. Inspecione as primeiras peças depois da dressagem, não apenas o rebolo.
Toque de dressagem
O toque de dressagem remove uma quantidade muito pequena de ligante para restabelecer a afiação sem alterar significativamente o perfil. É útil em produção quando o rebolo ainda está geometricamente bom mas começou a vitrificar. A penetração é tipicamente de alguns micrômetros, com um ou dois passes e sem tentar corrigir a medida. Como a profundidade é tão pequena, a resolução da máquina, a estabilidade térmica e o estado do dressador importam mais do que numa dressagem convencional.
O toque de dressagem não resolve um rebolo fora de redondeza ou empastado profundamente nos poros. Nesses casos, aparelhe o rebolo e limpe o sistema de refrigerante primeiro.
Condicionamento depois do aparelhamento
Um rebolo CBN acabado de aparelhar pode ficar demasiado fechado para cortar. O condicionamento abre as pontes de ligante e expõe o grão. Em CBN vitrificado e de resina, um bastão de alumina ou um bloco de aço mole aplicado levemente sobre a face é um método comum. Em ligante metálico, pode ser necessário um bastão de carboneto de silício ou um processo eletrolítico. O objetivo é uma face uniforme e aberta, não polida.
Condicione com o refrigerante a funcionar e a uma velocidade de rebolo conservadora. Pare quando a face parecer uniforme e o rebolo cortar sem roçar. O condicionamento excessivo arredonda o grão e remove ligante que estava a fazer trabalho útil.
Parâmetros típicos de dressagem
| Parâmetro | Ponto de partida típico | Notas |
|---|---|---|
| Profundidade por passe, diamante estacionário | 0,005–0,02 mm | Mais leve para grão fino e formas; vários passes em vez de um passe profundo |
| Velocidade de mesa | Moderada e consistente | Demasiado rápida deixa um padrão helicoidal; demasiado lenta queima o ligante |
| Passes sem penetração | 1–3 | Limpar sem penetração adicional |
| Profundidade do toque de dressagem | Alguns µm | Restabelecer a afiação, não a geometria |
| Relação de velocidades do dressador rotativo | Definida pelo rebolo e pelo dressador | Seguir a recomendação do fabricante; verificar na primeira peça |
| Refrigerante durante a dressagem | Ligado, dirigido ao contato | Evacuar detritos de dressagem; proteger o dressador e o rebolo |
Apenas pontos de partida. Os valores corretos dependem do ligante, do grão, da concentração, do tamanho do rebolo, da máquina e do dressador. Confirme com o fabricante do rebolo.
Quando dressar
Dresse com base em evidência, não por hábito. Gatilhos úteis incluem uma subida da potência do fuso de cerca de 20–30% acima da linha de base estável, uma deriva do Ra ou do acabamento visual, empastamento visível na face do rebolo, queima ou cores de revenido, vibração ou uma mudança do som de retificação. Em produção de alto volume, um intervalo fixo pode ser adequado depois de conhecida a curva de desgaste, mas o intervalo deve basear-se no comportamento medido.
| Gatilho | O que sugere | Ação |
|---|---|---|
| Subida de potência com penetração estável | Face a embotar ou a empastar | Toque de dressagem; inspecionar refrigerante e filtragem |
| Deriva do acabamento | Achatamento do grão ou vitrificação do rebolo | Dressar e condicionar; verificar grão e ligante |
| Queima | Calor, face cega ou falta de refrigerante | Corrigir refrigerante, dressar, reduzir penetração |
| Deriva de forma / medida | Desgaste do rebolo ou do dressador | Aparelhar o rebolo; inspecionar o dressador |
| Vibração depois de trocar o rebolo | Balanceamento, montagem ou excentricidade do dressador | Balancear e verificar a excentricidade antes de dressar mais |
Dressar um rebolo de forma sem perder o perfil
Os rebolos de forma transportam a geometria da peça num rebordo estreito, por isso cada passe de dressagem é um levantamento de um orçamento de perfil finito. Estabeleça a posição do rebolo e a referência do dressador antes do primeiro passe e registe os desvios. Use um ciclo de dressagem CNC com pequenos incrementos em vez de avanço manual e deixe a máquina fazer passes sem penetração no fim do ciclo. Se o perfil for complexo, inspecione uma peça dressada ou um traçado de perfil antes de iniciar a produção.
O desgaste do dressador altera o perfil gradualmente. Um rolo de diamante que perdeu um canto produzirá uma forma arredondada que pode ainda passar numa verificação visual. Acompanhe o número de dressagens por dressador e inspecione o rolo ou a engrenagem de dressagem num intervalo definido. Em rebolos de engrenagens, verifique na primeira peça o declive do perfil e o erro de ângulo de pressão, não apenas a medida.
Verifique a dressagem antes de culpar o rebolo
Depois da dressagem, rode um ensaio curto e observe quatro coisas: o rebolo corta livremente, a potência está estável, o acabamento é uniforme em toda a face e a geometria está correta. Um rebolo que corta só de um lado pode ter conicidade ou uma sombra de refrigerante. Um rebolo que brilha e roça pode estar demasiado fechado. Um rebolo que produz um padrão helicoidal pode ter sido percorrido demasiado depressa.
Registe o tipo de dressador, a profundidade, a velocidade de mesa, a relação de velocidades e o número de passes sem penetração. Quando o trabalho se repetir meses depois, esse registo é a diferença entre uma preparação rápida e um dia de tentativa e erro.
Segurança e manuseio
Os rebolos CBN são seguros quando tratados como ferramentas abrasivas de precisão, mas armazenam energia significativa à velocidade de operação. Inspecione quanto a fissuras ou rebordos lascados antes de montar, use os flanges e o binário corretos e nunca exceda a velocidade marcada. Mantenha-se afastado durante o primeiro funcionamento após montagem ou dressagem e use a proteção da máquina. Os dressadores de diamante são frágeis e podem estilhaçar se ficarem muito salientes ou desalinhados, por isso monte-os com o mínimo de balanço e o apoio recomendado.
Guarde os rebolos num local seco e estável e proteja a camada de trabalho de impactos. Um rebordo CBN lascado não é um problema estético; altera o balanceamento e pode propagar-se. Em caso de dúvida, retire o rebolo de serviço.
Erros comuns
- Dressar demasiado fundo. Remove camada de trabalho cara e encurta a vida sem melhorar o corte.
- Usar um diamante embotado. O dressador roça, a face vitrifica e a peça seguinte queima.
- Dressar sem refrigerante. O calor danifica o ligante e o dressador, e os detritos ficam na face.
- Condicionar até o rebolo ficar polido. Uma face fechada e brilhante não está afiada.
- Trocar o rebolo antes de verificar o dressador. Muitos “rebolos maus” são montagens de dressador más.
- Ignorar a excentricidade. O aparelhamento não compensa um rebolo mal montado ou um cone do fuso danificado.
Se a dressagem não restabelecer o desempenho, percorra a sequência de diagnóstico antes de encomendar um rebolo diferente. A causa é muitas vezes montagem, refrigerante ou parâmetros.














