
 : +86 15874211461


Resposta rápida: diagnostique nesta ordem: montagem e excentricidade, entrega e filtragem de refrigerante, dressagem e estado da face, parâmetros e só depois a especificação do rebolo. A queima normalmente significa falta de refrigerante, penetração excessiva ou face cega. O empastamento significa face demasiado fechada ou grão demasiado fino. A vibração aponta para balanceamento, rigidez ou classe do rebolo. A vida curta aponta para ligante, concentração, velocidade ou refrigerante contaminado.
Leitura relacionada: Velocidade e refrigerante do CBN · Dressagem e aparelhamento do CBN · Tipos de ligante do rebolo CBN.
Diagnostique pela ordem certa
Quando um rebolo CBN se comporta mal, o instinto é trocar o rebolo. É normalmente a resposta mais cara e mais lenta. A maioria das falhas é introduzida antes de o rebolo chegar ao fuso: um cone sujo, um flange danificado, um rebolo montado sem verificação de excentricidade, um bico que já não aponta ao arco, um filtro em bypass ou um dressador gasto há semanas.
Percorra as verificações numa ordem fixa. Parece mais lento do que trocar o rebolo, mas evita que a mesma falha se repita com o novo. Só depois de confirmar o básico do processo se deve revisitar a especificação.
- Montagem: cone e flanges limpos, binário correto, rebolo com excentricidade verificada, balanceamento conferido.
- Refrigerante: tipo, concentração, vazão, pressão, mira do bico, filtragem, temperatura.
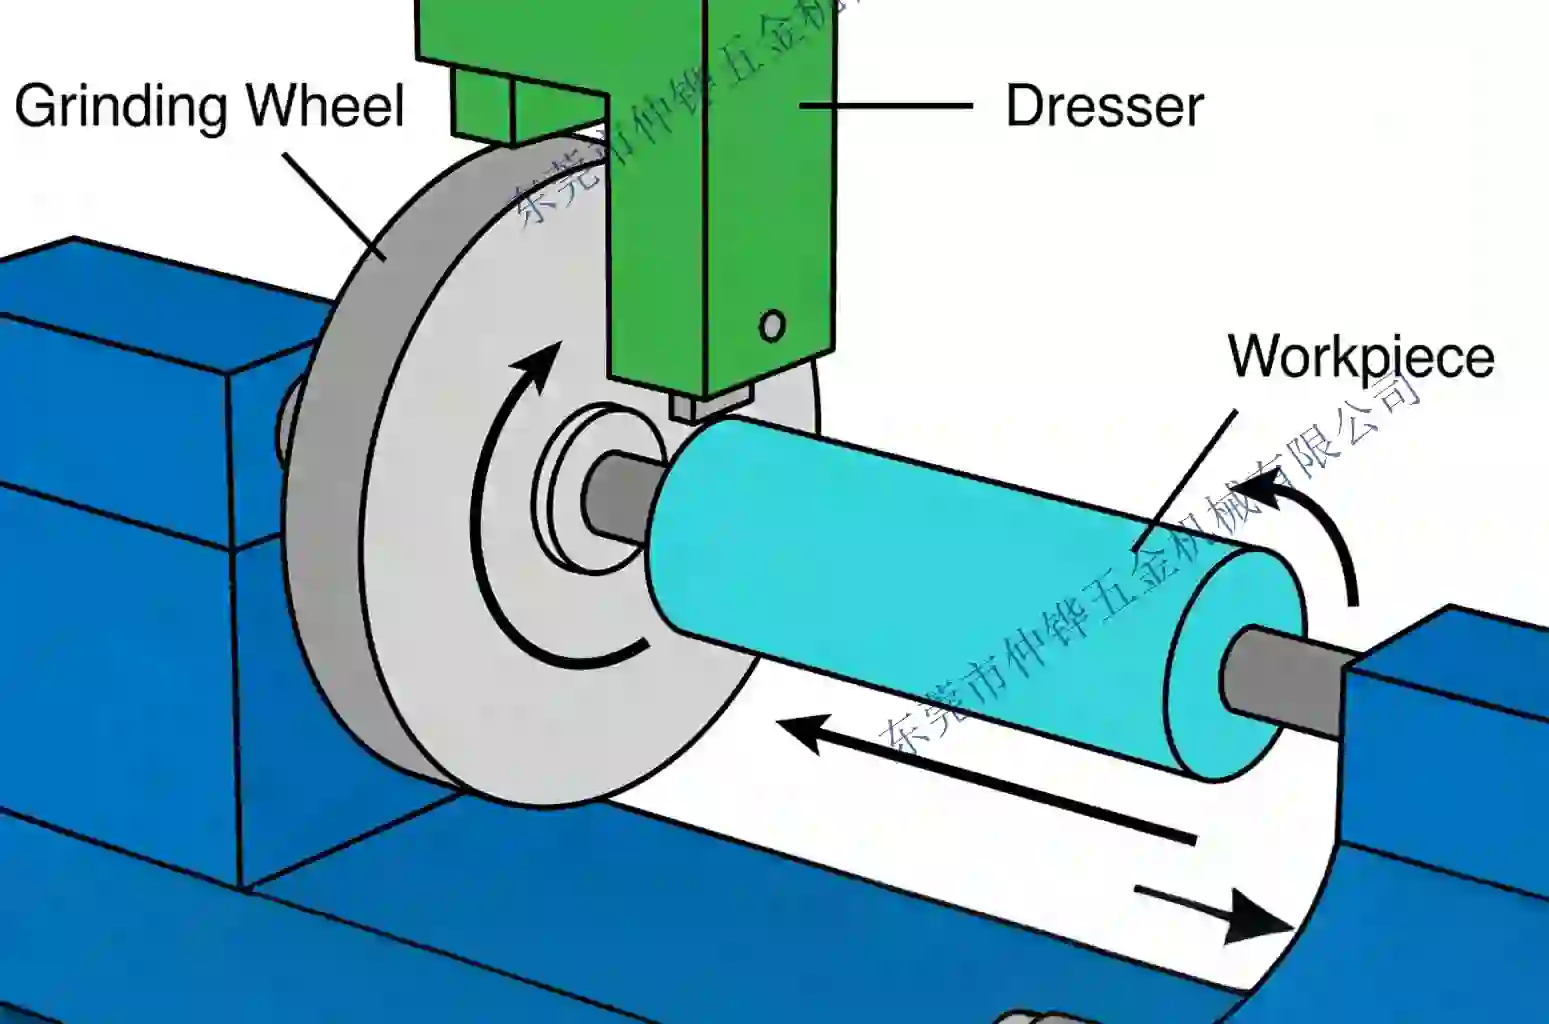
- Dressagem: estado do dressador, profundidade, velocidade de mesa, condicionamento, aspeto da face.
- Parâmetros: velocidade, penetração, velocidade de mesa, passes sem penetração, permanência, tempo de ciclo.
- Máquina: rigidez do fuso, folga das guias, apoio do dispositivo, estabilidade térmica.
- Especificação: ligante, grão, concentração, classe e forma.
Tabela principal de sintomas
| Sintoma | Causa provável | Correção | Confirmar por |
|---|---|---|---|
| Queima, cores de revenido, queda de dureza | Falta de refrigerante, penetração alta, face cega ou empastada | Restabelecer mira e vazão do bico; dressar; reduzir penetração | Queda de potência e acabamento limpo após a correção |
| Empastamento, metal brilhante na face | Grão demasiado fino, ligante demasiado fechado, refrigerante sujo | Abrir a face; grão mais grosso ou ligante mais aberto; limpar refrigerante | Face aberta e corte livre |
| Vitrificação, o rebolo roça em vez de cortar | Dressador embotado, dressagem demasiado funda ou fina, rebolo demasiado duro | Substituir ou indexar o dressador; condicionar; ajustar a classe | Potência do fuso desce à linha de base |
| Vibração, marcas de vibração | Desequilíbrio, excentricidade, dispositivo fraco, rebolo demasiado duro | Balancear e verificar excentricidade; melhorar o apoio; ajustar a classe | Espaçamento das marcas muda com a velocidade |
| Acabamento superficial deficiente | Rebolo cego ou empastado, grão demasiado grosso, dressagem demasiado áspera | Dressar mais fino; usar grão mais fino; verificar o dressador | Ra melhora em toda a face |
| Vida curta do rebolo | Ligante demasiado mole, concentração baixa, velocidade alta, contaminação | Ligante mais forte ou concentração maior; verificar velocidade; filtrar refrigerante | Taxa de desgaste normaliza ao longo de várias peças |
| Perda de forma / deriva de medida | Concentração ou ligante demasiado fracos, dressagem demasiado funda, desgaste do dressador | Concentração maior; ligante mais forte; dressagem mais leve | Traçado de perfil mantém-se dentro da tolerância |
| Lascamento de aresta na peça | Rebolo demasiado grosso, vibração, permanência, apoio deficiente | Grão mais fino; reduzir permanência; melhorar o apoio | Inspeção da aresta com ampliação |
| Potência do fuso alta desde o início | Rebolo demasiado duro ou fechado, velocidade errada, contato excessivo | Abrir a face; reduzir o contato; verificar a velocidade | Potência regressa à faixa esperada |
| Rutura do rebolo ou rebordo lascado | Impacto, dano na montagem, excesso de velocidade, choque térmico | Retirar de serviço; inspecionar manuseio e proteções | Sem fissuras após substituição |
Queima: o primeiro suspeito é o refrigerante
A queima é dano térmico, e a retificação CBN gera calor no arco de contato mesmo quando o rebolo corta livremente. Antes de trocar o rebolo, verifique se o refrigerante chega realmente ao arco. Um bico pode parecer correto enquanto o jato é desviado pela proteção, obstruído por aparas ou está demasiado longe para penetrar a barreira de ar. Verifique a vazão no bico, não apenas a pressão da bomba.
Se o refrigerante estiver correto, inspecione a face. Um rebolo vitrificado ou empastado roça e converte a potência do fuso em calor. Dresse e condicione, depois rode um ciclo curto. Se a queima persistir com penetração baixa, face limpa e bom refrigerante, o rebolo pode ser demasiado duro ou demasiado fino para a área de contato. É nesse ponto que se deve discutir a especificação com o fabricante, não antes.
Verifique a peça, não apenas a cor
As cores de revenido não são um teste de queima fiável em todos os aços. Uma superfície queimada pode parecer normal e ter perdido dureza ou desenvolvido uma camada branca. Use ensaios de dureza ou um ataque controlado numa amostra quando o processo é novo, o material muda ou o cliente exige evidência de integridade superficial.
Empastamento e vitrificação
O empastamento é material da peça incrustado na face do rebolo; a vitrificação é uma superfície cega e brilhante onde os grãos se achataram mas o ligante não os libertou. Ambos reduzem o corte e aumentam o calor, mas as correções diferem. O empastamento responde muitas vezes a melhor filtragem, mais refrigerante e uma face mais aberta. A vitrificação responde muitas vezes a um dressador mais afiado e uma dressagem mais leve, ou a uma classe mais mole se o rebolo for genuinamente demasiado duro para a operação.
Não aumente a penetração para “forçar” um rebolo vitrificado a cortar. Isso acrescenta calor e pode danificar a peça. Restabeleça primeiro a face.
Vibração e instabilidade
A vibração é um problema de vibração, não de acabamento. As causas comuns são desequilíbrio do rebolo, excentricidade de montagem, dispositivo fraco, rolamento do fuso gasto, um rebolo demasiado duro para a carga ou uma frequência natural no sistema máquina-dispositivo-peça. O espaçamento das marcas muda muitas vezes com a rotação do fuso, o que ajuda a distinguir vibração forçada de ressonância.
Balanceie e verifique a excentricidade do rebolo primeiro, depois o apoio e a fixação do dispositivo. Se o rebolo for a fonte, uma classe mais mole ou uma estrutura mais aberta pode reduzir a força que excita a vibração. Não tente remover a vibração por dressagem antes de a montagem estar correta.
Vida curta do rebolo
Vida curta pode significar que o rebolo se desgasta demasiado depressa, ou que é dressado com demasiada frequência. Separe os dois registando o desgaste por peça e a frequência de dressagem. Se o desgaste por peça for alto, verifique a resistência do ligante, a concentração, a velocidade e a contaminação do refrigerante. Se o desgaste for normal mas a dressagem for frequente, o rebolo pode estar a vitrificar por classe ou dressagem erradas.
Refrigerante contaminado acelera o desgaste por abrasão e pode entupir a face. Um filtro que entra em bypass sob pressão devolve detritos diretamente ao corte. Verifique o diferencial do filtro e limpe o tanque antes de encomendar um rebolo mais caro.
Acabamento deficiente e perda de forma
Os problemas de acabamento vêm normalmente da face do rebolo, do grão ou da dressagem. Inspecione a face com luz: uma face aberta uniforme deve parecer uma superfície abrasiva fina, não um espelho. Se a face estiver brilhante, dresse e condicione. Se o acabamento continuar áspero, verifique se o dressador tem a ponta gasta e se o grão tem valores fora da faixa. Se o acabamento for inconsistente em toda a face, verifique a distribuição de refrigerante e a conicidade do rebolo.
A perda de forma é uma questão de desgaste ou de dressagem. Uma concentração mais alta e um ligante mais forte melhoram a retenção de forma, mas uma profundidade de dressagem excessiva pode remover o perfil mais depressa do que a própria retificação. Acompanhe o número de dressagens por peça e o traçado de perfil após cada dressagem.
Três padrões que vale a pena reconhecer
Queima que aparece só no fim do turno. O rebolo e o refrigerante estão provavelmente bem quando frios. À medida que a máquina e o refrigerante aquecem, o comportamento da vazão, a viscosidade e a dilatação térmica mudam. Verifique a temperatura do refrigerante, o nível do tanque e o desempenho do refrigerador, e compare o registo de potência no início e no fim do turno. Um processo que só é estável a frio não é estável.
Empastamento que começa depois de trocar o rebolo. O novo rebolo pode ser de outra classe, mas a causa mais comum é que o refrigerante foi perturbado durante a troca, um pano ou uma apara está a bloquear o bico, ou o novo rebolo não foi condicionado. Inspecione a face e o bico antes de assumir que o rebolo está errado.
Vibração que aparece só num recurso. Se o mesmo rebolo corta silenciosamente noutro local, o problema é provavelmente o apoio do dispositivo ou a geometria da peça, não o rebolo. Verifique a fixação, o apoio sob o corte e a rigidez das secções finas. Uma troca de rebolo não corrige uma peça flexível.
Desgaste do rebolo ou desgaste da máquina?
Nem toda a deriva de medida é desgaste do rebolo. Um fuso que cresce termicamente, uma guia com pré-carga perdida, um dispositivo que se desloca ou um contraponto que flexiona podem produzir uma deriva que parece desgaste do rebolo. Separe-os retificando uma série curta com rebolo fixo e sem dressagem, medindo medida e forma no início e no fim. Se a deriva for suave e repetível com a temperatura, suspeite da máquina. Se correlacionar com o desgaste do rebolo ou com a dressagem, suspeite do rebolo ou do dressador.
Esta distinção importa porque um rebolo mais duro não corrige uma deriva térmica; apenas piora a queima. As verificações da máquina também são mais baratas do que uma nova especificação.
Verificações preventivas que evitam falhas repetidas
- Registe a potência do fuso para uma peça de referência boa e compare-a após cada troca de rebolo ou de refrigerante.
- Inspecione a face do rebolo com luz no início de cada turno; uma face vitrificada é visível antes de a peça queimar.
- Verifique a mira do bico com o rebolo a rodar e a proteção montada, não com a máquina parada.
- Acompanhe a vida do dressador e rode ou substitua antes de a ponta embotar.
- Registe semanalmente a concentração do refrigerante, a pressão do filtro e a temperatura do tanque.
- Guarde uma fotografia de uma face boa e de um acabamento bom como referência visual.
Quando contactar o fabricante do rebolo
Contacte quando puder descrever a falha com evidência: material e dureza, especificação do rebolo, máquina, refrigerante, velocidade, penetração, procedimento de dressagem, registo de potência, acabamento e uma fotografia da face do rebolo e da peça. Essa informação permite ao engenheiro de aplicação distinguir um problema de classe de um problema de processo. Um pedido que diga apenas “o rebolo queima” não pode ser respondido de forma fiável.
Use a ferramenta de seleção de rebolos de diamante e CBN para comparar a especificação atual com a aplicação e depois envie os detalhes para revisão.














