
 : +86 15874211461


Kurzantwort: Arbeiten Sie in dieser Reihenfolge: Aufspannung und Rundlauf, Kühlmittelzufuhr und Filtration, Abrichten und Stirnflächenzustand, Parameter, dann die Scheibenspezifikation. Brandspuren bedeuten meist Kühlmittelunterversorgung, überhöhte Zustellung oder eine stumpfe Stirnfläche. Zusetzen bedeutet, dass die Stirnfläche zu geschlossen oder die Körnung zu fein ist. Rattern deutet auf Wucht, Steifigkeit oder Scheibengüte. Kurze Standzeit deutet auf Bindung, Konzentration, Geschwindigkeit oder verunreinigtes Kühlmittel.
Weiterführende Lektüre: CBN-Drehzahl und Kühlmittel · CBN abrichten und richten · CBN-Bindungsarten.
In der richtigen Reihenfolge diagnostizieren
Wenn eine CBN-Scheibe schlecht arbeitet, ist der Reflex, die Scheibe zu wechseln. Das ist meist die teuerste und langsamste Reaktion. Die meisten Fehler entstehen, bevor die Scheibe auf die Spindel kommt: ein verschmutzter Kegel, ein beschädigter Flansch, eine ohne Anzeigen montierte Scheibe, eine Düse, die nicht mehr auf den Bogen zeigt, ein umgehender Filter oder ein Abrichter, der seit Wochen verschlissen ist.
Arbeiten Sie die Prüfungen in einer festen Reihenfolge ab. Es fühlt sich langsamer an als ein Scheibenwechsel, verhindert aber, dass derselbe Fehler mit der neuen Scheibe wiederkehrt. Erst wenn die Prozessgrundlagen bestätigt sind, sollte die Spezifikation überprüft werden.
- Aufspannung: Kegel und Flansche reinigen, richtiges Drehmoment, Scheibe angezeigt, Wucht geprüft.
- Kühlmittel: Typ, Konzentration, Durchfluss, Druck, Düsenausrichtung, Filtration, Temperatur.
- Abrichten: Abrichterzustand, Tiefe, Vorschub, Konditionieren, Aussehen der Stirnfläche.
- Parameter: Geschwindigkeit, Zustellung, Vorschub, Ausfunkzeit, Verweilzeit, Zykluszeit.
- Maschine: Spindelsteifigkeit, Spiel der Schlitten, Werkstückauflage, thermische Stabilität.
- Spezifikation: Bindung, Körnung, Konzentration, Güte und Form.
Hauptsymptomtabelle
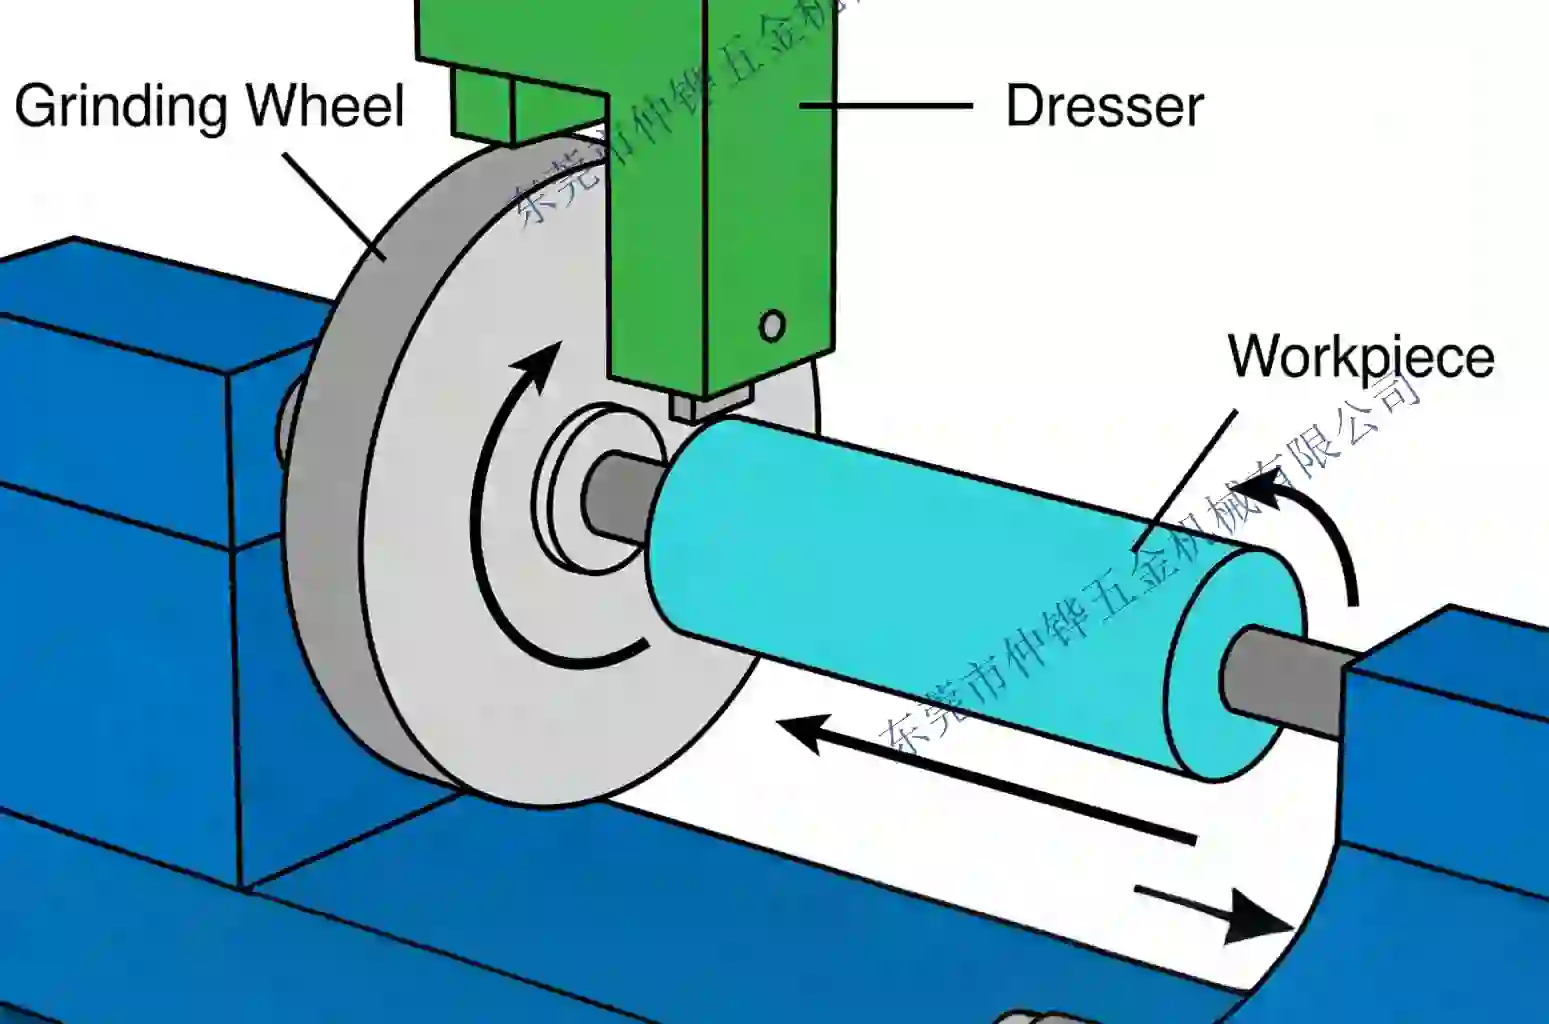
| Symptom | Wahrscheinliche Ursache | Abhilfe | Bestätigung durch |
|---|---|---|---|
| Brandspuren, Anlassfarben, Härteabfall | Kühlmittel fehlt, Zustellung hoch, stumpfe oder zugesetzte Stirnfläche | Düsenausrichtung und Durchfluss wiederherstellen; abrichten; Zustellung reduzieren | Leistungsabfall und sauberes Finish nach der Korrektur |
| Zusetzen, glänzendes Metall auf der Stirnfläche | Körnung zu fein, Bindung zu dicht, verschmutztes Kühlmittel | Stirnfläche öffnen; gröbere Körnung oder offenere Bindung; Kühlmittel reinigen | Stirnfläche wirkt offen und schneidet frei |
| Verglasen, Scheibe reibt statt zu schneiden | Stumpfer Abrichter, zu tief oder zu fein abgerichtet, Scheibe zu hart | Abrichter ersetzen oder drehen; konditionieren; Güte anpassen | Spindelleistung fällt auf die Grundlinie |
| Rattern, Schwingungsmarken | Unwucht, Rundlauf, schwache Vorrichtung, Scheibe zu hart | Auswuchten und anzeigen; Auflage verbessern; Güte anpassen | Markenabstand ändert sich mit der Geschwindigkeit |
| Schlechtes Oberflächenfinish | Stumpfe oder zugesetzte Scheibe, Körnung zu grob, Abrichten zu rau | Feiner abrichten; feinere Körnung; Abrichter prüfen | Ra verbessert sich über die ganze Stirnfläche |
| Kurze Scheibenstandzeit | Bindung zu weich, Konzentration niedrig, Geschwindigkeit hoch, Verunreinigung | Stärkere Bindung oder höhere Konzentration; Geschwindigkeit prüfen; Kühlmittel filtern | Verschleißrate normalisiert sich über mehrere Teile |
| Formverlust / Maßdrift | Konzentration oder Bindung zu schwach, zu tief abgerichtet, Abrichterverschleiß | Höhere Konzentration; stärkere Bindung; leichter abrichten | Profilspur bleibt innerhalb der Toleranz |
| Kantenausbrüche am Teil | Scheibe zu grob, Schwingung, Verweilzeit, schlechte Auflage | Feinere Körnung; Verweilzeit reduzieren; Auflage verbessern | Kantenprüfung unter Vergrößerung |
| Spindelleistung von Anfang an hoch | Scheibe zu hart oder geschlossen, falsche Geschwindigkeit, zu großer Kontakt | Stirnfläche öffnen; Kontakt reduzieren; Geschwindigkeit prüfen | Leistung kehrt in den erwarteten Bereich zurück |
| Scheibenbruch oder Randausbruch | Stoß, Montageschaden, Überdrehzahl, Thermoschock | Außer Betrieb nehmen; Handhabung und Schutzhauben prüfen | Keine Risse nach dem Ersatz |
Brandspuren: Der erste Verdacht gilt dem Kühlmittel
Brandspuren sind thermischer Schaden, und CBN-Schleifen erzeugt Wärme am Kontaktbogen, selbst wenn die Scheibe frei schneidet. Bevor Sie die Scheibe wechseln, prüfen Sie, ob das Kühlmittel den Bogen tatsächlich erreicht. Eine Düse kann korrekt aussehen, während der Strahl von der Schutzhaube abgelenkt, von Spänen blockiert oder zu weit entfernt ist, um die Luftbarriere zu durchdringen. Prüfen Sie den Durchfluss an der Düse, nicht nur den Pumpendruck.
Wenn das Kühlmittel stimmt, prüfen Sie die Stirnfläche. Eine verglaste oder zugesetzte Scheibe reibt und wandelt Spindelleistung in Wärme um. Richten Sie sie ab und konditionieren Sie sie, dann fahren Sie einen kurzen Zyklus. Treten Brandspuren bei geringer Zustellung, sauberer Stirnfläche und gutem Kühlmittel weiter auf, ist die Scheibe möglicherweise zu hart oder zu fein für die Kontaktfläche. Das ist der Punkt, an dem Sie die Spezifikation mit dem Hersteller besprechen sollten, nicht vorher.
Prüfen Sie das Teil, nicht nur die Farbe
Anlassfarben sind bei jedem Stahl kein zuverlässiger Brandtest. Eine verbrannte Oberfläche kann normal aussehen und dennoch Härte verloren oder eine weiße Schicht gebildet haben. Nutzen Sie Härteprüfungen oder ein kontrolliertes Ätzen an einem Muster, wenn der Prozess neu ist, der Werkstoff wechselt oder ein Kunde Nachweise zur Oberflächenintegrität verlangt.
Zusetzen und Verglasen
Zusetzen bedeutet, dass Werkstückmaterial in der Scheibenstirnfläche eingebettet ist; Verglasen ist eine stumpfe, glänzende Oberfläche, bei der sich die Körner verflacht haben, die Bindung sie aber nicht freigegeben hat. Beides reduziert den Schnitt und erhöht die Wärme, die Gegenmaßnahmen unterscheiden sich jedoch. Zusetzen reagiert oft auf bessere Filtration, mehr Kühlmittel und eine offenere Stirnfläche. Verglasen reagiert oft auf einen schärferen Abrichter und ein leichteres Abrichtbild oder auf eine weichere Güte, wenn die Scheibe wirklich zu hart für den Arbeitsgang ist.
Erhöhen Sie nicht die Zustellung, um eine verglaste Scheibe zum Schneiden zu „zwingen“. Das bringt Wärme ein und kann das Teil beschädigen. Stellen Sie zuerst die Stirnfläche wieder her.
Rattern und Schwingungen
Rattern ist ein Schwingungsproblem, kein Finishproblem. Häufige Ursachen sind Unwucht der Scheibe, Montagerundlauf, eine schwache Vorrichtung, ein verschlissenes Spindellager, eine zu harte Scheibe für die Last oder eine Eigenfrequenz im System Maschine-Vorrichtung-Werkstück. Der Abstand der Marken ändert sich oft mit der Spindeldrehzahl, was hilft, erzwungene Schwingung von einer Resonanz zu unterscheiden.
Wuchten und zeigen Sie zuerst die Scheibe an, dann prüfen Sie Werkstückauflage und Spannung. Ist die Scheibe die Quelle, kann eine weichere Güte oder eine offenere Struktur die Kraft reduzieren, die die Schwingung antreibt. Versuchen Sie nicht, Rattern durch Abrichten zu beseitigen, bevor die Aufspannung stimmt.
Kurze Scheibenstandzeit
Kurze Standzeit kann bedeuten, dass die Scheibe zu schnell verschleißt, oder dass sie zu oft abgerichtet wird. Trennen Sie beides, indem Sie Scheibenverschleiß pro Teil und Abrichthäufigkeit protokollieren. Ist der Verschleiß pro Teil hoch, prüfen Sie Bindungsfestigkeit, Konzentration, Geschwindigkeit und Kühlmittelverunreinigung. Ist der Verschleiß normal, aber das Abrichten häufig, verglast die Scheibe möglicherweise, weil Güte oder Abrichtbild falsch sind.
Verunreinigtes Kühlmittel beschleunigt den Verschleiß durch Abrasion und kann die Stirnfläche zusetzen. Ein Filter, der unter Druck umgeht, schickt Rückstände direkt zurück in den Schnitt. Prüfen Sie die Filterdifferenz und reinigen Sie den Tank, bevor Sie eine teurere Scheibe bestellen.
Schlechtes Finish und Formverlust
Finishprobleme kommen meist von der Scheibenstirnfläche, der Körnung oder dem Abrichten. Prüfen Sie die Stirnfläche im Licht: Eine gleichmäßige offene Fläche sollte wie eine feine Schleiffläche aussehen, nicht wie ein Spiegel. Ist die Stirnfläche glänzend, richten Sie ab und konditionieren Sie. Ist das Finish weiterhin rau, prüfen Sie den Abrichter auf eine verschlissene Spitze und die Körnung auf Ausreißer. Ist das Finish über die Stirnfläche ungleichmäßig, prüfen Sie Kühlmittelverteilung und Scheibenkonus.
Formverlust ist ein Verschleiß- oder Abrichtproblem. Höhere Konzentration und eine stärkere Bindung verbessern die Formhaltung, aber eine zu große Abrichttiefe kann das Profil schneller entfernen als das Schleifen. Verfolgen Sie die Zahl der Abrichtvorgänge pro Teil und die Profilspur nach jedem Abrichten.
Drei Muster, die man kennen sollte
Brandspuren, die erst am Ende der Schicht auftreten. Bei kalter Scheibe und kaltem Kühlmittel ist der Prozess wahrscheinlich in Ordnung. Wenn Maschine und Kühlmittel warm werden, ändern sich Fließverhalten, Viskosität und thermische Ausdehnung. Prüfen Sie Kühlmitteltemperatur, Tankstand und Kühlerleistung und vergleichen Sie die Leistungskurve zu Schichtbeginn und Schichtende. Ein Prozess, der nur kalt stabil ist, ist nicht stabil.
Zusetzen, das nach einem Scheibenwechsel beginnt. Die neue Scheibe mag eine andere Güte haben, aber die häufigere Ursache ist, dass das Kühlmittel beim Wechsel gestört wurde, ein Lappen oder Span die Düse blockiert oder die neue Scheibe nicht konditioniert wurde. Prüfen Sie Stirnfläche und Düse, bevor Sie annehmen, die Scheibe sei falsch.
Rattern, das nur an einer Kontur auftritt. Wenn dieselbe Scheibe an anderer Stelle ruhig schneidet, liegt das Problem wahrscheinlich bei der Werkstückauflage oder der Teilgeometrie, nicht bei der Scheibe. Prüfen Sie Spannung, Auflage unter dem Schnitt und die Steifigkeit dünner Querschnitte. Ein Scheibenwechsel behebt kein nachgiebiges Teil.
Scheibenverschleiß oder Maschinenverschleiß?
Nicht jede Maßdrift ist Scheibenverschleiß. Eine Spindel, die thermisch wächst, ein Schlitten mit verlorener Vorspannung, eine kriechende Vorrichtung oder ein durchbiegender Reitstock können eine Drift erzeugen, die wie Scheibenverschleiß aussieht. Trennen Sie beides, indem Sie einen kurzen Lauf mit fester Scheibe und ohne Abrichten fahren und Maß und Form zu Beginn und Ende messen. Ist die Drift glatt und temperaturabhängig wiederholbar, verdächtigen Sie die Maschine. Korreliert sie mit Scheibenverschleiß oder Abrichten, verdächtigen Sie Scheibe oder Abrichter.
Diese Unterscheidung ist wichtig, weil eine härtere Scheibe eine thermische Drift nicht behebt; sie verschlimmert nur die Brandspuren. Maschinenprüfungen sind zudem günstiger als eine neue Spezifikation.
Vorbeugende Prüfungen gegen wiederkehrende Fehler
- Protokollieren Sie die Spindelleistung für ein bekannt gutes Teil und vergleichen Sie sie nach jedem Scheiben- oder Kühlmittelwechsel.
- Prüfen Sie die Scheibenstirnfläche zu Schichtbeginn im Licht; eine verglaste Fläche ist sichtbar, bevor das Teil verbrennt.
- Prüfen Sie die Düsenausrichtung bei laufender Scheibe und montierter Schutzhaube, nicht bei stehender Maschine.
- Verfolgen Sie die Abrichterstandzeit und drehen oder ersetzen Sie ihn, bevor die Spitze stumpf wird.
- Protokollieren Sie wöchentlich Kühlmittelkonzentration, Filterdruck und Tanktemperatur.
- Halten Sie ein Foto einer guten Stirnfläche und eines guten Teile-Finishs als visuelle Referenz bereit.
Wann Sie den Scheibenhersteller rufen
Rufen Sie an, wenn Sie den Fehler mit Belegen beschreiben können: Werkstoff und Härte, Scheibenspezifikation, Maschine, Kühlmittel, Geschwindigkeit, Zustellung, Abrichtverfahren, Leistungskurve, Finish und ein Foto von Scheibenstirnfläche und Teil. Mit diesen Informationen kann ein Anwendungsingenieur ein Güteproblem von einem Prozessproblem unterscheiden. Eine Anfrage, die nur „die Scheibe verbrennt“ sagt, kann nicht zuverlässig beantwortet werden.
Nutzen Sie das Auswahlwerkzeug für Diamant- und CBN-Scheiben, um die aktuelle Spezifikation gegen die Anwendung zu prüfen, und senden Sie die Details zur Bewertung.














