
 : +86 15874211461


Respuesta rápida: Diagnostique en este orden: montaje y excentricidad, suministro y filtración del refrigerante, avivado y estado de la cara, parámetros y, por último, la especificación de la muela. Una quemadura suele significar falta de refrigerante, penetración excesiva o una cara embotada. El embotamiento significa que la cara está demasiado cerrada o el grano es demasiado fino. La vibración apunta al equilibrado, la rigidez o el grado de la muela. La vida corta apunta al ligante, la concentración, la velocidad o el refrigerante contaminado.
Lectura relacionada: Velocidad y refrigerante en CBN · Avivado y perfilado de CBN · Tipos de ligante para CBN.
Diagnosticar en el orden correcto
Cuando una muela de CBN funciona mal, el instinto es cambiarla. Normalmente esa es la respuesta más cara y lenta. La mayoría de las averías se introducen antes de que la muela llegue al husillo: un cono sucio, una brida dañada, una muela montada sin comprobar la excentricidad, una boquilla que ya no apunta al arco, un filtro que se puentea o un avivador que lleva semanas desgastado.
Siga las comprobaciones en un orden fijo. Parece más lento que cambiar la muela, pero evita que la misma avería se repita con la nueva. Solo después de confirmar los fundamentos del proceso debe revisarse la especificación.
- Montaje: cono y bridas limpios, par correcto, muela centrada, equilibrado comprobado.
- Refrigerante: tipo, concentración, caudal, presión, orientación de la boquilla, filtración, temperatura.
- Avivado: estado del avivador, profundidad, avance transversal, acondicionado, aspecto de la cara.
- Parámetros: velocidad, penetración, avance, chispeo, permanencia, tiempo de ciclo.
- Máquina: rigidez del husillo, juego de la corredera, apoyo del utillaje, estabilidad térmica.
- Especificación: ligante, grano, concentración, grado y forma.
Tabla maestra de síntomas
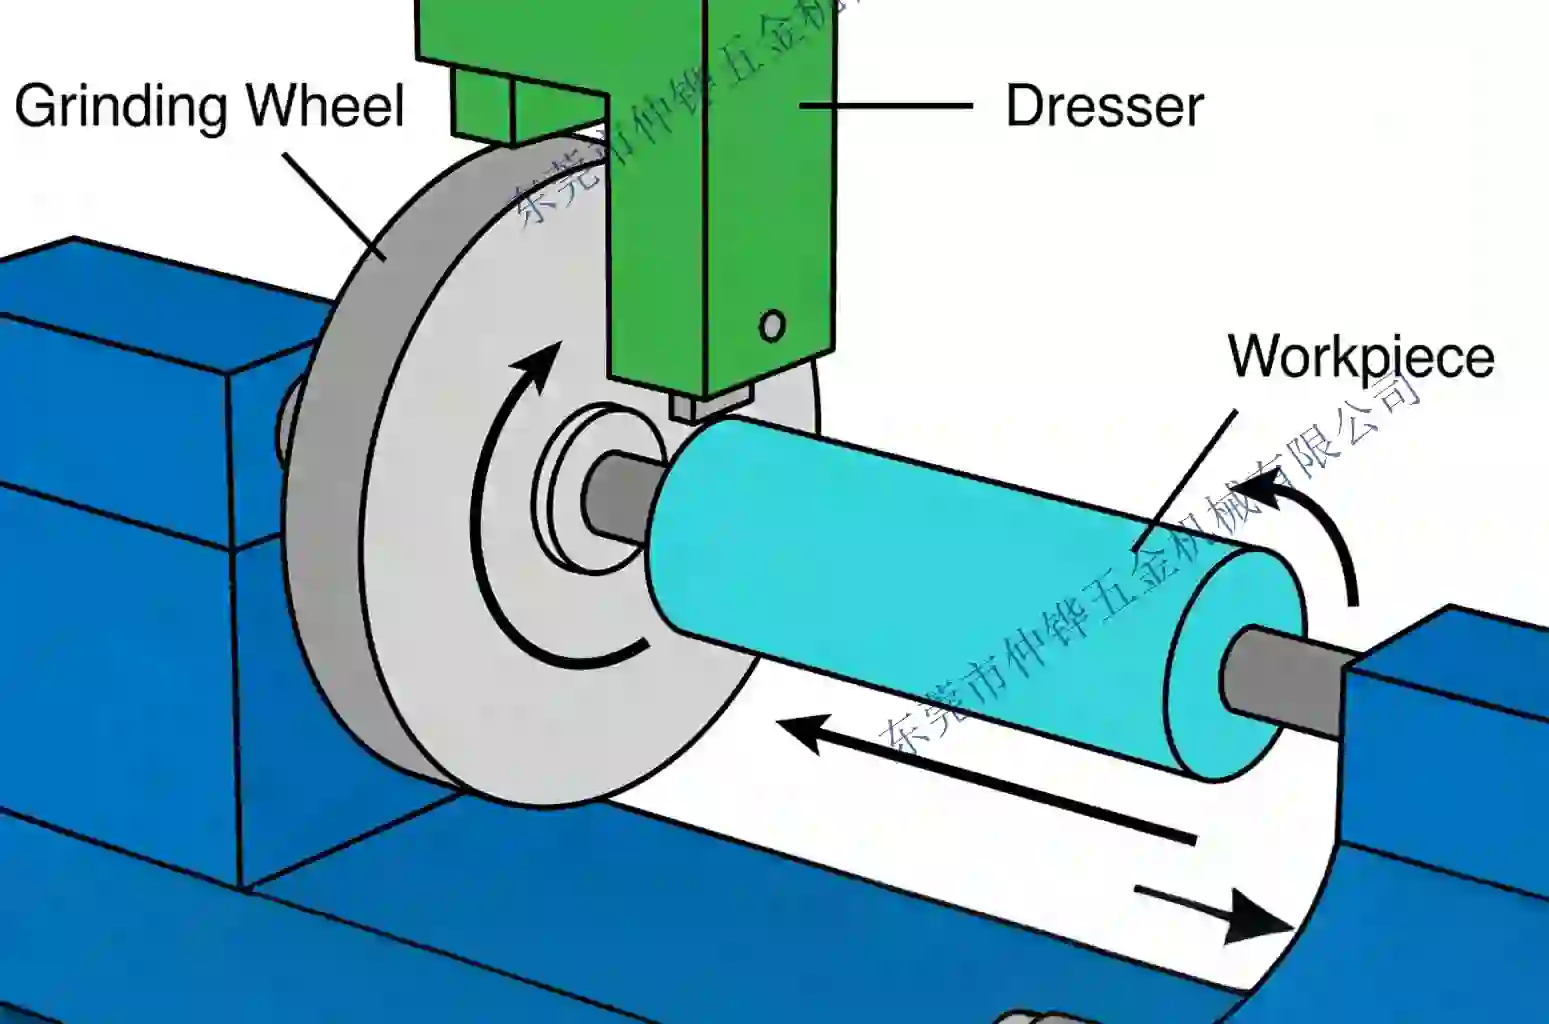
| Síntoma | Causa probable | Solución | Confirmar mediante |
|---|---|---|---|
| Quemadura, colores de revenido, caída de dureza | Falta de refrigerante, penetración alta, cara embotada o cargada | Restablezca orientación y caudal; avive; reduzca la penetración | Caída de potencia y acabado limpio tras la corrección |
| Embotamiento, metal brillante en la cara | Grano demasiado fino, ligante demasiado cerrado, refrigerante sucio | Abra la cara; grano más grueso o ligante más abierto; limpie el refrigerante | La cara se ve abierta y corta con libertad |
| Vitrificación, la muela frota en lugar de cortar | Avivador desafilado, avivado demasiado profundo o fino, muela demasiado dura | Sustituya o indexe el avivador; acondicione; ajuste el grado | La potencia del husillo baja a la línea base |
| Vibración, marcas de vibración | Desequilibrio, excentricidad, utillaje débil, muela demasiado dura | Equilibre y compruebe la excentricidad; mejore el apoyo; ajuste el grado | El espaciado de las marcas cambia con la velocidad |
| Acabado superficial deficiente | Muela embotada o cargada, grano demasiado grueso, avivado demasiado basto | Avive más fino; use un grano más fino; revise el avivador | El Ra mejora en toda la cara |
| Vida corta de la muela | Ligante demasiado blando, concentración baja, velocidad alta, contaminación | Ligante más resistente o mayor concentración; verifique la velocidad; filtre el refrigerante | La tasa de desgaste se normaliza en varias piezas |
| Pérdida de forma / deriva de medida | Concentración o ligante demasiado débiles, avivado demasiado profundo, desgaste del avivador | Mayor concentración; ligante más resistente; avivado más ligero | El trazado del perfil se mantiene dentro de tolerancia |
| Astillado del borde de la pieza | Muela demasiado gruesa, vibración, permanencia, poco apoyo | Grano más fino; reduzca la permanencia; mejore el apoyo | Inspección del filo con aumento |
| Potencia del husillo alta desde el principio | Muela demasiado dura o cerrada, velocidad incorrecta, contacto excesivo | Abra la cara; reduzca el contacto; verifique la velocidad | La potencia vuelve al rango esperado |
| Rotura de la muela o borde astillado | Impacto, daño de montaje, exceso de velocidad, choque térmico | Retire de servicio; inspeccione manejo y protecciones | Sin grietas tras la sustitución |
Quemadura: el primer sospechoso es el refrigerante
La quemadura es un daño térmico, y el rectificado con CBN genera calor en el arco de contacto incluso cuando la muela corta con libertad. Antes de cambiar la muela, verifique que el refrigerante llega realmente al arco. Una boquilla puede parecer correcta mientras el chorro se desvía por la protección, se bloquea con viruta o está demasiado lejos para penetrar la barrera de aire. Compruebe el caudal en la boquilla, no solo la presión de la bomba.
Si el refrigerante es correcto, inspeccione la cara. Una muela vitrificada o cargada frota y convierte la potencia del husillo en calor. Avívela y acondiciónela, y después ejecute un ciclo corto. Si la quemadura persiste con poca penetración, una cara limpia y buen refrigerante, la muela puede ser demasiado dura o demasiado fina para el área de contacto. Ese es el momento de hablar de la especificación con el fabricante, no antes.
Compruebe la pieza, no solo el color
Los colores de revenido no son una prueba fiable de quemadura en todos los aceros. Una superficie quemada puede parecer normal y haber perdido dureza o desarrollado una capa blanca. Use comprobaciones de dureza o un ataque químico controlado sobre una muestra cuando el proceso sea nuevo, cambie el material o un cliente exija evidencia de integridad superficial.
Embotamiento y vitrificación
El embotamiento es material de la pieza incrustado en la cara de la muela; la vitrificación es una superficie mate y brillante donde los granos se han aplanado pero el ligante no los ha liberado. Ambos reducen el corte y aumentan el calor, pero las soluciones son distintas. El embotamiento suele responder a una mejor filtración, más refrigerante y una cara más abierta. La vitrificación suele responder a un avivador más afilado y un avivado más ligero, o a un grado más blando si la muela es realmente demasiado dura para la operación.
No aumente la penetración para «forzar» el corte de una muela vitrificada. Eso añade calor y puede dañar la pieza. Restaure primero la cara.
Vibración y trepidación
La trepidación es un problema de vibración, no de acabado. Las causas habituales son el desequilibrio de la muela, la excentricidad del montaje, un utillaje débil, un rodamiento de husillo desgastado, una muela demasiado dura para la carga o una frecuencia natural del sistema máquina-utillaje-pieza. El espaciado de las marcas suele cambiar con la velocidad del husillo, lo que ayuda a distinguir una vibración forzada de una resonancia.
Equilibre y compruebe primero la muela, y después revise el apoyo y la sujeción del utillaje. Si el origen es la muela, un grado más blando o una estructura más abierta pueden reducir la fuerza que impulsa la vibración. No intente eliminar la vibración con avivado hasta que el montaje sea correcto.
Vida corta de la muela
Una vida corta puede significar que la muela se desgasta demasiado rápido o que se aviva con demasiada frecuencia. Separe ambas cosas registrando el desgaste de la muela por pieza y la frecuencia de avivado. Si el desgaste por pieza es alto, revise la resistencia del ligante, la concentración, la velocidad y la contaminación del refrigerante. Si el desgaste es normal pero el avivado es frecuente, la muela puede estar vitrificándose porque el grado o el avivado son incorrectos.
El refrigerante contaminado acelera el desgaste por abrasión y puede obstruir la cara. Un filtro que se puentea bajo presión devuelve residuos directamente al corte. Compruebe la presión diferencial del filtro y limpie el depósito antes de pedir una muela más cara.
Mal acabado y pérdida de forma
Los problemas de acabado suelen venir de la cara de la muela, del grano o del avivado. Inspeccione la cara con luz: una cara abierta uniforme debe parecer una superficie abrasiva fina, no un espejo. Si la cara está brillante, avive y acondicione. Si el acabado sigue siendo rugoso, revise si la punta del avivador está desgastada y si el grano tiene valores atípicos. Si el acabado es irregular en toda la cara, revise la distribución del refrigerante y la conicidad de la muela.
La pérdida de forma es un problema de desgaste o de avivado. Una concentración más alta y un ligante más resistente mejoran la retención de forma, pero una profundidad de avivado excesiva puede eliminar el perfil más rápido de lo que lo desgasta el rectificado. Lleve la cuenta de los avivados por pieza y del trazado del perfil después de cada avivado.
Tres patrones que conviene reconocer
Quemadura que aparece solo al final del turno. La muela y el refrigerante probablemente están bien en frío. A medida que la máquina y el refrigerante se calientan, cambian el comportamiento del caudal, la viscosidad y el crecimiento térmico. Revise la temperatura del refrigerante, el nivel del depósito y el rendimiento del enfriador, y compare el registro de potencia al principio y al final del turno. Un proceso que solo es estable en frío no es estable.
Embotamiento que empieza después de cambiar la muela. La muela nueva puede ser de un grado distinto, pero la causa más habitual es que el refrigerante se movió durante el cambio, que un trapo o una viruta bloquea la boquilla o que la muela nueva no se acondicionó. Inspeccione la cara y la boquilla antes de suponer que la muela es incorrecta.
Vibración que aparece solo en un elemento. Si la misma muela corta sin ruido en otros puntos, el problema probablemente es el apoyo del utillaje o la geometría de la pieza, no la muela. Revise la sujeción, el apoyo bajo el corte y la rigidez de las secciones delgadas. Un cambio de muela no corrige una pieza flexible.
¿Desgaste de la muela o desgaste de la máquina?
No toda deriva de medida es desgaste de la muela. Un husillo que crece térmicamente, una corredera con precarga perdida, un utillaje que se desplaza o un contrapunto que se flexiona pueden producir una deriva que parece desgaste de la muela. Sepárelos rectificando una serie corta con una muela fija y sin avivado, y midiendo la medida y la forma al principio y al final. Si la deriva es suave y repetible con la temperatura, sospeche de la máquina. Si se correlaciona con el desgaste de la muela o con el avivado, sospeche de la muela o del avivador.
Esta distinción importa porque una muela más dura no corrige una deriva térmica; solo empeora la quemadura. Las comprobaciones de máquina también son más baratas que una nueva especificación.
Comprobaciones preventivas que evitan averías repetidas
- Registre la potencia del husillo para una pieza buena conocida y compárela después de cada cambio de muela o de refrigerante.
- Inspeccione la cara de la muela con luz al inicio de cada turno; una cara vitrificada se ve antes de que se queme la pieza.
- Compruebe la orientación de la boquilla con la muela en marcha y la protección colocada, no con la máquina parada.
- Controle la vida del avivador y gírelo o sustitúyalo antes de que la punta se desafile.
- Registre semanalmente la concentración del refrigerante, la presión del filtro y la temperatura del depósito.
- Guarde una foto de una cara buena y de un acabado bueno como referencia visual.
Cuándo llamar al fabricante de la muela
Llame cuando pueda describir la avería con evidencia: material y dureza, especificación de la muela, máquina, refrigerante, velocidad, penetración, procedimiento de avivado, registro de potencia, acabado y una foto de la cara de la muela y de la pieza. Esa información permite a un ingeniero de aplicaciones distinguir un problema de grado de un problema de proceso. Una solicitud que solo dice «la muela quema» no puede responderse de forma fiable.
Use la herramienta de selección de muelas de diamante y CBN para contrastar la especificación actual con la aplicación y después envíe los detalles para su revisión.














