
 : +86 15874211461

.webp)
.webp)
Cómo elegir una muela
Guía paso a paso para la selección de discos de amolado.
Leer másIntroduzca sus parámetros de abrasión a continuación para recibir una recomendación preliminar sobre el tipo de abrasivo, el tipo de aglutinante utilizado, el tamaño de las partículas de abrasivo, la concentración de estas partículas y las especificaciones relativas al disco de abrasión.
Elegir el vínculo adecuado es una de las decisiones más importantes al seleccionar una rueda de rectificado de diamante o CBN. La matriz del vínculo mantiene los granos abrasivos en su lugar y controla cómo se desgasta, se afina y corta la rueda. Las ruedas con vínculo metálico ofrecen la mayor vida útil y la mayor remoción de material, lo que las hace ideales para el rectificado áspero de carburo y cerámica. Las ruedas con vínculo vitrificado ofrecen porosidad y auto-afilado, proporcionando acabados superficiales más finos con excelente flujo de refrigerante para el acabado de precisión. Las ruedas con vínculo de resina equilibran la versatilidad con buena amortiguación, adecuadas para rectificado de propósito general y afilado de herramientas. Use la herramienta a continuación para ingresar el material de su pieza de trabajo, la operación y las condiciones de rectificado para recibir una recomendación de vínculo y abrasivo adaptada a su aplicación.
| Criterio | Puntuación | Bar |
|---|
Elegir la muela adecuada implica asociar el tipo de abrasivo, el tamaño de las partículas, la concentración del mismo, el material que las une y los parámetros de funcionamiento con la aplicación específica a la que se va a utilizar. A continuación se enumeran los factores clave a considerar en el proceso de selección.
Use el diamante para materiales duros no ferrosos. (Carburo, cerámica, vidrio, PCD, grafito, ferrita). Utilice el CBN para materiales duros férricos. (Acero templado, acero para rodamientos, acero para herramientas, hierro fundido). El diamante reacciona químicamente con el hierro a temperaturas de pulido, lo que lo hace inadecuado para el trabajo con metales ferrosos. El CBN es termicamente estable e inerte químicamente con piezas de trabajo de metal ferroso hasta aproximadamente 1300 °C.
El tamaño de los gránulos determina el equilibrio entre la velocidad de eliminación del material y la calidad del acabado de la superficie.
La concentración indica el porcentaje en volumen de abrasivo presente en la capa de molienda. La notación estándar utiliza un sistema de codificación basado en números; por convención, C100 corresponde a un 25% de volumen de abrasivo.
La matriz mantiene unidos los granos abrasivos y controla el desgaste de la muela, el comportamiento de su recubrimiento y la acción de corte.
El grado de los abrasivos indica con qué firmeza la adhesión mantiene los granos abrasivos. Los grados más suaves liberan los granos más rápidamente (procedimiento de autolimado), mientras que los grados más duros los retienen durante más tiempo. Utilice ligantes más duros para materiales difíciles de triturar y cortes profundos, y ligantes más suaves para materiales fáciles de triturar y cortes superficiales, a fin de evitar una sobrecarga en el sistema de trituración.
Las muelas superabrasivas suelen funcionar a velocidades de entre 20 y 35 m/s en el caso de los materiales unidos con resina, y hasta aproximadamente 60 m/s en el caso de los materiales unidos con vidrio (los sistemas de CBN de alta velocidad pueden superar este límite). Las velocidades más altas mejoran el acabado de la superficie, pero aumentan la generación de calor. Siempre verifique la velocidad máxima autorizada por su máquina antes de seleccionar una muela. El pulido en seco suele requerir velocidades más bajas que el pulido en húmedo.
La selección del refrigerante afecta directamente el rendimiento del proceso de rectificado y la vida útil de la muela. Para la mayoría de las aplicaciones que involucran materiales superabrasivos, se prefiere el refrigerante de tipo “flood” (que fluye en cantidades abundantes), ya que elimina eficazmente el calor y los fragmentos generados durante el proceso. La lubricación con cantidades mínimas de líquido (Minimum Quantity Lubrication, MQL) es aceptable para algunas aplicaciones con materiales CBN en acero endurecido. En general, no se recomienda el rectificado en seco para materiales superabrasivos, a menos que se trate de aplicaciones específicas que utilicen muelas con bindaje de resina y un sistema adecuado de extracción de polvo.
Las muelas superabrasivas requieren un tratamiento diferente al de las muelas convencionales. Las muelas con ligante de resina pueden ser afiladas con palos de recubrimiento de óxido de aluminio o con carburo de silicio de gran capacidad de corte. Las muelas con ligante metálico necesitan herramientas de rectificado específicas (de diamante) o un tratamiento mediante descarga eléctrica. Las muelas con ligante vitrificado pueden ser afiladas con los mismos métodos que las muelas con ligante de resina. Las muelas chapadas no requieren ningún tratamiento adicional, pero pierden su capa abrasiva con el paso del tiempo.
Esta herramienta proporciona únicamente orientación para la selección preliminar. Todas las recomendaciones deben validarse mediante pruebas reales de pulido en las condiciones específicas de su maquinaria, la geometría del trabajo a procesar y los requisitos de producción. Consulte al equipo de ingeniería de SINOGRIND para obtener asistencia específica para cada aplicación.
Estos herramientas proporcionan orientación preliminar basada en principios generales de ingeniería. Cada aplicación de amolado presenta variables únicas: especificaciones del disco de amolado, estado de la máquina, estrategia de refrigeración y objetivos del proceso. Con más de 20 años de experiencia en la fabricación de discos abrasivos de diamante y CBN, el equipo de ingeniería de SinoGrind puede analizar su caso y recomendar un disco que se ajuste exactamente a sus necesidades.
Consulta gratuita • Especificaciones personalizadas para las muelas • Envío a nivel mundial
El diamante es la primera opción para el pulido de carburo cementado (carburo de tungsteno). Es más duro que el CBN y ofrece una mejor resistencia al desgaste, así como un mejor acabado de la superficie en materiales duros no ferrosos. El CBN, por su parte, se prefiere para materiales ferrosos como el acero templado y el hierro fundido.
Para obtener un acabado verdaderamente espejado (R < ,1 µm), se deben utilizar granos de diamante de ultrafinura en el rango D10–D25, unidos con resina; posteriormente se realizan pasos de pulido adicional. Para superficies de calidad óptica, se pueden utilizar granos de aún mayor finura (más allá del rango D25). Como punto de partida para trabajos de precisión, los granos D46–D64 suelen lograr un nivel de rugosidad Ra de entre 0,1 y 0,3 µm; es recomendable utilizar un refrigerante en cantidad abundante para evitar daños térmicos.
Para el pulido de materiales ferrosos duros (con dureza de 58 HRC o superior), las muelas de CBN con ligante vitrificado suelen ser la mejor opción. La ligante vitrificado garantiza una buena retención de la forma de la muela y una efectiva eliminación de las virutas generadas durante el proceso de pulido. Para el pulido de materiales no ferrosos duros, como los carburos o las cerámicas, se prefiere el uso de diamantes electrochapados.
Se recomienda utilizar refrigerante para el enfriamiento durante la mayoría de las operaciones de pulido de diamantes y materiales de tipo CBN. Este refrigerante prolonga la vida útil de las muelas, mejora la calidad de la superficie y previene daños térmicos. En general, no se recomienda el pulido en seco para muelas unidas con resina.
Para el hierro fundido, se debe utilizar una muela de CBN con ligante vitrificado o de resina, con tamaños de grano comprendidos entre B107 y B151, en función del resultado final deseado. Las inclusiones de grafito presentes en el hierro fundido gris lo hacen ideal para el uso de muelas de CBN: la matriz de ferrita se desgasta de manera limpia, sin sufrir el tipo de desgaste químico que ocurre cuando se utilizan diamantes en materiales ferrosos.
El vidrio y las cerámicas técnicas requieren diamantes, nunca carburo de boro (CBN). Para las cerámicas sinterizadas, se deben utilizar discos de diamante unidos con metal o resina en los rangos D64–D126; para el trabajo óptico con vidrio, se utilizan diamantes finos unidos con resina en los rangos D9–D25, empleando un sistema de refrigeración para evitar el desgaste de los bordes.

Guía paso a paso para la selección de discos de amolado.
Leer más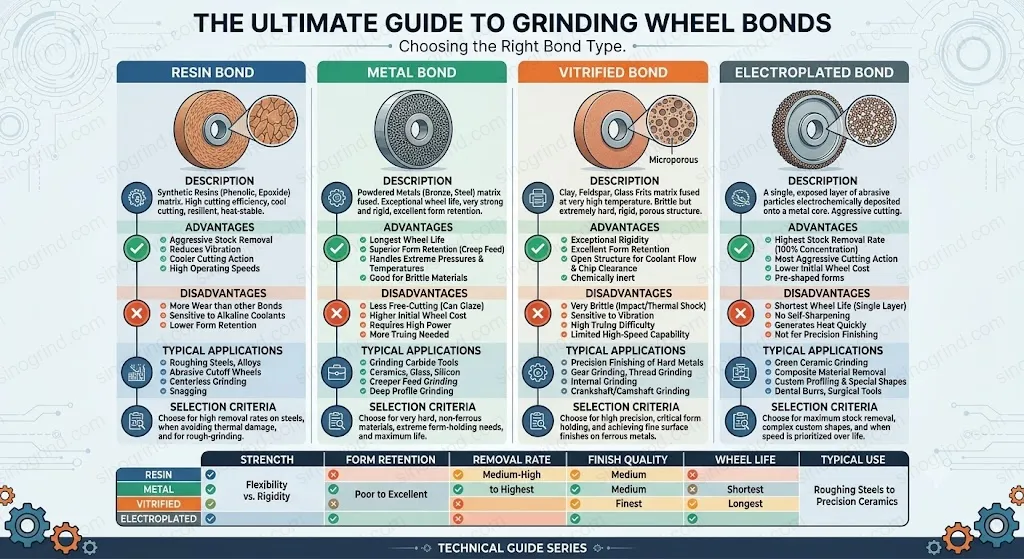
Elegir el tipo de obligación adecuado para su solicitud.
Leer más
Seleccionar la muela adecuada según los requisitos de acabado de la superficie.
Leer másMás de 20 años de experiencia en rectificado. Soluciones de diamante, CBN y abrasivos convencionales para la fabricación de precisión en todo el mundo.




