
 : +86 15874211461


Avances en la tecnología de muelas
El motor de la precisión: cómo los superabrasivos y las máquinas de rectificación avanzadas están redefiniendo la fabricación.
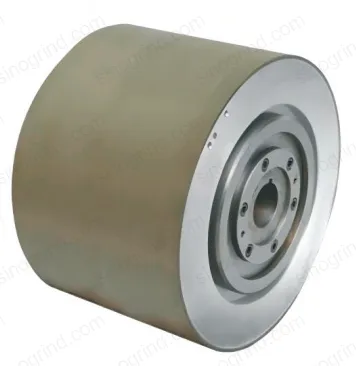
Leer másEl rectificado sin centro es un proceso de mecanizado especializado en el que el trabajo no se sujeta entre centros, sino que es soportado por una cuchilla de trabajo y regulado por una muela de regulación. SinoGrind fabrica muelas sin centro de alto rendimiento diseñadas para el rectificado de ejes, rodamientos, pinzas y otros componentes cilíndricos con avance y retroceso precisos.
Nuestras muelas sin centro están disponibles en ligantes de resina, metal y CBN, ofreciendo altas tasas de remoción de material, acabado de superficie superior y una vida útil prolongada de la muela para entornos de producción exigentes.
El rectificado sin centro es un proceso de mecanizado de alta precisión que elimina la necesidad de orificios de centros, mandriles o placas de cara para sujetar la pieza de trabajo. En su lugar, la pieza de trabajo descansa sobre una cuchilla de trabajo entre una muela y una muela de regulación. La muela de regulación controla la velocidad de rotación y la velocidad de avance, mientras que la muela realiza la remoción de material. Este proceso es ideal para la producción en alto volumen de piezas cilíndricas que requieren tolerancias ajustadas y un excelente acabado de superficie.
Las muelas sin centro de SinoGrind están diseñadas para una amplia gama de aplicaciones que incluyen:
Mejora la eficiencia de rectificado.
Diseñado para rectificado pesado con las máximas tasas de remoción de material. Las muelas con ligante metálico ofrecen una vida útil de la muela superior, excelente retención de forma y alta rigidez. Perfectas para rectificado grueso y eliminación de material en piezas duras y abrasivas.
Las muelas sin centro de Nitruro de Boro Cúbico (CBN) son la solución definitiva para el rectificado de aceros templados, aceros para herramientas y aceros de alta velocidad. El CBN ofrece una estabilidad térmica excepcional, inercia química al hierro y mantiene filos de corte rectificados bajo condiciones extremas.
| Una rectificadora cilíndrica puede tener múltiples muelas. | T (mm) – Anchura | |||||||
| 10 | 15 | 20 | 25 | 32 | 40 | 50 | 63 | |
| 300 | X | X | X | X | ||||
| 350 | X | X | X | X | X | |||
| 400 | X | X | X | X | X | X | ||
| 450 | X | X | X | X | X | X | ||
| 500 | X | X | X | X | X | X | X | |
| 600 | X | X | X | X | X | X | ||
| X = Tamaño disponible. Otros tamaños y configuraciones personalizadas disponibles a petición. | ||||||||
H (Orificio): Los tamaños estándar de orificio incluyen 75 mm, 127 mm, 203 mm y 305 mm. Tamaños de orificio personalizados disponibles.
Grados: Suave (L-M), Medio (N-P), Duro (Q-S) — seleccionados según el material de la pieza de trabajo y las condiciones de rectificado.
En el rectificado sin centro con alimentación continua, la pieza de trabajo pasa continuamente entre las muelas y de regulación, lo que lo hace ideal para la producción en grandes volúmenes de piezas cilíndricas. El rectificado sin centro con alimentación intermitente se utiliza para piezas con hombros, conicidades o geometrías complejas, donde la muela se sumerge en la pieza en una ubicación específica.
Las muelas sin centro pueden procesar una amplia gama de materiales, incluyendo acero templado, acero inoxidable, carburo, cerámica, aluminio y aleaciones especiales. El tipo de ligante de la muela y el abrasivo deben coincidir con el material del trabajo para obtener los mejores resultados. Las muelas de diamante y CBN se utilizan para materiales duros, mientras que el óxido de aluminio y el carburo de silicio funcionan bien en materiales más suaves.
El rectificado sin centro puede alcanzar acabados de superficie que van desde Ra 0.2 μm (8 μin) hasta Ra 1.6 μm (63 μin), dependiendo de la selección de la muela, los parámetros de rectificado y el material del trabajo. Las muelas de superabrasivos (diamante/CBN) pueden lograr acabados similares al espejo por debajo de Ra 0.1 μm para aplicaciones de precisión.
Considere estos factores: 1) Dureza y composición del material de la pieza de trabajo, 2) Acabado de superficie y tolerancia dimensional requeridos, 3) Tasa de remoción de material necesaria, 4) Tipo de máquina y parámetros de rectificado, 5) Disponibilidad de refrigerante. Nuestro equipo técnico puede ayudarle a seleccionar la configuración de muela óptima para su aplicación específica.
La vida útil de la muela depende de los parámetros de aplicación, pero los rangos típicos son: muelas convencionales (50-200 horas), muelas de CBN (200-800 horas) y muelas de diamante (150-600 horas). Los factores que afectan la vida útil de la muela incluyen la dureza de la pieza de trabajo, los parámetros de rectificado, la calidad del refrigerante y las prácticas de mantenimiento de la muela.
Muela y regulación OEM desde China.
Barra, tubo y pasador.
Acero y aleaciones.
El motor de la precisión: cómo los superabrasivos y las máquinas de rectificación avanzadas están redefiniendo la fabricación.
Leer másÚltimas noticias y análisis del sector sobre discos de rectificación de diamante. Explore el crecimiento del mercado impulsado por los vehículos eléctricos y la industria aeroespacial, las principales innovaciones tecnológicas en las estructuras y propiedades de los materiales, y las tendencias futuras que dan forma a la fabricación de precisión.
Leer másEl disco adecuado para la tarea: una guía técnica para seleccionar discos de rectificación
Leer másMás de 20 años de experiencia en rectificado. Soluciones de diamante, CBN y abrasivos convencionales para la fabricación de precisión en todo el mundo.






