
 : +86 15874211461


Postępy w technologii szlifowych kół
Silnik precyzji: Jak superabrazywne materiały i zaawansowane urządzenia do szlifowania zmieniają oblicze produkcji
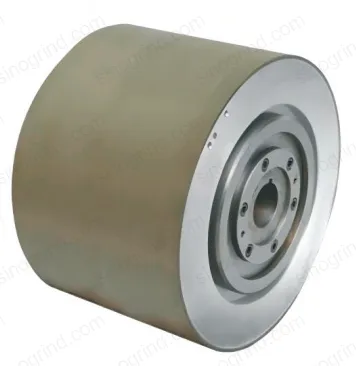
Czytaj dalej…Szlifowanie bezcentrowe to specjalizowany proces obróbki, w którym element obrabiany nie jest przymocowany pomiędzy dwoma centrami, lecz jest podtrzymywany przez specjalną ostrzę i sterowany za pomocą koła regulacyjnego. Firma SinoGrind produkuje wysokiej jakości ściernice bez użycia centrów, przeznaczone do dokładnego szlifowania wałków, łożysk, pinów oraz innych cylindrycznych komponentów.
Ściernice do szlifowania bezcentrowego dostępne są w wersjach wykonanych z żywicy, metalu lub ze spoiwem typu CBN. Zapewniają wyjątkowe wyniki pod względem szybkości usuwania materiału, doskonałej jakości powierzchni oraz dłuższego okresu trwania kół w wymagających środowiskach produkcyjnych.
Szlifowanie bezcentrowe to proces obróbki wysoce dokładnej, który eliminuje konieczność stosowania otworów środkowych, chwytaków lub innych elementów pomocniczych do przytrzymania przedmiotu roboczego. Przedmiot umieszcza się na ostrzu narzędzia, znajdującym się między kółem brytującym a kołem regulującym. Kole regulacyjne kontroluje prędkość obrotu i tempo przesuwania się narzędzia, natomiast koło brytujące wykonywa proces usuwania materiału. Ten proces jest idealny do masowej produkcji cylindrycznych części wymagających dużych tolerancji oraz doskonałej jakości powierzchni.
Ściernice szlifujące typu „centerless” marki SinoGrind są zaprojektowane z myślą o szerokim spektrum zastosowań, m.in.:
Idealne do zadań wymagających dokładnego wykończenia powierzchni. Ściernice bezosiowe ze spoiwem na bazie żywicy zapewniają doskonałe wykończenie powierzchni, zmniejszają generowanie ciepła oraz charakteryzują się samoodnawianiem się podczas pracy. Najlepiej nadają się do delikatnego szlifowania hartowanych stali, nierdzewnej stali oraz metali nieżelaznych.
Zaprojektowane dla intensywnego szlifowania z maksymalnymi prędkościami odrywania materiału. Ściernice z metalowym spoiwem charakteryzują się dłuższą żywotnością, doskonałym utrzymaniem kształtu oraz dużą twardością. Idealne do grubego szlifowania i usuwania zbędnych warstw na twardych i ściernych materiałach.
Ściernice CBN (azotek boru) są doskonałym rozwiązaniem do szlifowania twardej stali, stali narzędziowej oraz stali szybkotnącej. CBN charakteryzuje się wyjątkową termiczną stabilnością, chemiczną inertnością wobec żelaza oraz utrzymywaniem ostrego ostrza nawet w ekstremalnych warunkach.
| D (mm) | T (mm) - szerokość | |||||||
| 10 | 15 | 20 | 25 | 32 | 40 | 50 | 63 | |
| 300 | X | X | X | X | ||||
| 350 | X | X | X | X | X | |||
| 400 | X | X | X | X | X | X | ||
| 450 | X | X | X | X | X | X | ||
| 500 | X | X | X | X | X | X | X | |
| 600 | X | X | X | X | X | X | ||
| X = dostępny rozmiar. Inne rozmiary i konfiguracje na zamówienie. | ||||||||
H (otwór): Standardowe rozmiary otworów obejmują 75 mm, 127 mm, 203 mm i 305 mm. Dostępne są również niestandardowe rozmiary otworów.
Stopnie twardości: miękkie (L–M), średnie (N–P), twarde (Q–S) — dobierane w zależności od materiału przedmiotu obrabianego i warunków szlifowania.
Podczas obróbki bezstrefowej metodą wpywania materiału element roboczy jest ciągle przemieszczany między ostrzem szlifującym a kołem regulującym, co czyni tę metodę idealną dla produkcji dużych ilości części cylindrycznych. Metoda wpywania materiału typu „plunge” (bezstrefowa szlifowanie z pionowym ruchem ostrza) jest używana przy częściach z wygiętiami, stożkowymi krawędzami lub złożoną geometrią, gdy ściernica szlifująca jest wprowadzane w materiał w określonym miejscu.
Ściernice do szlifowania bezcentrowego mogą przetwarzać szeroką gamę materiałów, w tym stali utwardzonej, nierdzewnej, karbidów, ceramiki, aluminium, mosiądu oraz specjalnych stopów. Aby uzyskać najlepsze wyniki, rodzaj łącza pomiędzy elementami ściernicy a jego materiałem ścierniczym musi odpowiadać właściwościom obrabianego materiału. ściernice z diamentem lub CBN są używane do obróbki twardego materiału, natomiast tlenek aluminiumu i karbid krzemu sprawdzają się dobrze przy materiałach miękkszych.
Szlifowanie bezcentrowe może uzyskać różne poziomy wykończenia powierzchni – od Ra 0,2 μm (8 μm) do Ra 1,6 μm – w zależności od wybranego ściernicy, parametrów procesu szlifowania oraz materiału obrabianego. Ściernice o superabrazywnej powłoce (z diamentem lub CBN) mogą zapewnić poziom wykończenia bliski idealnemu (niższy niż Ra 0,1 μm) w aplikacjach wymagających wysokiej dokładności.
Ważne jest uwzględnić następujące czynniki: 1) Twardość i skład materiału obrabianego; 2) Pożądany stopień wykończenia powierzchni oraz tolerancje wymiarowe; 3) Szybkość usuwania materiału podczas procesu obróbki; 4) Typ maszyny oraz parametry szlifowania; 5) Dostępność chłodziwa. Nasza zespół techniczny pomoże Państwu wybrać najlepszą konfigurację ściernicy dostosowaną do specyfiki waszego zastosowania.
Żywotność kół zależy od parametrów aplikacji, ale typowe przedziały wynoszą: 50–200 godzin dla kół konwencyjnych, 200–800 godzin dla kół typu CBN oraz 150–600 godzin dla kół diamentowych. Na żywotność kół wpływają takie czynniki, jak twardość obrabianej części, parametry szlifowania, jakość chłodziwa oraz metody konserwacji kół.
Ściernica + prowadząca OEM.
Pręt, rura, trzpień.
Stale i stopy.
Silnik precyzji: Jak superabrazywne materiały i zaawansowane urządzenia do szlifowania zmieniają oblicze produkcji
Czytaj dalej…Najnowsze informacje i analizy z sektora dotyczące ściernic szlifujących diamentowych. Sprawdź, w jaki sposób rozwój rynku jest napędzany przez pojazdy elektryczne i przemysł lotniczy, kluczowe innowacje technologiczne w strukturze ściernic oraz tendencje przyszłości, które wpływają na rozwoj produkcji precyzyjnej.
Czytaj dalej…Prawidłowa ściernica do danej pracy: Techniczny przewodnik po wyborze ściernic
Czytaj dalej…Ponad 20 lat doświadczenia w szlifowaniu. Rozwiązania diamentowe, CBN i konwencjonalne materiały ścierne dla precyzyjnej produkcji na całym świecie.






