
 : +86 15874211461

.webp)
.webp)
Как выбрать шлифовальный круг
Пошаговое руководство по выбору шлифовального круга.
Читать далееУкажите свои параметры использования абразивных средств ниже, чтобы получить предварительную рекомендацию относительно типа абразива, способа его крепления к поверхности, размера зерен, концентрации абразива и характеристик используемого абразивного круга.
Выбор правильной связки — одно из важнейших решений при выборе алмазного или CBN шлифовального круга. Связочная матрица удерживает абразивные зерна и определяет, как круг изнашивается, правится и снимает материал. Круги на металлической связке обеспечивают наибольший ресурс и высочайшую производительность съема материала, что делает их идеальными для чернового шлифования карбидов и керамики. Круги на керамической связке обладают пористостью и свойством самообновления, обеспечивая более гладкую поверхность и отличный отвод СОЖ для прецизионной финишной обработки. Круги на бакелитовой связке сочетают универсальность с хорошим демпфированием, что подходит для общего шлифования и заточки инструмента. Воспользуйтесь инструментом ниже, чтобы указать материал детали, операцию и условия шлифования, и получить рекомендацию по связке и абразиву, адаптированную для вашего применения.
| Критерий | Оценка соответствия | Бар |
|---|
Выбор подходящего шлифовального круга предполагает соответствие типа абразива, размера зерен, их концентрации, способа крепления к основанию круга, а также рабочих параметров конкретным условиям использования. Ниже приведены основные критерии выбора.
Для обработки нелегкосплавных твердых материалов используйте алмазный инструмент. (Карбиды, керамика, стекло, твердосплавы на основе карбида кремния (PCD), графит, ферриты). Для обработки железосодержащих твердых материалов используйте систему CBN. (Загартованная сталь, подшипниковая сталь, инструментальная сталь, литая железо). Алмаз химически реагирует со железом при температурах шлифования, что делает его непригодным для использования с железосодержащими металлами. Кубического нитрида бора (CBN) обладает термической стабильностью и химической инертностью по отношению к железосодержащим деталям при температурах до примерно 1300 °C.
Размер зерен абразива определяет баланс между скоростью удаления материала и качеством поверхностной обработки.
Концентрация обозначает процентное содержание абразива в слое для шлифования. Для стандартизации используется кодировка с использованием буквы «C»; по установленным правилам C100 означает, что объем абразива составляет 25%.
Эта связующая субстанция удерживает абразивные частицы вместе, контролирует степень износа круга, процесс их шлифования и характер режущего действия.
Класс материала для шлифовальных кругов характеризует прочность связи между его структурными элементами и абразивными частицами. Материалы более мягкого класса быстрее отслоевают абразивные частицы (обеспечивают эффект самошлифовки), тогда как материалы более твердого класса удерживают их в течение более длительного времени. Для материалов, трудных для шлифования, а также для выполнения грубых операций шлифовки следует использовать материалы с более твердыми связующими веществами. Для материалов, легких для шлифования, а также для выполнения тонких операций шлифовки рекомендуется использовать материалы с более мягкими связующими веществами – это поможет предотвратить чрезмерное нагружение шлифовальных инструментов.
Суперабразивные круги обычно вращаются со скоростью 20–35 м/с при использовании смолистого связующего вещества и до 60 м/с при использовании керамического связующего вещества (системы на основе высокоскоростных керамическых абразивов типа CBN могут превышать этот показатель). Более высокие скорости улучшают качество обработки поверхности, но увеличивают выделение тепла. Перед выбором круга всегда уточните максимально допустимую скорость вращения вашего оборудования. Для сухой обработки обычно требуется более низкая скорость, чем для влажной.
Выбор охлаждающей среды напрямую влияет на качество шлифования и срок службы шлифовальных инструментов. Для большинства случаев применения сверхабразивов предпочтительнее использование охлаждающей среды, обеспечивающей эффективное отводящее действие тепла и удаляющей образующиеся при шлифовании отходы. Для некоторых случаев применения CBN-абразивов на закаленной стали допустимо использование системы минимального количества смазочных веществ (MQL – Minimum Quantity Lubrication). Шлифование в сухом режиме, как правило, не рекомендуется при использовании сверхабразивов, за исключением специальных случаев, когда используются шлифовальные инструменты на смолистом связующем и предусмотрена эффективная система удаления пыли.
Суперабразивные шлифовальные круга требуют специальной обработки по сравнению с обычными кругами. Шлифовальные круга на смолистом связующем материале могут шлифоваться с помощью специальных инструментов на основе оксида алюминия или карбида кремния. Шлифовальные круга на металлическом связующем материале требуют использования алмазных инструментов или методов электроосаждения для обновления их абразивного слоя. Шлифовальные круга на керамическом связующем материале могут шлифоваться обычными алмазными инструментами. Шлифовальные круга, покрытые электролитическим покрытием, не требуют дополнительной обработки, но со временем теряют свой абразивный слой.
Данный инструмент предназначен только для предварительного выбора. Все рекомендации должны быть проверены путём реальных шлифовальных испытаний в условиях конкретного оборудования, геометрии обрабатываемой детали и требований производства. Обратитесь в инженерную команду SINOGRIND для получения поддержки по конкретным приложениям.
Эти инструменты предоставляют предварительные рекомендации на основе общих принципов инженерии. Однако каждый случай использования абразивных инструментов характеризуется уникальными условиями: спецификациями абразивного круга, состоянием оборудования, схемой охлаждения и целями процесса. Благодаря более чем 20-летнему опыту производства абразивных кругов из алмаза и кубического нитрида бора (CBN) инженерная команда SinoGrind сможет проанализировать ваши требования и рекомендовать круг, идеально подходящий именно для ваших нужд.
Бесплатная консультация • Индивидуальные параметры кругов • Глобальная доставка
Алмаз является предпочтительным материалом для шлифовки сверлённых карбидов (тungsten carbide). Алмаз обладает более высокой твёрдостью по сравнению с CBN, что обеспечивает лучшую устойчивость к износу и качество поверхности при обработке нелегированных твёрдых материалов. Для обработки легированных материалов, таких как закалённая сталь и литая черная металл, предпочтительнее использовать CBN.
Для достижения идеального зеркального полирования (коэффициент абразивности R < ,1 мкм) используются сверхтонкие алмазные абразивы классов D10–D25 на смолистом связующем; для поверхностей оптического класса могут применяться абразивы более тонкие (классы D25 и выше). В качестве отправной точки для выполнения точных работ обычно достаточно абразивов классов D46–D64 — они позволяют добиться значения коэффициента абразивности Ra в пределах 0,1–0,3 мкм. Для предотвращения термического повреждения рекомендуется использовать систему охлаждения.
Для шлифовки закалённых железосодержащих материалов (твердостью 58 HRC и выше) наиболее подходящим вариантом являются шлифовальные круги с керамическим связующим веществом и абразивным материалом типа CBN. Керамическое связующее обеспечивает стабильность формы круга в процессе шлифовки и хорошее удаление образовавшихся стружек. Для шлифовки твёрдых нежелезосодержащих материалов (например, карбида или керамики) предпочтительнее использовать абразивные круги с покрытием из электролитически нанесённого алмаза.
Для большинства операций шлифования алмазами и инструментами на основе кубического нитрида бора (CBN) рекомендуется использовать охлаждающую жидкость. Она увеличивает срок службы шлифовальных кругов, улучшает качество поверхности и предотвращает термические повреждения. Шлифование в сухом состоянии обычно не рекомендуется для кругов, связанных с помощью смолы.
Для обработки чугуна используйте круг с алмазным наполнителем (CBN – Кубический нитрид бора) с керамическым или смолистым связующим веществом; размер зерен наполнителя должен соответствовать классу от B107 до B151, в зависимости от требуемого уровня поверхностной гладкости. Графитовые включения, присутствующие в сером чугуне, делают его идеальным материалом для обработки с использованием круга типа CBN: ферритовая матрица чугуна подвергается эффективному шлифованию без возникновения химического износа, характерного для обработки алмазом железосодержащих материалов.
Для обработки стекла и технической керамики требуются алмазные инструменты; никогда не использовать инструменты на основе кубического нитрида бора (CBN). Для обработки спеченной керамики применяются алмазные шлифовальные круги на металлическом или смолистом креплении с классом твердости D64–D126; для оптической обработки стекла используются тонкие алмазные инструменты на смолистом креплении с классом твердости D9–D25 при применении системы промывки для предотвращения образования трещин на краях инструментов.

Пошаговое руководство по выбору шлифовального круга.
Читать далее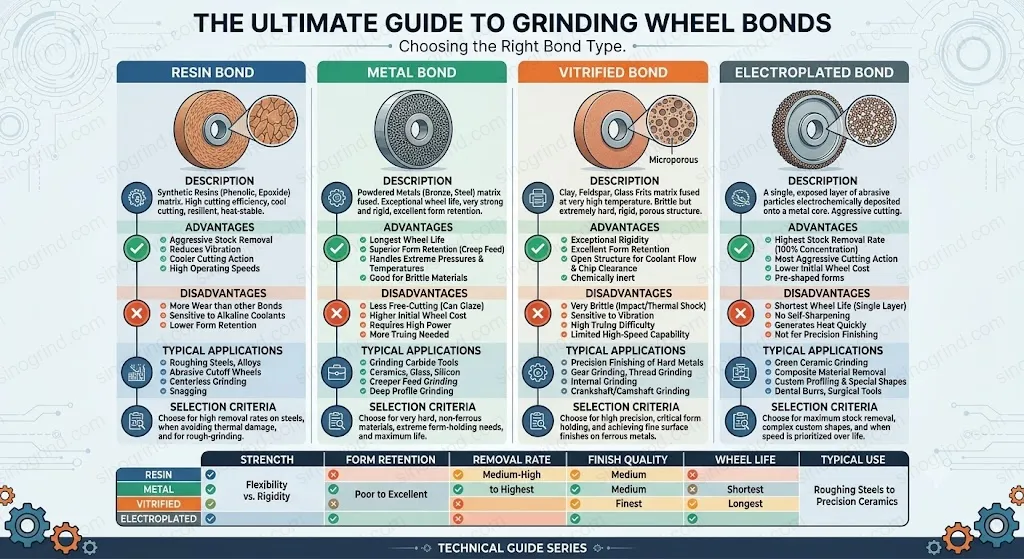
Выбор подходящего типа связок для вашего проекта.
Читать далее
Выбор подходящего шлифовального 디스ка в зависимости от требований к качеству поверхности.
Читать далееБолее 20 лет опыта в шлифовании. Абразивные решения на основе алмаза, CBN (кубического нитрида бора) и традиционных материалов для точного производства по всему миру.




