
 : +86 15874211461

.webp)
.webp)
Comment choisir une meule à affuter
Guide pas à pas pour le choix des meules de meulage.
Lire plusSaisissez vos paramètres de travail ci-dessous pour recevoir une recommandation préliminaire concernant le type d’abrasif, le liant utilisé, la taille des grains, la concentration de l’abrasif ainsi que les spécifications relatives à la meule d’abrasion.
Le choix du bon liant est l'une des décisions les plus importantes lors de la sélection d'une meule diamant ou CBN. La matrice de liant retient les grains abrasifs en place et contrôle l'usure, l'affûtage et la coupe de la meule. Les meules à liant métallique offrent la durée de vie la plus longue et la capacité d'enlèvement de matière la plus élevée, ce qui les rend idéales pour l'ébauchage du carbure et de la céramique. Les meules à liant vitrifié offrent une porosité et un comportement autotriturant, permettant des finitions de surface plus fines avec une excellente circulation du liquide de refroidissement pour l'affinage de précision. Les meules à liant résine offrent un bon équilibre entre polyvalence et amortissement, adaptées au meulage polyvalent et à l'affûtage des outils. Utilisez l'outil ci-dessous pour saisir le matériau de votre pièce, l'opération et les conditions de meulage afin de recevoir une recommandation de liant et d'abrasif adaptée à votre application.
| Critère | Score | Bar |
|---|
Le choix du bonne meule de meulage implique l’adaptation du type de matériau abrasif, de la taille des grains, de la concentration de ces grains, du type de liant utilisé, ainsi que des paramètres de fonctionnement à votre application spécifique. Voici les principaux facteurs à prendre en compte pour effectuer ce choix.
Utilisez le diamant pour les matériaux durs non ferreux. (Carbures, céramiques, verre, PCD, graphite, ferrites.) Utilisez le CBN pour les matériaux durs à base de fer. (Acier durci, acier de roulement, acier à outils, fonte). Le diamant réagit chimiquement avec le fer à des températures de meulage, ce qui le rend inadapté au travail des métaux ferreux. Le CBN est stable thermiquement et inerte chimiquement avec les pièces en métal ferreux jusqu’à environ 1 300 °C.
La taille des grains détermine l’équilibre entre le taux d’élimination du matériau et la qualité du fini de la surface.
La concentration indique la proportion en volume de l’abrasif dans la couche de meulage. La notation standard utilise un système de codage basé sur des chiffres « C » ; par convention, C100 correspond à 25 % du volume total de l’abrasif.
La liaison maintient les grains abrasifs ensemble et contrôle l’usure des roues, le comportement des agents de préparation des surfaces et l’efficacité de l’action de coupe.
Le degré de rigidité du liant indique la force avec laquelle celui-ci retient les grains abrasifs. Les liants plus doux libèrent les grains plus rapidement (phénomène de « auto-afinage »), tandis que les liants plus durs les retiennent plus longtemps. Utilisez des liants plus durs pour les matériaux difficiles à meuler et pour les coupes légères. Utilisez des liants plus doux pour les matériaux faciles à meuler et pour les coupes plus profondes, afin de prévenir une surcharge mécanique.
Les roues à superabrasif fonctionnent généralement à des vitesses de 20 à 35 m/s pour les liants à base de résine, et jusqu’à environ 60 m/s pour les liants vitrifiés (les systèmes à CBN à haute vitesse peuvent dépasser cette limite). Des vitesses plus élevées améliorent le fini de la surface, mais augmentent la production de chaleur. Vérifiez toujours la vitesse maximale nominale de votre machine avant de choisir une roue. Le meulage à sec nécessite généralement des vitesses plus basses que le meulage à l’eau.
Le choix du liquide de refroidissement a un impact direct sur les performances de meulage ainsi que sur la durée de vie des meules de meulage. Le liquide de refroidissement à circulation continue est préféré pour la plupart des applications utilisant des matériaux superabrasifs, car il permet d’éliminer efficacement la chaleur et les copeaux générés. La lubrification à quantité minimale (MQL – Minimum Quantity Lubrication) est acceptable pour certaines applications impliquant des matériaux CBN sur acier durci. Le meulage à sec n’est généralement pas recommandé pour les matériaux superabrasifs, sauf dans des cas spécifiques de meulage d’outils utilisant des meules liées à la résine et disposant d’un système adéquat d’ extraction de la poussière.
Les meules superabrasives nécessitent un traitement différent de celui des meules conventionnels. Les meules liées par une résine peuvent être affinés à l’aide de bâtonnets à abrasif à base d’oxyde d’aluminium ou de carbure de silicium. Les meules liées par un métal exigent l’utilisation d’affineurs à diamant ou un traitement par décharge électrique. Les meules liées par un verre peuvent être affinés avec des affineurs à diamant classiques. Les meules plaquées électriquement n’ont pas besoin d’être affinés, mais leur couche abrasive s’estompe avec le temps.
Cet outil ne fournit que des indications pour le choix préliminaire des paramètres. Toutes les recommandations doivent être validées par des essais de meulage réels, en tenant compte des conditions spécifiques de votre machine, de la géométrie de la pièce à travailler et des exigences de production. Consultez l’équipe d’ingénierie de SINOGRIND pour obtenir un soutien adapté à votre application.
Ces outils fournissent des orientations préliminaires fondées sur des principes généraux d’ingénierie. Chaque application de meulage présente des variables uniques : spécifications de la meule de meulage, état de la machine, stratégie d’utilisation du liquide de refroidissement, et objectifs du processus. Avec plus de 20 ans d’expérience dans la fabrication de meules abrasives à diamant et à carbure de bore (CBN), l’équipe d’ingénierie de SinoGrind peut analyser votre demande et vous recommander une meule parfaitement adapté à vos besoins spécifiques.
Consultation gratuite • Spécifications personnalisées pour les roues • Livraison dans le monde entier
Le diamant est la première option pour le meulage des carbures cimentés (carbure de tungstène). Il est plus dur que le CBN et offre une meilleure résistance à l’usure ainsi qu’un meilleur fini de surface sur les matériaux durs non ferreux. Le CBN est préféré pour les matériaux ferreux tels que l’acier trempé et la fonte.
Pour un véritable fini à la mirror (R < ,1 µm), utilisez des grains de diamant ultra-fins de la gamme D10–D25 liés à une résine, suivis de traitements de polissage supplémentaires. Des grains encore plus fins (au-delà de la gamme D25) peuvent être utilisés pour les surfaces de niveau optique. En tant que point de départ pour des travaux de précision, les grains de la gamme D46–D64 permettent généralement d’obtenir un Ra de 0,1 à 0,3 µm ; associez-les à un système de refroidissement pour éviter les dommages thermiques.
Pour l'affûtage de matériaux ferreux durcis (tels que les aciers de résistance 58 HRC et supérieure), les meules à grain CBN sont souvent le meilleur choix. Le liant vitrifié assure une bonne stabilité de la forme de la meule ainsi qu'une bonne évacuation des copeaux générés lors de l'affûtage. Pour l'affûtage de matériaux non ferreux durs, tels que les carbures ou les céramiques, on préfère l'utilisation de diamants électropliqués.
Le refroidant utilisé pour les opérations de meulage est recommandé pour la plupart des travaux sur les diamants ainsi que sur les abrasifs à base de carbure de bore (CBN). Il prolonge la durée de vie des meules de meulage, améliore la qualité de la surface et empêche les dommages dus aux effets thermiques. Le meulage à sec n’est généralement pas conseillé pour les meules liées à la résine.
Pour le fonte, utilisez une meule CBN à liant vitrifié ou résiné, avec une taille de grains comprise entre B107 et B151, en fonction du résultat de finition souhaité. Les inclusions de graphite présentes dans la fonte grise en font un matériau idéal pour les meules CBN : la matrice de ferrite est abrasée de manière propre, sans les dommages chimiques auxquels sont soumis les diamants lorsqu’ils sont utilisés sur des matériaux ferreux.
Le verre et les céramiques techniques nécessitent des diamants – jamais de carbure de bore (CBN). Pour les céramiques sinterées, utilisez des meules à diamant liés à un métal ou à une résine (classes D64 à D126) ; pour les travaux optiques sur le verre, utilisez des diamants finement liés à une résine (classes D9 à D25), avec un système de refroidissement pour empêcher l’éclatement des bords.

Guide pas à pas pour le choix des meules de meulage.
Lire plus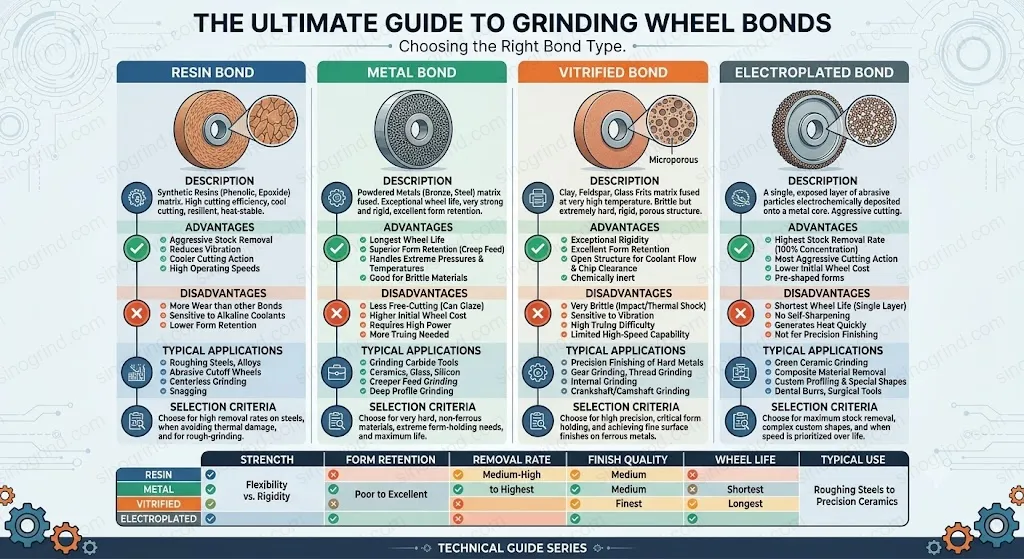
Choisir le type de obligation approprié pour votre demande.
Lire plus
Choisir la bonne meule de rectification en fonction des exigences en matière de finition de surface.
Lire plusPlus de 20 ans d'expertise en rectification. Solutions en diamant, CBN (nitrure de bore cubique) et abrasifs conventionnels pour la fabrication de précision dans le monde entier.




