: +86 15874211461


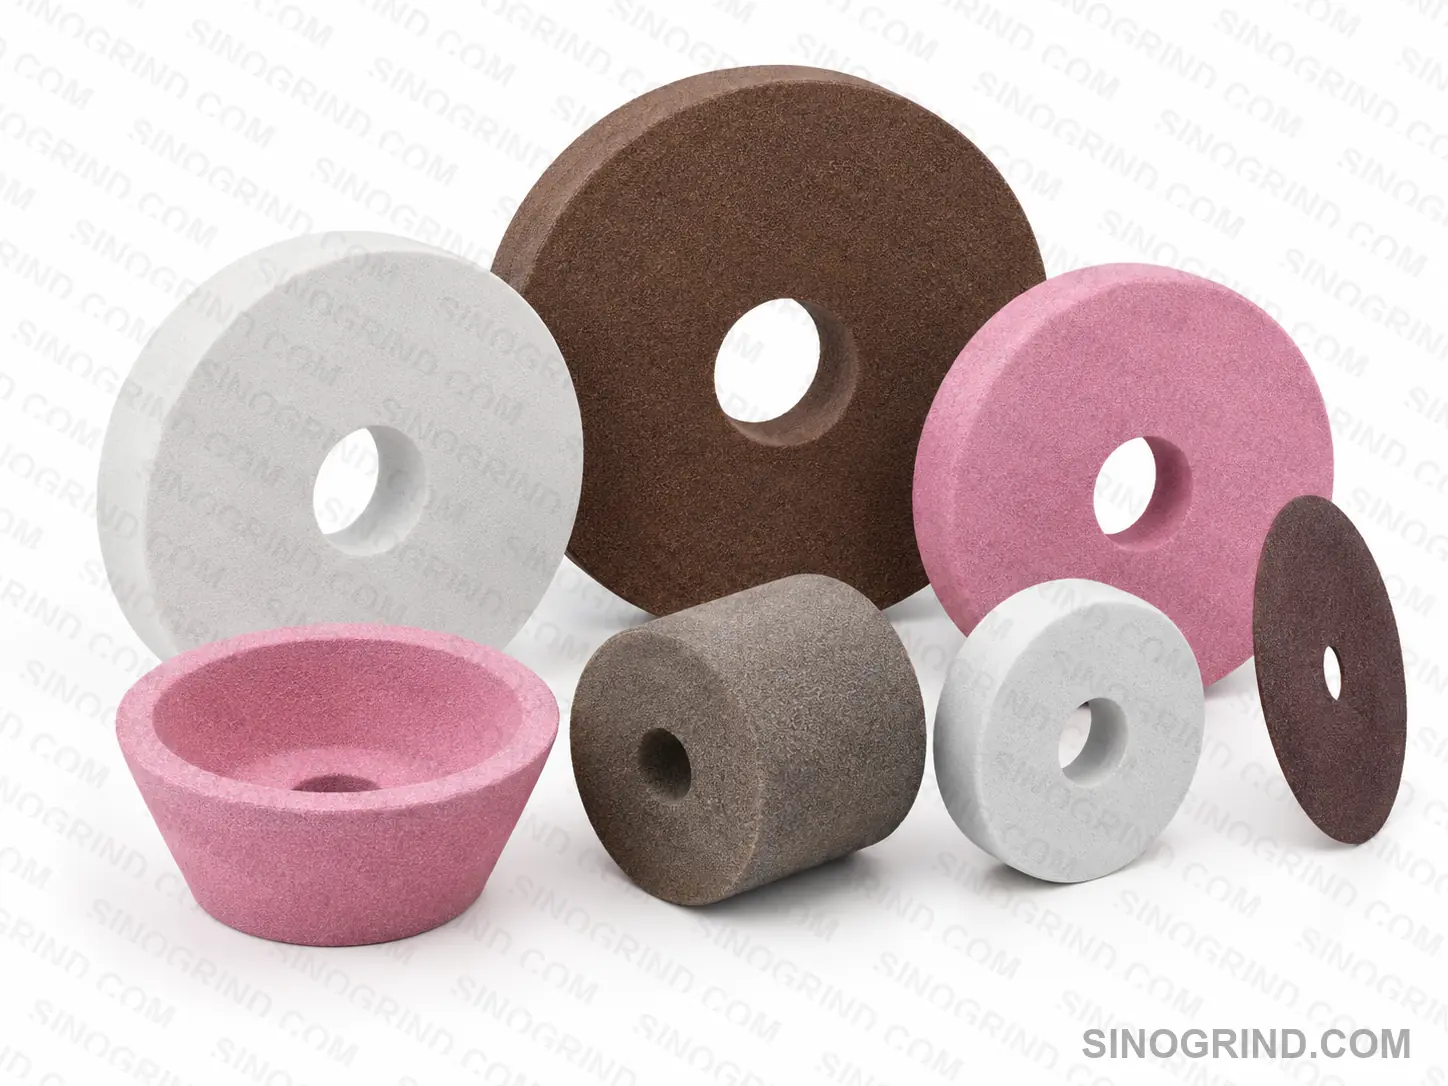
Le choix de la meule de meulage optimal est une décision technique cruciale qui affecte directement la qualité des pièces, la productivité et les coûts. Un mauvais choix peut entraîner une finition de surface médiocre, des dommages thermiques, un usure rapide de la meule et des arrêts de production fréquents. Ce guide propose une approche structurée, axée sur les caractéristiques des matériaux, pour sélectionner la meule le plus adapté, en se concentrant sur les deux superabrasifs les plus couramment utilisés : le diamant et le nitride de bore cubique (CBN), ainsi que sur la manière dont leurs propriétés répondent aux exigences des procédés de meulage modernes.
La première règle : Laissez le matériau guider le choix de l’abrasif
Le matériau de la pièce à meuler est le facteur le plus important. La règle de base repose sur l’affinité chimique des abrasifs : le diamant (C) étant à base de carbone, il réagit avec les matériaux ferreux à des températures élevées, ce qui entraîne une usure excessive et rend le diamant inadapté à la plupart des aciers.
« Une règle simple mais efficace : utilisez le diamant pour les matériaux non ferreux, durs et fragiles. Utilisez le CBN pour les matériaux ferreux durs et résistants. »
Ici est résumée la logique de sélection de l’abrasif :
- Choisissez des meules de diamant pour: les carbures (tungstène, carbone de silicium), les céramiques, le graphite, les composites avancés (CFRP) et la plupart des matériaux difficiles à meuler.
- Choisissez des meules de CBN pour: les aciers trempés (HR > 0), les aciers-outils, les aciers à haute vitesse (HSS), les superalliages au nickel et les fontes dures.
- Les abrasifs conventionnels (oxyde d’aluminium, carbone de silicium): restent le choix économique pour les aciers doux (HR < 0), l’aluminium et autres métaux non ferreux, lorsque les superabrasifs n’offrent aucun avantage significatif en termes de durée de vie ou de qualité du fini.
Adaptation du type d’adhésif au processus et à la machine
Une fois l’abrasif choisi, le type d’adhésif détermine la manière dont les grains sont fixés sur la meule. L’adhésif influence la durée de vie de la meule, l’agressivité de la coupe et les besoins de réglage de la meule.
- Adhésif à base de résine: Offre une excellente absorption des chocs et une coupe douce. Idéal pour le finissage de surface et la fabrication de tranchants affûtés, notamment dans les machines de meulage d’outils.
- Adhésif vitrifié: Se caractérise par sa rigidité et sa porosité (bon accès au fluide de refroidissement), ce qui permet un réglage facile de la meule. Idéal pour les meulages de haute précision, notamment sur des machines CNC, pour produire des profils complexes sur des arbres ou des roulements trempés.
- Adhésif métallique (sinteré ou électropliqué): Assure une meilleure rétention des grains, ce qui prolonge la durée de vie de la meule, surtout pour les matériaux très durs. Souvent utilisé pour les meules de diamant dans les applications de meulage intensif.
Ajustements finaux : Taille des grains, concentration des grains et caractéristiques de la machine
Le dernier étape consiste à ajuster les spécifications de la meule en fonction de vos objectifs de qualité et de productivité.
- Taille des grains: Les grains gros (par exemple 80/100) enlèvent plus de matériau mais laissent une surface plus rugueuse ; les grains fins (par exemple 400/600) offrent un fini de meilleure qualité mais nécessitent une vitesse de meulage plus lente. Il est courant d’utiliser une meule à grains gros pour le meulage brut et une meule à grains fins pour le finissage.
- Concentration des grains: Plus la concentration des grains est élevée (par exemple 100-150), plus il y a de points de coupe, ce qui prolonge la durée de vie de la meule et convient aux matériaux durs. Une concentration plus faible (par exemple 50-75) permet une coupe plus douce, surtout pour les matériaux mous et ductiles.
- Considérations relatives à la machine: Les caractéristiques de la machine de meulage imposent des contraintes : les meules à petit diamètre sont préférables pour les hauteurs de vitesse élevées (CBN ou diamant) ; la rigidité de l’arbre de la machine est essentielle pour une bonne stabilité de la meule.
Un cadre de décision complet
Le choix d’une meule de meulage efficace est un processus systématique. Commencez par analyser le matériau de la pièce à meuler pour choisir entre le diamant et le CBN. Pensez ensuite à votre objectif principal (enlèvement de matériau important, fini de surface de haute qualité ou longévité de l’outil). Ces critères vous aideront à choisir le type d’adhésif et les caractéristiques de la meule. Prenez également en compte les capacités de votre machine (rigidité, vitesse maximale, système de refroidissement). Consultez toujours les ingénieurs spécialisés de votre fournisseur de meules de meulage : ils pourront vous conseiller et vous proposer des meules de test pour valider votre choix, afin d’obtenir un équilibre optimal entre qualité, coût et productivité.