: +86 15874211461


La scelta della mola da rettifica appropriata rappresenta una decisione tecnica di fondamentale importanza, in quanto influisce direttamente sulla qualità del pezzo prodotto, sulla produttività e sui costi. Una scelta errata può comportare una finitura superficiale di scarsa qualità, danni dovuti a fenomeni termici, un’elevata usura della mola stessa e tempi di inattività più lunghi. Questa guida fornisce un approccio sistematico, basato sulle caratteristiche dei materiali da lavorare, concentrandosi sui due principali tipi di superabrasivi: il diamante e il nitruro di boro cubico (CBN), nonché sulle loro proprietà in relazione alle esigenze delle lavorazioni moderne.
La prima regola: lasciare che il materiale guidi la scelta dell’abrasivo
Il materiale del pezzo da lavorare è il fattore più importante. La regola fondamentale si basa sull’affinità chimica tra l’abrasivo e il materiale stesso: il diamante reagisce con i materiali ferrosi ad alte temperature di rettifica, causando un’elevata usura e rendendo il diamante inadatto alla maggior parte degli acciai.
“Una regola semplice ma efficace: utilizzare il diamante per i materiali non ferrosi, duri e fragili; utilizzare il CBN per gli acciai duri e resistenti.”
Ecco un riepilogo dei criteri per la selezione dell’abrasivo:
- Utilizzare mole da rettifica in diamante per: carburi (carburo di tungsteno, carburo di silicio), ceramiche, vetro, grafite, compositi avanzati (CFRP) e la maggior parte dei materiali difficili da lavorare.
- Utilizzare mole da rettifica in CBN per: acciai temprati (durezza HR > 0), acciai per utensili, acciai ad alta velocità (HSS), superleghe al nichel e ghisa dura.
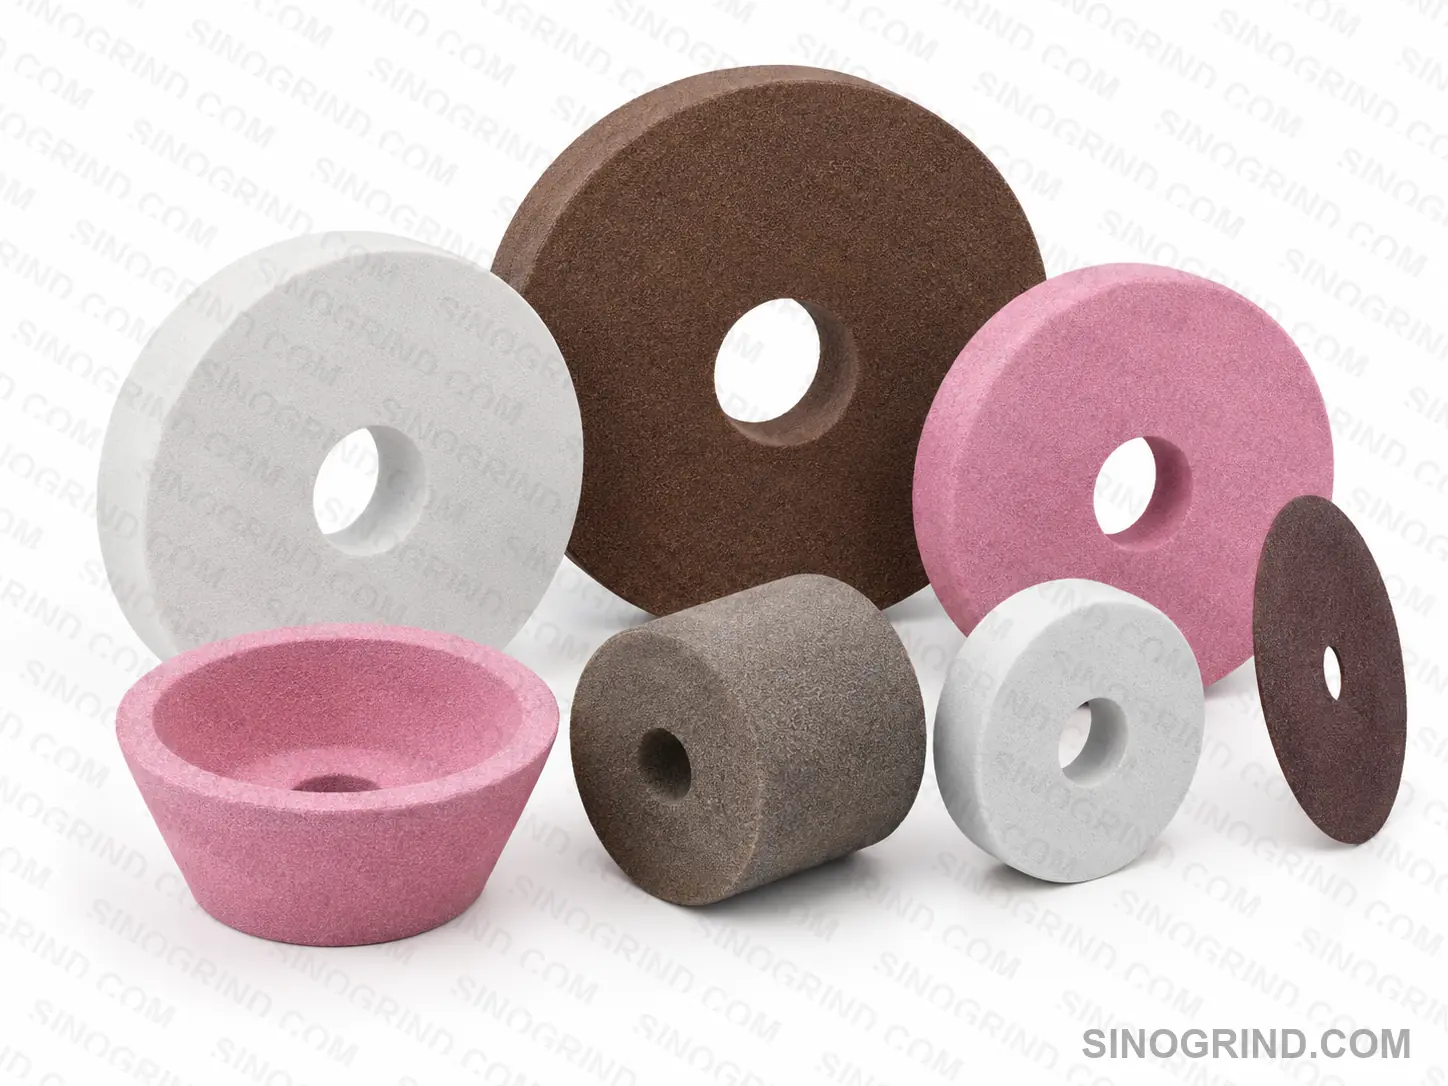
- Abrazivi convenzionali (ossido di alluminio, carburo di silicio): la scelta più economica per gli acciai morbidi (durezza HR < 0), l’alluminio, il bronzo e altri metalli non ferrosi, quando gli abrasivi superduri non offrono vantaggi significativi in termini di durata o qualità.
Abbinare il tipo di legame dell’abrasivo alle esigenze della lavorazione e della macchina
Dopo aver scelto l’abrasivo, il tipo di legame che unisce i granuli all’interno della mola ne determina il modo in cui vengono fissati e rilasciati durante il processo di rettifica. Il tipo di legame influisce sulla durata della mola, sull’aggressività del taglio e sulle necessità di manutenzione.
- Legame a base di resina: offre un ottimo ammortizzamento e una rettifica fluida; ideale per finiture precise e per la produzione di bordi affilati. Utilizzato comunemente per mole in diamante e CBN.
- Legame vitrificato: caratterizzato da rigidità e porosità elevata; consente un ottimo contatto con il refrigerante e una rettifica di alta precisione, adatto a macchine CNC per la produzione di profili complessi.
- Legame metallico (sinterizzato o elettrolitico): garantisce una maggiore resistenza dei granuli, aumentando la durata della mola, soprattutto per materiali molto duri.
Regolazioni finali: dimensione dei granuli, concentrazione degli abrasivi e caratteristiche della macchina
L’ultimo passaggio consiste nell’adattare le caratteristiche della mola alle esigenze specifiche in termini di qualità e produttività.
- Dimensione dei granuli: i granuli grossolani (es. 80/100) rimuovono il materiale più rapidamente, ma lasciano una superficie ruvida; i granuli fini (es. 400/600) garantiscono una finitura migliore, ma richiedono tempi di lavorazione più lunghi. Si consiglia di utilizzare mole grossolane per il lavoro preliminare e mole fini per la finitura finale.
- Concentrazione degli abrasivi: indica la quantità di materiale abrasivo presente nella struttura della mola; concentrazioni più elevate (es. 100–150) offrono una maggiore efficacia di taglio, ma riducono la durata della mola; concentrazioni più basse (es. 50–75) sono più adatte a materiali morbidi e duttili.
- Considerazioni sulla macchina: le caratteristiche della macchina da rettifica influenzano la scelta del tipo di abrasivo e del legame della mola.
- Macchine per rettifica interna: richiedono mole di piccolo diametro e velocità elevate; mole in CBN o diamante sono consigliate per funzionare in condizioni di alta rotazione.
- Macchine per rettifica esterna (cilindriche): offrono maggiore flessibilità; la scelta dipende dalle esigenze di precisione e di finitura.
- Sistemi di rettifica senza centro:
- La regolazione degli angoli tra mola da rettifica, supporto del pezzo e sistema di refrigerante è fondamentale per ottenere risultati uniformi.
Un quadro di riferimento per la decisione
La scelta corretta della mola da rettifica richiede un approccio sistematico: iniziate dall’analisi del materiale da lavorare per decidere se utilizzare una mola con diamante o una mola con tecnologia CBN; tenete poi conto dei vostri obiettivi principali (rimozione del materiale, finitura precisa o lunga durata degli strumenti) nonché delle caratteristiche della vostra macchina. Consultate sempre gli ingegneri del vostro fornitore di mole da rettifica per ottenere consigli personalizzati e verificare che la scelta effettuata sia ottimale in termini di qualità, costi e produttività.