: +86 15874211461

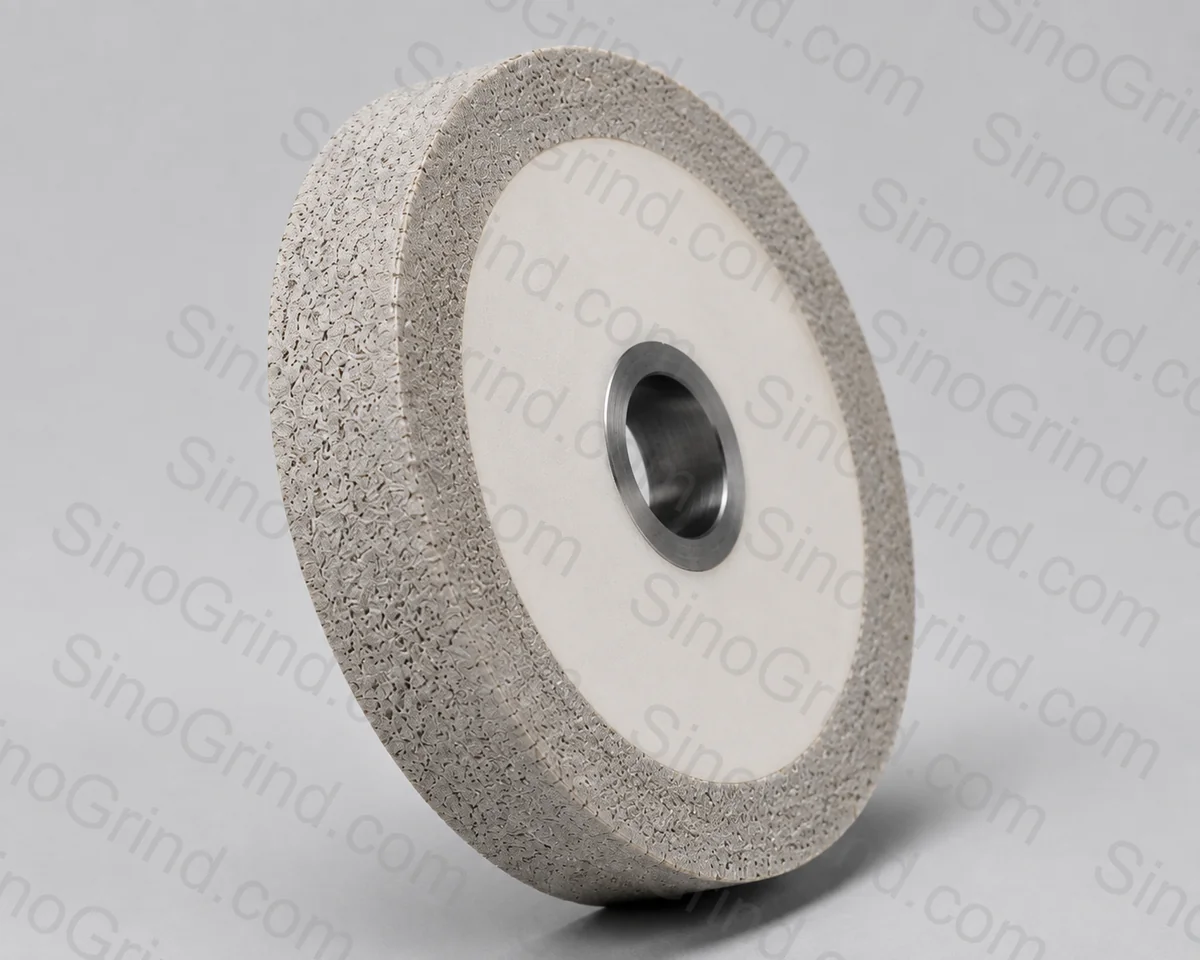
Risposta rapida: per la rettifica di ingranaggi e cuscinetti temprati si usa il CBN vetrificato. Le mole di profilo per ingranaggi partono tipicamente da B76–B126, concentrazione 125–150%; le ruote filettate CBN usano un intervallo simile con un ravvivatore specifico per il profilo. Le piste dei cuscinetti partono tipicamente da B64–B91, 125% con ravvivatura fine. Lavorare con olio o refrigerante ad alte prestazioni, controllare le bruciature e verificare velocità e ravvivatura con il costruttore della mola.
Letture correlate: Guida alle mole CBN · Mole in diamante e CBN con legante vetrificato · Ravvivatura e raddrizzatura delle mole CBN.
Perché il CBN per ingranaggi e cuscinetti
Ingranaggi e anelli di cuscinetti sono realizzati con acciai ferrosi temprati in massa o cementati, di solito nell'intervallo 58–65 HRC dopo il trattamento termico. Vengono finiti dopo la tempra perché la distorsione del trattamento termico è maggiore della tolleranza finale. Questo pone l'operazione di finitura su una superficie dura, resistente all'usura e sensibile al calore — esattamente la combinazione per cui il CBN è progettato.
Il CBN tiene la forma, taglia freddo rispetto agli abrasivi convenzionali e può essere ravvivato a un profilo preciso. Nella rettifica di ingranaggi il profilo della mola è il profilo del pezzo (o il suo equivalente generatore), quindi la tenuta della forma controlla direttamente l'accuratezza di profilo e di elica. Nella rettifica di cuscinetti la curvatura e la finitura della pista controllano rumorosità, durata e comportamento lubrificante. Entrambe le applicazioni penalizzano una mola che brucia o perde forma.
Metodi di rettifica degli ingranaggi
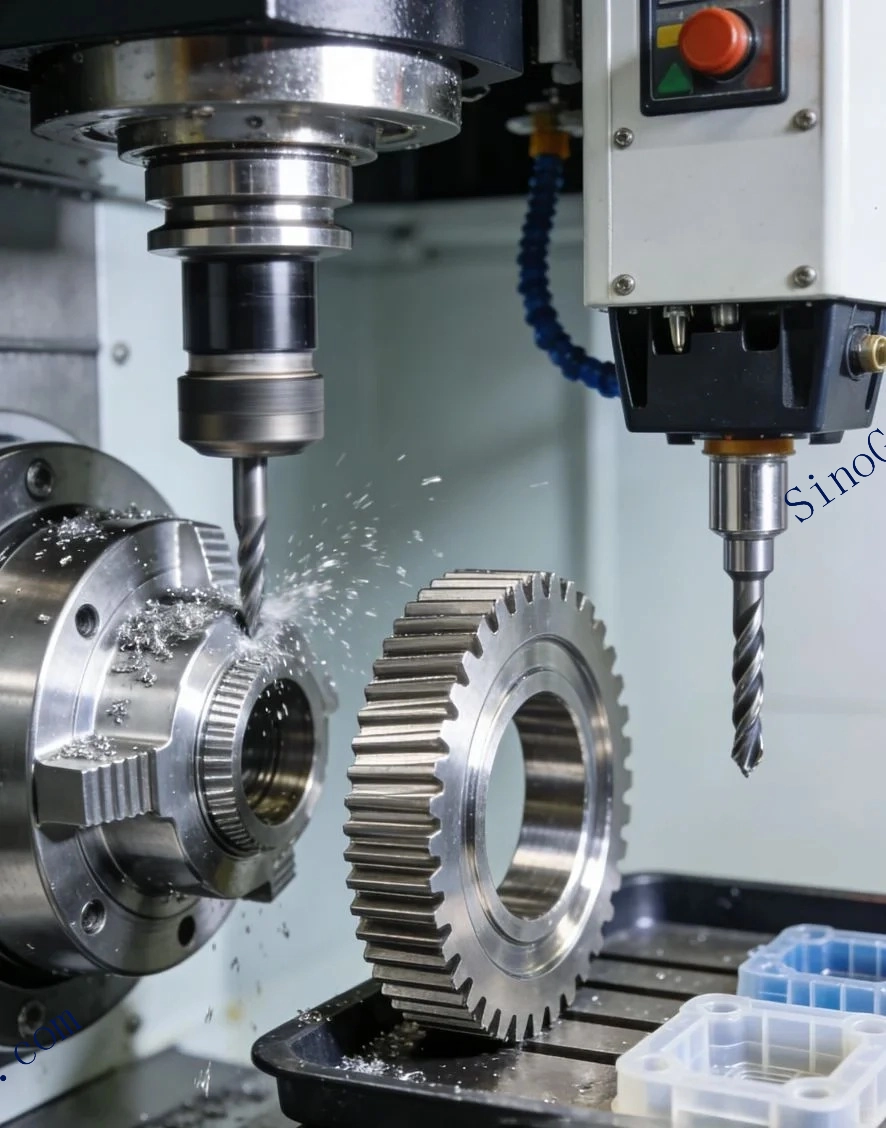
Due metodi dominano la rettifica di produzione degli ingranaggi. La rettifica di forma usa una mola profilata che corrisponde allo spazio tra i denti e viene affondata o traversata sulla faccia. È flessibile e adatta a moduli grandi, bassi volumi e profili complessi. La rettifica per generazione usa una ruota CBN filettata che ingrana con l'ingranaggio mentre questo ruota e la mola traversa. È veloce e precisa per moduli piccoli e alto volume, ma la ruota filettata e il suo sistema di ravvivatura sono più complessi.
| Metodo | Forma della mola | Ideale per | Requisito chiave |
|---|---|---|---|
| Rettifica di profilo / forma | 1A1, 1V1, 14A1 o profilo personalizzato | Moduli grandi, bassi volumi, profili complessi o modificati | Ravvivatura accurata del profilo e mola rigida |
| Generazione con ruota filettata | Vite senza fine in CBN vetrificato | Moduli da piccoli a medi, alto volume | Ruota dentata o rullo diamantato, controllo preciso del rapporto |
| Levigatura / superfinitura di ingranaggi | Utensile speciale legato o depositato | Correzione finale di rumorosità e finitura | Specifico per processo; non è una scelta CBN standard |
Forme e specifiche delle mole per ingranaggi
| Caratteristica | Scelta tipica | Note |
|---|---|---|
| Forma della mola di profilo | 1A1, 1V1, 14A1, a tazza | Dipende dallo spazio tra i denti, dal modulo e dalla disposizione degli assi della macchina |
| Ruota filettata | Vite senza fine in CBN vetrificato | Profilo generato da una ruota dentata o da un rullo diamantato |
| Legante | Vetrificato | Rigidità, porosità e ravvivabilità; il legante metallico si usa in alcune operazioni di sgrossatura |
| Grana | B76–B126 | Più grossa per sgrossatura e moduli grandi, più fine per finitura e moduli piccoli |
| Concentrazione | 125–150% | Una concentrazione più alta sostiene la tenuta della forma sui profili stretti |
| Velocità | Tipicamente 30–60 m/s | Velocità più alte sono comuni in produzione; confermare i limiti di mola e macchina |
| Refrigerante | Olio intero o emulsione ad alte prestazioni | L'olio è comune nella rettifica di ingranaggi con CBN vetrificato; la filtrazione è critica |
Solo punti di partenza. Geometria dell'ingranaggio, modulo, materiale, profondità di cementazione, macchina e ravvivatore influenzano tutti la specifica finale. Verificare con il costruttore della mola.
Rettifica delle piste dei cuscinetti
Gli anelli di cuscinetti si rettificano sul foro, sul diametro esterno e sulla pista. La pista è la superficie critica: curvatura, rotondità, finitura e integrità superficiale determinano rumorosità di funzionamento, attrito e durata a fatica. Le mole CBN vetrificate a tazza o di profilo sono comuni perché tengono la forma della pista e possono essere ravvivate a una faccia fine e aperta.
L'operazione è di solito ad alto volume e automatizzata, quindi la costanza conta quanto la velocità di asportazione di punta. Il refrigerante deve raggiungere la pista in modo costante e la mola deve essere ravvivata a un intervallo controllato, prima che compaiano bruciature o derive di finitura. Gli acciai per cuscinetti sono sensibili al rinvenimento e al surriscaldamento, quindi i controlli di integrità superficiale fanno parte della qualifica del processo, non sono un extra opzionale.
| Caratteristica del cuscinetto | Mola tipica | Grana / concentrazione | Nota di processo |
|---|---|---|---|
| Pista dell'anello interno | CBN vetrificato a tazza / profilo | B64–B91 / 125% | Mola piccola, alta velocità, direzione precisa del refrigerante |
| Pista dell'anello esterno | CBN vetrificato a tazza / profilo | B64–B91 / 125% | Tenuta della forma e rotondità |
| Foro / diametro interno | CBN vetrificato o in resina | B76–B107 / 100–125% | Rigidità del gambo e accesso del refrigerante |
| Diametro esterno | CBN vetrificato | B76–B107 / 100–125% | Controllo di rotondità e conicità |
| Elementi volventi | CBN vetrificato o convenzionale | Specifica per applicazione | Alto volume; stabilità di finitura e dimensione |
Considerazioni su materiale e durezza
Gli ingranaggi cementati usano tipicamente acciai come 16MnCr5 o 20MnCr5 con una profondità di cementazione adatta al carico del dente. Gli ingranaggi temprati in massa possono usare 42CrMo4 o simili. Gli anelli di cuscinetti usano comunemente 100Cr6 (AISI 52100) o acciai da tempra in massa comparabili. Il tipo esatto, la durezza, l'austenite residua e la profondità di cementazione influenzano tutti la rettificabilità e la sensibilità alle bruciature.
Più duro non significa automaticamente più facile. Una superficie molto dura può essere fragile e sensibile alle cricche; uno strato con austenite residua può essere dimensionalmente instabile. Parametri che funzionano su un lotto di trattamento termico possono bruciare un altro. Qualificare il processo su pezzi rappresentativi e monitorare durezza e integrità superficiale quando cambiano fornitore o trattamento termico.
Velocità, refrigerante e controllo termico
La rettifica di ingranaggi lavora spesso a velocità della mola più alte della rettifica piana generale, perché la lunghezza di contatto e la produttività lo richiedono. I sistemi in CBN vetrificato in produzione possono operare nell'intervallo 30–60 m/s, con velocità superiori su macchine specificamente idonee. Trattare questi valori come punti di partenza: marcatura della mola, mandrino, riparo, sistema di ravvivatura e adduzione del refrigerante devono tutti sostenere la velocità.
L'olio intero è comune nella rettifica di ingranaggi con CBN vetrificato perché lubrifica il contatto, smaltisce il calore e mantiene pulito il profilo. Richiede anche precauzioni antincendio, controllo della nebbia e filtrazione compatibile. Un refrigerante acquoso ad alte prestazioni può funzionare bene nella rettifica di cuscinetti, ma concentrazione, filtrazione e controllo batterico devono essere gestiti. In entrambi i casi l'ugello deve essere progettato per la geometria di contatto, non preso in prestito da un altro lavoro.
Ravvivatura per ingranaggi e cuscinetti
Le mole di profilo si ravvivano con un rullo diamantato, un ravvivatore di forma o un'unità CNC che segue il profilo richiesto. Le ruote filettate usano una ruota dentata diamantata o un rullo di profilo che genera la forma della vite senza fine. Le mole per cuscinetti usano un ravvivatore diamantato o rotativo per ripristinare la curvatura della pista e aprire la faccia. In ogni caso il ravvivatore deve essere allineato alla mola e agli assi della macchina, e il primo pezzo dopo la ravvivatura deve essere ispezionato.
Ravvivare troppo in profondità consuma il bilancio di profilo; ravvivare troppo leggermente lascia una faccia chiusa che brucia. Usare la profondità più piccola che ripristina geometria e affilatura, poi condizionare se il legante lo richiede. La guida alla ravvivatura illustra parametri ed errori comuni.
Metriche di qualità degli ingranaggi influenzate dalla mola
Il controllo degli ingranaggi riporta di solito forma e inclinazione del profilo, forma e inclinazione dell'elica, scostamento di passo ed errore cumulativo di passo, oltre a rugosità e aspetto del fianco. La mola influenza tutte queste voci, ma non in modo uguale. Gli errori di profilo derivano spesso da forma della mola e usura del ravvivatore. Gli errori di elica derivano spesso da traversamento della mola, allineamento macchina o larghezza della mola. Gli errori di passo possono venire dall'attrezzatura del pezzo o dal moto di generazione più che dall'abrasivo. Sapere quale metrica si è spostata aiuta a non cambiare la mola per un guasto della macchina.
La mola influenza anche lo stato termico del fianco. Un fianco senza bruciature e con rugosità costante vale più di un ciclo marginalmente più rapido che produce colori di rinvenimento o uno strato rammollito. Qualificare il processo sul rapporto di controllo dell'ingranaggio e su un attacco chimico del fianco, non solo sulla dimensione.
Integrità superficiale e rumorosità dei cuscinetti
Le piste dei cuscinetti vengono finite a rugosità molto fine e curvatura controllata. La mola deve produrre una superficie uniforme e priva di bruciature, senza segni di avanzamento o chatter. Anche una piccola quantità di danno termico può cambiare le tensioni residue e ridurre la durata a fatica, e un motivo periodico può manifestarsi come rumore o vibrazione nel cuscinetto assemblato.
Usare una faccia della mola fine e aperta e un'adduzione del refrigerante stabile. Ispezionare l'aspetto della pista in luce obliqua e controllare rotondità e curvatura su un campione. Se il reclamo è la rumorosità, confrontare ondulazione e motivo superficiale della pista prima di cambiare mola; la causa può essere un intervallo di ravvivatura troppo lungo o una vibrazione del mandrino, non la specifica dell'abrasivo.
Requisiti di macchina e attrezzatura
La rettifica di ingranaggi e cuscinetti non perdona attrezzaggi deboli. Mandrino della mola, testa portapezzo, contropunta, lunetta e asse di ravvivatura contribuiscono tutti alla geometria finale. Una mola CBN che lavora bene su una macchina rigida può produrre chatter su una più leggera, soprattutto alle velocità più alte che questi processi usano spesso. Controllare run-out, rigidità e stabilità termica prima di ottimizzare la mola.
Nella pratica l'adduzione del refrigerante fa parte del progetto dell'attrezzatura. L'ugello dovrebbe essere montato in modo da seguire la zona di contatto e non dipendere dall'operatore per essere riposizionato. Su caratteristiche interne o confinate, usare una forma di ugello che raggiunga l'arco senza essere schiacciata o deviata.
Usura della mola e bilancio del profilo
Una mola di forma ha una quantità finita di strato attivo e ogni ravvivatura ne consuma una parte. Il bilancio del profilo è l'usura radiale totale disponibile prima che la mola non riesca più a tenere la tolleranza. Si tiene traccia in millimetri di strato utilizzabile divisi per l'usura media e la ravvivatura per ciclo. Una mola ravvivata troppo in profondità o troppo spesso esaurisce quel bilancio prima che l'abrasivo sia consumato, il che è un costo evitabile.
Errori comuni nella rettifica di ingranaggi e cuscinetti
| Errore | Conseguenza | Approccio migliore |
|---|---|---|
| Scegliere la grana solo per l'asportazione | Errore di profilo e finitura scadente | Bilanciare asportazione e finitura; valutare mole di sgrossatura e di finitura |
| Ignorare l'usura del ravvivatore | Deriva graduale del profilo che supera un controllo rapido | Registrare le ravvivature per ravvivatore e ispezionare il profilo |
| Usare un refrigerante generico | Bruciature, intasamento e scarsa pulizia del profilo | Usare olio o refrigerante ad alte prestazioni con filtrazione corretta |
| Far girare una mola veloce su una macchina non idonea | Rischio di sicurezza e vibrazioni | Verificare i limiti di mola, mandrino e riparo prima di aumentare la velocità |
| Cambiare la specifica dopo un solo pezzo bruciato | Il guasto si ripete con la mola nuova | Controllare prima refrigerante, ravvivatura, attrezzatura e parametri |
Sequenza di selezione
- Definire la caratteristica: profilo di ingranaggio, ruota filettata o pista di cuscinetto, con tolleranza e finitura.
- Confermare materiale e durezza, comprese profondità di cementazione e condizione del trattamento termico.
- Scegliere forma e legante della mola: mola di profilo o ruota filettata vetrificata per la maggior parte del lavoro sugli ingranaggi; mola a tazza o di profilo vetrificata per le piste dei cuscinetti.
- Fissare grana e concentrazione in base a finitura, dettaglio di forma e requisito di asportazione.
- Abbinare velocità e refrigerante alla macchina, al limite della mola e alla sensibilità termica del pezzo.
- Definire metodo e frequenza di ravvivatura, poi qualificare il primo pezzo e l'integrità superficiale.
Per una revisione applicativa su ingranaggi o cuscinetti, inviare disegno, modulo o geometria della pista, materiale e durezza, macchina, dimensioni della mola, refrigerante e obiettivo di finitura tramite il modulo di contatto. Lo strumento di selezione delle mole può aiutare a comporre la prima specifica.