: +86 15874211461


Risposta rapida: il legante vetrificato è la scelta di riferimento quando contano precisione, tenuta della forma, finitura e controllo termico. Usare diamante per materiali non ferrosi e CBN per acciai temprati, HSS e ghisa. Per ingranaggi e cuscinetti in CBN vetrificato si parte tipicamente da B76–B126 al 125–150% con olio o refrigerante ad alte prestazioni, ravvivando poco e in modo controllato.
Letture correlate: Tipi di legante per mole CBN · Mole CBN per ingranaggi e cuscinetti · Diamante vs CBN: quale abrasivo.
Le mole con legante vetrificato rappresentano il livello più alto della tecnologia abrasiva di precisione. Un legante ceramico di tipo vetroso con porosità controllata trattiene l'abrasivo, porta il refrigerante e permette alla mola di riaffilarsi mentre si consuma. Che si rettifichino utensili in carburo, ceramiche avanzate o acciai temprati per il settore aerospaziale, capire come funziona una mola vetrificata è essenziale per scegliere la soluzione giusta.
Questa guida tratta il meccanismo del legante, la differenza tra mole vetrificate al diamante e al CBN, le variabili di specifica che contano, le tabelle specifiche per ingranaggi e cuscinetti e gli errori che accorciano la vita della mola. Va usata come riferimento di lavoro, poi la specifica finale va confermata con il costruttore e con una prova sulla macchina.
Che cosa sono le mole con legante vetrificato
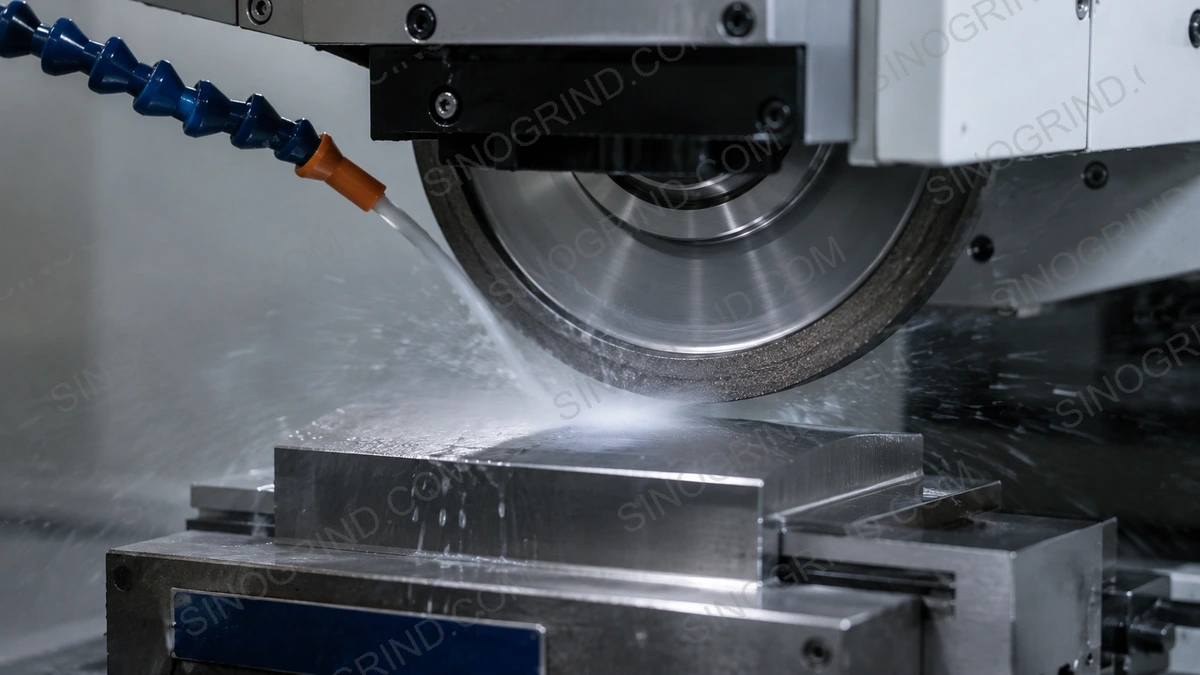
Una mola con legante vetrificato è un utensile abrasivo in cui i grani di diamante o di CBN sono tenuti insieme da un legante vetroceramico. A differenza dei leganti in resina o metallici, i leganti vetrificati nascono da un processo di sinterizzazione ad alta temperatura che fonde polveri ceramiche in una struttura rigida e porosa. Il risultato è una mola che tiene la geometria con precisione, lascia arrivare il refrigerante al taglio e si consuma in modo controllato man mano che i grani si arrotondano.
Il legante si basa tipicamente su fritte vetrose, feldspato, argilla e altri materiali ceramici. Per i superabrasivi, temperatura di cottura e chimica del legante sono scelte per proteggere il grano di diamante o di CBN producendo comunque un ponte ceramico resistente. Per questo un legante vetrificato per CBN non è semplicemente un legante vetrificato convenzionale con aggiunta di CBN: formulazione e profilo di cottura sono specifici per l'abrasivo.
Il corpo della mola è di solito in alluminio, acciaio o substrato ceramico. Lo strato attivo è un bordo o una sezione a tazza sottile; il nucleo fornisce rigidità e si monta sul mandrino. Un nucleo ben fatto gira concentrico e smorza le vibrazioni, cosa che sulle mole vetrificate con superabrasivi conta più che sulle mole convenzionali perché lo strato attivo è sottile e costoso.
Come funziona la tecnologia del legante vetrificato
La matrice ceramica
Il legante vetrificato è una rete tridimensionale di materiale ceramico vetroso che avvolge ogni grano abrasivo. I ponti di legante tra i grani sono volutamente più deboli di quelli di una mola metallica. Questa resistenza controllata è la chiave del meccanismo autoaffilante: quando le forze di rettifica crescono su un grano arrotondato, il ponte di legante si frattura, libera il grano consumato ed espone un filo nuovo al di sotto.
La resistenza di quei ponti può essere regolata all'interno della famiglia vetrificata. Un ponte più resistente trattiene il grano più a lungo e migliora la tenuta della forma, ma può lucidarsi se il grano si arrotonda prima di essere liberato. Un ponte più debole mantiene la mola libera ma si consuma più in fretta. È il «grado» della mola, ed è distinto dal nome del legante.
Porosità controllata
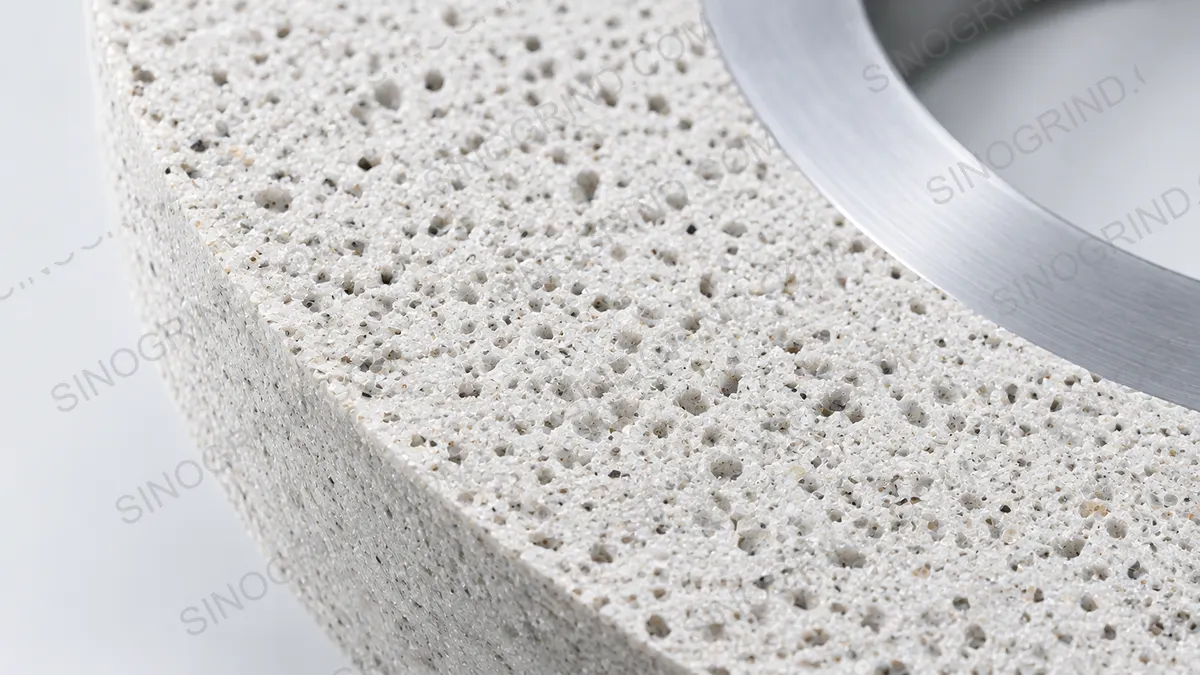
Una delle caratteristiche distintive delle mole vetrificate è la porosità. Durante la sinterizzazione, agenti porogeni creano una rete di vuoti interconnessi in tutta la matrice del legante. Questi pori svolgono tre funzioni critiche:
- Canali per il refrigerante: la porosità permette al refrigerante di fluire vicino alla zona di taglio, riducendo il calore e prevenendo danni termici al pezzo.
- Evacuazione del truciolo: i vuoti offrono spazio al truciolo per uscire, prevenendo l'intasamento e mantenendo l'efficienza di taglio.
- Controllo della frattura del legante: la porosità indebolisce i ponti in modo prevedibile, abilitando l'azione autoaffilante che mantiene la mola libera.
La porosità è una variabile di specifica, non una proprietà fissa. Una mola più aperta porta più refrigerante e truciolo ma ha meno grani in contatto; una più chiusa tiene forma e finitura ma è più soggetta a bruciature. L'equilibrio giusto dipende da materiale, area di contatto e impianto di refrigerazione.
Azione autoaffilante
Mentre una mola vetrificata rettifica, i grani arrotondati di diamante o CBN subiscono forze tangenziali crescenti. Quando queste superano la resistenza del ponte di legante, il grano viene liberato insieme a una piccola quantità di legante circostante. Si espongono così continuamente grani nuovi e affilati e si mantiene una capacità di taglio costante per tutta la vita della mola. Il risultato è una mola che richiede ravvivature meno frequenti di una mola in resina o metallica, a condizione che grado e parametri siano adatti all'operazione.
L'autoaffilatura non è automatica. Se la mola è troppo dura per il carico, il legante non libera il grano arrotondato e la faccia si lucida. Se è troppo tenera, perde i grani prima che abbiano fatto un lavoro utile. Il compito dell'operatore è mantenere la mola nella finestra in cui si consuma a un ritmo utile.
Vantaggi delle mole con legante vetrificato
- Autoaffilatura: l'esposizione continua di fili nuovi riduce la frequenza di ravvivatura e mantiene costanti le prestazioni.
- Taglio freddo: l'alta porosità favorisce l'adduzione del refrigerante e la dissipazione del calore, riducendo bruciature, alterazioni di colore e cricche termiche.
- Precisione elevata: la struttura rigida del legante tiene con precisione la geometria della mola, permettendo tolleranze strette e buona tenuta della forma nella rettifica di profili e in creep-feed.
- Forte asportazione: nonostante la precisione, le mole vetrificate asportano materiale in modo efficiente perché l'autoaffilatura mantiene il taglio aggressivo.
- Finitura superficiale eccellente: esposizione controllata dei grani e taglio costante producono finiture fini e uniformi.
- Forze di rettifica basse: la natura libera del legante vetrificato riduce le forze sul pezzo, limitando la flessione sui particolari sottili o delicati.
- Ravvivatura agevole: le mole vetrificate si raddrizzano e ravvivano con utensili diamantati e si condizionano con pietre all'alumina, il che semplifica la manutenzione rispetto al legante metallico.
I limiti sono altrettanto importanti. Il legante vetrificato è fragile e non tollera urti, tagli interrotti, shock termici o macchine flessibili. Richiede refrigerante costante e una procedura di ravvivatura disciplinata. Usato nella sua finestra, è il legante generale più capace per la rettifica di precisione ferroso e non ferroso; usato fuori, si scheggia, si lucida o brucia.
Mole vetrificate al diamante e mole vetrificate al CBN
Sia il diamante sia il CBN sono disponibili con legante vetrificato, ma si adattano a materiali diversi. La tecnologia del legante è simile; la chimica dell'abrasivo no.
Mole vetrificate al diamante
Le mole diamantate con legante vetrificato sono pensate per materiali duri e non ferrosi. Il diamante è l'abrasivo più duro conosciuto ed eccelle nel taglio di materiali che arrotonderebbero rapidamente gli abrasivi convenzionali. Le applicazioni comuni includono:
- Rettifica di utensili in carburo: utensili da taglio in carburo di tungsteno, stampi e particolari soggetti a usura richiedono il diamante per un'asportazione efficiente.
- Rettifica di ceramiche: allumina, zirconia, carburo di silicio e nitruro di silicio sono fragili e abrasivi; le mole vetrificate al diamante li lavorano senza microcricche eccessive.
- Vetro e pietra: rettifica di precisione di componenti in vetro, lenti ottiche e pietra naturale o tecnica.
- Materiali compositi: compositi rinforzati con fibre, carbonio e altri materiali abrasivi usati nella produzione aeronautica e automobilistica.
Mole vetrificate al CBN
Le mole in CBN con legante vetrificato sono progettate per materiali ferrosi duri. Il nitruro di boro cubico è secondo solo al diamante per durezza ed è chimicamente stabile nei confronti del ferro, il che lo rende ideale per gli acciai temprati. Le applicazioni includono:
- Finitura di acciaio temprato: acciai per utensili, per stampi e per cuscinetti a 58–65 HRC rispondono bene al CBN vetrificato.
- Rettifica di ingranaggi: rettifica di profilo e con ruota filettata di ingranaggi cementati, di solito con refrigerante a olio.
- Piste di cuscinetti: piste degli anelli interni ed esterni dove curvatura, finitura e integrità superficiale sono critiche.
- Acciaio rapido: punte, frese e alesatori traggono vantaggio dal taglio freddo del CBN vetrificato.
- Componenti aeronautici: superleghe a base di nichel e alcuni particolari in titanio, previa prova di processo.
Il pezzo decide l'abrasivo. Il diamante sull'acciaio cede chimicamente; il CBN sul carburo è raramente conveniente. Per il confronto completo vedere diamante vs CBN.
Quando scegliere il vetrificato invece di resina o metallo
La scelta del legante dipende dai requisiti di rettifica. La tabella confronta il vetrificato con le altre due famiglie legate usate per i superabrasivi.
| Criterio | Vetrificato | Resina | Metallo |
|---|---|---|---|
| Rigidità / tenuta della forma | Alta | Moderata | Molto alta |
| Taglio libero / freddezza | Buono quando è aperto | Molto buono | Moderato; può lavorare caldo |
| Porosità / accesso del refrigerante | Alta, interconnessa | Da bassa a moderata | Bassa |
| Resistenza al calore | Alta | Limitata | Alta |
| Ravvivatura | Diamante, pietra all'alumina, rotativa | Diamante, pietra all'alumina | Rullo diamantato, SiC, elettrolitica |
| Durata tipica | Lunga | Moderata | La più lunga nei lavori pesanti |
| Idoneità migliore | Precisione, ingranaggi, cuscinetti, forme | Utensili e frese, finitura a freddo | Creep-feed, forte asportazione |
| Rischio principale | Fragile; dipendente dal refrigerante | Perdita di forma; sensibile al calore | Difficile da ravvivare; bruciature |
Scegliere il vetrificato quando precisione, forma, finitura e controllo termico sono prioritari. Scegliere la resina quando l'operazione richiede una mola tollerante e a taglio freddo e la tenuta della forma è secondaria. Scegliere il metallo quando dominano massima asportazione e tenuta della forma e la macchina può sostenere refrigerante ad alta pressione e un metodo di ravvivatura robusto. La guida ai tipi di legante tratta i meccanismi di usura in maggior dettaglio.
Specifiche CBN vetrificate per ingranaggi e forme
La rettifica di ingranaggi e forme è il campo in cui il CBN vetrificato ripaga il suo costo. La mola porta il profilo, quindi tenuta della forma, ravvivabilità e controllo termico contano contemporaneamente. La tabella fornisce punti di partenza pratici per le operazioni più comuni. Non sostituisce una raccomandazione basata sul disegno.
| Operazione | Forma tipica della mola | Grana | Concentrazione | Velocità | Refrigerante / ravvivatura |
|---|---|---|---|---|---|
| Profilo di ingranaggio, modulo piccolo | Profilo 1A1 / 1V1 | B76–B107 | 125–150% | 30–60 m/s | Olio; rullo diamantato o ravvivatore di forma |
| Profilo di ingranaggio, modulo grande | 14A1 / profilo personalizzato | B107–B126 | 125–150% | 25–45 m/s | Olio; rullo diamantato |
| Generazione con ruota filettata | Vite senza fine CBN vetrificata | B76–B126 | 125–150% | 30–60 m/s | Olio; ruota dentata diamantata |
| Forma in creep-feed | 1A1 / 6A2 / profilo | B126–B181 | 125–175% | 25–45 m/s | Refrigerante ad alta pressione o olio |
| Pista di cuscinetto | A tazza / profilo | B64–B91 | 125% | 30–60 m/s | Emulsione o olio; ravvivatore diamantato |
| Finitura fine di forma | Profilo / a tazza | B46–B76 | 100–125% | 25–45 m/s | Filtrazione fine; ravvivatura leggera |
Solo punti di partenza. Modulo, profilo, materiale, durezza, macchina e ravvivatore influenzano la specifica finale. Verificare con il costruttore e con una prova sul primo pezzo.
Per un trattamento dedicato alle mole di profilo, filettate e per piste, vedere la guida CBN per ingranaggi e cuscinetti.
Velocità del CBN vetrificato
La velocità è un valore periferico. Gli intervalli sotto sono punti di partenza per il CBN vetrificato, non impostazioni universali. I sistemi di produzione ad alta velocità lavorano oltre questi intervalli quando mola, mandrino, riparo, attrezzatura e refrigerante sono specificamente idonei.
| Operazione | Velocità di partenza tipica | Effetto dell'aumento di velocità | Vincolo |
|---|---|---|---|
| Rettifica piana | 25–35 m/s | Finitura migliore, più calore per unità di tempo | Equilibratura, refrigerante, limite della mola |
| Rettifica cilindrica | 30–45 m/s | Produttività e costanza di finitura più alte | Rigidità della macchina, pressione del refrigerante |
| Rettifica interna | 25–40 m/s | La mola piccola richiede più giri per gli stessi m/s | Rigidità del gambo, limite del mandrino |
| Profilo di ingranaggio | 30–60 m/s | Produttività e finitura | Adduzione dell'olio, ravvivatore, limite della macchina |
| Pista di cuscinetto | 30–60 m/s | Finitura e tempo ciclo | Direzione del refrigerante, vibrazioni, controllo delle bruciature |
| Creep-feed | 25–45 m/s | La velocità di asportazione cresce con potenza e refrigerante | Refrigerante ad alta pressione, rigidità |
Confermare marcatura della mola e limiti della macchina prima di lavorare al limite superiore. Ricalcolare il regime ogni volta che cambia il diametro della mola.
Se compare una bruciatura a velocità più alta, non dare subito la colpa alla mola. Controllare velocità del refrigerante e direzione dell'ugello, poi la ravvivatura. La guida a velocità e refrigerante spiega la relazione tra velocità periferica, portata e bruciature.
Concentrazione del CBN vetrificato
La concentrazione è la quantità di CBN nello strato attivo. Una concentrazione di 100 corrisponde a circa 4,4 carati per cm³ (circa 0,88 g/cm³). Una concentrazione più alta mette più taglienti nell'arco e in genere migliora tenuta della forma e asportazione, ma riduce la frazione di legante e lo spazio disponibile per truciolo e refrigerante. Nel CBN vetrificato questo compromesso è legato direttamente alla porosità.
| Concentrazione | Comportamento del CBN vetrificato | Uso tipico | Attenzione a |
|---|---|---|---|
| 75% | Taglio libero, più legante e spazio per i pori | Finitura fine, profili fragili | Perdita di forma nei lavori di precisione |
| 100% | Equilibrato per uso generale | Piana, cilindrica, interna | Confermare grana e grado |
| 125% | Più taglienti, forma migliore | Ingranaggi, piste di cuscinetti, produzione | Intasamento se la struttura è troppo chiusa |
| 150% | Forma e asportazione robuste | Forme pesanti, creep-feed, contatto stretto | Bruciature e limite di potenza |
| 175–200% | Massima densità di taglienti | Lavori speciali ad alto carico o piccolo contatto | Frazione di legante ridotta; confermare con il costruttore |
Non alzare la concentrazione per correggere la finitura. La finitura dipende soprattutto da grana, apertura del legante e ravvivatura. Alzare la concentrazione in una struttura chiusa può peggiorare intasamento e bruciature. La guida a grana e concentrazione tratta l'interazione in dettaglio.
Struttura e grado: le variabili dietro l'etichetta
La specifica di una mola vetrificata indica di solito abrasivo, grana, concentrazione, legante e dimensioni. Struttura e grado sono spesso meno visibili, eppure decidono il comportamento. La struttura descrive la proporzione e la disposizione di legante, abrasivo e pori. Una struttura più aperta porta più refrigerante e truciolo; una più densa tiene la forma e produce una finitura più fine ma lavora più calda.
Il grado descrive la resistenza dei ponti di legante, cioè la facilità con cui la mola libera un grano arrotondato. Un grado più duro trattiene il grano più a lungo ed è adatto quando domina la tenuta della forma. Un grado più tenero libera il grano prima e mantiene la mola libera. Lo stesso abrasivo, grana e concentrazione possono essere forniti in gradi diversi, quindi due mole identiche sull'etichetta possono non comportarsi allo stesso modo.
Per il CBN vetrificato la domanda pratica è se la mola si consuma abbastanza in fretta da restare affilata senza perdere il profilo. Se la faccia si lucida, il grado può essere troppo duro o la struttura troppo chiusa per il carico. Se il profilo sparisce troppo presto, il grado può essere troppo tenero o la concentrazione troppo bassa. Cambiare una variabile alla volta e mantenere costante la procedura di ravvivatura, perché il confronto sia significativo.
Ravvivatura del CBN vetrificato
Il CBN vetrificato è ravvivabile, ed è uno dei suoi principali vantaggi nei lavori di forma e sugli ingranaggi. La raddrizzatura ripristina la geometria; la ravvivatura apre la faccia. Usare un utensile diamantato affilato e passate leggere, poi condizionare se il legante lo richiede.
| Metodo | Utensile | Uso tipico | Note |
|---|---|---|---|
| Raddrizzatura fissa | Diamante a punta singola o a lama | Piana, cilindrica, interna a faccia piana | Avanzamento leggero, traversamento costante, scarico |
| Ravvivatura rotativa | Rullo diamantato | Forme per ingranaggi, profili, creep-feed | Rapporto di velocità e allineamento critici |
| Ravvivatura di forma | Rullo di forma / ruota dentata diamantata | Viti senza fine CBN e mole di profilo | Corrispondere modulo e angolo di pressione; ispezionare il primo pezzo |
| Ravvivatura di contatto | Diamante, profondità molto piccola | Rinfresco in produzione senza perdere il profilo | Contano risoluzione della macchina e stabilità termica |
| Condizionamento | Pietra all'alumina o acciaio dolce | Aprire la faccia dopo la raddrizzatura | Pressione leggera; non lucidare la faccia fino a chiuderla |
Ravvivare su evidenza: aumento di potenza, deriva della finitura, intasamento, bruciatura o un intervallo di produzione definito. Una ravvivatura pesante o frequente consuma lo strato attivo e accorcia la durata. Parametri dettagliati ed errori comuni sono nella guida a ravvivatura e raddrizzatura.
Applicazioni comuni delle mole con legante vetrificato
Rettifica di utensili in carburo
Le mole vetrificate al diamante si usano per rettificare utensili in carburo di tungsteno su rettificatrici CNC per utensili. L'autoaffilatura aiuta a evitare che la mola si intasi di trucioli di carburo, mentre il taglio freddo protegge il substrato e le eventuali punte brasate. Il legante in resina resta comune per scanalature e gole; il vetrificato è preferito dove forma e finitura devono tenere su un ciclo lungo.
Rettifica di ceramiche
Le ceramiche avanzate usate in elettronica, dispositivi medici e aeronautica richiedono il diamante. La porosità controllata aiuta a gestire la frattura fragile delle ceramiche, producendo tagli puliti senza scheggiature o microcricche eccessive. Per la finitura sono comuni granature fini e passate leggere.
Finitura di acciaio temprato
Le mole vetrificate in CBN sono la scelta preferita per finire acciai per utensili, per stampi e per cuscinetti temprati. Il taglio freddo riduce il rischio di ritempra o rinvenimento della superficie, mentre la rigidità del legante permette tolleranze di pochi micrometri. Adduzione del refrigerante e disciplina di ravvivatura decidono se quel potenziale si realizza.
Ingranaggi e cuscinetti
Il CBN vetrificato è lo standard produttivo per molte operazioni su ingranaggi e cuscinetti temprati. Mole di profilo e filettate tengono la forma del dente; mole a tazza e di profilo tengono la curvatura della pista. Il refrigerante a olio è comune nella rettifica di ingranaggi perché lubrifica il contatto e mantiene pulito il profilo. La rettifica di cuscinetti usa spesso emulsione ad alte prestazioni o olio con filtrazione fine.
Aerospazio e automotive
Superleghe a base di nichel, alcuni particolari in titanio, alberi a camme, alberi motore e componenti di trasmissione si rettificano con CBN vetrificato dove il processo è stato qualificato. Le superleghe sono un gruppo articolato: lega, trattamento termico e rigidità della macchina possono spostare l'ottimo verso un abrasivo ceramico o uno specifico tipo di CBN. Provare prima di impegnarsi.
Refrigerante e filtrazione per il CBN vetrificato
Nella rettifica con CBN vetrificato il refrigerante non è una funzione di supporto: fa parte dell'ambiente di lavoro della mola. I pori devono essere riempiti di refrigerante pulito, non di schiuma o truciolo. Per ingranaggi e forme è comune l'olio intero, perché lubrifica il contatto e aiuta a mantenere pulito il profilo. Per piana, cilindrica e cuscinetti un'emulsione ad alte prestazioni può essere efficace se concentrazione, filtrazione e temperatura sono controllate.
La filtrazione deve rimuovere le particelle fini di acciaio e legante che otturano i pori e rigano la finitura. Il lavoro generale può usare una filtrazione di 20–50 µm; i sistemi di precisione e a olio richiedono spesso 10 µm o più fine. Controllare la pressione differenziale del filtro, non solo il calendario. Un filtro che va in bypass sotto carico riporta detriti al contatto.
La stabilità di temperatura conta nei lavori di precisione. Un refrigeratore o un serbatoio sufficientemente grande riduce la deriva dimensionale e aiuta a mantenere stabile la faccia della mola. Puntare l'ugello sull'arco di contatto, abbastanza vicino da penetrare la barriera d'aria, e verificare il flusso con la mola in rotazione e il riparo montato.
Controllo del processo in produzione
La rettifica di produzione riesce sulla ripetibilità, non su un singolo pezzo buono. Registrare specifica della mola, ciclo di ravvivatura, velocità, avanzamento, refrigerante ed esiti delle ispezioni, e confrontarli dopo ogni cambio mola. La traccia di potenza del mandrino è uno dei monitoraggi di processo più economici: un aumento graduale di solito significa che la faccia si arrotonda o si intasa, mentre un cambiamento improvviso può indicare un problema di refrigerante o di attrezzatura.
Usare l'ispezione del primo pezzo dopo la ravvivatura e dopo ogni variazione di parametri. Per gli ingranaggi controllare profilo ed elica; per i cuscinetti curvatura, rotondità e finitura della pista; per gli utensili la qualità del filo. Aggiungere un controllo di integrità superficiale dove il pezzo è critico per la sicurezza o il materiale è sensibile alle bruciature.
Definire l'intervallo di ravvivatura sulla base delle evidenze, poi monitorarlo. Se l'intervallo è troppo lungo, bruciature e scarti compaiono prima che l'operatore se ne accorga. Se è troppo corto, lo strato attivo viene consumato inutilmente. L'intervallo giusto è il più lungo che mantiene finitura, forma e integrità superficiale con margine.
Quando il vetrificato non è il legante giusto
Il CBN vetrificato non è la risposta per ogni lavoro ferroso. Se l'operazione è una cava sottile, una piccola forma interna o un utensile a strato singolo dove il profilo è fisso, una mola elettrodepositata può essere più semplice ed economica. Se l'operazione è un taglio interrotto pesante su una macchina flessibile, una mola in resina può resistere dove il vetrificato si scheggerebbe. Se la priorità è la massima tenuta della forma in creep-feed con refrigerante ad alta pressione, il legante metallico può essere più robusto.
La decisione deve includere macchina, capacità di ravvivatura e capacità dell'operatore di controllare il refrigerante. Una mola vetrificata tecnicamente ideale ma non ravvivabile o non raffreddabile sulla macchina non è una scelta pratica. Abbinare il legante all'intero sistema, non solo al disegno del pezzo.
Errori comuni con il CBN vetrificato
| Errore | Conseguenza | Approccio migliore |
|---|---|---|
| Lavorare senza refrigerante adeguato | Bruciature, rottura del legante, shock termico | Inondare l'arco; controllare ugello, portata e filtrazione |
| Ravvivare troppo in profondità | Durata breve e perdita del profilo | Usare la profondità minima che ripristina la faccia |
| Usare un diamante arrotondato | Lucidatura e bruciature nonostante una ravvivatura «fresca» | Ispezionare, ruotare o sostituire il ravvivatore |
| Scegliere una struttura chiusa per forte asportazione | Intasamento e aumento di potenza | Aprire la struttura o ridurre la concentrazione |
| Ignorare l'equilibratura della mola | Chatter e finitura scadente ad alta velocità | Equilibrare e controllare prima della produzione |
| Cambiare la mola prima del processo | Il guasto si ripete con la mola nuova | Controllare prima montaggio, refrigerante, ravvivatura e parametri |
| Usare il diamante sulla parte in acciaio di un pezzo misto | Usura rapida del diamante | Operazioni separate; CBN per l'acciaio, diamante per il carburo |
Checklist di selezione per una mola vetrificata
- Abrasivo: diamante per non ferrosi, CBN per ferrosi. Confermare la chimica del pezzo, non il nome del particolare.
- Operazione: piana, cilindrica, interna, ingranaggi, cuscinetti, creep-feed o rettifica utensili.
- Forma e dimensioni della mola: forma, diametro, larghezza, foro e disegno del profilo.
- Grana e concentrazione: partire da finitura e requisito di forma, poi regolare per l'asportazione.
- Struttura e grado: abbastanza aperti per refrigerante e truciolo, abbastanza resistenti per la forma.
- Velocità: verificare marcatura della mola, limiti di mandrino e riparo; calcolare la velocità periferica.
- Refrigerante e filtrazione: tipo, concentrazione, portata, pressione e grado di filtrazione in micron.
- Ravvivatura: utensile, metodo, avanzamento, frequenza e ispezione del primo pezzo.
Inviare la checklist compilata con il disegno del pezzo tramite il modulo di contatto per una revisione applicativa. Lo strumento di selezione del legante e lo strumento di selezione per mole diamantate e CBN possono aiutare a comporre la prima specifica.
Domande frequentemente poste
Qual è la differenza tra mole diamantate con legante vetrificato e in resina?
Le mole con legante vetrificato usano una matrice ceramica porosa, rigida e autoaffilante, adatta a finitura di precisione, lavori di forma e rettifica fredda. Le mole in resina usano una matrice polimerica organica più flessibile e tollerante, più adatta a sgrossatura, rettifica di utensili e tagli interrotti.
Le mole con legante vetrificato si possono usare a secco?
Sono progettate principalmente per la rettifica a umido. La struttura porosa è pensata per portare il refrigerante alla zona di taglio, sostenendo l'autoaffilatura e prevenendo danni termici. La rettifica a secco è in genere sconsigliata salvo operazioni molto leggere, e anche in quel caso mola e pezzo vanno monitorati.
Come si ravviva una mola vetrificata al diamante o al CBN?
Si raddrizza con un ravvivatore diamantato affilato o un ravvivatore rotativo ad avanzamento leggero, poi si condiziona con una pietra all'alumina o un metodo approvato. Per il diamante vetrificato si può usare un rullo diamantato o una pietra di condizionamento adatta. Passate leggere evitano di rimuovere troppo legante e di accorciare la durata.
Che tolleranze si ottengono con le mole vetrificate?
Nella rettifica di precisione si possono ottenere tolleranze nell'ordine di pochi micrometri, a seconda di macchina, grado della mola, ravvivatura e stabilità termica. Legante rigido e autoaffilatura contribuiscono alla stabilità dimensionale, ma il limite pratico è stabilito da macchina e processo.
Le mole vetrificate costano più di quelle in resina o metalliche?
Spesso hanno un costo iniziale più alto delle mole in resina, ma il confronto va fatto sul costo per pezzo buono. Ravvivature meno frequenti, migliore tenuta della forma e finitura più costante possono rendere le mole vetrificate più economiche nella produzione di precisione. Il legante metallico può ancora vincere dove domina la massima tenuta della forma.
Quale grana e concentrazione CBN per la rettifica di ingranaggi?
Un intervallo di partenza comune è B76-B126 con concentrazione 125-150%, con la scelta esatta che dipende da modulo, profilo, materiale e macchina. Una grana più fine migliora la finitura ma aumenta il rischio di bruciature; una concentrazione più alta migliora la tenuta della forma ma riduce la frazione di legante. Confermare con il costruttore della mola.
Perché la mia mola in CBN vetrificato brucia il pezzo?
Le cause abituali sono refrigerante che non raggiunge l'arco di contatto, avanzamento eccessivo, faccia lucidata o intasata oppure struttura troppo chiusa per l'operazione. Ripristinare prima refrigerante e ravvivatura, poi rivedere velocità e specifica.
Il CBN vetrificato può rettificare le superleghe?
È ampiamente usato sulle superleghe a base di nichel, ma la risposta varia con lega e processo. Alcune leghe rendono meglio con abrasivi ceramici o specifici tipi di CBN. Provare il processo e consultare il costruttore della mola prima di impegnarsi in produzione.