: +86 15874211461


Resposta rápida: os rebolos com ligante vitrificado retêm grãos de superabrasivo numa matriz cerâmica porosa. Escolha diamante vitrificado para carboneto, cerâmica e vidro, e CBN vitrificado para aço temperado, aço rápido, engrenagens e pistas de rolamento. Para CBN, comece em B76–B126 com 125–150% para engrenagens e B64–B91 com 125% para pistas, com óleo ou refrigerante de alto desempenho e dressagem leve.
Leitura relacionada: Tipos de ligante do rebolo CBN · Grão e concentração do CBN · Dressagem e aparelhamento do CBN · Rebolos CBN para engrenagens e rolamentos.
Os rebolos com ligante vitrificado representam o nível mais alto da tecnologia abrasiva de precisão. Um ligante cerâmico semelhante a vidro, com porosidade controlada, retém o abrasivo, conduz o refrigerante e permite que o rebolo se reafie à medida que se desgasta. Quer esteja a retificar ferramentas de carboneto, cerâmicas avançadas ou aço temperado para aeroespacial, compreender como funcionam os rebolos vitrificados é essencial para escolher a solução de retificação correta.
Este guia cobre o mecanismo do ligante, a diferença entre rebolos vitrificados de diamante e de CBN, as variáveis de especificação que importam, tabelas específicas de CBN para engrenagens e rolamentos, e os erros que encurtam a vida do rebolo. Use-o como referência de trabalho e confirme depois a especificação final com o fabricante do rebolo e um ensaio na sua máquina.
O que são rebolos com ligante vitrificado?
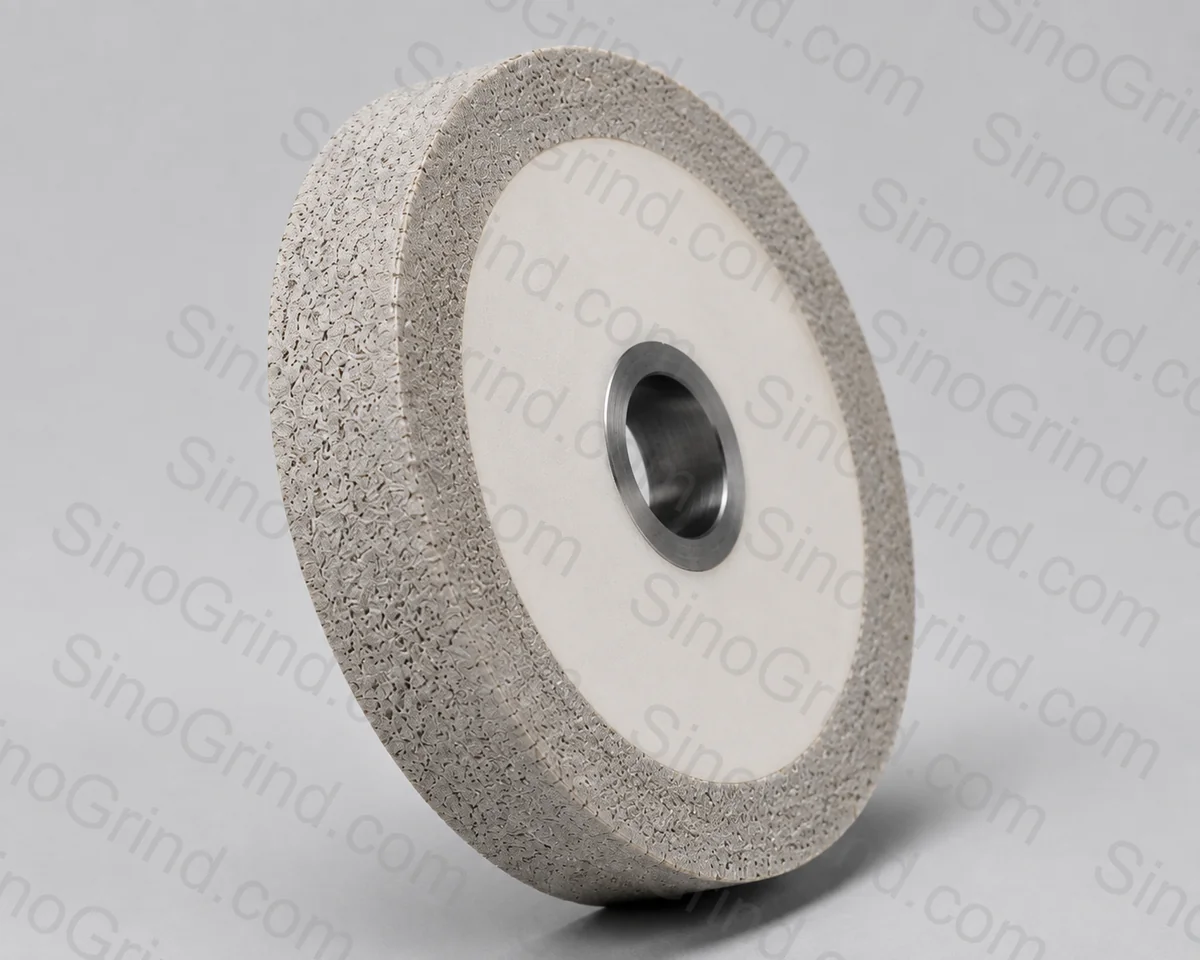
Um rebolo com ligante vitrificado é uma ferramenta abrasiva em que grãos de diamante ou CBN são mantidos por um ligante de vidro-cerâmica. Ao contrário dos ligantes de resina ou metálicos, os vitrificados são criados por um processo de sinterização a alta temperatura que funde pós cerâmicos numa estrutura rígida e porosa. O resultado é um rebolo que mantém a geometria com precisão, deixa o refrigerante chegar ao corte e se desagrega de forma controlada à medida que os grãos embotam.
O ligante baseia-se tipicamente em fritas de vidro, feldspato, argila e outros materiais cerâmicos. Para superabrasivos, a temperatura de cozedura e a química do ligante são escolhidas para proteger o grão de diamante ou CBN e produzir ao mesmo tempo uma ponte cerâmica resistente. É por isso que um ligante vitrificado para CBN não é simplesmente um ligante vitrificado convencional com CBN adicionado; a formulação e o perfil de cozedura são específicos do abrasivo.
O corpo do rebolo é normalmente de alumínio, aço ou um substrato cerâmico. A camada de trabalho é um rebordo ou secção de copo fina; o núcleo fornece rigidez e monta no fuso. Um núcleo bem fabricado roda concêntrico e amortece a vibração, o que importa mais nos rebolos vitrificados de superabrasivo do que nos convencionais, porque a camada de trabalho é fina e cara.
Como funciona a tecnologia do ligante vitrificado
A matriz de ligante cerâmico
O ligante vitrificado é uma rede tridimensional de material cerâmico vítreo que envolve cada grão abrasivo. As pontes de ligante entre grãos são deliberadamente concebidas para serem mais fracas do que as de um rebolo de ligante metálico. Esta resistência controlada é a chave do mecanismo de autoafiação: à medida que as forças de retificação crescem sobre um grão embotado, a ponte de ligante fratura, liberta o grão gasto e expõe uma aresta de corte nova por baixo.
A resistência dessas pontes pode ser ajustada dentro da família vitrificada. Uma ponte mais forte retém o grão durante mais tempo e melhora a vida de forma, mas pode vitrificar se o grão embotar antes de ser libertado. Uma ponte mais fraca mantém o rebolo de corte livre mas desgasta-se mais depressa. Esta é a “classe” do rebolo, e é distinta do nome do ligante.
Porosidade controlada
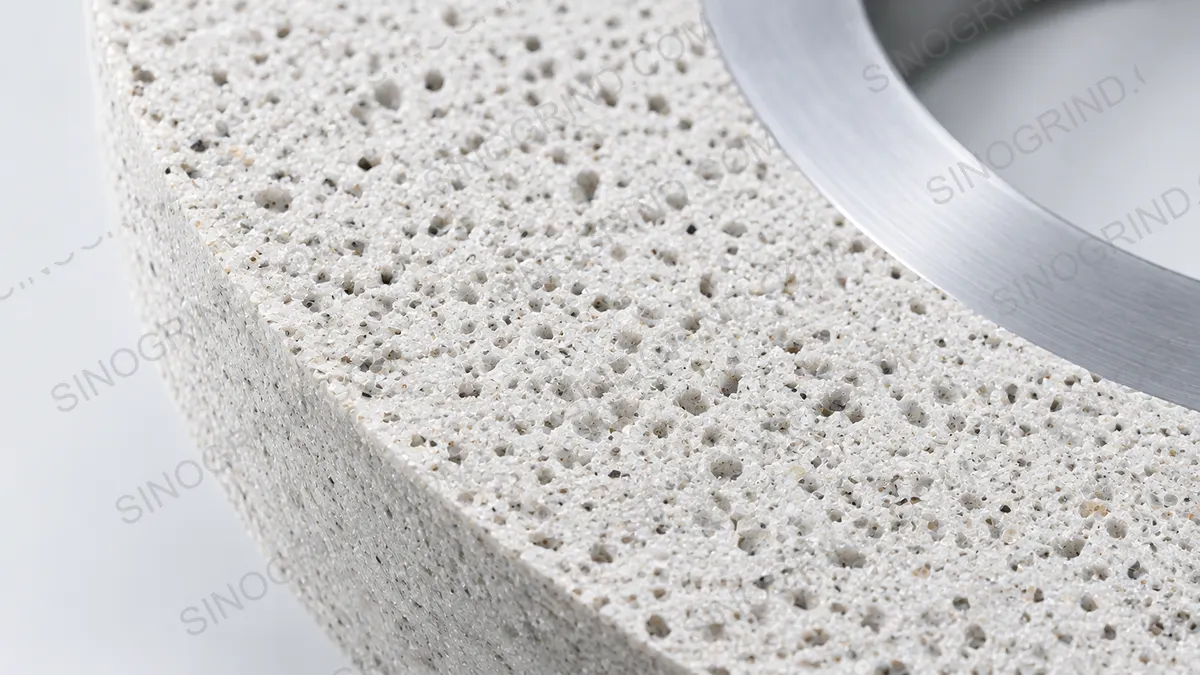
Uma das características que definem os rebolos vitrificados é a porosidade. Durante a sinterização, agentes formadores de poros criam uma rede de vazios interligados em toda a matriz de ligante. Estes poros desempenham três funções críticas:
- Canais de refrigerante: a porosidade permite que o refrigerante circule perto da zona de corte, reduzindo a acumulação de calor e evitando dano térmico na peça.
- Evacuação de cavacos: os vazios dão espaço aos cavacos para saírem, evitando o empastamento do rebolo e mantendo a eficiência de corte.
- Controle da fratura do ligante: a porosidade enfraquece as pontes de ligante de forma previsível, permitindo a autoafiação que mantém o rebolo a cortar livremente.
A porosidade é uma variável de especificação, não uma propriedade fixa. Um rebolo mais aberto transporta mais refrigerante e cavacos mas tem menos grãos em contato; um rebolo mais fechado mantém a forma e o acabamento mas é mais propenso à queima. O equilíbrio certo depende do material, da área de contato e do sistema de refrigerante.
Ação autoafiável
À medida que um rebolo vitrificado retifica, os grãos de diamante ou CBN embotados sofrem forças tangenciais crescentes. Quando essas forças excedem a resistência da ponte de ligante, o grão é libertado juntamente com uma pequena quantidade de ligante circundante. Isto expõe continuamente grãos abrasivos novos e afiados e mantém uma capacidade de corte consistente ao longo da vida do rebolo. O resultado é um rebolo que precisa de menos dressagens do que um de resina ou metálico, desde que a classe e os parâmetros correspondam à operação.
A autoafiação não é automática. Se o rebolo for demasiado duro para a carga, o ligante não liberta o grão embotado e a face vitrifica. Se for demasiado mole, liberta grãos antes de terem feito trabalho útil. O trabalho do operador é manter o rebolo na janela em que se desagrega a um ritmo útil.
Vantagens dos rebolos com ligante vitrificado
- Autoafiação: a exposição contínua de arestas de corte novas reduz a frequência de dressagem e mantém um desempenho de retificação consistente.
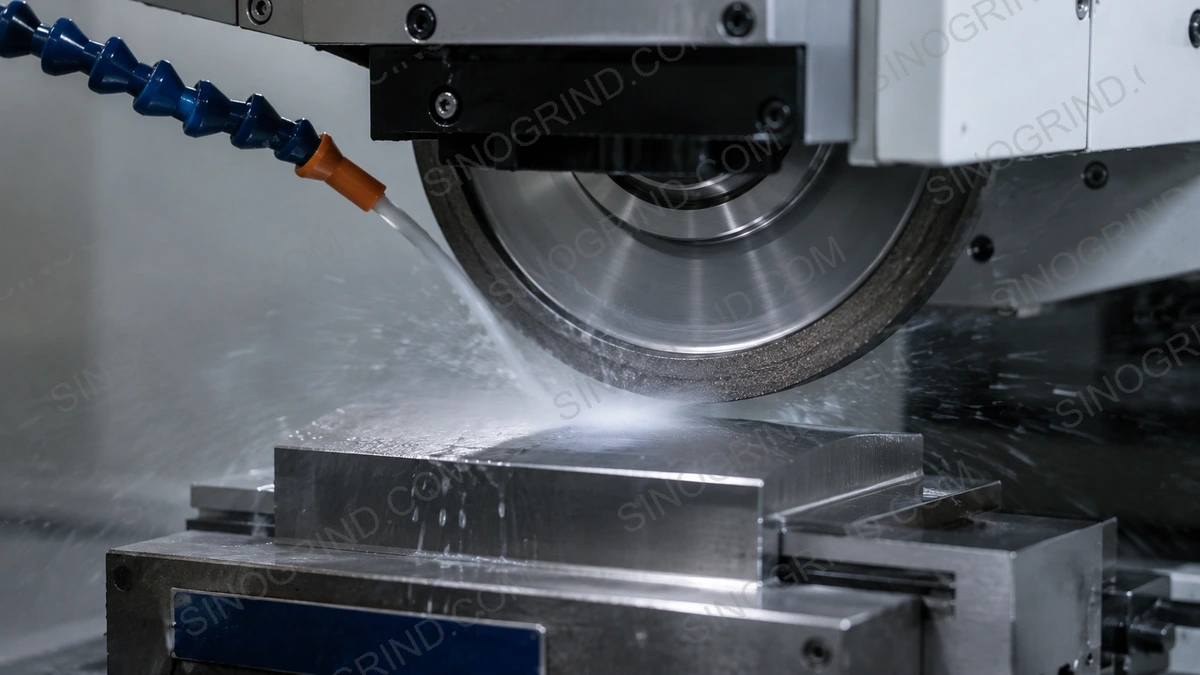
- Retificação fria: a porosidade elevada permite uma entrega eficiente de refrigerante e dissipação de calor, reduzindo queima, descoloração e fissuração térmica.
- Alta precisão: a estrutura rígida do ligante mantém a geometria do rebolo com precisão, permitindo tolerâncias apertadas e boa retenção de forma em perfis e mergulho profundo.
- Elevada remoção de material: apesar da precisão, os rebolos vitrificados removem material com eficiência porque a autoafiação mantém um corte agressivo.
- Excelente acabamento superficial: a exposição controlada do grão e a ação de corte consistente produzem acabamentos finos e uniformes na peça.
- Forças de retificação baixas: a natureza de corte livre dos ligantes vitrificados reduz as forças sobre a peça, minimizando a flecha ao retificar peças finas ou delicadas.
- Dressagem fácil: os rebolos vitrificados podem ser aparelhados e dressados com ferramentas de diamante e condicionados com bastões de alumina, o que simplifica a manutenção em comparação com o ligante metálico.
As limitações são igualmente importantes. O ligante vitrificado é frágil e não tolera impacto, cortes interrompidos, choque térmico nem máquinas flexíveis. Exige refrigerante consistente e um procedimento de dressagem disciplinado. Usado dentro da sua janela, é o ligante geral mais capaz para retificação de precisão ferrosa e não ferrosa; usado fora dela, lasca, vitrifica ou queima.
Rebolos vitrificados de diamante vs. rebolos vitrificados de CBN
Tanto o diamante como o CBN estão disponíveis em ligante vitrificado, mas destinam-se a materiais de peça diferentes. A tecnologia do ligante é semelhante; a química do abrasivo não é.
Rebolos vitrificados de diamante
Os rebolos de diamante com ligante vitrificado destinam-se a materiais duros e não ferrosos. O diamante é o abrasivo mais duro conhecido e destaca-se a cortar materiais que embotariam rapidamente os abrasivos convencionais. As aplicações comuns incluem:
- Retificação de ferramentas de carboneto: ferramentas de corte de carboneto de tungstênio, matrizes e peças de desgaste exigem diamante para uma remoção eficiente.
- Retificação de cerâmica: alumina, zircônia, carboneto de silício e nitreto de silício são frágeis e abrasivos; os rebolos vitrificados de diamante tratam-nos sem microfissuração excessiva.
- Vidro e pedra: retificação de precisão de componentes de vidro, lentes ópticas e pedra natural ou artificial.
- Materiais compósitos: compósitos reforçados com fibra, fibra de carbono e outros materiais abrasivos usados em produção aeroespacial e automotiva.
Rebolos vitrificados de CBN
Os rebolos CBN com ligante vitrificado são projetados para materiais ferrosos duros. O nitreto de boro cúbico é segundo apenas ao diamante em dureza e é quimicamente estável em relação ao ferro, o que o torna ideal para aços temperados. As aplicações incluem:
- Acabamento de aço temperado: aços para ferramentas, aços para matrizes e aços para rolamentos a 58–65 HRC respondem bem ao CBN vitrificado.
- Retificação de engrenagens: retificação de perfil e com rebolo roscado de engrenagens cementadas e temperadas, normalmente com óleo como refrigerante.
- Pistas de rolamento: pistas de anéis internos e externos onde curvatura, acabamento e integridade superficial são críticos.
- Aço rápido: brocas, fresas de topo e alargadores beneficiam da ação de corte frio do CBN vitrificado.
- Componentes aeroespaciais: superligas à base de níquel e algumas peças de titânio, sujeitas a ensaio de processo.
A peça decide o abrasivo. O diamante em aço falha quimicamente; o CBN em carboneto raramente é econômico. Para uma comparação completa, veja diamante vs CBN.
Quando escolher vitrificado em vez de resina ou de ligante metálico
A escolha do ligante depende dos requisitos de retificação. A tabela abaixo compara o vitrificado com as outras duas famílias aglomeradas usadas em superabrasivos.
| Critério | Vitrificado | Resina | Metálico |
|---|---|---|---|
| Rigidez / retenção de forma | Alta | Moderada | Muito alta |
| Corte livre / frieza | Bom quando aberto | Muito bom | Moderado; pode aquecer |
| Porosidade / acesso de refrigerante | Alta, interligada | Baixa a moderada | Baixa |
| Resistência ao calor | Alta | Limitada | Alta |
| Dressagem | Diamante, bastão de alumina, rotativa | Diamante, bastão de alumina | Rolo de diamante, SiC, eletrolítica |
| Vida típica | Longa | Moderada | A mais longa em serviço pesado |
| Melhor aplicação | Precisão, engrenagens, rolamentos, formas | Ferramentas e cortadores, acabamento frio | Mergulho profundo, remoção pesada |
| Risco principal | Frágil; dependente de refrigerante | Perda de forma; sensível ao calor | Difícil de dressar; queima |
Escolha vitrificado quando precisão, forma, acabamento e controle térmico são prioridades. Escolha resina quando a operação precisa de um rebolo tolerante e de corte frio e a vida de forma é secundária. Escolha o ligante metálico quando a remoção máxima e a vida de forma dominam e a máquina suporta refrigerante de alta pressão e um método de dressagem robusto. O guia de tipos de ligante cobre os mecanismos de desgaste com mais detalhe.
Especificações de CBN vitrificado para engrenagens e formas
A retificação de engrenagens e formas é onde o CBN vitrificado justifica o custo. O rebolo transporta o perfil, por isso a retenção de forma, a dressabilidade e o controle térmico importam todos ao mesmo tempo. A tabela abaixo dá pontos de partida práticos para operações comuns de engrenagens e formas. Não substitui uma recomendação específica para o desenho.
| Operação | Forma típica do rebolo | Grão | Concentração | Velocidade | Refrigerante / dressagem |
|---|---|---|---|---|---|
| Perfil de engrenagem, módulo pequeno | 1A1 / 1V1 de perfil | B76–B107 | 125–150% | 30–60 m/s | Óleo; rolo de diamante ou dressador de forma |
| Perfil de engrenagem, módulo grande | 14A1 / perfil personalizado | B107–B126 | 125–150% | 25–45 m/s | Óleo; rolo de diamante |
| Geração com rebolo roscado | Sem-fim CBN vitrificado | B76–B126 | 125–150% | 30–60 m/s | Óleo; engrenagem de dressagem de diamante |
| Mergulho profundo com forma | 1A1 / 6A2 / perfil | B126–B181 | 125–175% | 25–45 m/s | Refrigerante de alta pressão ou óleo |
| Pista de rolamento | Copo / perfil | B64–B91 | 125% | 30–60 m/s | Emulsão ou óleo; dressador de diamante |
| Acabamento fino de forma | Perfil / copo | B46–B76 | 100–125% | 25–45 m/s | Filtragem fina; dressagem leve |
Apenas pontos de partida. Módulo, perfil, material, dureza, máquina e dressador afetam todos a especificação final. Confirme com o fabricante do rebolo e um ensaio da primeira peça.
Para um tratamento dedicado de rebolos de perfil, roscados e de pista, veja o guia CBN para engrenagens e rolamentos.
Velocidade do CBN vitrificado
A velocidade é um valor periférico. As faixas abaixo são pontos de partida para CBN vitrificado, não ajustes universais. Os sistemas de produção de alta velocidade operam acima destas faixas quando o rebolo, o fuso, a proteção, o dispositivo e o refrigerante estão especificamente dimensionados.
| Operação | Velocidade de partida típica | Efeito de aumentar a velocidade | Restrição |
|---|---|---|---|
| Retificação plana | 25–35 m/s | Melhor acabamento, mais calor por unidade de tempo | Balanceamento, refrigerante, classificação do rebolo |
| Retificação cilíndrica | 30–45 m/s | Maior produtividade e consistência de acabamento | Rigidez da máquina, pressão do refrigerante |
| Retificação interna | 25–40 m/s | Rebolo pequeno exige mais RPM para o mesmo m/s | Rigidez do mandril, limite de rotação do fuso |
| Perfil de engrenagem | 30–60 m/s | Taxa de produção e acabamento | Entrega de óleo, dressador, classificação da máquina |
| Pista de rolamento | 30–60 m/s | Acabamento e tempo de ciclo | Mira do refrigerante, vibração, controle de queima |
| Mergulho profundo | 25–45 m/s | A taxa de remoção sobe com a potência e o refrigerante | Refrigerante de alta pressão, rigidez |
Confirme a marcação do rebolo e a classificação da máquina antes de trabalhar no extremo superior. Recalcule o RPM sempre que o diâmetro do rebolo mudar.
Se aparecer queima na velocidade mais alta, não culpe imediatamente o rebolo. Verifique a velocidade do refrigerante e a mira do bico e depois a dressagem. O guia de velocidade e refrigerante explica a relação entre velocidade periférica, vazão e queima.
Concentração do CBN vitrificado
A concentração é a quantidade de CBN na camada de trabalho. Uma concentração de 100 corresponde a aproximadamente 4,4 quilates por cm³ (cerca de 0,88 g/cm³). Uma concentração mais alta coloca mais arestas de corte no arco e geralmente melhora a vida de forma e a remoção, mas reduz a fração de ligante e o espaço disponível para cavacos e refrigerante. No CBN vitrificado, esse compromisso está diretamente ligado à porosidade.
| Concentração | Comportamento do CBN vitrificado | Uso típico | Atenção |
|---|---|---|---|
| 75% | Corte livre, mais ligante e espaço de poros | Acabamento fino, perfis frágeis | Perda de forma em trabalho de precisão |
| 100% | Equilibrado, de uso geral | Plana, cilíndrica, interna | Confirmar grão e classe |
| 125% | Mais arestas de corte, melhor forma | Engrenagens, pistas de rolamento, produção | Empastamento se a estrutura for demasiado fechada |
| 150% | Forma e remoção fortes | Formas pesadas, mergulho profundo, contato estreito | Queima e limite de potência |
| 175–200% | Densidade máxima de pontos de corte | Trabalho especial de carga elevada ou contato pequeno | Fração de ligante reduzida; confirmar com o fabricante |
Não aumente a concentração para corrigir o acabamento. O acabamento é sobretudo grão, abertura de ligante e dressagem. Aumentar a concentração numa estrutura fechada pode piorar o empastamento e a queima. O guia de grão e concentração cobre a interação em detalhe.
Estrutura e classe: as variáveis por trás do rótulo
Uma especificação de rebolo vitrificado nomeia habitualmente o abrasivo, o grão, a concentração, o ligante e as dimensões. A estrutura e a classe são muitas vezes menos visíveis, mas decidem o comportamento do rebolo. A estrutura descreve a proporção e a disposição de ligante, abrasivo e poro. Uma estrutura mais aberta transporta mais refrigerante e cavacos; uma estrutura mais densa mantém a forma e produz um acabamento mais fino, mas trabalha mais quente.
A classe descreve a resistência das pontes de ligante, ou a facilidade com que o rebolo liberta um grão embotado. Uma classe mais dura retém o grão durante mais tempo e é adequada quando a vida de forma domina. Uma classe mais mole liberta o grão mais cedo e mantém o rebolo de corte livre. O mesmo abrasivo, grão e concentração podem ser fornecidos em classes diferentes, por isso dois rebolos que parecem idênticos no rótulo podem não ter o mesmo desempenho.
Para CBN vitrificado, a pergunta prática é se o rebolo se desagrega suficientemente depressa para se manter afiado sem perder o perfil. Se a face vitrificar, a classe pode ser demasiado dura ou a estrutura demasiado fechada para a carga. Se o perfil desaparecer demasiado depressa, a classe pode ser demasiado mole ou a concentração demasiado baixa. Mude uma variável de cada vez e mantenha o procedimento de dressagem constante para que a comparação seja significativa.
Dressagem do CBN vitrificado
O CBN vitrificado é dressável, o que é uma das suas principais vantagens em formas e engrenagens. O aparelhamento restaura a geometria; a dressagem abre a face. Use uma ferramenta de diamante afiada e passes leves, depois condicione se o ligante o exigir.
| Método | Ferramenta | Uso típico | Notas |
|---|---|---|---|
| Aparelhamento estacionário | Diamante de ponta única ou de lâmina | Plana, cilíndrica e interna de face reta | Penetração leve, velocidade de mesa constante, passes sem penetração |
| Dressagem rotativa | Rolo de diamante | Engrenagens, perfis, formas de mergulho profundo | Relação de velocidades e alinhamento críticos |
| Dressagem de forma | Rolo de forma de diamante / engrenagem de dressagem | Sem-fins CBN roscados e rebolos de perfil | Corresponder ao módulo e ao ângulo de pressão; inspecionar a primeira peça |
| Toque de dressagem | Diamante, profundidade muito pequena | Renovação em produção sem perder o perfil | Resolução da máquina e estabilidade térmica importam |
| Condicionamento | Bastão de alumina ou aço mole | Abrir a face depois do aparelhamento | Pressão leve; não polir a face até fechar |
Dresse com base em evidência: subida de potência, deriva de acabamento, empastamento, queima ou um intervalo de produção definido. A dressagem pesada ou frequente consome a camada de trabalho e encurta a vida do rebolo. Parâmetros detalhados e erros comuns estão no guia de dressagem e aparelhamento.
Aplicações comuns dos rebolos com ligante vitrificado
Retificação de ferramentas de carboneto
Os rebolos vitrificados de diamante são usados para retificar ferramentas de corte de carboneto de tungstênio em retificadoras CNC de ferramentas. A ação autoafiável ajuda a evitar que o rebolo empaste com aparas de carboneto, enquanto as características de retificação fria protegem o substrato de carboneto e quaisquer pontas brasadas. O ligante de resina continua comum em canais e saídas; o vitrificado é preferido onde a forma e o acabamento têm de se manter ao longo de um ciclo longo.
Retificação de cerâmica
As cerâmicas avançadas usadas em eletrônica, dispositivos médicos e aeroespacial exigem diamante. A porosidade controlada ajuda a gerir o comportamento de fratura frágil das cerâmicas, produzindo cortes limpos sem lascamento ou microfissuração excessivos. Grãos finos e passes leves são comuns na operação de acabamento.
Acabamento de aço temperado
Os rebolos CBN vitrificados são a escolha preferida para acabar aços temperados para ferramentas, aços para matrizes e aços para rolamentos. A ação de corte frio reduz o risco de retêmpera ou revenido da superfície, enquanto a rigidez do ligante permite tolerâncias na ordem de alguns micrômetros. A entrega de refrigerante e a disciplina de dressagem decidem se esse potencial se concretiza.
Engrenagens e rolamentos
O CBN vitrificado é o padrão de produção para muitas operações em engrenagens e rolamentos temperados. Os rebolos de perfil e roscados mantêm a forma da engrenagem; os rebolos de copo e de perfil mantêm a curvatura da pista. O óleo é comum na retificação de engrenagens porque lubrifica o contato e mantém o perfil limpo. A retificação de rolamentos usa muitas vezes emulsão de alto desempenho ou óleo com filtragem fina.
Aeroespacial e automotivo
As superligas à base de níquel, algumas peças de titânio, árvores de cames, virabrequins e componentes de transmissão são retificados com CBN vitrificado onde o processo foi qualificado. As superligas são um grupo com nuances; a liga, o tratamento térmico e a rigidez da máquina podem deslocar o ótimo para um abrasivo cerâmico ou uma classe específica de CBN. Ensaie antes de se comprometer.
Refrigerante e filtragem para CBN vitrificado
O refrigerante não é uma função de apoio na retificação com CBN vitrificado; é parte do ambiente de trabalho do rebolo. Os poros têm de estar cheios de refrigerante limpo, não de espuma ou aparas. Para engrenagens e formas, o óleo integral é comum porque lubrifica o contato e ajuda a manter o perfil limpo. Para trabalho plano, cilíndrico e de rolamentos, uma emulsão de alto desempenho pode ser eficaz se a concentração, a filtragem e a temperatura forem controladas.
A filtragem deve remover as partículas finas de aço e de ligante que bloqueiam os poros e riscam o acabamento. O trabalho geral pode usar filtragem de 20–50 µm; os sistemas de precisão e de óleo precisam muitas vezes de 10 µm ou menos. Verifique a pressão diferencial do filtro, não apenas o calendário. Um filtro que entra em bypass sob carga devolve detritos ao contato.
A estabilidade de temperatura importa em trabalho de precisão. Um refrigerador de refrigerante ou um tanque suficientemente grande reduz a deriva de medida e ajuda a manter a face do rebolo estável. Dirija o bico ao arco de contato, suficientemente perto para penetrar a barreira de ar, e verifique a vazão com o rebolo a rodar e a proteção montada.
Controle de processo em produção
A retificação de produção tem sucesso pela repetibilidade, não por uma peça boa isolada. Registe a especificação do rebolo, o ciclo de dressagem, a velocidade, a penetração, o refrigerante e os resultados de inspeção, e compare-os após cada troca de rebolo. Um registo de potência do fuso é um dos monitores de processo mais baratos: uma subida gradual significa normalmente que a face está a embotar ou a empastar, enquanto uma mudança súbita pode indicar um problema de refrigerante ou de dispositivo.
Use inspeção da primeira peça após a dressagem e após qualquer mudança de parâmetros. Em engrenagens, verifique perfil e direção; em rolamentos, verifique curvatura da pista, redondeza e acabamento; em ferramentas, verifique a qualidade da aresta. Acrescente uma verificação de integridade superficial onde a peça é crítica para a segurança ou onde o material é sensível à queima.
Defina um intervalo de dressagem a partir de evidência e depois monitorize-o. Se o intervalo for demasiado longo, a queima e o refugo aparecem antes de o operador notar. Se for demasiado curto, a camada de trabalho é consumida desnecessariamente. O intervalo certo é o mais longo que ainda mantém acabamento, forma e integridade superficial com margem.
Quando o vitrificado não é o ligante certo
O CBN vitrificado não é a resposta para todos os trabalhos ferrosos. Se a operação for uma ranhura fina, uma pequena forma interna ou uma ferramenta de camada única em que o perfil é fixo, um rebolo eletrodepositado pode ser mais simples e econômico. Se a operação for corte interrompido pesado numa máquina flexível, um ligante de resina pode sobreviver onde o vitrificado lascaria. Se a prioridade for a vida de forma máxima em mergulho profundo com refrigerante de alta pressão, o ligante metálico pode ser mais forte.
A decisão deve incluir a máquina, a capacidade de dressagem e a capacidade do operador para controlar o refrigerante. Um rebolo vitrificado tecnicamente ideal mas que não pode ser dressado nem arrefecido na máquina não é uma escolha prática. Combine o ligante com todo o sistema, não apenas com o desenho da peça.
Erros comuns com CBN vitrificado
| Erro | Consequência | Melhor abordagem |
|---|---|---|
| Trabalhar sem refrigerante adequado | Queima, desagregação do ligante, choque térmico | Inundar o arco; verificar bico, vazão e filtragem |
| Dressar demasiado fundo | Vida curta do rebolo e perda de perfil | Usar a profundidade mínima que restabeleça a face |
| Usar um diamante embotado | Vitrificação e queima apesar de uma dressagem “nova” | Inspecionar, indexar ou substituir o dressador |
| Escolher uma estrutura fechada para remoção pesada | Empastamento e subida de potência | Abrir a estrutura ou reduzir a concentração |
| Ignorar o balanceamento do rebolo | Vibração e acabamento deficiente a alta velocidade | Balancear e verificar excentricidade antes da produção |
| Trocar o rebolo antes do processo | Repete a falha com um rebolo novo | Verificar montagem, refrigerante, dressagem e parâmetros primeiro |
| Usar diamante na parte de aço de uma peça mista | Desgaste rápido do diamante | Separar operações; CBN para o aço, diamante para o carboneto |
Lista de verificação para um rebolo vitrificado
- Abrasivo: diamante para não ferrosos, CBN para ferrosos. Confirme a química da peça, não o nome da peça.
- Operação: plana, cilíndrica, interna, engrenagens, rolamentos, mergulho profundo ou retificação de ferramentas.
- Forma e dimensões do rebolo: forma, diâmetro, largura, furo e desenho do perfil.
- Grão e concentração: começar pelo acabamento e pela exigência de forma e depois ajustar pela remoção.
- Estrutura e classe: aberta o suficiente para refrigerante e cavacos, forte o suficiente para a forma.
- Velocidade: verificar a marcação do rebolo, o fuso e as proteções; calcular a velocidade periférica.
- Refrigerante e filtragem: tipo, concentração, vazão, pressão e classificação em micrômetros.
- Dressagem: ferramenta, método, penetração, frequência e inspeção da primeira peça.
Envie a lista preenchida com o desenho da peça pelo formulário de contato para revisão de aplicação. A ferramenta de seleção de ligante e a ferramenta de seleção de rebolos de diamante e CBN podem ajudar a montar a primeira especificação.