
 : +86 15874211461


Resposta rápida: escolha o grão FEPA B pelo sobremetal e pelo acabamento pretendido — aproximadamente B126–B151 para desbaste, B91–B126 para trabalho geral e B46–B76 para acabamento. Depois escolha a concentração pela área de contato e pela exigência de forma — 75–100% para trabalho fino ou frágil, 125% para produção e 150% para remoção pesada ou formas estreitas. Confirme a combinação com o fabricante do rebolo.
Leitura relacionada: Guia do rebolo CBN · Tipos de ligante do rebolo CBN · Velocidade e refrigerante do rebolo CBN.
Grão e concentração são decisões diferentes
O grão descreve o tamanho dos cristais de CBN. A concentração descreve quantos estão compactados num determinado volume da camada de trabalho. Um rebolo pode ter grãos grossos com concentração baixa ou grãos finos com concentração alta, e esses dois rebolos não se comportam da mesma maneira. O grão define principalmente o acabamento superficial possível, a qualidade da aresta e a profundidade de corte por grão. A concentração define principalmente o número de arestas de corte no arco de contato, a carga por grão e a quantidade de ligante disponível para os reter.
Os operadores tentam por vezes corrigir um problema de acabamento aumentando a concentração, ou um problema de vida de forma mudando o grão. Isso normalmente desloca o processo lateralmente. Diagnostique qual variável está realmente a limitar o resultado antes de mudar a especificação.
Tamanhos de grão FEPA B
O CBN é normalmente designado na escala FEPA B. O número é um tamanho mediano nominal em micrômetros. A distribuição real em torno desse mediano importa, sobretudo nos grãos finos, por isso dois fornecedores que oferecem “B91” podem não entregar um comportamento de corte idêntico. A ISO 6106 e a FEPA 61 fornecem o quadro de verificação e designação.
| FEPA B | Mediano nominal | Intensidade de remoção | Papel típico no acabamento | Uso típico |
|---|---|---|---|---|
| B251 | ~250 µm | Muito alto | Grosso | Desbaste pesado, grandes sobremetais |
| B181 | ~180 µm | Muito alto | Grosso | Desbaste, aço mole a médio |
| B151 | ~150 µm | Alto | Grosso a médio | Desbaste de produção, retificação de ferramentas |
| B126 | ~125 µm | Alto | Médio | Ponto de partida de uso geral |
| B107 | ~106 µm | Médio-alto | Médio | Retificação geral, desbaste de formas |
| B91 | ~90 µm | Médio | Médio-fino | Aço temperado, rolamentos e engrenagens |
| B76 | ~75 µm | Médio | Fino | Semiacabamento, detalhe de forma |
| B64 | ~63 µm | Médio-baixo | Fino | Acabamento, pistas de rolamento |
| B54 | ~53 µm | Baixo | Fino | Acabamento fino, raios pequenos |
| B46 | ~45 µm | Baixo | Muito fino | Acabamento de precisão, flancos de engrenagem |
| B36 | ~35 µm | Muito baixo | Muito fino | Acabamento fino, qualidade de aresta |
| B25 | ~25 µm | Muito baixo | Extra fino | Passes de polimento, formas delicadas |
| B15 | ~15 µm | Mínimo | Orientado a espelho | Superacabamento, preparação fina de aresta |
Valores nominais de orientação; confirme a classe e a distribuição de tamanhos com o fabricante. Converta entre sistemas com o conversor de tamanho de grão de diamante e CBN.
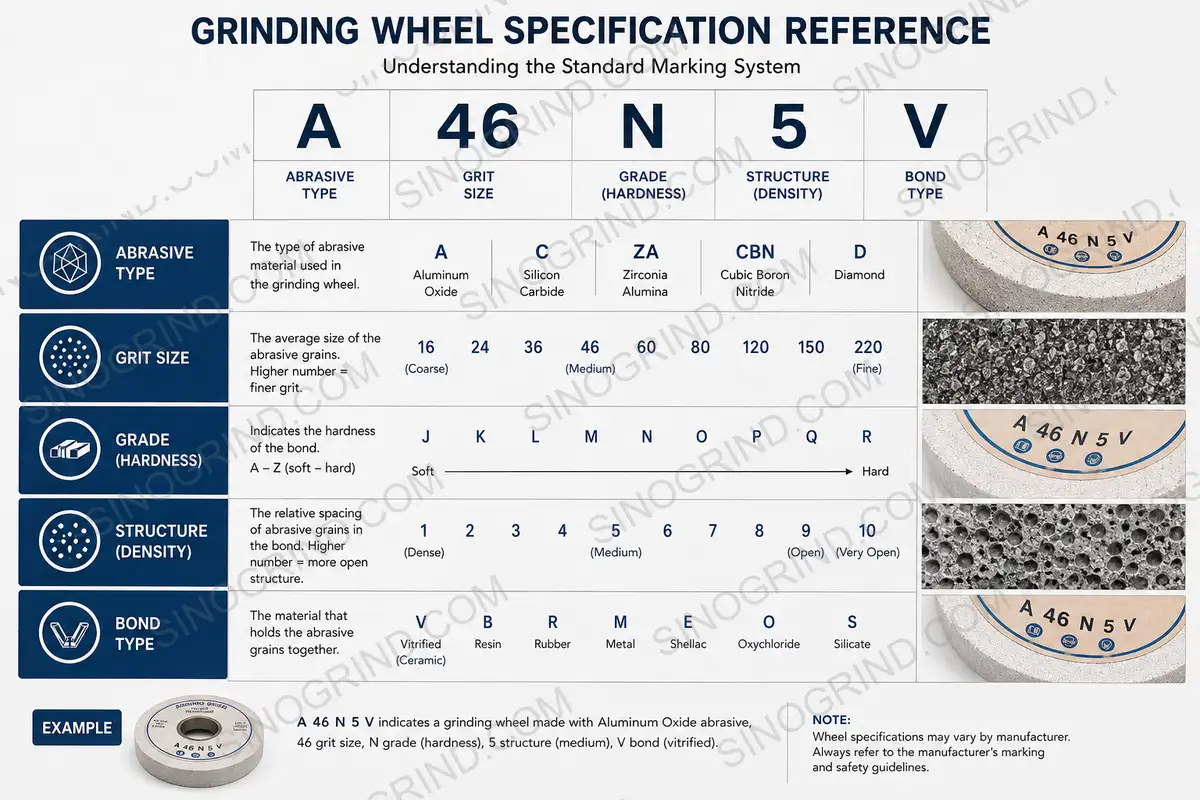
Como o grão afeta acabamento, remoção e vida
| Alteração | Taxa de remoção | Acabamento (Ra) | Vida / forma do rebolo | Risco |
|---|---|---|---|---|
| Grão mais grosso | Aumenta | Mais áspero | Geralmente maior com dressagem aberta; menor detalhe de forma | Lascamento de aresta, padrão de risco visível |
| Grão mais fino | Diminui | Mais liso | Menor se o rebolo empastar | Empastamento, vitrificação, queima, maior potência |
| Distribuição estreita | Mais uniforme | Mais consistente | Desgaste previsível | Custo maior; menos tolerante à dressagem |
| Distribuição larga | Corte inicial maior | Menos consistente | Desgaste irregular | Riscos provocados por grãos fora da faixa |
Uma regra útil é usar o grão mais grosso que ainda cumpra o requisito de acabamento e de aresta. Ir mais fino do que o necessário reduz a taxa de remoção e aumenta a probabilidade de empastamento, sobretudo em ligas ferrosas moles ou pastosas. Se o acabamento exigido for severo, muitas vezes é melhor desbastar com um rebolo mais grosso e acabar com um rebolo fino separado do que forçar um único rebolo fino a fazer as duas coisas.
O que significa concentração
A concentração é uma medida do teor de abrasivo na camada de trabalho. Uma concentração de 100 corresponde a aproximadamente 4,4 quilates de superabrasivo por centímetro cúbico de volume de camada, o equivalente a cerca de 0,88 g/cm³. As outras concentrações variam em proporção: 75% tem três quartos desse teor, 150% tem uma vez e meia. Como o CBN e o diamante têm densidades semelhantes, a convenção serve para ambos.
| Concentração | Teor relativo de abrasivo | Efeito no Ra | Efeito na remoção | Efeito na vida / forma | Uso típico |
|---|---|---|---|---|---|
| 75% | 0,75× | Mais fino para o mesmo grão | Menor | Menor vida de forma, mas mais ligante e porosidade | Acabamento fino, perfis frágeis, baixa potência |
| 100% | 1,0× | Referência | Referência | Equilibrada | Retificação plana, cilíndrica e de ferramentas |
| 125% | 1,25× | Ligeiramente mais áspero ou igual | Maior | Melhor retenção de forma | Retificação de produção, engrenagens, pistas de rolamento |
| 150% | 1,5× | Pode ficar mais áspero se a dressagem for fraca | Maior | Forte vida de forma | Remoção pesada, mergulho profundo, contato estreito |
| 175–200% | 1,75–2,0× | Depende do ligante e da dressagem | Potencial máximo | Alta, mas com menos ligante para reter os grãos | Aplicações especiais de carga elevada ou contato pequeno |
O efeito no Ra não é automático. Uma concentração mais alta coloca mais grãos no corte, o que pode reduzir a carga por grão e às vezes melhorar o acabamento, mas também reduz a fração de ligante e pode tornar a dressagem menos eficaz. O resultado líquido depende do ligante, da dressagem e do refrigerante.
Grão e concentração em conjunto
| Combinação | Comportamento | Atenção a |
|---|---|---|
| Grão grosso + concentração alta | Remoção máxima e forma forte | Forças elevadas, queima, limite de potência do fuso |
| Grão grosso + concentração baixa | Corte livre com evacuação de cavacos | Perda de forma e vida mais curta |
| Grão fino + concentração alta | Muitas arestas de corte, bom potencial de acabamento, forma forte | Empastamento e queima se o ligante não for aberto o suficiente |
| Grão fino + concentração baixa | Acabamento frio e de corte livre | Perda rápida de forma em perfis de precisão |
Como o ligante muda a resposta
Um ligante vitrificado tem porosidade que acomoda cavacos e refrigerante, por isso tolera melhor um grão fino ou uma concentração alta do que um ligante metálico fechado. Um ligante de resina é mais mole e mais tolerante a um grão fino com concentração baixa, mas não mantém por muito tempo uma forma de grão fino com concentração alta. Um ligante metálico suporta concentração alta e grão grosso para remoção agressiva, mas precisa de ajuda para se manter aberto.
É por isso que as tabelas de especificação precisam sempre de uma coluna de ligante. “B91, 125%” está incompleto sem saber se o ligante é vitrificado, de resina ou metálico. O guia de tipos de ligante explica as diferenças em detalhe.
Como ler uma especificação de rebolo CBN
Uma especificação CBN completa lê-se mais ou menos assim: ligante vitrificado, B91, concentração 125, forma 1A1, 400 × 40 × 127, velocidade máxima 50 m/s. Cada elemento responde a uma pergunta diferente. O ligante responde a como os grãos são retidos e arrefecidos; o grão responde à escala de acabamento e remoção; a concentração responde a quantas arestas de corte estão disponíveis; a forma responde a que recurso se consegue alcançar; as dimensões respondem à interface da máquina; a marcação de velocidade responde ao limite seguro de operação.
Ao pedir uma cotação, inclua tudo isto mais o material e a dureza da peça, a operação, a máquina, o refrigerante e o acabamento pretendido. Um pedido que diga apenas “rebolo CBN B91” não pode ser cotado corretamente porque falta o ligante. O gerador de especificações para rebolos de retificação constrói um código RFQ estruturado a partir destes dados.
Concentração, desgaste e custo
Uma concentração mais alta coloca mais CBN no rebolo, por isso o custo inicial sobe e o comportamento de desgaste muda. As arestas de corte extra partilham a carga, o que pode reduzir a fratura do grão e melhorar a vida de forma, mas a fração de ligante reduzida também pode encurtar a vida se os grãos forem arrancados antes de embotar. A concentração economicamente ótima é a que minimiza o custo por peça boa, não a que tem mais abrasivo.
Acompanhe três números durante um ensaio: desgaste do rebolo por peça, frequência de dressagem e taxa de refugo. Se o desgaste for baixo mas a dressagem for frequente, o rebolo pode estar demasiado duro ou demasiado fechado. Se o desgaste for alto e o acabamento estável, uma concentração maior ou um ligante mais forte pode pagar-se. Se o refugo for causado por queima, a concentração não é a primeira alavanca — o refrigerante e a dressagem são.
Como conduzir um ensaio de grão e concentração
Mude uma variável de cada vez. Comece com o grão recomendado para o acabamento, rode um ciclo curto e registe Ra, potência, queima, forma e desgaste. Depois mude a concentração apenas se o problema limitante for a vida de forma ou a taxa de remoção. Mantenha o procedimento de dressagem idêntico entre ensaios, porque uma dressagem diferente pode facilmente valer mais do que uma mudança de grão.
Retifique um recurso representativo em vez de um tarugo de refugo sempre que possível. Arestas, raios e recursos interrompidos comportam-se de forma diferente de um bloco de ensaio plano. Se o ensaio tiver de usar um bloco, repita-o pelo menos duas vezes e meça no mesmo local, para que a variação de montagem não se confunda com uma diferença de rebolo.
Tabela de seleção por aplicação
| Aplicação | Grão típico | Concentração típica | Nota de ligante |
|---|---|---|---|
| Fresas de topo e brocas de aço rápido | B126–B151 | 100–125% | Resina, corte frio |
| Superfície em aço temperado | B91–B126 | 100–125% | Vitrificado, estrutura aberta |
| Cilíndrica em aço temperado | B91–B126 | 100–125% | Vitrificado ou metálico |
| Retificação interna | B64–B107 | 100–125% | Vitrificado, rebolo pequeno |
| Pistas de rolamento | B64–B91 | 125% | Vitrificado, dressagem fina |
| Retificação de perfis de engrenagem | B76–B126 | 125–150% | Vitrificado, óleo como refrigerante |
| Mergulho profundo com forma | B126–B181 | 125–175% | Metálico ou vitrificado, refrigerante de alta pressão |
| Preparação fina de aresta | B25–B46 | 75–100% | Resina ou vitrificado, passes leves |
Apenas pontos de partida. Confirme com o fabricante do rebolo e um ensaio na máquina, no refrigerante e no dispositivo reais.
Erros comuns
- Usar a concentração para corrigir o acabamento. O acabamento é sobretudo grão, abertura de ligante e dressagem. Aumentar a concentração pode piorar o empastamento.
- Usar grão mais fino para corrigir queima. Um grão mais fino normalmente aumenta o calor. Corrija primeiro a entrega de refrigerante, a dressagem e a penetração.
- Ignorar a distribuição de tamanhos. Dois grãos B91 podem cortar de forma diferente se um tiver valores fora da faixa ou uma dispersão maior.
- Copiar uma especificação sem o ligante. Os números de grão e concentração valem pouco sem o ligante e a classe.
- Saltar o ensaio. Um ensaio de um único recurso custa muito menos do que um lote de peças queimadas.














